

Die Wahl beste CNC-Biegemaschine beginnt mit der Abstimmung der Antriebsarchitektur, der Zugkraft und der Steuerungspräzision auf Ihre Blechmischung – nicht mit den Spitzenwerten in Broschüren. Über elektro-hydraulische, voll elektrische und Hybrid-Plattformen messen die Betriebe, die gewinnen, zuerst die Genauigkeit der ersten Teile, den Energieverbrauch und die Rüstzeit gemeinsam. Dieser Leitfaden erklärt die Antriebsarten, unverzichtbare Funktionen, Berechnungen zur Größenbestimmung, Branchenkonfigurationen, TCO und eine Kaufratgeber-Checkliste, damit Sie mit Vertrauen spezifizieren können.
CNC-Biege-Antriebsarchitekturen: Hydraulisch, Elektrisch und Hybrid
Um die beste CNC-Biegemaschine für Ihren Produktionsbetrieb zu finden, müssen Sie die Antriebsarchitektur auf Ihre spezifische Materialdicke, Produktionsmenge und Präzisionsanforderungen abstimmen. Wir entwickeln unsere Blechverarbeitungsmaschinen um drei Kernantriebsplattformen, die jeweils dazu gebaut sind, unterschiedliche betriebliche Herausforderungen zu lösen.
Elektro-Hydraulische Synchron-CNC-Abkantpressen (Synchro)
Elektro-hydraulische Synchro-Systeme bleiben der Industriestandard für schwere, vielseitige Blechverarbeitung.
- Duale Achs-Synchronisation: Individuelle optische Linealskalen überwachen die Position der Y1- und Y2-Zylinder in Echtzeit und sorgen für eine präzise Biegelage, auch bei off-center Belastung.
- Proportionalventil-Genauigkeit: Hochreaktive Bosch-Rexroth-Proportionalventile passen den Ölfluss dynamisch an, um eine sanfte Verzögerung und Tiefenpositionierung im Mikrometerbereich zu gewährleisten.
- Breite Zugkraftfähigkeit: Lässt sich leicht von 30 Tonnen auf über 1000 Tonnen skalieren, um Baustahl, schwere Platten und lange architektonische Profile zu biegen.
Voll elektrische Servo-CNC-Biegemaschinen
Voll elektrische Pressen eliminieren hydraulisches Öl vollständig und treiben den Biegelramm über Hochdrehmoment-Servomotoren an, die mit Schwerlast-Kugelumlaufspindeln oder spezialisierten Riemensystemen gekoppelt sind.
- Null Thermischer Drift: Beseitigt Winkelabweichungen, die durch schwankende Hydrauliköltemperaturen während langer Produktionsschichten verursacht werden.
- Maximale Energieeffizienz: Servos ziehen nur dann Strom, wenn der Kolben in Bewegung ist, wodurch der Leerlaufstromverbrauch auf nahezu null reduziert wird.
- Hochgeschwindigkeits-Mikrobiegung: Ermöglicht die schnellsten Anfahr- und Rücklaufgeschwindigkeiten für kleine, dünnwandige Blechkomponenten wie elektrische Gehäuse und medizinische Hardware.
Hybrid-Servo-Hydraulik-Biegesysteme
Hybrid-Technologie kombiniert die rohe Kraft von Hydraulikzylindern mit der schnellen Reaktionsfähigkeit von Servoantrieben. Ein bidirektionaler Servomotor treibt auf Anfrage eine spezielle Hydraulikpumpe an.
- Leistungsabgabe auf Abruf: Der Motor bleibt während der Stand- und Leerlaufphasen stationär, was den Gesamtenergieverbrauch im Vergleich zu Standard-Hydrauliksystemen in Mehrschichtzellen typischerweise um 40-60% senkt.[1]
- Reduziertes Ölvolumen: Verwendet kompakte Öltanks, was zu weniger thermischer Zersetzung und längeren Fluidwechselintervallen führt.
- Leiser Betrieb auf der Werkstatt: Die Dezibelwerte sinken während Standby- und Biegevorgängen deutlich.
Vergleichende Aufschlüsselung: Hydraulik vs. Elektrisch vs. Hybrid
| Leistungskennzahl | Elektro-Hydraulisch Synchro | Voll-Elektrisch Servo | Hybrid Servo-Hydraulik |
|---|---|---|---|
| Typischer Kraftbereich | 30T - 1000T+ (Tandem erweiterbar) | 20T - 150T | 40T - 400T |
| Energieverbrauch | Standardkontinuierlicher Motorverbrauch | Ultra-niedrig (Strom nur bei Bedarf) | Niedrig (typischerweise 40-60% Energieeinsparung) |
| Positionierungsgenauigkeit | +/- 0,01 mm via Linearskalen | +/- 0,005 mm direkte Servomotor-Feedback | +/- 0,008 mm geschlossener Regelkreis |
| Wartungsanforderungen | Routine-Öl-, Dichtungs- und Ventilprüfungen | Minimal (Schmierung der mechanischen Antriebe) | Niedrig (versiegelte, kompakte Hydraulikschaltungen) |
| Optimale Anwendung | Dicke Platten, Trageteile, Mischfertigung | Hochgeschwindigkeits-Dünnblech, Präzisionselektronik | Mittlere bis hohe Volumenpräzisionsfertigung |
Wichtige technische Merkmale der besten CNC-Biegemaschine
Wenn Sie nach der besten CNC-Biegemaschine suchen, muss Ihre Priorität die strukturelle Integrität und präzise Steuerung sein. Wir konzentrieren uns auf diese Kerntechnologie, um häufige Probleme in Werkstätten wie Rahmenverformung und Winkelabweichung zu vermeiden.
Schwere Rahmenfestigkeit und Anlassen
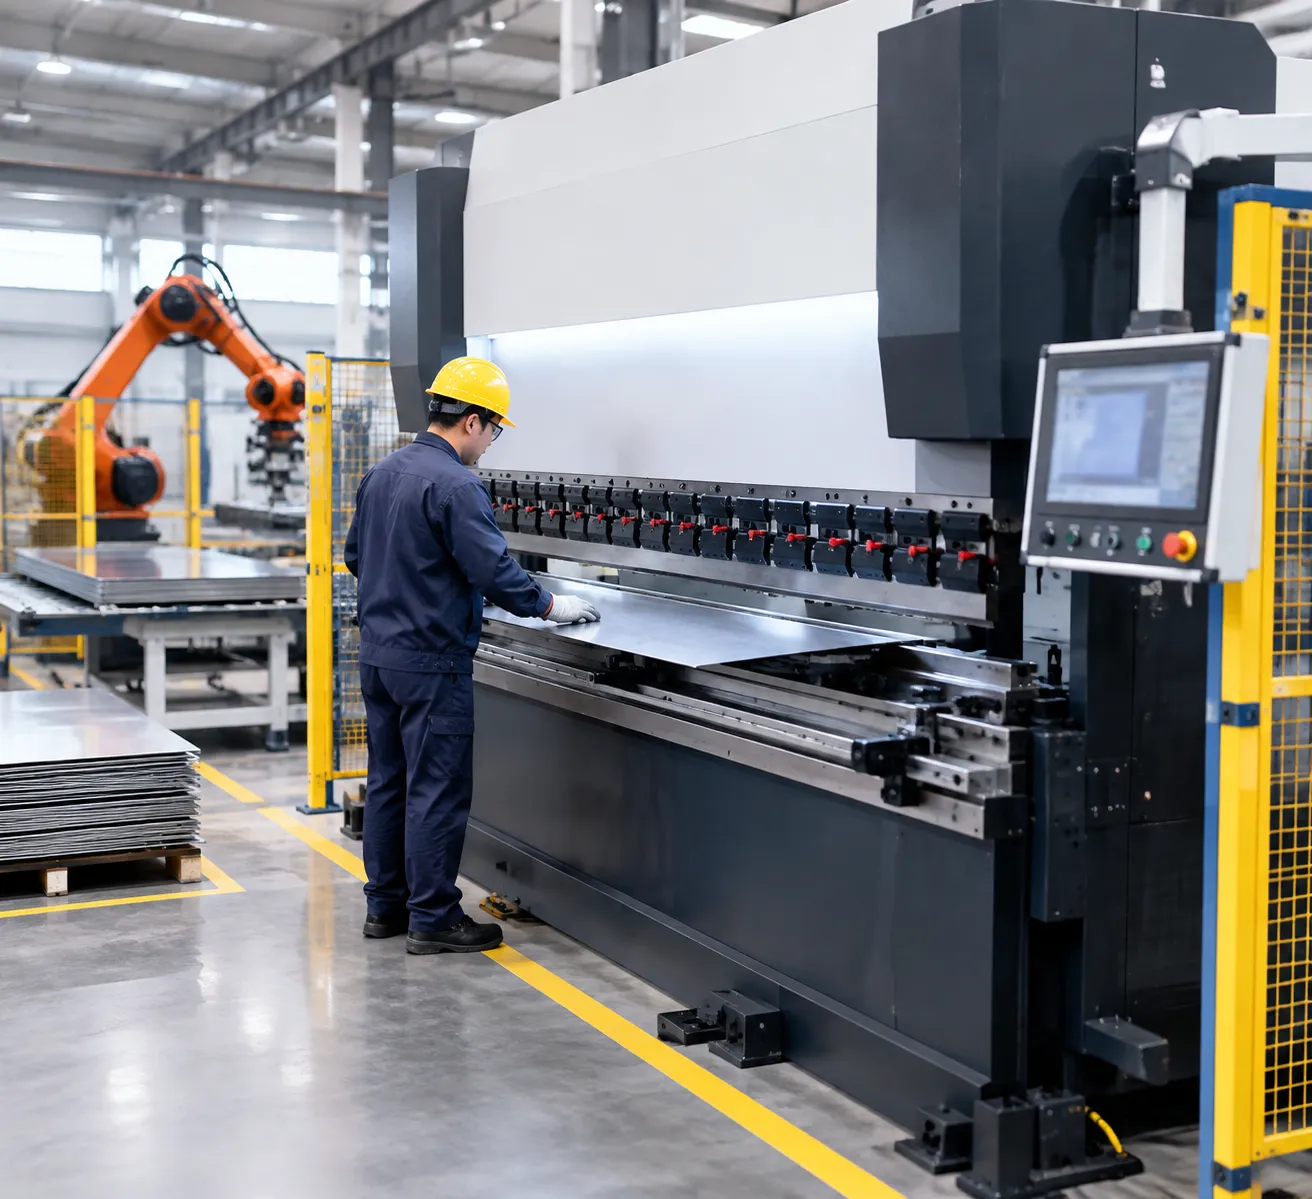
Wir verwenden robuste Stahlplatten, die einer Hochtemperatur-Glühbehandlung und Spannungsarmbehandlung unterzogen werden. Dieser Prozess verhindert, dass die Maschine sich bei hoher Tonnage verdreht oder verformt, und sorgt dafür, dass Ihre Teile über Jahre hinweg konstant bleiben.
Multi-Achsen-Hinteranschlag Flexibilität
Um komplexe Geometrien zu bewältigen, benötigt ein hochwertiges System mehr als nur einen einfachen Hinteranschlag. Wir bieten skalierbare Konfigurationen, die Ihren spezifischen Produktionsanforderungen entsprechen:
| Achskonfiguration | Typische U/min |
|---|---|
| 3+1 Achsen | Standard, Hochvolumen-Produktion. |
| 4+1 bis 6+1 Achsen | Komplexe Teile, die Mehrstufen-Biegen erfordern. |
| 8+1 Achsen | Fortschrittliche 3D-Formen und kundenspezifische Strukturelemente. |
Verformungs-Ausgleichssysteme
Um einen perfekten Biegungswinkel über die gesamte Länge des Werkstücks zu gewährleisten, verwenden wir fortschrittliche Kompensationssysteme:
Mechanisches Crowning: CNC-gesteuerte motorisierte Keile, die sich anpassen, um die Biegung zu kompensieren.
Hydraulisches Crowning: Verwendet dynamischen Druck, um sicherzustellen, dass die Matrize perfekt parallel zur Stempel bleibt.
Next-Generation CNC-Steuerungen und 3D-Simulation
Wir integrieren Industriecontroller wie die Delem DA-66T/69T, Cybelec oder ESA-Systeme. Diese Steuerungen ermöglichen es Ihren Bedienern:
Mit 3D-Grafiksimulationen Biegungen vor dem Kontakt mit dem Metall zu visualisieren.
Schrottquoten zu reduzieren, indem potenzielle Kollisionen frühzeitig erkannt werden.
Erreichen Sie Mikrometer-genaues Positionieren mit hochpräzisen optischen Encodern - im Detail weiter erläutert in wie eine CNC-Biegemaschine.
Echtzeit-Laser-Winkelmessung
Um eine "Erstteil-korrekte" Produktion zu garantieren, integrieren unsere Systeme eine geschlossene Laserwinkelmessung. Diese Technologie überwacht die Biegung in Echtzeit und nimmt automatische Anpassungen an der Stempelposition vor, sodass jedes Stück - vom ersten bis zum tausendsten - Ihren genauen Spezifikationen entspricht, ohne manuelle Neukalibrierung.
Schritt-für-Schritt-Anleitung zur Maschinenwahl für die beste CNC-Biegemaschine
Die Auswahl der richtigen Ausrüstung beginnt damit, Ihre spezifischen Produktionsanforderungen mit der technischen Kapazität der Maschine abzugleichen. Die Wahl eines zu kleinen oder zu großen Pressbrakes führt zu Ineffizienz, Spannungen im Rahmen oder ungenauer Biegung.
Biegekraft-Berechnungsformel
Um die erforderliche Tonnage für Ihr beste CNC-Biegemaschine, verwenden wir die standardmäßige Biegekraftformel basierend auf Materialdicke, Werkzeugeöffnung und Zugfestigkeit. Als Faustregel:
Tonnage = (650 x Länge x Dicke^2) / (Werkzeugeöffnung x 1000)
Berücksichtigen Sie immer einen Puffer von 20%, um zu vermeiden, dass die Maschine an ihrer absoluten Grenze läuft, was das Hydrauliksystem schützt und die Langzeitwiederholbarkeit gewährleistet.
Kehlen-Tiefe, Lichtöffnung und Hubweg
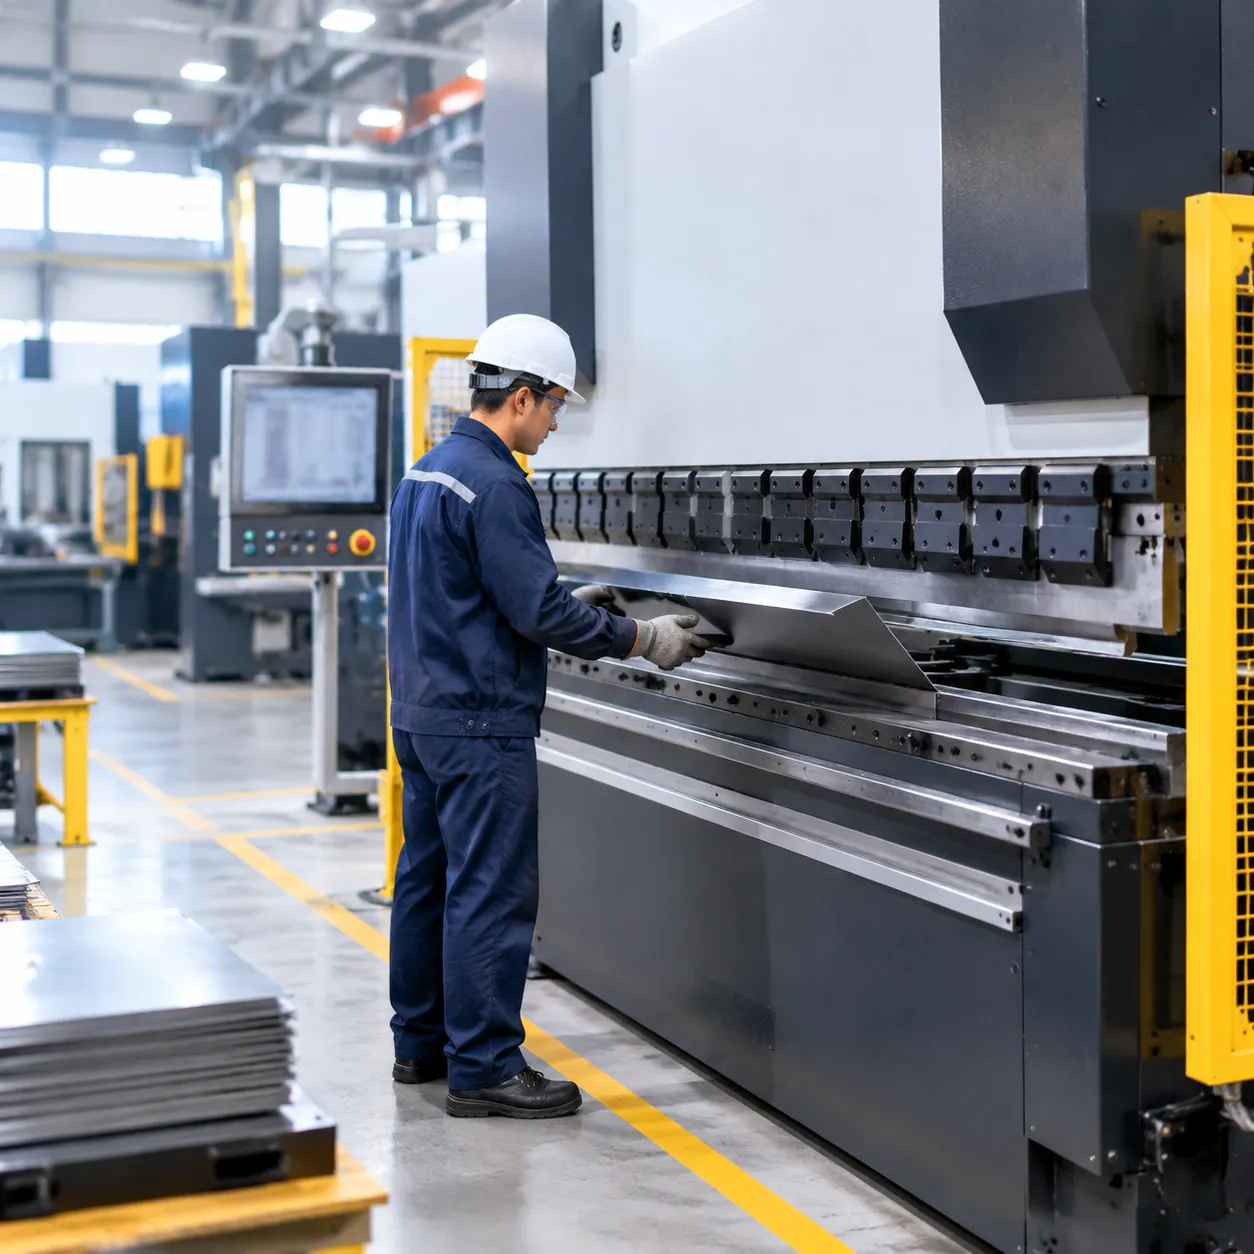
Diese physischen Freiräume definieren die Geometrie der Teile, die Sie bearbeiten können:
Einschnitttiefe: Bestimmt die maximale Entfernung vom Rand des Blechs bis zur Biegelinie. Eine tiefere Kehle ist für größere Paneele unerlässlich.
Lichtöffnung: Der vertikale Raum zwischen dem Kolben und dem Tisch. Stellen Sie sicher, dass dieser für Ihre höchste Werkzeuggarnitur und Box-Formanforderungen ausreichend ist.
Hublänge: Definiert die maximale Hubbewegung des Kolbens. Ein längerer Hub ermöglicht tiefere Boxbiegearbeiten und einfacheres Entfernen der Teile.
Werkzeugkompatibilität und Schnellspannsystem
Vielseitigkeit in Blechbearbeitungsmaschinen beruht auf Ihrem Werkzeugsystem. Wir priorisieren die Kompatibilität, um einen schnellen Jobwechsel zu gewährleisten:
European/Promecam-Stil: Der Branchenstandard für Vielseitigkeit und Kosteneffizienz, ideal für die meisten allgemeinen Fertigungsbetriebe.
Wila/Trumpf-Stil: Am besten geeignet für hochpräzise, schwere Anwendungen, die eine schnelle hydraulische Spannvorrichtung erfordern.
Schnellspannsysteme: Die Aufrüstung auf pneumische oder hydraulische Top-Tool-Spannung reduziert die Rüstzeit erheblich, sodass Sie zwischen verschiedenen Biegprofilen in Minuten statt Stunden wechseln können.
Beste Anwendungen für CNC-Biegemaschinen nach Branche
Jede Werkstatt steht vor einzigartigen Biegeherausforderungen, von Winkelabweichungen bei langen Schnittteilen bis hin zu Flanschkollisionen bei Mehrfachbiegeboxen. Wir entwickeln unsere Maschinen, um genau diese Engpässe in verschiedenen Blechbearbeitungsumgebungen zu lösen. Die Auswahl der beste CNC-Biegemaschine Konfiguration hängt davon ab, wie Tonnenkraft, Bettlänge und Mehrachsen-Backgauge-Automatisierung auf Ihr spezifisches Endprodukt abgestimmt sind.
| Branchenanwendung | Kernprobleme in der Produktion | Gezielte Maschinenkonfiguration |
|---|---|---|
| Elektrische Gehäuse | Kumulative Winkelabweichung, Boxentiefe | 4+1 bis 6+1 Achsen, hohe Lichtöffnung |
| Automobil & Fahrgestell | Hoher Rückfederung, Zyklusgeschwindigkeit | Dynamische Synchronisation, optische Skalen |
| Architektur & Aufzüge | Zentrum-Kanu-Defekt, Oberflächenmarkierungen | Motorisierte mechanische Krümmung |
| Schwere Strukturen & Bergbau | Rahmenverformung, extremes Tonnage | 500T-1000T+ Heavy-Duty / Tandem |
Präzise elektrische Gehäuse und Steuerungskästen
Die Herstellung von NEMA-bewerteten elektrischen Gehäusen und Serverracks erfordert enge Toleranzen, um eine ordnungsgemäße Abdichtung, Schließer-Ausrichtung und bündige Türpassung zu gewährleisten.
- Das Problem: Tiefe Rückflansche kollidieren häufig mit Standard-Werkzeughaltern, und geringfügige Winkelabweichungen multiplizieren sich bei 6- bis 8-Biegesequenzen, was ungleichmäßige Eckenlücken hinterlässt.
- Unsere Lösung: Wir konfigurieren unsere elektro-hydraulischen Synchronpressbänke mit verlängertem Tageslicht, tiefen Hohlräumen und segmentiertem europäischen Schnellspann-Werkzeug.
- Verwendete Schlüssel-Spezifikationen: Backgauge-Systeme mit 4+1 bis 6+1 Achsen (X, R, Z1, Z2), angetrieben von Yaskawa-Servomotoren, um schmale Seitenflansche sofort ohne manuelle Neupositionierung des Messers zu positionieren.
Automobilchassis, Halterungen und Fahrzeugkarosserien
Hochvolumige Automobilkomponenten erfordern schnelle Zykluszeiten, hohe Wiederholgenauigkeit und sofortige Kompensation des Rückfederungsverhaltens beim Biegen von hochfesten Stählen.
- Das Problem: Das Fließgrenzmoment des Materials schwankt zwischen Coil-Lieferungen, was Winkelinkonsistenzen und hohe Ausschussraten bei kritischen Strukturhalterungen verursacht.
- Unsere Lösung: Hochgeschwindigkeits-elektro-hydraulische Proportionalventile in Kombination mit linearen optischen Encodern sorgen für Mikrometer-genaue Ram-Positionierung (Y1/Y2).
- Verwendete Schlüssel-Spezifikationen: Delem grafische CNC-Steuerungen mit automatischer Biegefolgenberechnung und Echtzeit-Tonnage-Anpassung, um bei strukturellen Halterungen, Chassis-Versteifungen und Verstärkungskanälen die erste Teilegenauigkeit zu gewährleisten.
Architektonische Fassaden und Edelstahlaufzugsfertigung
Lange architektonische Paneele und dekorative Edelstahlverkleidungen erfordern makellose Ästhetik ohne den gefürchteten "Kanu-Effekt" entlang der Mittellinie.
- Das Problem: Standard-Pressbänke biegen in der Mitte unter Last durch, was offene Winkel in der Mitte und enge Winkel an den Seitenrahmen der Maschine bei 3,05 bis 4,27 Meter langen Blechen erzeugt.
- Unsere Lösung: Wir integrieren CNC-gesteuerte motorisierte mechanische Kronentische. Der Controller berechnet das genaue Verformungsprofil basierend auf Blechdicke, Materialart und Länge und steuert spezielle dynamische Keile, um die Oberfläche unter voller Druckkraft perfekt parallel zu halten.
- Verwendete Schlüssel-Spezifikationen: Bieglängen von 3000 mm bis 4000 mm mit empfindlicher Drucksteuerung, um gebürstete, spiegelpolierte Edelstahl- und vor-oxidierte Aluminiumplatten vor Werkzeugspuren zu schützen.
Schweres Gerät, Erdbewegungsmaschinen und strukturelle Brückenplatten
Formung verschleißfester Platten, schwerer Auslegerabschnitte und dicker Stahlstrukturen erfordert hochrigide Maschinenkonstruktionen, die Verzerrungen widerstehen.
- Das Problem: Das Biegen von 1/2-Zoll bis 1-Zoll dicken Hartplatten setzt den Hals- und Seitenrahmen extremen Belastungen aus, was zu dauerhaften Verformungen des Rahmens bei leichter gebauter Maschine führt.
- Unsere Lösung: Schwere geschweißte Stahlrahmen, die einer Vollkörper-Hitzebehandlung und vibrativen Spannungsentlastung bei hohen Temperaturen unterzogen werden, um verbleibende Fertigungsspannungen zu eliminieren.
- Verwendete Schlüssel-Spezifikationen: Hydrauliksysteme mit hohem Tonnage, die von 500 Tonnen bis über 1000 Tonnen (erweiterbar auf Mehrmaschinen-Tandem-Konfigurationen bis zu 12 Metern) reichen, mit robusten Bosch-Rexroth-Hydrauliksystemen, die eine off-center-Belastung ohne Hydraulikzylindervibration oder mechanisches Festsetzen ermöglichen.
Gesamtkosten des Eigentums (TCO) und ROI-Bewertung
Bei der Bewertung der besten CNC-Biegemaschine für Ihren Produktionsstandort ist der anfängliche Kaufpreis nur ein Bruchteil der Gleichung. Wir messen die tatsächliche Rentabilität anhand der Lebenszykluskosten: Stromverbrauch, Materialausschussraten, Werkzeuglebensdauer und routinemäßige Wartungszeiten. Die Wahl eines technischen Systems mit hocheffizienten Antrieben und Präzisionssteuerungen sorgt für eine schnellere Amortisation und nachhaltige Margen über Jahre kontinuierlicher Produktion.
Energieverbrauch: Hydraulisch vs. Servo vs. Voll elektrisch Pressbrakes
- Standard Elektro-Hydraulische Systeme: Traditionelle hydraulische Einheiten laufen den Hauptmotor kontinuierlich, verbrauchen Energie auch im Leerlauf oder wenn der Bediener das Blech einstellt.
- Hybride Servo-Hydraulische Systeme: Wir verwenden bidirektionale Servopumpen, die ausschließlich während der aktiven Ram-Bewegung betrieben werden. Der Standby-Stromverbrauch sinkt auf nahezu null, was den Gesamtstromverbrauch typischerweise um 40-50 % im Vergleich zu Standardhydrauliksystemen reduziert.[1]
- Voll elektrische Servo-Biegemaschinen: Mit direkt angetriebenen Kugelumlaufspindeln ohne Hydrauliköl verbrauchen voll elektrische Einheiten Energie nur bei Bedarf. Sie bieten die höchste Energieeffizienz für Biegezellen mit leichter bis mittlerer Blechstärke.
Reduzierung der Ausschussrate durch Simulation mit Erstteil-Korrektur:
- Offline 3D-Biege-Simulation: Fortschrittliche Steuerungen wie die Delem DA-66T und DA-69T mit grafischer Oberfläche ermöglichen Programmierern, Biegesektionen zu testen, auf Werkzeugüberschneidungen zu prüfen und die Rückführungsgenauigkeit vor dem Schneiden des Metalls zu überprüfen.
- Automatisierte Kronenpräzision: Motorisierte mechanische Verformungsausgleichssysteme berechnen dynamisch die erforderliche Betteinpassung, um Center-Bogenwinkelvariationen zu verhindern und Test-Bendausschuss zu eliminieren.
- Präzise Winkelwiederholbarkeit: Hochauflösende optische Encoder und proportionale Ventilhydraulik gewährleisten Positionierungsgenauigkeit auf Mikrometer-Ebene und liefern präzise Biegungen beim ersten Versuch.
Werkzeugverschleißminderung und präventive Wartungspläne
Unausgeglichene Tonnagenbelastungen und schlechte Maschinenausrichtung beschleunigen den Werkzeugverschleiß und führen zu teuren Austauschzyklen. Wir schützen Ihre Werkzeuginvestition durch präzise, wiederholbare CNC-Parameter:
- Gleichmäßige Lastverteilung: Dynamische Mehrachsen-Backgauge-Positionierung (X, R, Z1, Z2) und CNC-Kronenverstellung verteilen die Kraft gleichmäßig über das Werkzeugprofil, um lokalen Verschleiß und Stanzbrüche zu verhindern.
- Schnellspannsysteme: Hydraulische oder pneumatische Schnellspann-Werkzeugleisten setzen Stanzwerkzeuge mit gleichmäßigem Druck, wodurch manuelle Fehljustierungen und ungleichmäßige Kantenspannung vermieden werden.
- Optimierte Wartungsroutinen:
- Täglich: Reinigen Sie optische Linealskalen und überprüfen Sie Sicherheits-Lichtvorhänge.
- Wöchentlich: Prüfen Sie die automatische Schmierung bei Backgauge-Kugelschrauben und Lineargleitlagern.
- Monatlich / Halbjährlich: Überprüfen Sie die Sauberkeit des Hydrauliköls, kontrollieren Sie die Dichtungen des Proportionalventils und verifizieren Sie die Nullpunkte der Achsen, um eine kontinuierliche Spitzenverfügbarkeit sicherzustellen.
ProMach CNC-Abkantpressenentwicklung für Produktionsbetriebe
Fachbetriebe wählen unsere Ausrüstung, weil wir die häufigsten Engpässe in der Blechbearbeitung beseitigen: Winkelinkonsistenzen, thermischer Drift und unerwartete Maschinenstillstände. Wir entwickeln jedes System von Grund auf, um die beste Investition in CNC-Biegemaschinen für anspruchsvolle Industriebetriebe und Hochvolumen-Produktionslinien zu sein.
FEA-optimierte Rahmen mit Spannungsarm-Glühbehandlung
Wir entwerfen unsere massiven Stahlseitenrahmen und Bettbaugruppen mit Finite-Elemente-Analyse (FEA), um Verformungen während der maximalen Kraftzyklen zu minimieren.
- Hitzebehandlung bei hohen Temperaturen: Jeder geschweißte Rahmen durchläuft eine vollständige thermische Spannungsarm-Glühbehandlung in speziellen Industrieöfen, um Restspannungen aus der Fertigung zu eliminieren.
- Langfristige strukturelle Stabilität: Unsere spannungsarmen Rahmen garantieren über Jahrzehnte hohe Belastbarkeit ohne strukturelle Verformungen.
- Präzisionsbearbeitung: Wichtige Montagesflächen werden in einer einzigen Einrichtung auf großen Fünf-Seiten-Bearbeitungszentren gefräst, um eine exakte Parallelität zwischen Rampe und Bett zu gewährleisten.
Erstklassige Komponentenintegration: Bosch-Rexroth, Delem und Yaskawa
Wir arbeiten mit weltweit führenden Marken der industriellen Automatisierung zusammen, um präzise Bewegungssteuerung, schnelle hydraulische Reaktionen und zuverlässige weltweite Ersatzteilverfügbarkeit zu garantieren.
| Komponentengruppe | Markenpartner | Technischer Vorteil |
|---|---|---|
| CNC-Steuerungen | Delem / Cybelec / ESA | Intuitive 2D/3D-Grafiksimulation, Offline-Programmierung und automatisierte Biegeabfolge. |
| Hydraulikventile | Bosch-Rexroth | Hochfrequenz-Elektrohydraulik-Proportionalventile, die eine Untermillimeter-Zylinder-Synchronisation liefern. |
| Servomotoren & Antriebe | Yaskawa / Panasonic | Schnelle, hochdrehende Backgauge-Positionierung auf allen linearen und rotierenden Achsen. |
| Lineare Optische Skalen | Givi Misure / Heidenhain | Echtzeit-Doppelzylinder-Positionsrückmeldung mit einer Genauigkeit von +/-0,005 mm. |
| Elektrische Teilsysteme | Schneider Electric | Industrietaugliche Schalttafelkomponenten, die den strengen CE- und UL-Standards entsprechen. |
Maßgeschneiderte schlüsselfertige Automatisierung: Roboterbiegezellen und Tandem-Synchronisation
- Roboterbiegeintegration: Schlüsselfertige 6-Achsen-Roboterautomatisierung für unbeaufsichtigtes Teileladen, Wenden, Mehrstationenbiegen und Palettierung.
- Tandem Pressbrake-Synchronisation: Duale oder Mehrmaschinen-Synchronisationsanlagen, die unter einer einzigen CNC-Steuerung betrieben werden, um oversized Bleche bis zu 12 Meter (40 Fuß) und darüber hinaus zu biegen.
- Blattfolger-Unterstützungen: Schwerlastige, CNC-gesteuerte Frontstützarmen, die synchron mit dem Biegevorgang bewegen, um Rückbiegungsdeformationen bei dünnen, oversized Blechen zu verhindern.
Globale Support- und Lifecycle-Engineering-Dienstleistungen
Wir unterstützen jeden CNC-Abkantpresse mit umfassender Lifecycle-Engineering-Unterstützung:
- Individuelle Werkzeugkonstruktion: Inhouse-Engineering für Standard- europäische, Promecam- und kundenspezifische Schnellspann-Werkzeugkonfigurationen mit Profilen.
- Fernwartung: Schnelle, verschlüsselte Netzwerkverbindung direkt zu unserem technischen Support-Team für Echtzeit-Controller-Fehlerbehebung und Software-Updates.
- Umfassende Ersatzteilverfügbarkeit: Wichtige Verschleißteile, Dichtungen und elektrische Komponenten auf Lager, um sofort versendet zu werden und Ausfallzeiten in der Werkstatt zu minimieren.
CNC-Biegemaschinen-Käufer-Checkliste
Die Auswahl der besten CNC-Biegemaschine erfordert, über das reine Tonnengewicht und auffällige Lackierungen hinauszuschauen. Bei der Bewertung von Maschinenkonfigurationen für Hochmengen- oder Hochvolumen-Blechfertigung konzentrieren wir uns darauf, Maschinenkapazität, Rechenleistung und Arbeitssicherheit auf die täglichen Anforderungen zu abstimmen. Verwenden Sie diese technische Checkliste, um Ihre nächste Investition zu prüfen.
Tonnage- und Bettlängen-Kompatibilitätsmatrix
Wählen Sie eine CNC-Pressebrake niemals nur nach Ihrem durchschnittlichen Teil aus. Wir berücksichtigen stets die Materialzugfestigkeit, das längste Biegprofil und den minimalen Abstand zwischen den Seitengehäusen, um seitliche Verformungen und vorzeitige Rahmenermüdung bei Druckteilen zu vermeiden, die auch auf Toleranz bei CNC-Biegemaschinen Bänder.
| Zielmaterial & -dicke | Mindestanforderung an die Tonnage | Empfohlene Bettlänge | Gehäuseabstandsüberlegung |
|---|---|---|---|
| Dünnes Blech (0,5 - 1,5 mm / 16-26 Ga CR-Stahl) | 30T - 60T | 1250 mm - 2000 mm (4-6 ft) | Kompakte Grundfläche, ultraschnelle Zykluszeiten |
| Mittlere Fertigung (2,0 - 4,0 mm / 11-14 Ga Stahl) | 100T - 160T | 2500 mm - 3200 mm (8-10 ft) | Standard 2600 mm Durchgangsbreite |
| Schweres Blech (5,0 - 8,0 mm / 3/16"-5/16" Blech) | 200T - 320T | 3200 mm - 4000 mm (10-13 ft) | Tiefes Rachenmaß (400 mm+) für Kasten-/Blechfalz |
| Strukturell & Schwerlast (10,0+ mm / 3/8"+ Blech) | 400T - 1000T+ | 4000 mm - 6000 mm+ (13-20 ft) | Verstärkte Seitenrahmen, Tandem-Konfigurationsoption |
Controller- und Softwarefähigkeiten Bewertung
Eine erstklassige elektro-hydraulische Synchronbiegevorrichtung ist nur so gut wie ihr Rechenzentrum. Veraltete NC-Steuerungen verlangsamen die Einrichtung und treiben die Ausschussraten bei komplexen Mehrfachbiegeteilen in die Höhe.
- 2D/3D Grafische Simulation: Industrielle CNC-Einheiten wie die Delem DA-66T, DA-69T oder ESA-Controller berechnen Biegefolgen automatisch, überprüfen die Werkzeugfreiheit und simulieren Blechkollisionen, bevor der Ram bewegt wird.
- Mehr-Achsen-Hinteranschverwaltung: Stellen Sie sicher, dass Ihr Controller die unabhängige Mehr-Achsen-Steuerung (X, R, Z1, Z2, X1, X2) mit direkter servo-gesteuerter Kugelumlauf-Spindelpositionierung bis zu +/- 0,01 mm für asymmetrische Werkstücke handhabt.
- Verwindungs-Kompensationsintegration: Achten Sie auf die integrierte Steuerung von CNC-mechanischen Crowning-Tischen in Echtzeit, um manuelles Spannen entlang längerer Bettlängen zu eliminieren.
- Offline-CAM-Programmierung: Vergewissern Sie sich, dass Bediener Standard-STEP/DXF-CAD-Dateien direkt über die Fabriknetzwerke importieren können, um die Maschine in Betrieb zu halten, anstatt an der Maschinenkonsole zu programmieren.
Wesentliche Sicherheitsstandards: CE/ISO-zertifizierte optische Laserschutzsysteme
Moderne hochpräzise Blechbiegetechnologie erfordert Echtzeit-Optikschutz, der die Bediener sicher hält, ohne die Zyklusgeschwindigkeit zu beeinträchtigen.
- Kontinuierlicher optischer Laserschutz: Premium-Setups verfügen über doppellinienoptische Laserschutzsysteme, die direkt am Ram montiert sind. Diese verfolgen die Stanzspitze in Echtzeit und ermöglichen einen Hochgeschwindigkeitsansatz bis zu einem typischen 2-mm-Mute-Punkt, bevor auf Biegetempo umgeschaltet wird.
- CE- und ISO-Konformität: Wir gewährleisten die vollständige Einhaltung von ISO 12100 und den CE-Maschinenrichtlinien, unterstützt durch dual-kanalüberwachte Sicherheits-SPS und integrierte Sicherheits-Entlastungsventile.[2][3]
- Physische Schutzgehäuse: Komplette Maschinensicherheit erfordert verriegelte Seitentüren, hintere Lichtvorhänge oder physische Sicherheitsgehäuse sowie leicht zugängliche Doppelkreisschalter für den Fußpedal-Not-Aus.
Häufig gestellte Fragen zu ODM CNC-Biegemaschinen
Die Wahl der besten CNC-Biegemaschine hängt davon ab, Ihr Produktionsvolumen, Materialdicke und Toleranzanforderungen mit der richtigen Maschinenbauweise abzustimmen. Hier sind die Antworten auf die häufigsten Fragen, die wir von Fabrikanten auf der Werkstattseite hören.
Welchen Tonnage-CNC-Biegeautomat benötige ich für meine Blechdicke?
Ihr erforderliches Tonnengewicht hängt von vier Kernparametern ab: Materialzugfestigkeit, Blattstärke, Biegelänge, und dein V-Werkzeugöffnung.
- Standardregel: Für das Luftbiegen von Weichstahl über ein Standard-V-Werkzeug (V = 8 x Dicke) benötigen Sie in der Regel etwa 8 Tonnen Kraft pro laufendem Fuß für eine 3 mm dicke Platte.
- Sicherheitspuffer: Wir empfehlen immer, Ihre CNC-Abkantpresse mit einer 20% bis 30% Tragkraftüberhang. zu dimensionieren. Dies schützt die hydraulischen Proportionalventile und den robusten Rahmen vor Betrieb bei Spitzenbelastung und verlängert die Lebensdauer von Werkzeugen und Maschine.
Wie unterscheidet sich eine elektro-hydraulische Synchronpresse von einer Torsionsstangenmaschine?
Der Hauptunterschied liegt in der Steuerungsgenauigkeit und der Achsenunabhängigkeit:
- Torsionsstangenmaschinen: Verwenden eine mechanische Verbindungsschaft, um beide Seiten des Stempels nach unten zu drücken. Sie fehlen an individueller Zylinderkorrektur, haben Schwierigkeiten bei off-center Biegungen und bieten begrenzte Winkelgenauigkeit bei langen Teilen.
- Elektro-Hydraulische Synchronpresse: Steuern die linken und rechten Zylinder (Y1- und Y2-Achsen) unabhängig durch doppelte Proportionalventile und hochpräzise optische Linealskalen. Sie korrigieren kontinuierlich in Echtzeit bis auf Mikrometer-Ebene, bewältigen gestufte Biegungen, Off-Center-Arbeiten und enge Toleranzen mühelos.
Ist eine voll elektrische Presse besser als eine hydraulische Biegemaschine?
- Voll elektrische / Servobremsen: Ausgezeichnet für Blechstärken im Leichtbereich, Hochgeschwindigkeitskleinteile und Reinraumoperationen ohne Öl.
- Hydraulische und Hybrid-Pressteile: Die industriellen Arbeitstiere für mittlere bis schwere Lasten (30 Tonnen bis 1000+ Tonnen). Wenn Sie hochfesten Stahl, lange Plattenlängen oder schwere Fahrgestellkomponenten biegen, bietet eine robuste elektro-hydraulische Maschine die rohe Kraft, den tiefen Klemmbereich und die strukturelle Steifigkeit, die Sie benötigen.
Warum wird mechanisches Kronen gegenüber hydraulischem Kronen bei langen Teilen bevorzugt?
Mechanische Durchbiegungskompensation verwendet CNC-gesteuerte motorisierte Keilsysteme entlang des unteren Rahmens, um Durchbiegungen des Betts entgegenzuwirken.
- Gleichmäßige Winkelkontrolle: Im Gegensatz zu Hydraulikzylindern, die auf Fluiddruck angewiesen sind – der mit der Öltemperatur schwanken kann – liefert das mechanische Kronen eine genaue geometrische Kompensation über jeden Zentimeter des Betts.
- Null "Kanu"-Effekt: Es eliminiert die Winkelabweichung in der Mitte bei 3,05 m, 3,96 m oder Tandem-Bettenlängen und sorgt für durchgehende, präzise 90-Grad-Flansche.
Wie ist die erwartete Lebensdauer und Wartungsplan eines CNC-Abkantpressen?
Mit einem stressreduzierten, angelassenen Stahlrahmen und hochwertigen Komponenten liefern unsere CNC-Biegemaschinen 10 bis 15+ Jahre hochpräzise Betrieb unter voller Schichtproduktion.
- Täglich: Reinigen Sie Werkzeugbetten, überprüfen Sie die Ausrichtung der optischen Sicherheitsabdeckung und inspizieren Sie die Hydraulikdruckniveaus.
- Monatlich: Schmieren Sie Kugelumlaufspindeln des Rückführers und Linearführungsschienen; überprüfen Sie elektrische Anschlusskästen.
- Alle sechs Monate / Jährlich: Testen und filtern Sie Hydraulikflüssigkeit, ersetzen Sie Ölrücklauffilter und führen Sie Diagnosestellungen des CNC-Steuerungsgeräts an allen linearen Skalen durch.
Bereit, eine Zelle für Ihre Teile zu dimensionieren? Senden Sie Zeichnungen und jährliche Volumenziele, und wir empfehlen Tragkraft, Achsen- und Werkzeugoptionen für eine CNC-Blechbiegemaschine für Blech Linie – einschließlich automatischen CNC-Biegemaschine Zellen, wenn das Volumen die Automatisierung rechtfertigt.

