

בחירת ה המכונה הטובה ביותר לחריטה ב-CNC מתחילה בהתאמת ארכיטקטורת ההנעה, הטון, והדיוק בשליטה לתערובת החומרים שלך - לא במרדף אחר תצוגות שיא בתפריט הפרסום. על פני פלטפורמות אלקטרו-הידראוליות, חשמליות מלאה, והיברידיות, החנויות שמנצחות מודדות תחילה את שיעור התיקון של חלק ראשון, צריכת אנרגיה וזמן ההתקנה יחד. מדריך זה עובר על סוגי ההנעה, תכונות חובה, חישובי גודל, תצורות תעשייתיות, עלות כוללת (TCO), ורשימת בדיקות לקונה כדי שתוכל להגדיר בביטחון.
ארכיטקטורות הנעת CNC לחריטה: הידראולית, חשמלית, והיברידית
כדי למצוא את המכונה הטובה ביותר לחריטה ב-CNC למשטח העבודה שלך, עליך להתאים את ארכיטקטורת ההנעה לעובי החומר הספציפי שלך, נפח הייצור, ודרישות הדיוק. אנו מתכננים את מכשירי עיבוד המתכת שלנו סביב שלוש פלטפורמות הנעה עיקריות, שכל אחת בנויה לפתרון אתגרים תפעוליים ייחודיים.
מכונות חיתוך בלחיצה סינכרונית אלקטרו-הידראולית (Synchro)
מערכות סינכרון אלקטרו-הידראוליות נשארות התקן התעשייתי לעיבוד מתכות כבד וורסטילי.
- סינכרון עם שני צירים: סוללות אופטיות לינאריות עצמאיות מנטרות את מיקום המוטות Y1 ו-Y2 בזמן אמת, ומספקות רמת שוויון מדויקת גם תחת עומס לא מרכזי.
- דיוק שסתום פרופורציונלי: שסתומי פרופורציה מבוסוס-רקסרודט בעלי תגובה גבוהה מתאימים באופן דינמי את זרימת השמן לבלימה חלקה ומיקום בעומק ברמת מיקרון.
- יכולת טונאז' רחבה: מתאים בקלות מ-30 טון עד ל-1000+ טון לחריטה של פלדה מבנית, לוחות כבדים, ופרופילים אדריכליים ארוכים.
מכונות חיתוך ב-CNC חשמליות מלאה
מכונות חיתוך בלחיצה חשמליות מלאות מבטלות לחלוטין את השמן ההידראולי, ומניעות את המוט באמצעות מנועי סרבו בעלי מומנט גבוה המשולבים עם ברזלים כבדים או מערכות רצועות מיוחדות.
- סטייה תרמית אפסית: מבטל את שינוי הזווית הנגרם על ידי טמפרטורות שמן הידראוליות משתנות במהלך משמרות ייצור ארוכות.
- יעילות אנרגטית מרבית: הסרבים צורכים חשמל רק כאשר המוט בתנועה, מפחיתים את צריכת החשמל במצב המתנה לכמעט אפס.
- קימור מיקרו במהירות גבוהה: מספק את מהירויות הגישה והחזרה המהירות ביותר לרכיבי לוח דקים וקטנים כמו תיבות חשמל וציוד רפואי.
מערכות קימור היברידיות סרבו-הידראוליות
טכנולוגיה היברידית משלבת את הכוח הגולמי של בוכנות הידראוליות עם התגובתיות המהירה של סרבים. מנוע סרבו דו-כיווני מפעיל משאבת הידראולית ייעודית לפי דרישה.
- אספקת כוח לפי דרישה: המנוע נשאר במקומו במהלך שלבי ההמתנה והשהייה, ומקטין את צריכת האנרגיה הכוללת בדרך כלל ב-40-60% בהשוואה למערכות הידראוליות סטנדרטיות בתאים עם משמרות מרובות.[1]
- הפחתת נפח שמן: משתמש במאגרים קטנים של שמן, מה שמפחית את הפירוק התרמי ואת תדירות החלפת הנוזל.
- פעולה שקטה במפעל: רמות הרעש יורדות משמעותית במהלך מצבי המתנה וקימור.
השוואה בין מערכות: הידראולית לעומת חשמלית לעומת היברידית
| מדד ביצועים | סינכרו אלקטרו-הידראולי | סרבו חשמלי מלא | סרבו-הידראולית היברידית |
|---|---|---|---|
| טווח טונות טיפוסי | 30T - 1000T+ (מתרחב בטנדם) | 20T - 150T | 40T - 400T |
| צריכת אנרגיה | משיכת מנוע רציפה סטנדרטית | Ultra-low (הפעלת כוח על פי דרישה בלבד) | נמוך (חסכון באנרגיה בדרך כלל 40-60%) |
| דיוק מיקום | +/- 0.01 מ | +/- 0.005 מ | +/- 0.008 מ |
| דרישות תחזוקה | בדיקות שגרתיות של שמן, אטמים ושסתומים | מינימלי (שימון של מנועים מכניים) | נמוך (מעגלים הידראוליים אטומים וקומפקטיים) |
| יישום אופטימלי | לוח עבה, חלקי מבנה, ייצור משולב | דף דק במהירות גבוהה, אלקטרוניקה מדויקת | ייצור מדויק בנפח בינוני עד גבוה |
תכונות טכניות קריטיות של מכונת קידוח CNC הטובה ביותר
כאשר אתה מחפש את מכונת הקידוח CNC הטובה ביותר, העדיפות שלך חייבת להיות שלמות מבנית ושליטה מדויקת. אנו מתמקדים בעמודי היסוד הטכניים המרכזיים כדי לבטל בעיות נפוצות במפעל כמו עיוות המסגרת וסטיית הזווית.
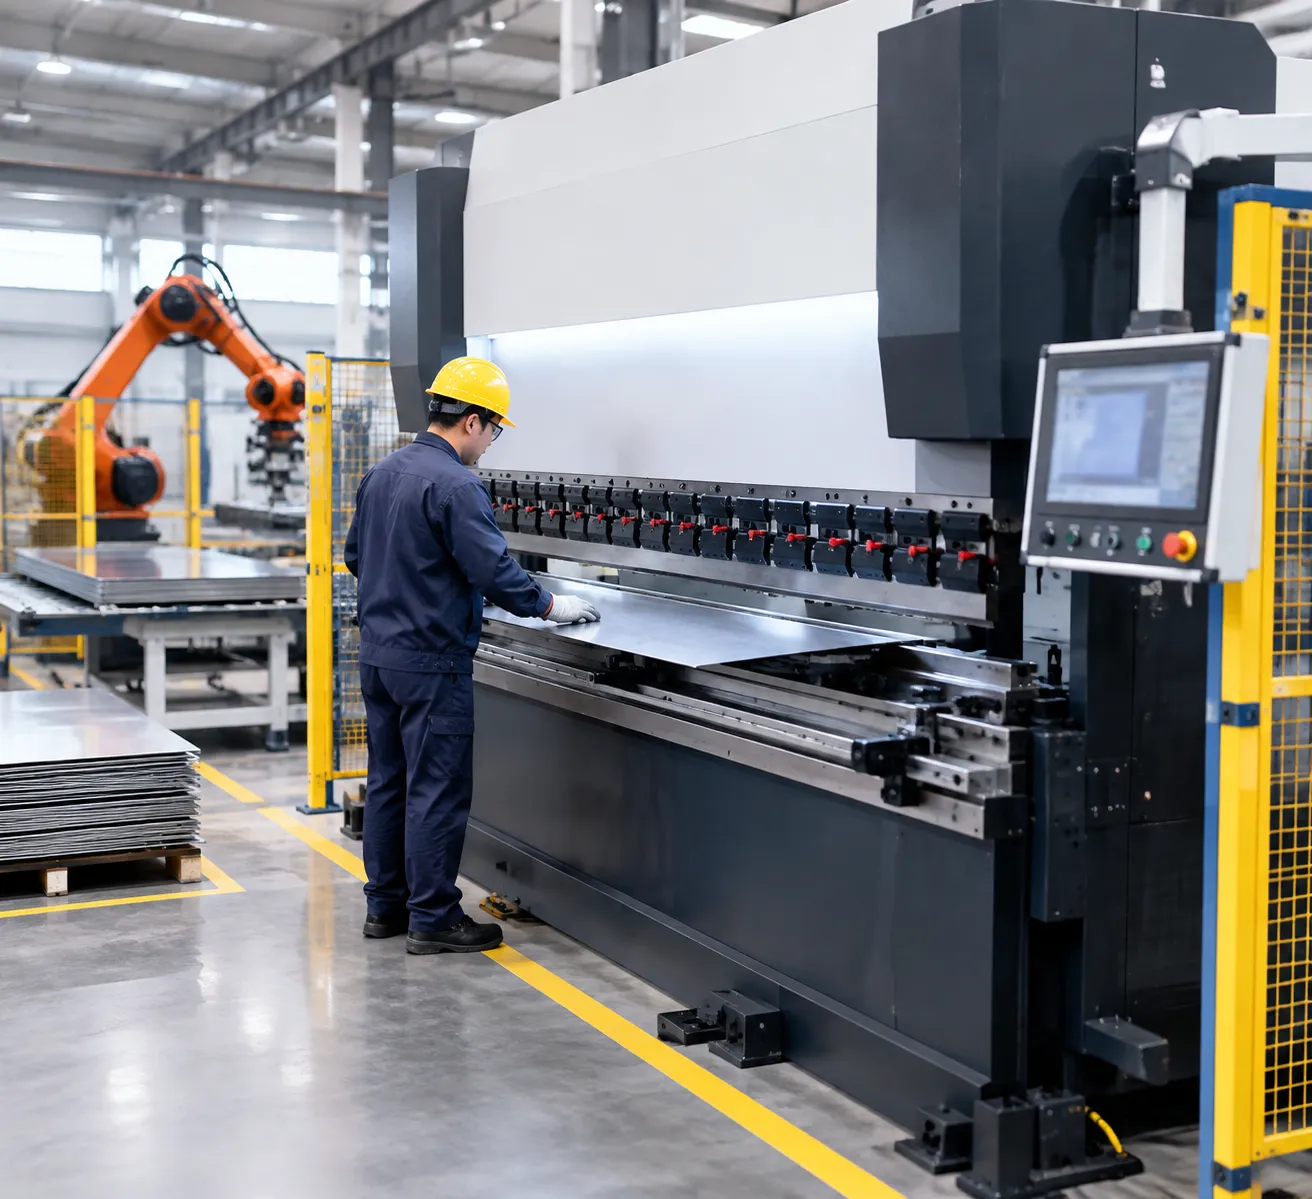
קשה של המסגרת ועמידות באנילינג
אנחנו משתמשים בלוחות פלדה כבדים שעוברים תהליך חימום בטמפרטורה גבוהה וטיפולי שחרור מתחים. תהליך זה מונע מהמכונה להתעקם או לעוות תחת לחץ כבד, ומבטיח שחלקיך יישארו קבועים לאורך שנים של פעולה.
גמישות של מד גובה רב-צירי
כדי להתמודד עם גיאומטריות מורכבות, מערכת מתקדמת זקוקה ליותר מאשר מד גובה בסיסי. אנו מספקים תצורות ניתנות להרחבה כדי להתאים לצרכי הייצור הספציפיים שלך:
| תצורת צירים | מתאים ל |
|---|---|
| 3+1 צירים | הרצות ייצור סטנדרטיות ובכמות גבוהה. |
| 4+1 עד 6+1 צירים | חלקים מורכבים הדורשים כיפוף שלב אחר שלב. |
| 8+1 צירים | צורות תלת-ממד מתקדמות ורכיבים מבניים מותאמים אישית. |
מערכות פיצוי לסטייה
כדי לשמור על זווית כיפוף מושלמת לאורך כל אורך החלק, אנו משתמשים בפיצוי מתקדם:
קראנינג מכני: משטחים ממונעים מבוקרים ב-CNC שמכוונים להתנגד לסטיית המיטה.
כיוונון הידראולי: משתמשים בלחץ דינמי כדי להבטיח שהתבנית תישאר במקביל מושלם לפטיש.
בקרי CNC דור הבא וסימולציה תלת-ממדית
אנו משולבים בקרים תעשייתיים כמו ה Delem DA-66T/69T, Cybelec, או מערכות ESA. בקרים אלה מאפשרים למפעילים שלך:
להשתמש בסימולציה גרפית תלת-ממדית לתצוגה מוקדמת של הכיפופים לפני מגע עם המתכת.
להפחית את שיעורי הפסולת על ידי זיהוי מוקדם של התנגשות פוטנציאלית.
השג מיקום ברמת מיקרון באמצעות קודקים אופטיים מדויקים - מפורט בהמשך איך מכונת קידוח CNC עובדת.
מדידת זווית בלייזר בזמן אמת
להבטיח ייצור "חלק ראשון נכון", המערכות שלנו כוללות מדידת זווית לייזר סגורה. טכנולוגיה זו מנטרת את הכיפוף בזמן אמת ומבצעת התאמות אוטומטיות למיקום המכבש, כדי שכל חלק - מהראשון ועד לאלף - יעמוד בדרישות המדויקות שלך ללא כיול ידני.
מדריך שלב אחר שלב לגודל מכונה לייעול המכשור הטוב ביותר לחריטה ב-CNC
בחירת הציוד הנכון מתחילה בהתאמת דרישות הייצור הספציפיות שלך ליכולת הטכנית של המכונה. בחירה במכונה קטנה מדי או גדולה מדי מובילה ליעילות נמוכה, לחץ על המסגרת או דיוק כיפוף לקוי.
נוסחת חישוב כוח הכופף
לקביעת הטון הנדרש עבור ה המכונה הטובה ביותר לחריטה ב-CNC, אנו משתמשים בנוסחת כוח הכופף הסטנדרטית המבוססת על עובי החומר, פתיחת תבנית, ועמידות למתיחה. ככלל אצבע:
טון = (650 x אורך x עובי^2) / (פתיחת תבנית x 1000)
תמיד יש לקחת בחשבון מרווח בטחון של 20% כדי להימנע מפעולה של המכונה בקצה הקצה, מה שמגן על המערכת ההידראולית ומבטיח חזרה על תוצאות לאורך זמן.
עומק הגרון, פתיחת אור יום, ואורך המהלך
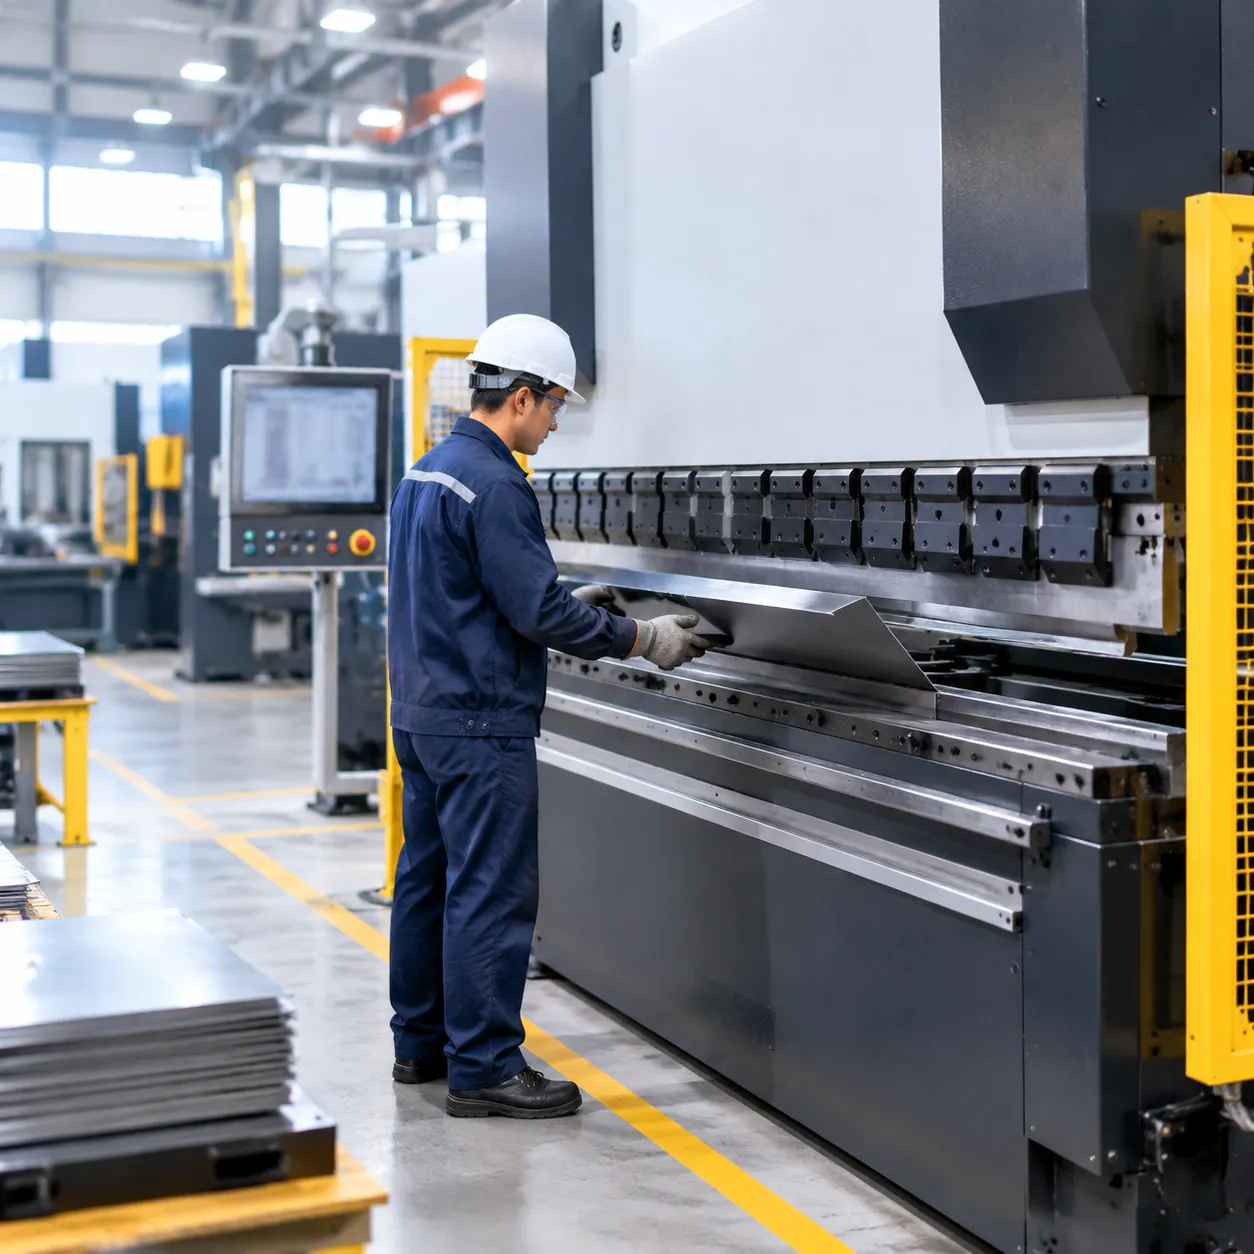
מרווחים פיזיים אלה מגדירים את גיאומטריית החלקים שניתן לעבד:
עומק לשון: קובע את המרחק המקסימלי מקצה הלוח לקו הכופוף. גרון עמוק יותר חיוני ללוחות גדולים יותר.
פתיחת אור יום: המרחב האנכי בין הבוכנה לשולחן. ודא שזה מספיק עבור הכלים הגבוהים ביותר שלך ודרישות יצירת תיבות.
אורך מהלך: מגדיר את הטיול המקסימלי של הבוכנה. מהלך ארוך יותר מאפשר כיפוף תיבות עמוק יותר והסרה קלה יותר של החלקים.
תאימות כלים ומהירות נעילה
גמישות ב ציוד לייצור מתכות עליונות מתבססת על מערכת הכלים שלך. אנו שמים דגש על תאימות כדי להבטיח שתוכל להחליף עבודות במהירות:
סגנון אירופי/פרומקאם: התקן הסטנדרטי לתעשייה לגמישות ועלות-תועלת, אידיאלי לרוב חנויות הייצור הכלליות.
סגנון וילה/טרומף: הטוב ביותר ליישומים מדויקים במיוחד, כבדים, הדורשים נעילה הידראולית מהירה.
מערכות נעילה במהירות: שדרוג לנעילה באוויר או בהידראוליקה לכלי עליונים מפחית משמעותית את זמן ההגדרה, מאפשר לך לעבור בין פרופילי קיפול שונים בדקות במקום שעות.
שימושים מובילים במכונות קידוח CNC לפי תעשייה
כל מפעל מתמודד עם אתגרים ייחודיים בקיפול, מסטייה בזווית על חלקי קצה ארוכים ועד להתנגשות בשוליים על תיבות מרובות קפלים. אנו מתכננים את המכונות שלנו כדי לפתור את החסמים המדויקים האלה בסביבות עיבוד מתכות שונות. בחירת ה המכונה הטובה ביותר לחריטה ב-CNC הגדרות תלויה בהתאמת עומס, אורך המיטה, ואוטומציה של מדידת אחוריים מרובת צירים לתוצר הסופי שלך.
| יישום תעשייתי | נקודות כאב עיקריות בייצור | הגדרת מכונה ממוקדת |
|---|---|---|
| מארזי חשמל | שגיאת זווית מצטברת, עומק תיבה | 4+1 עד 6+1 צירים, תאורה גבוהה |
| רכב וקרוסלה | חזרה גבוהה, מהירות מחזור | סינכרון דינמי, ס scales אופטי |
| אדריכלות ומעליות | פגם במרכז הקאנו, סימני משטח | קימור מכני ממונע |
| מבנים כבדים ומכרות | עקמת מסגרת, עומס קיצוני | 500T-1000T+ כבד / טנדם |
תיבות חשמל וארונות בקרה מדויקים
ייצור תיבות חשמל מדורגות NEMA וארונות שרתים דורש טולרציות הדוקות כדי להבטיח אטימה נכונה, יישור נעילות והתאמת דלתות שטוחות.
- הבעיה: שולי חזרה עמוקים לעיתים מתנגשים עם מחזיקי כלים סטנדרטיים, ושינויים קלים בזווית מתרבים לאורך רצפי קיפול של 6 עד 8, ומשאירים רווחים לא אחידים בפינות.
- הפתרון שלנו: אנחנו מגדירים את מכשירי הבלימה החשמליים-הידראוליים הסינכרוניים שלנו עם אור יום מורחב, עומקי גרון עמוקים, וכלי קפיצה מהיר בסגנון אירופי מחולק.
- מאפייני מפתח בשימוש: מערכות מדידה אחורית מ-4+1 עד 6+1 צירים (X, R, Z1, Z2) המונעות על ידי מנועי סרבו של Yaskawa למיקום מיידי של שולי הצלעות הצרות ללא הזזת מדידה ידנית.
שלדות רכב, תומכים, וגימורי גוף רכב
רכיבי רכב בהיקף גבוה דורשים זמני מחזור מהירים, חזרתיות גבוהה, ופיצוי מיידי על חזרתיות בעת עיצוב פלדות בעוצמה גבוהה.
- הבעיה: עוצמת המתיחה של החומר משתנה בין סדנאות סלילים, מה שמוביל לחוסר עקביות בזווית ולשיעורי פסולת גבוהים במקומות קריטיים מבניים.
- הפתרון שלנו: שסתומי פרופורציונליים חשמליים-הידראוליים במהירות גבוהה המשולבים עם קודקים אופטים לינאריים מספקים מיקום רמ של מיקרון (Y1/Y2).
- מאפייני מפתח בשימוש: בקרי CNC גרפיים של Delem עם חישוב אוטומטי של רצף הקיפול והתאמת עומס בזמן אמת כדי לספק דיוק נכון של חלק ראשון על תומכים מבניים, מחזקי שלדה, וערוצי חיזוק.
חזיתות אדריכליות וייצור מעליות מפלדת אל-חלד
לוחות אדריכליים ארוכים וקישוטי פלדת אל-חלד דקורטיביים דורשים אסתטיקה מושלמת ללא תופעת ה"קנו" המפחידה במרכז הקו.
- הבעיה: מכסי הבלימה הסטנדרטיים מתכופפים במרכז תחת עומס, ויוצרים זוויות פתוחות במרכז וזוויות הדוקות בצדי המכונה על לוחות בגודל 10 עד 14 רגל.
- הפתרון שלנו: אנחנו משולבים שולחנות קירוב מכניים ממונעים מבוקרי CNC. המחשב מחשב את פרופיל הסטייה המדויק על בסיס עובי הלוח, סוג החומר, ואורך, ומפעיל משקופים דינמיים מיוחדים לשמירת המיטה במקביל מושלם תחת לחץ מלא.
- מאפייני מפתח בשימוש: אורך קיפול מ-3000 מ"מ עד 4000 מ"מ עם בקרת לחץ עדינה להגן על לוחות מפלדת אל-חלד מבריקה, מראה, ואנודייז מראש מפני סימני כלים.
ציוד כבד, מכונות לכריית אדמה, ולוחות גשרים מבניים
עיצוב לוחות עמידים לשחיקה, קטעי זרוע כבדים, ופלדות מבניות עבות דורש בניית מכונה עם קשיחות גבוהה שמונעת עיוות מבני.
- הבעיה: הטיית לוח קשה בעובי 1/2 אינץ' עד 1 אינץ' מפעילה לחץ קיצוני על הגרון והמסגרות הצדדיות, מה שמוביל לעיוות קבוע של המסגרת במכונות קלות יותר.
- הפתרון שלנו: מסגרות פלדה ריתוכות כבדות המופעלות בטיפול חום מלא לגוף כולו והקלה מרעידות כדי לבטל מתחים נותרו מייצור.
- מאפייני מפתח בשימוש: מערכות הידראוליות בהספק גבוה המספקות מ-500 טון עד ל-1000+ טון (ניתנות להארכה לקונפיגורציות טנדום מרובות מכשירים עד 12 מטרים) עם הידראוליקה כבדה מבוססת Bosch-Rexroth המסוגלת להעמסה לא מרכזית ללא יצירת קיטוע בגליל ההידראוליקה או תקיעות מכנית.
הערכת עלות כוללת של בעלות (TCO) והחזר על ההשקעה (ROI)
בעת הערכת מכונת כיפוף CNC הטובה ביותר לחדר העבודה שלך, המחיר ההתחלתי הוא רק חלק קטן מהמשוואה. אנו מודדים רווחיות אמיתית על ידי בחינת הוצאות תפעול לאורך חיי המוצר: צריכת חשמל, שיעורי פסולת חומר, אורך חיי הכלים, וזמני שירות שגרתיים. בחירת מערכת מתוכננת עם מנועים יעילים ובקרות מדויקות מבטיחה החזר מהיר יותר ורווחיות מתמשכת לאורך שנים של ייצור רציף.
צריכת אנרגיה: מערכות הידראוליות לעומת סרבו לעומת מכונות לחץ חשמליות מלאה
- מערכות אלקטרו-הידראוליות סטנדרטיות: יחידות הידראוליות מסורתיות מפעילות את המנוע הראשי באופן רציף, צורכות חשמל גם כאשר המוט ממתין או שהמפעיל מגדיר את הלוח.
- מערכות היברידיות סרבו-הידראוליות: אנו משתמשים במזרקי סרבו דו-כיווניים הפועלים אך ורק במהלך תנועת המוט הפעילה. צריכת החשמל במצב המתנה יורדת כמעט לאפס, ומפחיתה את השימוש הכולל בחשמל ב-40-50% בהשוואה להידראוליקה סטנדרטית.[1]
- מכונות כיפוף סרבו חשמליות מלאה: שימוש במנועי תמסורת ישירה עם גלגלות כדור ללא שמן הידראולי, יחידות חשמליות מלאות צורכות חשמל רק על פי דרישה. הן מספקות את היעילות האנרגטית הגבוהה ביותר לתאי כיפוף בעובי קל עד בינוני.
הפחתת שיעור הפסולת באמצעות סימולציה מדויקת של חלק ראשון נכון
- סימולציה תלת-ממדית מקדימה: בקרים מתקדמים, כגון ממשקי גרפיקה Delem DA-66T ו-DA-69T, מאפשרים לתכנתנים לבדוק רצפי כיפוף, לבדוק הפרעות בין חלק לכלי, ולאמת את מרווח הגבול לפני חיתוך המתכת.
- דיוק אוטומטי בהקרנה: פיצוי מכני ממונע על ידי מנוע מחשב מחשב את הפיצוי הנדרש למיטה באופן דינמי, מונע שינויים בזווית הקשת המרכזית ומבטל פסולת של ניסוי כיפוף.
- חזרת זווית מדויקת: אנקודרים אופטיים ברזולוציה גבוהה ושסתומי פרופורציה שומרים על דיוק מיקום ברמת מיקרון, ומספקים קיפולים מדויקים כבר בניסיון הראשון.
לוחות זמנים להפחתת בלאי הכלי ותחזוקה מונעת
טעינות לא מאוזנות ויישור מכונה לקוי מזרזים נזק לכלי ומובילים למחזורי החלפה יקרים. אנו מגן על ההשקעה בכלי שלך באמצעות פרמטרי CNC מדויקים וחוזרים:
- פיזור עומס שווה: מיקום דינמי של מד גובה רב-ציר (X, R, Z1, Z2) ו-CNC מכתרים מפזרים את הכוח באופן שווה על פרופיל הכלי, מונעים בלאי מקומי ושבירת פטיש.
- מערכות נעילה מהירה: ברזי כלים להידראוליקה או אוויר במהירות נעילה יושבים על פטישים בלחץ אחיד, מבטלים חוסר יישור ידני ולחץ לא אחיד בקצה.
- שגרות תחזוקה מייעלות:
- יומי: נקה סרגלי קו אופטי לינאריים ובדוק וילונות אור בטיחות.
- שבועי: בדוק רמות שימון אוטומטיות על ברגי כדור של מד גובה ומדריכי לינאריים.
- חודשי / חצי שנתי: בדוק את ניקיון נוזל ההידראוליקה, בדוק אטמי שסתומי פרופורציה ואמת נקודות אפס של הצירים כדי להבטיח זמינות שיא מתמשכת.
ProMach CNC Press Brake Engineering למפעלים לייצור
יצרנים בוחרים בציוד שלנו כי אנו מבטלים את צווארי הבקבוק הנפוצים בעיבוד מתכת דף: חוסר עקביות בזווית, תזוזה תרמית, וכיבוי בלתי צפוי של המכונה. אנו מתכננים כל מערכת מהיסוד כדי לשמש כהשקעה הטובה ביותר במכונת כיפוף CNC לחדרי עבודה תעשייתיים תובעניים וקווי ייצור בהיקף גבוה.
מסגרות מותאמות ל- FEA עם חימום לשחרור מתחים:
אנחנו מעצבים את המסגרות מברזל יצוק וערכות המיטה שלנו באמצעות ניתוח אלמנטים סופיים (FEA) כדי למזער עיוות מבני במהלך מחזורי עומס שיא.
- חימום בטמפרטורה גבוהה: כל מסגרת מרותכת עוברת תהליך הרגעה תרמית מלא כדי להסיר מתחים שאריתיים בתנורי תעשייה ייעודיים.
- יציבות מבנית לטווח ארוך: המסגרות המותאמות לשחרור מתחים שלנו מבטיחות אפס עיוות מבני לאורך עשרות שנים של לחיצה בעומסים גבוהים.
- עיבוד מדויק: משטחים קריטיים להתקנה מונחים במצב אחד על מרכזי עיבוד בעלי חמש פנים לדיוק באישור מקביל בין הבוכנה למיטה.
שילוב רכיבים מוביל: Bosch-Rexroth, Delem, ו-Yaskawa
אנחנו משתפים פעולה עם מותגי אוטומציה תעשייתית מובילים בעולם כדי להבטיח שליטה מדויקת בתנועה, תגובה הידראולית מהירה וזמינות חלקים עולמית אמינה.
| קבוצת רכיבים | שותף מותג | יתרון טכני |
|---|---|---|
| בקרי CNC | Delem / Cybelec / ESA | סימולציה גרפית אינטואיטיבית ב-2D/3D, תכנות offline וסידור אוטומטי של קיפולים. |
| שסתומי הידראוליקה | Bosch-Rexroth | שסתומי פרופורציה אלקטרו-הידראוליים בתדר גבוה המספקים סינכרון רמות מתחת למילימטר. |
| מנועי סרוו ומפעילים | Yaskawa / Panasonic | מיקום מהיר, עם מומנט גבוה של מד גובה אחורי בכל הצירים הלינאריים והסיבוביים. |
| סוללות אופטיות לינאריות | Givi Misure / Heidenhain | משוב מיקום דו-צילינדר בזמן אמת בדיוק של +/-0.005 מ. |
| תת-מערכות חשמליות | Schneider Electric | רכיבי לוח תעשייתיים המיוצרים وفق תקני CE ו-UL מחמירים. |
אוטומציה בהתאמה אישית: תאי קיפול רובוטיים וסינכרון טנדום
- שילוב קיפול רובוטי: אוטומציה של רובוט עם 6 צירים להפעלה ללא נוכחות, סיבוב, קיפול במולטי-תחנות ופליטת משטחים.
- סנכרון מכבש תנדום: הגדרות סינכרון דו-מכונתיות או מרובות מכונות הפועלות תחת בקרה של בקרה מספרית ממוחשבת אחת לכריכת לוחות גדולים עד 12 מטרים (40 רגל) ומעבר לכך.
- תומכי עוקב לוח: זרועות תמיכה קידמיות כבדות, מבוקרות ב-CNC, הנעות בסינכרון עם מחזור הכיפוף כדי למנוע עיוות אחורי על לוחות דקים וגדולים.
שירותי תמיכה עולמיים והנדסה לאורך חיי המוצר
אנחנו תומכים בכל מכבש כיפוף CNC עם תמיכה מקיפה להנדסה לאורך חיי המוצר:
- עיצוב כלים מותאם אישית: הנדסה פנימית לתצורות כלים מהירות עם קליפת פרומקאם, תבניות אירופאיות סטנדרטיות ותבניות מותאמות אישית.
- אבחון מרחוק: קישוריות רשת מהירה ומוצפנת ישירות לצוות התמיכה הטכנית שלנו לצורך פתרון תקלות בזמן אמת ועדכוני תוכנה.
- זמינות חלקים מקיפה: פריטי בלאי קריטיים, אטמים ורכיבים חשמליים שמורים במלאי למשלוח מיידי לצמצום זמני ההשבתה במפעל.
רשימת בדיקת הערכה לרוכשי מכשירי כיפוף CNC
בחירת מכשיר הכיפוף CNC הטוב ביותר דורשת מעבר למשקל הנטען ולצביעה המפוארת. כאשר אנו מעריכים תצורות מכשירים לייצור עלי מתכת במגוון גבוה או בהיקף גבוה, אנו מתמקדים בהתאמת קיבולת המכשיר, כוח החישוב ובטיחות המפעיל לדרישות היומיות של המפעל. השתמשו ברשימה הטכנית זו כדי לבדוק את ההשקעה הבאה שלכם.
טבלת תאימות בין משקל הנטען ואורך המיטה
לעולם אל תגדירו מכבש לחץ CNC רק לפי חלק ממוצע. תמיד נלקח בחשבון את חוזק המתכת, פרופיל הכיפוף הארוך ביותר, והמרחק המינימלי בין המארזים הצדדיים כדי למנוע עיוות לא במרכז ומתח מוקדם של המסגרת על חלקים שמצוינים גם ב סובלנות מכונת קידוח CNC רצועות.
| חומר יעד ועובי | המשקל הנטען המינימלי הנדרש | אורך מיטה מומלץ | שיקול מרחק המגורים |
|---|---|---|---|
| עלים דקים (0.5 - 1.5 מ | 30T - 60T | 1250 מ | שטח קטן, מהירויות מחזור עליונות |
| ייצור בינוני (2.0 - 4.0 מ | 100T - 160T | 2500 מ | רוחב מעבר סטנדרטי 2600 מ |
| לוח כבד (5.0 - 8.0 מ | 200T - 320T | 3200 מ | עומק גרון עמוק (400 מ |
| מבנה ועמידות כבדה (10.0+ מ | 400T - 1000T+ | 4000 מ | מסגרות צד מחוזקות, אפשרות תצורת טנדם |
הערכת יכולות בקרה ותוכנה
מכונת קיפול סינכרו אלקטרו-הידראולית בדרגת עליונה היא רק כפי טובת המוח החישובי שלה. מיושן בקרי NC להאט את ההגדרה ולהעלות את שיעורי הפסולת על חלקי קיפול מרובים מורכבים.
- סימולציה גרפית תלת-ממדית/שני-ממדית: יחידות CNC תעשייתיות כמו בקרי Delem DA-66T, DA-69T או ESA מחשבות אוטומטית את רצפי הקיפול, מאשרות את מרווח הכלים ומדמות התנגשות עליונה לפני תנועת המוט.
- ניהול מד גיבוי רב-צירי: ודא שהבקר שלך מטפל בשליטה עצמאית רב-ציר (X, R, Z1, Z2, X1, X2) עם מיקום באמצעות גלגלות כדור מונעות ישירות על ידי סרוו עד לדיוק של +/- 0.01 מ.
- שילוב פיצוי עקמומיות: חפש שליטה משולבת של טבלאות קירוב מכניות CNC בזמן אמת כדי לבטל את הצורך בהשחזה ידנית לאורך אורך המיטה המוארכת.
- תכנות CAM במצב לא מקוון: אשר שהמפעילים יכולים לייבא קבצי CAD סטנדרטיים STEP/DXF ישירות דרך רשתות המפעל כדי לשמור על פעולת המכונה במקום לתכנת בממשק המכונה.
תקני בטיחות חיוניים: מערכות שמירה לייזר אופטיות מוסמכות CE/ISO
קשתות קיפול מתכת מודרניות דורשות הגנה אופטית בזמן אמת שמבטיחה את בטיחות המפעילים מבלי לפגוע במהירות התהליך.
- שמירה אופטית רציפה בלייזר: הגדרות פרימיום כוללות מערכות שמירה בלייזר אופטיות עם שני קרניים המותקנות ישירות על המוט. מערכות אלו עוקבות אחר קצה הפטיש בזמן אמת, ומאפשרות גישה במהירות גבוהה עד לנקודת השתקה של כ-2 מ.
- עמידה בסטנדרטים של CE ו-ISO: אנו מחויבים לעמידה מלאה ב-ISO 12100 ובהנחיות מכשירי עבודה של CE, הנתמכות על ידי PLCs בטיחות עם ערוץ כפול ושסתומי שחרור בטיחות משולבים.[2][3]
- מארזי הגנה פיזיים: בטיחות המכונה הכוללת דורשת דלתות גישה צדדיות עם נעילה, וילונות אור אחוריים או מארזי בטיחות פיזיים, ומפסקים חירום עם רגליים דו-מעגליים הנגישים בקלות.
שאלות נפוצות על מכונות כיפוף CNC ODM
מציאת מכונת קיפול CNC הטובה ביותר תלויה בהתאמת נפח הייצור, עובי החומר ודרישות הסובלנות שלך לבנייה הנכונה של המכונה. להלן התשובות לשאלות הנפוצות שאנו שומעים ממתפרות על רצפת המפעל.
איזה מכונת קיפול CNC בטון אני צריך לעבור לעובי המתכת שלי?
העומס הנדרש תלוי בארבעה פרמטרים עיקריים: חוזק מתיחה של החומר, עובי לוח, אורך קיפול, ו-אתה רוחב פתיחת V-Die.
- כלל סטנדרטי: לכיפוף באוויר של פלדה רכה מעל V-Die סטנדרטי (V = 8 כפול עובי), בדרך כלל תזדקק לכוח של כ-8 טונות לכל רגל ליניארית ללוח בעובי 3 מ.
- מרווח בטיחות: אנחנו תמיד ממליצים לקבוע את גודל מכבש ה-CNC שלך עם 20% עד 30% טונות מעלי. זה מגן על שסתומי הפרופורציה ההידראוליים ומסגרת הכבדה מפעולה במאמץ שיא, ומאריך את חיי הכלי והמכונה.
איך מכבש הידראולי-חשמלי סינכרוני שונה ממכונת מוט טורשיון?
ההבדל העיקרי טמון בדיוק הבקרה ובלעצמאות הצירים:
- מכונות מוט טורשיון: משתמשות shaft חיבור מכני כדי לכפות על שני צידי הבוכנה לרדת. חסרות תיקון נפרד של המילוי, מתקשות עם קיפול לא במרכז, ומספקות דיוק מוגבל בזווית על חלקים ארוכים.
- מכבי מכבש סינכרוני הידראוליים-חשמליים: בקרת הבוכנות השמאלית והימנית (צירי Y1 ו-Y2) באופן עצמאי באמצעות שסתומי פרופורציה כפולים ומדדים אופטים ליניאריים מדויקים מאוד. הן מתאמות את עצמן באופן רציף בזמן אמת עד לרמת מיקרון, ומטפלות בקיפולים מדרגיים, עבודות לא במרכז, וייצור בטווחי דיוק קפדניים בקלות.
האם מכבש חשמלי מלא טוב יותר ממכונת קיפול הידראולית?
- מכבי חשמל מלא / סרוו: יוצא מן הכלל ללוחות מתכת קלים, חלקים קטנים במהירות גבוהה, ותפעול נקי בחדר נקי ללא שמן.
- מכבי הידראוליים והיברידיים: הסוסים התעשייתיים לעבודה למשקל בינוני עד כבד (30 טונות עד 1000+ טונות). כאשר מעקמים פלדה מבנית בעלת מתיחות גבוהה, אורך לוחות ארוך או רכיבי שלדה כבדים, מכונה אלקטרו-הידראולית חזקה מספקת את הכוח הגולמי, מרווח הגרון העמוק והקשיחות המבנית הדרושה לכם.
מדוע עדיפות הקראינג המכנית על פני הקראינג ההידראולי לחלקים ארוכים?
הפחתת עיוות מכנית משתמשת במערכות מפתח ממונעות מבוקרות ב-CNC לאורך הקורה התחתונה כדי להתנגד לעיוות המיטה.
- בקרת זווית אחידה: בניגוד למדי הידראוליים שמסתמכים על לחץ נוזל - שיכול להשתנות עם טמפרטורת השמן - קראינג מכני מספק פיצוי גיאומטרי מדויק בכל אורך המיטה.
- אפקט "קנו" אפס: הוא מבטל סטייה בזווית המרכז על אורך מיטות של 10 רגל, 13 רגל, או מיטות טנדם, ומבטיח זוויות של 90 מעלות אחידות מקצה לקצה.
מה אורך החיים הצפוי ולוח הזמנים לתחזוקה של מכבש לחץ CNC?
עם מסגרת מפלדה מרוססת ומחוממת עם תכונות הרגעה וקומפוננטים פרימיום, מכשירי ה-CNC שלנו לביצוע קיפולים מספקים 10 עד 15+ שנים של פעולה מדויקת מאוד תחת ייצור במשמרות מלאות.
- יומי: נקה את משטחי הכלים, בדוק את יישור ההגנה האופטית, ובדוק את רמות לחץ ההידראוליקה.
- חודשי: שמן את ברגי הכדור של המגב האחורי ומסילות ההנחיה הלינאריות; בדוק את תיבות הקצה החשמליות.
- פעמיים בשנה / פעם בשנה: בדוק וסנן את נוזל ההידראוליקה, החלף את מסנני החזרת השמן, והריץ כיול אבחוני של בקר ה-CNC על כל הסרגלים הלינאריים.
מוכן להגדיר תא לחלקיך? שלח שרטוטים ומטרות נפח שנתיות, ואנו נמליץ על טונאז', ציר, ואופציות כלים ל מכונת קיפול מתכת ב-CNC קו - כולל מכונת כיפוף CNC אוטומטית תאים כאשר נפח מצדיק אוטומציה.

