

תקני סובלנות למכונת קידוח CNC ודרגות ISO 2768
סובלנות מכונת קידוח CNC על מכבש לחץ תלויה בדרגות הציור ISO, חזרת קפיצות של החומר, בלאי בכלי העבודה, ופיצוי בקרה בזמן אמת - לא רק בזוויות CAD. השגת סובלנות עקבית למכונת קידוח CNC דורשת גישור בין מודלי CAD למכניקת המפעל הפיזית. מדריך זה משרטט את מגבלות ISO 2768, דיוק קידוח באוויר לעומת קידוח בתחתית, כללי רווח DFM, ואיך מערכות ProMach שומרות על חזרת זווית ופלנג' על רצפת המפעל.
פירוט ISO 2768: סובלנות לינאריות וזוויות
In ייצור מדויק של מתכות עליונות, ISO 2768 משמש כקו בסיס אוניברסלי.[1] רוב השרטוטים המדויקים חלים ISO 2768-mK, שמאזן בין עלות לתפקוד החלק.[1]
| דרגת סובלנות | דיוק מטרה | יישום אידיאלי | סובלנות לינארית (0.5-6 מ | סובלנות זוויתית (צד קצר) |
|---|---|---|---|---|
| f (עדין) | דיוק גבוה | תעופה, מארזים רפואיים | ±0.05 מ | ±0°20' |
| מ (בינוני) | תעשייתי סטנדרטי | מסגרות מכונה, תומכים, שלדות | ±0.10 מ | ±0°30' |
| ג (גס) | מבנים כבדים | ציוד חקלאי, לוחות שלדה | ±0.20 מ | ±1°00' |
| ו (במיוחד גס) | ריתוכים גסים | שומרים לא תפקודיים, תומכים מבניים | ±0.50 מ | ±1°30' |
הגדרות דו-צדדיות מול חד-צדדיות מכתיבות שיטות עיצוב
איך המהנדסים שלך מגדירים סובלנות קובע את תהליך העיצוב שעלינו להריץ במפעל:
- הזמנות דו-צדדיות (למשל, 90° ±0.5°): המתאים ביותר ל עיצוב באוויר. עיצוב באוויר מציע גמישות מקסימלית במכונה, טונאז' נמוך יותר, וזמני מחזור מהירים יותר תוך שמירה על תקן סובלנות לעיצוב הגבלות.
- הערות חד-צדדיות (למשל, 90° +0.2°/-0.0°): הפקה של כוח לתוך החזרה לאחור or קואינג.
- כיפוף בתחתית: הפושטים של הטבעת לוחצים את החומר לתוך מיטת ה-V-die, מפחיתים את זווית הקפיצה הסטייה כדי להשיג חזרה מדויקת בזווית. דורש טונאז' גבוה ב-3 עד 5 פעמים.
- קואינינג: חורץ את קצה הפושט לציר הנייטרלי של הלוח המתכת כדי לבטל את החזרה לחלוטין.
שיטות מומלצות לקריאות ציור
- ביטול סובלנות בלוק כללי: הגדרת יתר של תכנית לוח מתכת שלמה ל-±0.005 אינץ" מגדילה משמעותית את עלויות הכלים והבדיקות.
- בידוד תכונות פונקציונליות: החלת סובלנות הדוקה בקפדנות על תכונות חיבור קריטיות, כגון שיפועים משותפים ודפוסי חורי התקנה.
- ניהול נקודות ייחוס: תמיד למדוד את הקיפולים הרצופים מנקודת ייחוס ראשית אחת כדי למנוע הצטברות סובלנות בפרופילים מרובי קיפולים מורכבים.[2]
משתני ליבה שמניעים את סובלנות מכונת ה-CNC לעיצוב
שמירה על טולרנסים מדויקים בייצור עלי מתכת מדויק אינו רק הקלדה של מספרים למחשב בקרה.
מכניקת חומרים וקפיצות חוזרות
אי-עקביות בחומר הגלם היא הגורם המרכזי לסטייה מימדית ב עיצוב במכבש לחיצה:
- שינויים בעוצמת התפוקה: תכונות הסגסוגת משתנות בין כמויות חום. עלייה בעוצמת התפוקה מגדילה את ה זווית הקפיצה, ומאלצת את המוט להתכופף יותר כדי להשיג את היעד הרצוי זווית הקיפול.
- שונות בעובי החומר: עובי עלי המתכת הנומינלי משתנה לאורך עלה בודד. בעיצוב באוויר, שינויים קלים במידת הגזירה משפיעים על עומק החדירה של הפין, ומזיזים את הזווית הסופית.
- כיוון הגרגרים: כיפוף במקביל לכיוון הטרילינג של החומר מפחית את הגמישות, משנה את ה ההיתר לכיפוף ומעלה את סיכוני הסדקים לעומת כיפופים אופקיים.
מיקום חומרה במכונת CNC
קשיחות מסגרת המכונה ומיקום הצירים קובעים את חזרתיות החלק לטווח הארוך:
| משתנה חומרה | השפעה על טולרנס מכונת הכיפוף CNC | מדד ביצועים |
|---|---|---|
| דיוק במיקום מחדש של מדף אחורי | בקרה על דיוק אורך הפלנגה ועל המרחק מהחור לכיפוף יכולת שחזור. | חזרתיות של +/-0.01 מ"מ |
| סינכרון Y1/Y2 | מנהל עומק צילינדר עצמאי כדי לשמור על מקבילות של ה-ram לאורך כל מיטת המכונה. | שסתומי פרופורציונליים בלולאה סגורה |
| פיצוי כתר | מבטל את גמישות מיטת המכונה תחת טונאז'. פיצוי כתר הידראולי מתאים דינמית את הלחץ לעצירת זוויות מרכזיות. | כתר דינמי חשוף עומס |
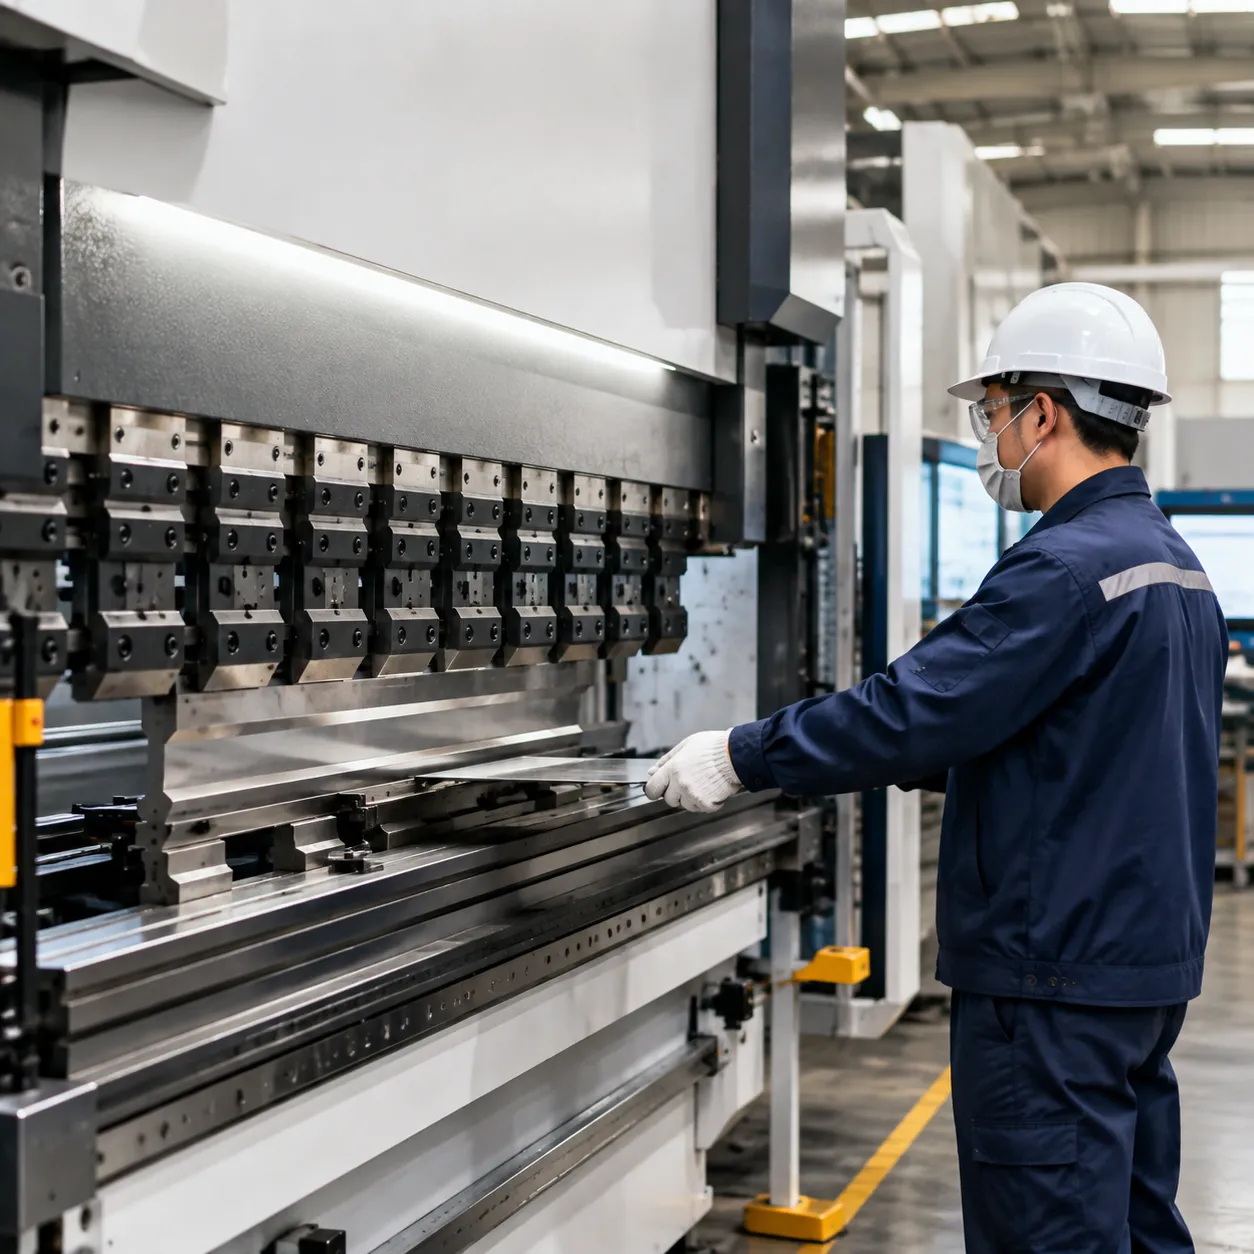
התקנת כלים ומדידת זווית
בחירת כלים נכונה ושילוב חיישנים מפחיתים גורמים סביבתיים ובלאי:
- יחסי פתיחה של V-Die: בחירת אופטימלי פתיחת V-die (בדרך כלל פי 8 מעובי החומר) מייצבת את הפנים רדיוס קיפול ומשמרת עקומות טונאז' צפויות.
- בלאי רדיוס של Punch: קצוות כלים שחוקים מזיזים את הציר הניטרלי, מה שמשבש את ה- k-factor ו הבסיס לחישוב ניכוי כיפוף דמויות במודלי ה-CAD שלך.
- משוב אופטי בזמן אמת: חיישני זווית לייזר משולבים מודדים את זווית הזרוע באמצע המסלול, מחליפים אוטומטית את מיקום המכבש כדי להביס את החזר החומר מידית.
כללי DFM לשליטה בסובלנות מכונת הנטייה CNC
האם פעם קרה שחלקים יצאו מהלחץ עם חורים אובליים מתוחים או זוויות מעוותות? שליטה ב סובלנות מכונת הנטייה CNC מתחילה הרבה לפני שהחומר הגלם מגיע לגבול המדידה.
מרווח גיאומטרי ומיקום תכונות
חירור או חיתוך בלייזר של חורים קרובים מדי לקו הנטייה מעוות את החומר כשהוא מתמתח לתוך ה-V-die. כדי להגן על ה סובלנות לעיצוב וגיאומטריית החלק, הקפד על כללי תכנון בסיסיים אלה:
- מרחק מינימלי בין חור לנטייה: שמור על חורים, חריצים וחותכים במרחק של לפחות 2.5 פעמים עובי החומר plus רדיוס הנטייה הפנימי. אם חייבים למקם תכונה קרובה יותר, הוסף חריצי שחרור או תכנן קידוח לאחר הנטייה.
- אורך זווית מינימלי: זווית חייבת לחבר בבטחה את פתיחת ה-V-die ללא החלקה. שמור על אורך זווית מינימלי של 4 פעמים עובי הגיליון. זוויות קצרות יותר מחליקות לתוך רווח ה-die, משבשות את ה חזרת הזווית גובה הזרבובית והחיבור.
- חיתוכי שחרור לזרבובית: תמיד להאריך את חיתוכי השחרור מעבר לקו הקיפול על זרבוביות חלקיות כדי להימנע מקריעת המתכת בפינות.
איזון בין ק-פקטור, תוספת קיפול והפחתת קיפול
קבלת לוח חלק מדויק עד אלפית דורשת הגדרת הפרמטרים הנכונים של המתכת בתוכנת ה-CAD התלת-ממדית שלך. חוסר התאמה כאן משבש את הכול סובלנות מכונת הנטייה CNC לפני שהקיפול מתחיל.
| פרמטר | מה הוא מודד | השפעה על מתכת מדויקת |
|---|---|---|
| ק-פקטור | יחס מיקום הציר הנייטרלי לסך הכול עובי החומר (בדרך כלל 0.30 עד 0.50). | שולט בחישוב אורך התבנית החלקית במהלך מתיחת החומר. |
| תוספת קיפול | אורך הקשת של הציר הנייטרלי דרך ה זווית הקיפול. | קובע את אורך החומר המדויק שנוסף על ידי הק curve הפיזי. |
| הפחתת קיפול | כמות שמופחתת מהמידות החיצוניות הכוללות כדי לקבל את הגודל החלקי. | מניע ישיר לגודל הלוח החלק לפני חיתוך בלייזר עיצוב במכבש לחיצה. |
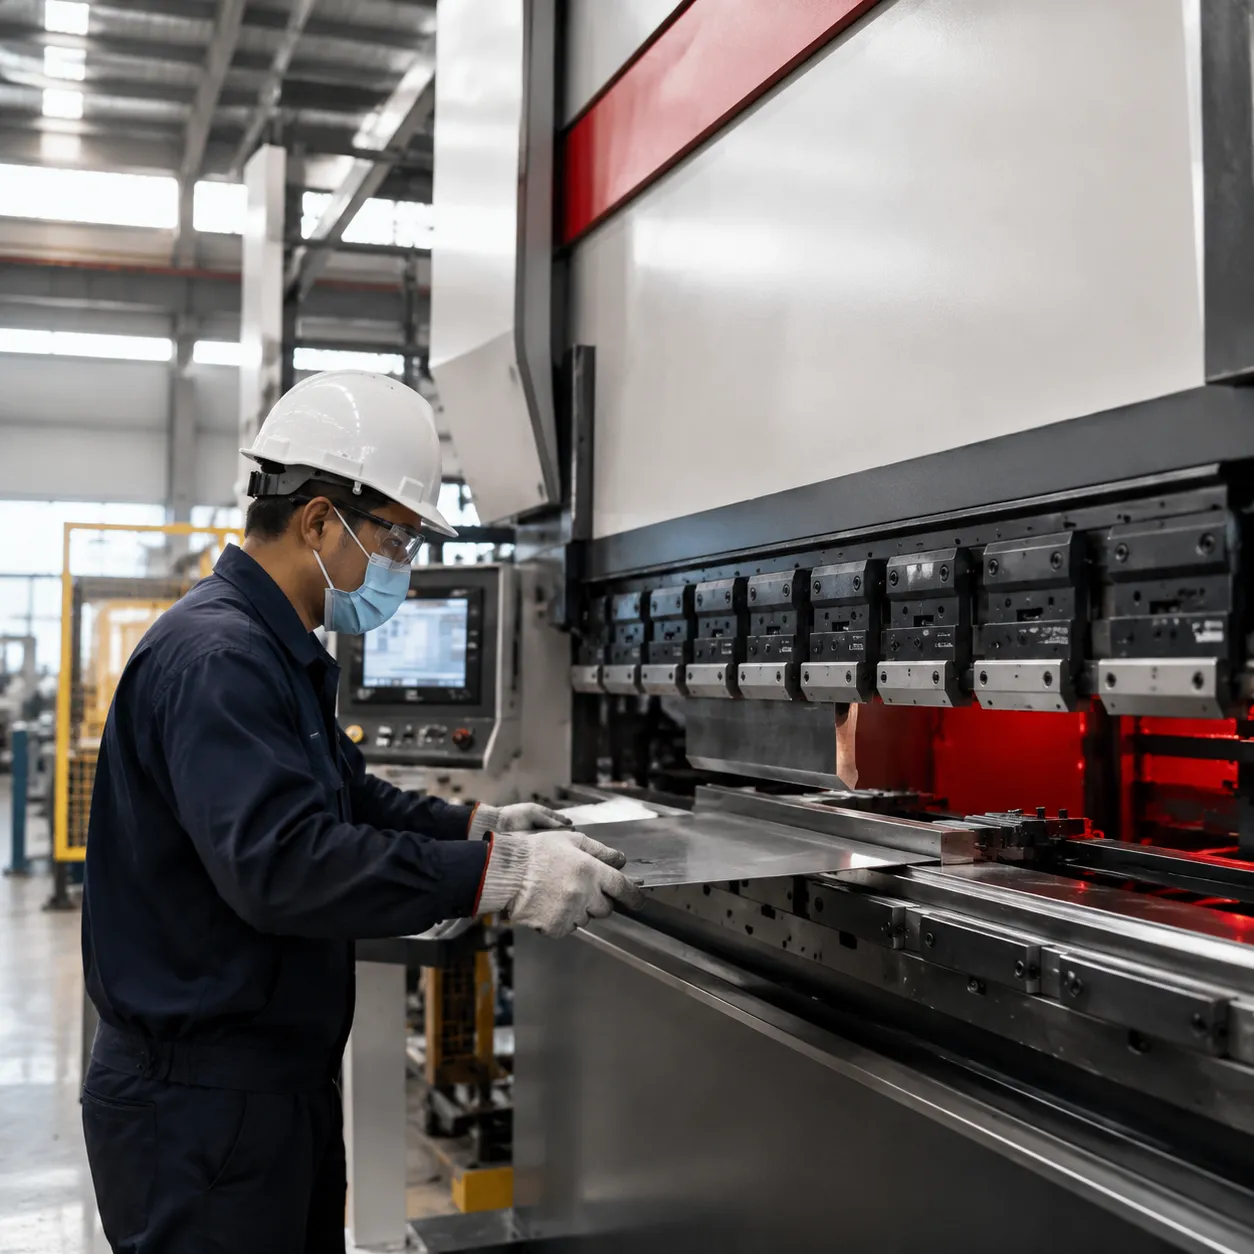
אנחנו תמיד בודקים את כמויות החומר בפועל במפעל כדי לכוונן את ערכי ה-K-factor שלנו בתוכנת ה-CAD במקום להסתמך רק על ההגדרות המוגדרות מראש בתוכנה. פלדה רכה, אלומיניום ופלדת אל-חלד מתמתחות ומשנות צורה שונה תחת מתיחה.
כלל 80/20 להחסרת טולרנסים למתכת דקה
- בידוד נקודות פונקציונליות: שמירת קריאות מיקום הדומיננטיות במגבלות קפדניות רק לפיצ'רים המתאימים, תבניות חורים מדויקות, ומשטחים קריטיים להתקנה.
- שחרור תכונות לא קריטיות: השתמש בטולרנסים סטנדרטיים ISO 2768-mK או בטולרנסים כלליים של המפעל לאורך כולל, שיפועים פתוחים, וקיפולים אסתטיים.
- התחשבות בשינויים במלאי: עובי לוחות הגולמי משתנה מקבוצה לקבוצה. דרישה לטולרנס כולל של החלק הדוק יותר משינויים בעובי המלאי עצמה מחייבת פעולות שיוף מיותרות ויקרות.
טולרנס ומערכות יכולות של מכונת קידוח CNC
אנו מהנדסים את מערכות קידוח CNC של ProMach להתמודד עם הגבולות הפיזיים של ייצור מתכות דקיקות.
גבולות דיוק מתוכננים:
שמירה על טולרנס קבוע של מכונת קידוח CNC דורשת בקרה פיזית הדוקה על כל משיכה.
- חזרתיות בזווית: השגת שליטה דינמית בזווית הקיפול בתוך ±0.3° באמצעות מדידה אופטית בזמן אמת.
- דיוק במיקום הגיבוי: מנועי סרבו מדויקים מאוד מגיעים לדיוק של ±0.01 מ.
- מיקום המוט: סינכרון הידראולי דו-צירי Y1/Y2 שומר על חזרתיות במיקרומטרים לאורך כל אורך המיטה.
מערכות בקרה חכמות
שונות בקטלוג חומרי גלם בדרך כלל משבשות את הדיוק של לוחות מתכת מדויקים. הבקרים מרובי הצירים שלנו מחשבים באופן אוטומטי ומאזנים את שינויים בעובי הלוח בזמן אמת.
- התאמת חזרה דינמית: חיישני זווית לייזר קוראים את זווית החזרה באמצע תנועת הסטראק ומפעילים מחדש באופן אוטומטי כדי לקבע את הזווית הממוקדת.
- קירור הידראולי אוטומטי: פיצוי הייפרולקטי בזמן אמת מתנגד לסטיית המיטה, שומר על זוויות הקיפול ישרות מקצה לקצה.
השוואת פורמט מכונה
בחירה בין עיצוב במכבש לחיצה וקיפולנים אוטומטיים ישירות משפיעה על סובלנות העיצוב ועל עלות היחידה שלך.
| תכונה / יכולת | מכונת חיתוך CNC בהספק גבוה | קיפולן סרוו-חשמלי |
|---|---|---|
| יישום מומלץ | פרופילים בעובי כבד, תעלות עמוקות, פרופילים מותאמים אישית | צורות תיבה מורכבות, עובי קל בהיקף כמותי גבוהה |
| סובלנות מטרה | ±0.5° זווית / ±0.1 מ | ±0.2° זווית / ±0.05 מ |
| שיטת עיצוב | קיפול באוויר ובסיום | להבים מתקפלים אוטומטיים |
| מהירות מחזור | עיבוד אצווה סטנדרטי | פעולה אוטומטית במהירות גבוהה |
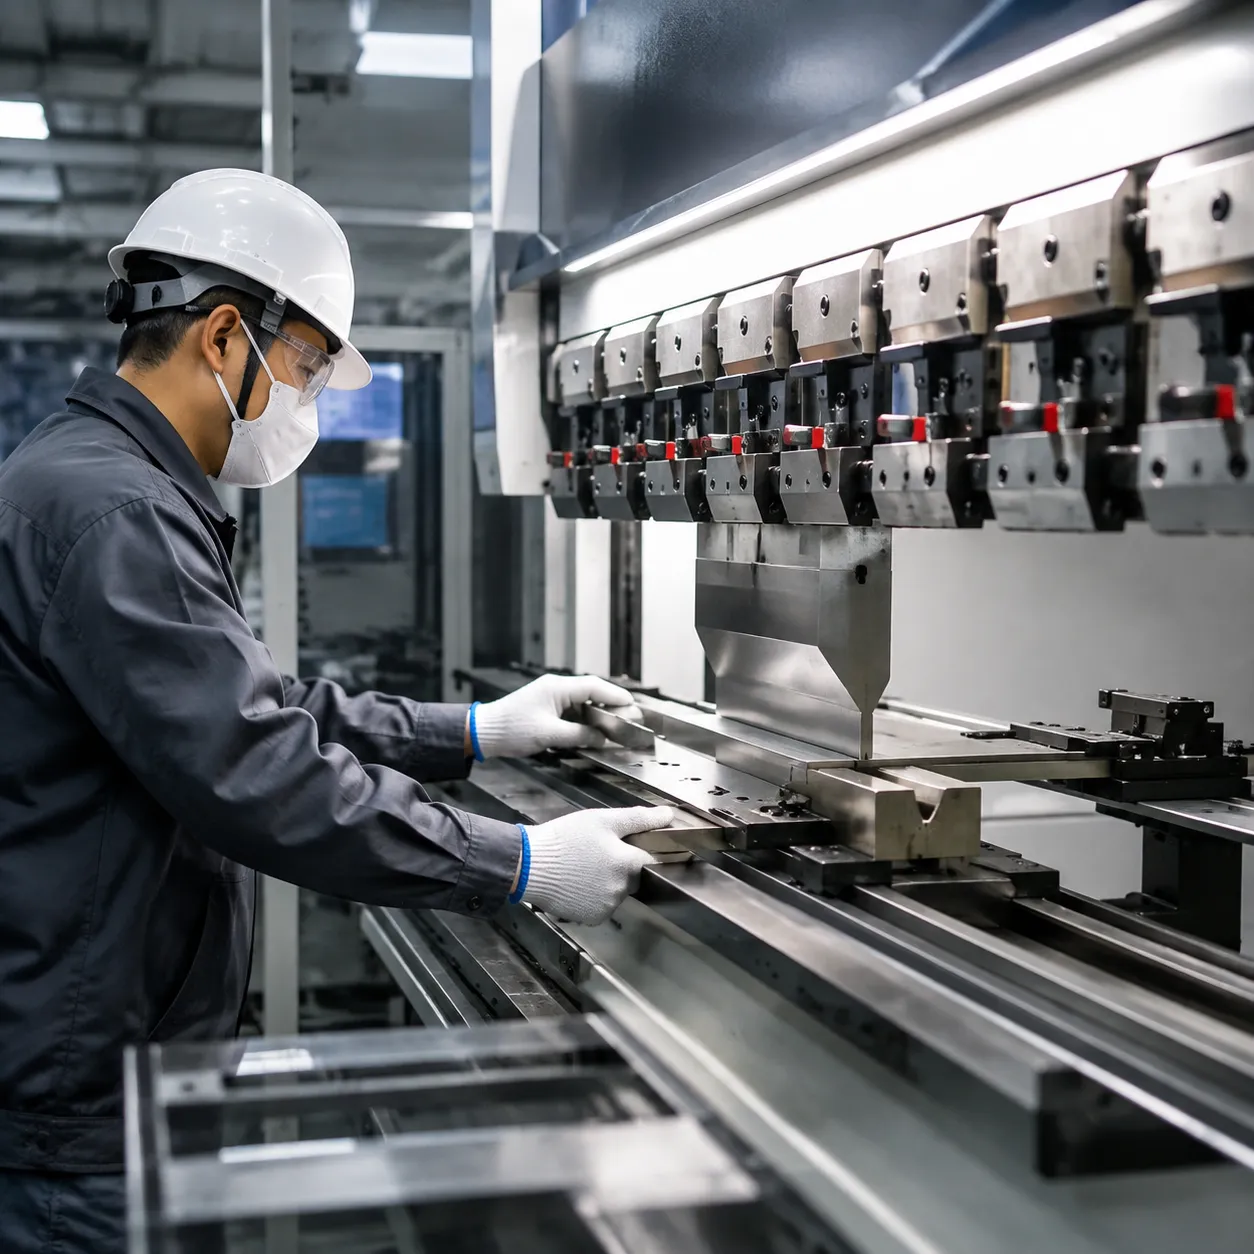
הנדסה מותאמת אישית וקשיחות מסגרת
אנחנו מהנדסים באופן מותאם אישית את OEM/ODM מבני מסגרת באמצעות מסגרות מברזל מוצק המפחיתות עומס כדי למנוע סטייה תחת עומס שיא, שמירה על טולרציה הדפסת CNC שלך הדוקה לאורך עשרות שנים של שימוש כבד במפעל.
שאלות נפוצות על טולרציות במכונת כיפוף CNC
מהי הטולרציה התקנית ISO 2768 לכיפוף מתכת על ידי CNC?
רוב פעולות המתכת המדויקת מבוססות על ISO 2768-mK כסטנדרט ייצור ברירת מחדל.[1] טולרציות לינאריות מפקחות על אורך הפלאנג'ים ומיקום החור ביחס לקצה, בעוד שטולרציות זויתיות מפקחות על שונות בזווית הקיפול.
| דרגת סובלנות | 0.5 מ | 3 מ | 6 מ | זוית (צד קצר ≤ 10 מ |
|---|---|---|---|---|
| f (עדין) | ±0.05 מ | ±0.05 מ | ±0.10 מ | ±1°0' |
| בינוני - סטנדרטי | ±0.10 מ | ±0.10 מ | ±0.20 מ | ±1°30' |
| ג (גס) | ±0.20 מ | ±0.30 מ | ±0.50 מ | ±2°0' |
איך משפיעה שונות בעובי המתכת על דיוק מכונת הכיפוף CNC?
- הסטות חזרה: שינוי של ±5% בעובי המתכת משנה את קשיחות החומר, ומשנה את זווית החזרה עד ל ±1.0° to ±1.5°.
- עומק חדירה: בכיפוף אוויר, פח עבה יותר נוגע בכתפי המת, מה שגורם ל כיפוף יתר. יריעות דקות יותר מובילות ל כיפוף חסר.
- פיצוי: אנו מבטלים שגיאות הנגרמות מעובי באמצעות מדידת זווית אופטית בזמן אמת והכתרה דינמית לשמירה על סובלנות מכונת הנטייה CNC מגבלות הדוקות בכל אצווה.
מה ההבדל בין סובלנויות כיפוף אוויר לכיפוף תחתון?
כיפוף אוויר מספק גמישות ודרישות טונאז' נמוכות יותר, בעוד כיפוף תחתון כופה חזרתיות זוויתית הדוקה באמצעות מגע מכני עם המת.[4]
| תכונה | כיפוף באוויר | כיפוף בתחתית |
|---|---|---|
| חזרתיות זוויתית | ±0.5° עד ±1.0° | ±0.25° עד ±0.5° |
| דיוק ליניארי | ±0.20 מ"מ עד ±0.40 מ"מ | ±0.10 מ"מ עד ±0.20 מ"מ |
| ורסטיליות כלים | גבוהה (זוויות מרובות עם V-die אחד) | נמוכה (סט אגרוף/מת ייעודי לכל זווית) |
| נדרש טונאז' | נמוך (כוח בסיס סטנדרטי) | גבוה (כוח גבוה ב-3 עד 5 פעמים) |
| בקרת דיוק | מנוהל על ידי עומק CNC וחיישנים בזמן אמת | מנוהל על ידי כוח דחיפה ומכתשיים פיזיים |

