

Standard di tolleranza delle macchine CNC e Classi ISO 2768
tolleranza della macchina CNC per la piegatura su una pressa piegatrice dipende dalle classi di disegno ISO, dal springback del materiale, dall'usura degli utensili e dalla compensazione del controllo in tempo reale - non solo dagli angoli CAD. Raggiungere una tolleranza coerente sulla macchina CNC richiede di colmare il divario tra modelli CAD e meccanica fisica sul pavimento di lavoro. Questa guida mappa i limiti ISO 2768, precisione di piegatura ad aria vs bottoming, regole di spaziatura DFM e come i sistemi ProMach mantengono ripetibilità di angolo e flange sul pavimento di lavoro.
Dettaglio ISO 2768: Tolleranze lineari e angolari
In lavorazione di precisione della lamiera, ISO 2768 funziona come base universale.[1] La maggior parte dei disegni di precisione applica ISO 2768-mK, bilanciando costo e funzionalità del pezzo.[1]
| Classe di Tolleranza | Precisione Target | Applicazione Ideale | Tolleranza Lineare (0,5-6mm) | Tolleranza Angolare (Lato corto) |
|---|---|---|---|---|
| f (Fine) | Alta Precisione | Aerospace, involucri medici | ±0,05 mm | ±0°20' |
| m (Media) | Standard Industriale | Telai macchina, staffe, telai | ±0,10 mm | ±0°30' |
| c (Grossolano) | Strutturale pesante | Attrezzature agricole, piastre telaio | ±0,20 mm | ±1°00' |
| v (Molto grossolano) | Saldature grezze | Protezioni non funzionali, supporti strutturali | ±0,50 mm | ±1°30' |
Specifiche bilaterali vs. unilaterali dettano i metodi di formatura
Il modo in cui i vostri ingegneri specificano le tolleranze determina il processo di formatura che dobbiamo eseguire in officina:
- Indicazioni bilaterali (es. 90° ±0,5°): Ideale per piegatura della lamiera. La piegatura ad aria offre la massima flessibilità della macchina, una minore tonnellaggio e tempi ciclo più rapidi mantenendo le tolleranze di formatura standard tolleranza di formatura limiti.
- Chiamate Unilaterali (ad esempio, 90° +0.2°/-0.0°): Forza prodotta in finitura a battuta or martellatura.
- Piegatura a fondo: Le punzonatrici stampo pressano il materiale nel letto della matrice a V, riducendo angolo di ritorno elastico varianza per raggiungere una ripetibilità angolare stretta. Richiede una forza 3x a 5x superiore.
- Coining: Burrare la punta della punzonatrice nella linea neutra del foglio di metallo per eliminare completamente il ritorno elastico.
Best Practice per le Chiamate di Disegno
- Eliminare le Tolleranze di Blocco Generale: La sovra-specifica di un'intera stampa di lamiera a ±0.005" aumenta significativamente i costi di utensili e ispezione.
- Isolare le Caratteristiche Funzionali: Applicare tolleranze strette rigorosamente alle caratteristiche critiche di assemblaggio, come flange di accoppiamento e schemi di fori di montaggio.
- Gestione dei Riferimenti: Dimensionare sempre le pieghe consecutive da un singolo punto di riferimento primario per eliminare l'accumulo di tolleranze attraverso profili complessi multi-piegatura.[2]
Variabili Chiave che Influenzano la Tolleranza delle Macchine CNC per Piegatura
Mantenere tolleranze strette nella lavorazione di precisione della lamiera non riguarda solo l'inserimento di numeri in un controller.
Meccanica del Materiale e Ritorno Elastico
L'incoerenza delle materie prime è il principale fattore che provoca deriva dimensionale in piegatura con presse piegatrici:
- Spostamenti della Resistenza allo Sforzo: Le proprietà delle leghe variano tra i lotti di fusione. Un picco nella resistenza allo sforzo aumenta il angolo di ritorno elastico, costringendo il pistone a sovraccaricare per raggiungere l'angolo desiderato angolo di piega.
- Variazione dello spessore del materiale: Lo spessore nominale del lamiera varia all'interno di un singolo foglio. Nella piegatura in aria, le piccole variazioni di gauge modificano la profondità di penetrazione dell'utensile, spostando l'angolo finale.
- Orientamento dei grani: Piegare parallelamente alla direzione di rotolamento del materiale riduce la duttilità, modificando la margine di piega e aumentando i rischi di crepe rispetto alle pieghe trasversali.
Posizionamento dell'hardware della macchina CNC
La rigidità del telaio della macchina e il posizionamento degli assi determinano la ripetibilità a lungo termine dei pezzi:
| Variabile hardware | Impatto sulla tolleranza della macchina da piegatura CNC | Benchmark di prestazione |
|---|---|---|
| Precisione nel riposizionamento del controtelaio | Controlla la precisione della lunghezza della flange e distanza tra foro e piega ripetibilità. | +/-0,01 mm di ripetibilità |
| Sincronizzazione Y1/Y2 | Gestisce la profondità del cilindro indipendente per mantenere il pistone parallelo lungo tutta la lunghezza del piano. | Valvole proporzionali a ciclo chiuso |
| Compensazione della corona | Elimina la flessione del letto della macchina sotto carico. Compensazione idraulica della corona regola dinamicamente la pressione per fermare gli angoli della barca centrale. | Corona a sensori di carico dinamici |
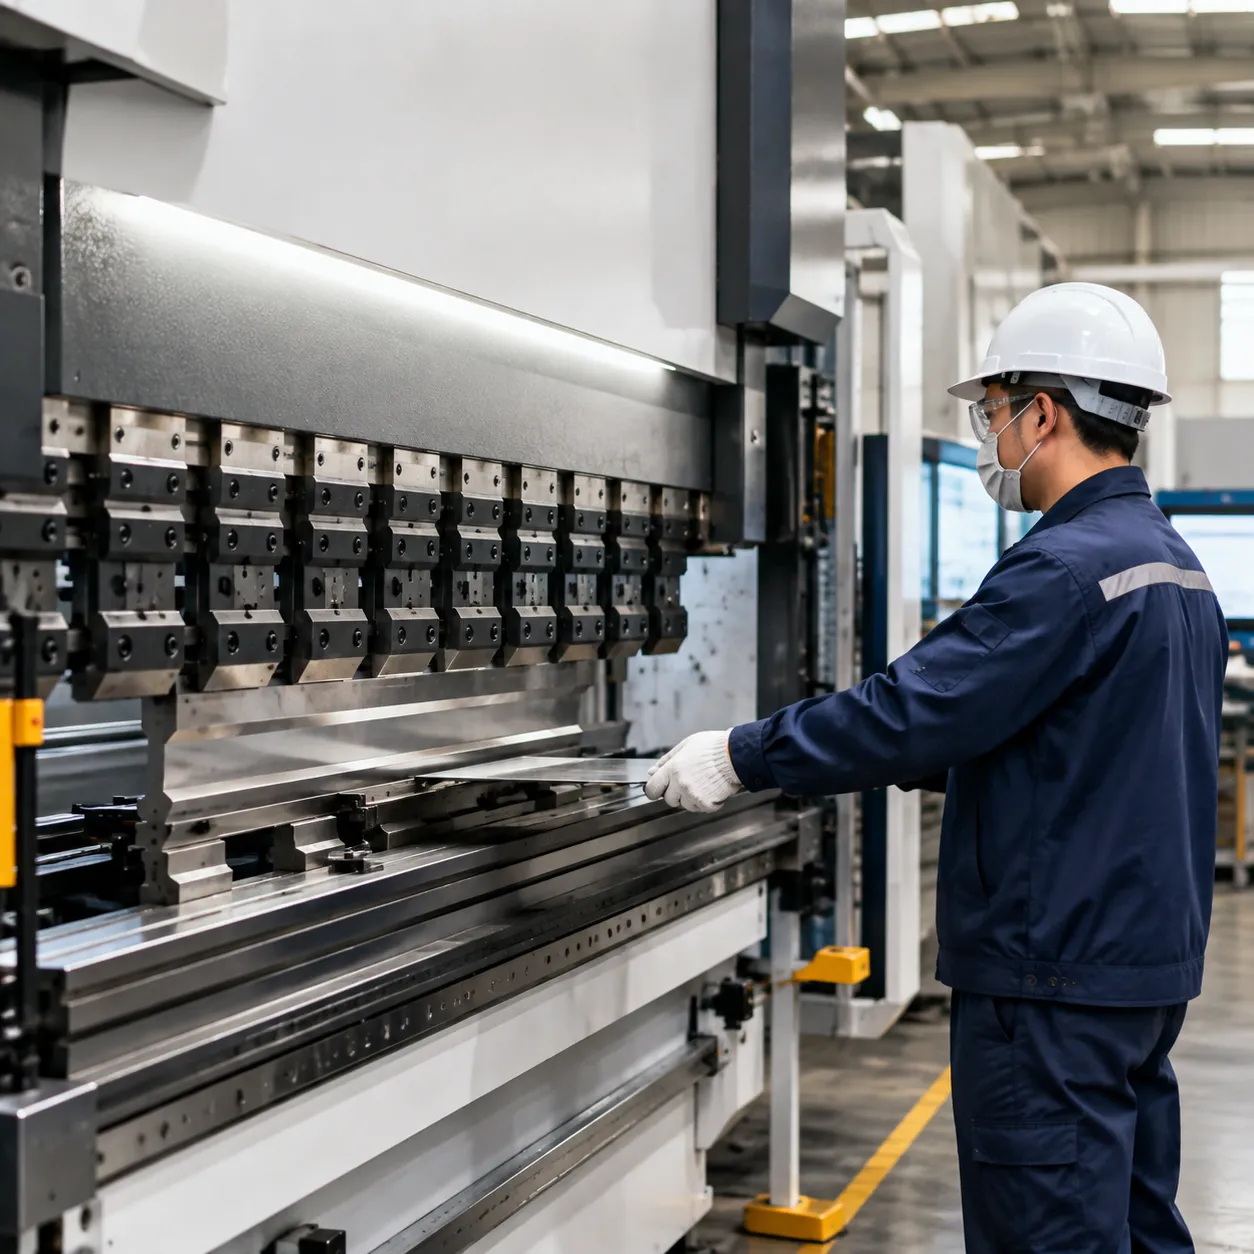
Configurazione utensili e misurazione dell'angolo
La selezione corretta degli utensili e l'integrazione dei sensori mitigano fattori ambientali e di usura:
- Rapporti di apertura della V-die: Selezionare un apertura della V-die (tipicamente 8x lo spessore del materiale) stabilizza l'interno raggio di curvatura e mantiene curve di carico prevedibili.
- Usura del raggio del punzone: Le punte degli utensili usurate spostano l'asse neutro, alterando i fattore k e deduzione di piegatura nelle figure del tuo modello CAD.
- Feedback ottico in tempo reale: I sensori di angolo laser integrati misurano l'angolo della flangia a metà corsa, sovrascrivendo automaticamente la posizione del cilindro per eliminare istantaneamente il rimbalzo del materiale.
Regole DFM per Dominare la Tolleranza delle Presse Piega CNC
Hai mai avuto un lotto di pezzi usciti dalla piegatrice con fori ovali allungati o flange deformate? Controllando la tolleranza della macchina piegatrice CNC inizia molto prima che il foglio di metallo raggiunga il contromisura.
Spaziatura geometrica e posizionamento delle caratteristiche
Praticare fori o tagli laser troppo vicini a una linea di piega deforma il materiale mentre si allunga nella V-die. Per proteggere il tuo tolleranza di formatura e la geometria del pezzo, segui queste regole di layout di base:
- Distanza minima tra foro e piega: Mantieni fori, fessure e ritagli a una distanza di almeno 2,5 volte lo spessore del materiale più il raggio interno di piega. Se devi posizionare una caratteristica più vicino, aggiungi fessure di alleggerimento o pianifica forature post-piega.
- Lunghezza minima della flangia: Una flangia deve collegare in modo sicuro l'apertura della V-die senza scivolare. Mantieni una lunghezza minima della flangia di 4 volte lo spessore del foglio. Flangie più corte scivolano nella fessura della matrice, compromettendo la tua ripetibilità angolare e l'altezza della flangia.
- Ritagli di alleggerimento della flangia: Estendere sempre le incisioni di relief oltre la linea di piega sui flange parziali per evitare che la lamiera si laceri negli angoli.
Bilanciare il K-Fattore, la Concessione di Piegatura e la Deduzione di Piegatura
Ottenere un foglio piatto preciso fino al millesimo richiede di impostare correttamente i parametri della lamiera nel software CAD 3D. Un disallineamento qui compromette il risultato complessivo la tolleranza della macchina piegatrice CNC prima che inizi la piegatura.
| Parametro | Cosa misura | Impatto sulla precisione della lamiera |
|---|---|---|
| K-Fattore | Rapporto tra la posizione dell'asse neutro e il totale spessore del materiale (tipicamente 0,30 a 0,50). | Controlla il calcolo della lunghezza del modello piatto durante l'allungamento del materiale. |
| Concessione di Piegatura | Lunghezza dell'arco dell'asse neutro attraverso il angolo di piega. | Determina la lunghezza esatta del materiale aggiunta dalla curva fisica. |
| Deduzione di Piegatura | Quantità sottratta dalle dimensioni esterne totali per ottenere la dimensione piatta. | Guida diretta per le dimensioni del blank nel taglio laser prima di piegatura con presse piegatrici. |
Testiamo sempre i lotti di materiale effettivi del negozio per perfezionare i valori del nostro K-fattore nel CAD piuttosto che fare affidamento esclusivamente sui valori predefiniti del software. Acciaio dolce, alluminio e acciaio inossidabile si deformano e si allungano in modo diverso sotto tensione.
La regola 80/20 per la tolleranza della lamiera
- Isolare i datumi funzionali: Riservare le chiamate di dimensioni strette esclusivamente per caratteristiche di accoppiamento, schemi di fori di precisione e superfici di montaggio critiche.
- Allentare le caratteristiche non critiche: Utilizzare tolleranze standard ISO 2768-mK o tolleranze generali di officina per la lunghezza complessiva, flange aperte e pieghe estetiche.
- Considerare le variazioni di stock: Lo spessore del foglio di lamiera grezza varia da lotto a lotto. Richiedere una tolleranza complessiva del pezzo più stretta della variazione di spessore dello stock stesso impone operazioni di rettifica inutili e costose.
Tolleranza della macchina per piegatura CNC & Capacità ProMach
Progettiamo la nostra sistemi di piegatura CNC ProMach per affrontare i limiti fisici della lavorazione della lamiera.
Limiti di precisione ingegnerizzata
Mantenere una tolleranza costante della macchina per piegatura CNC richiede controlli fisici rigorosi su ogni ciclo.
- Ripetibilità angolare: Raggiungere un controllo dinamico dell'angolo di piega entro ±0,3° utilizzando misurazioni ottiche in tempo reale.
- Precisione di riposizionamento del controtelaio: I servoazionamenti ad alta precisione raggiungono un'accuratezza di riposizionamento del controtelaio di ±0,01 mm per lunghezze di flange precise.
- Posizionamento del pistone: La sincronizzazione idraulica a doppio asse Y1/Y2 mantiene una ripetibilità di micro-metro su tutta la lunghezza del letto.
Sistemi di controllo intelligenti
Le variazioni di lotto del materiale di solito compromettono l'accuratezza della lamiera di precisione. I nostri controller multi-asse calcolano e compensano automaticamente le variazioni di spessore del foglio in tempo reale.
- Regolazione dinamica del rimbalzo: I sensori di angolo laser leggono l'angolo di ritorno a metà corsa e si riattivano automaticamente per bloccare l'angolo desiderato.
- Coronatura idraulica automatizzata: La compensazione idraulica in tempo reale controbilancia la deflessione del letto, mantenendo gli angoli di piegatura dritti da un'estremità all'altra.
Confronto tra formati macchina
Scegliere tra piegatura con presse piegatrici e piegatrici automatiche influisce direttamente sulla tolleranza di formatura e sul costo unitario.
| Caratteristica / Capacità | Piegatrice CNC ad alta tonnellata | Piegatrice a pannelli servo-elettrica |
|---|---|---|
| Migliore Applicazione | Spessori pesanti, canali profondi, profili personalizzati | Forme complesse di scatole, alta produzione di lamiera leggera |
| Tolleranza obiettivo | ±0,5° angolo / ±0,1 mm lineare | ±0,2° angolo / ±0,05 mm lineare |
| Metodo di formatura | Piegatura ad aria e bottoming | Lame di piegatura automatizzate |
| Velocità di ciclo | Lavorazione batch standard | Operazione automatizzata ad alta velocità |
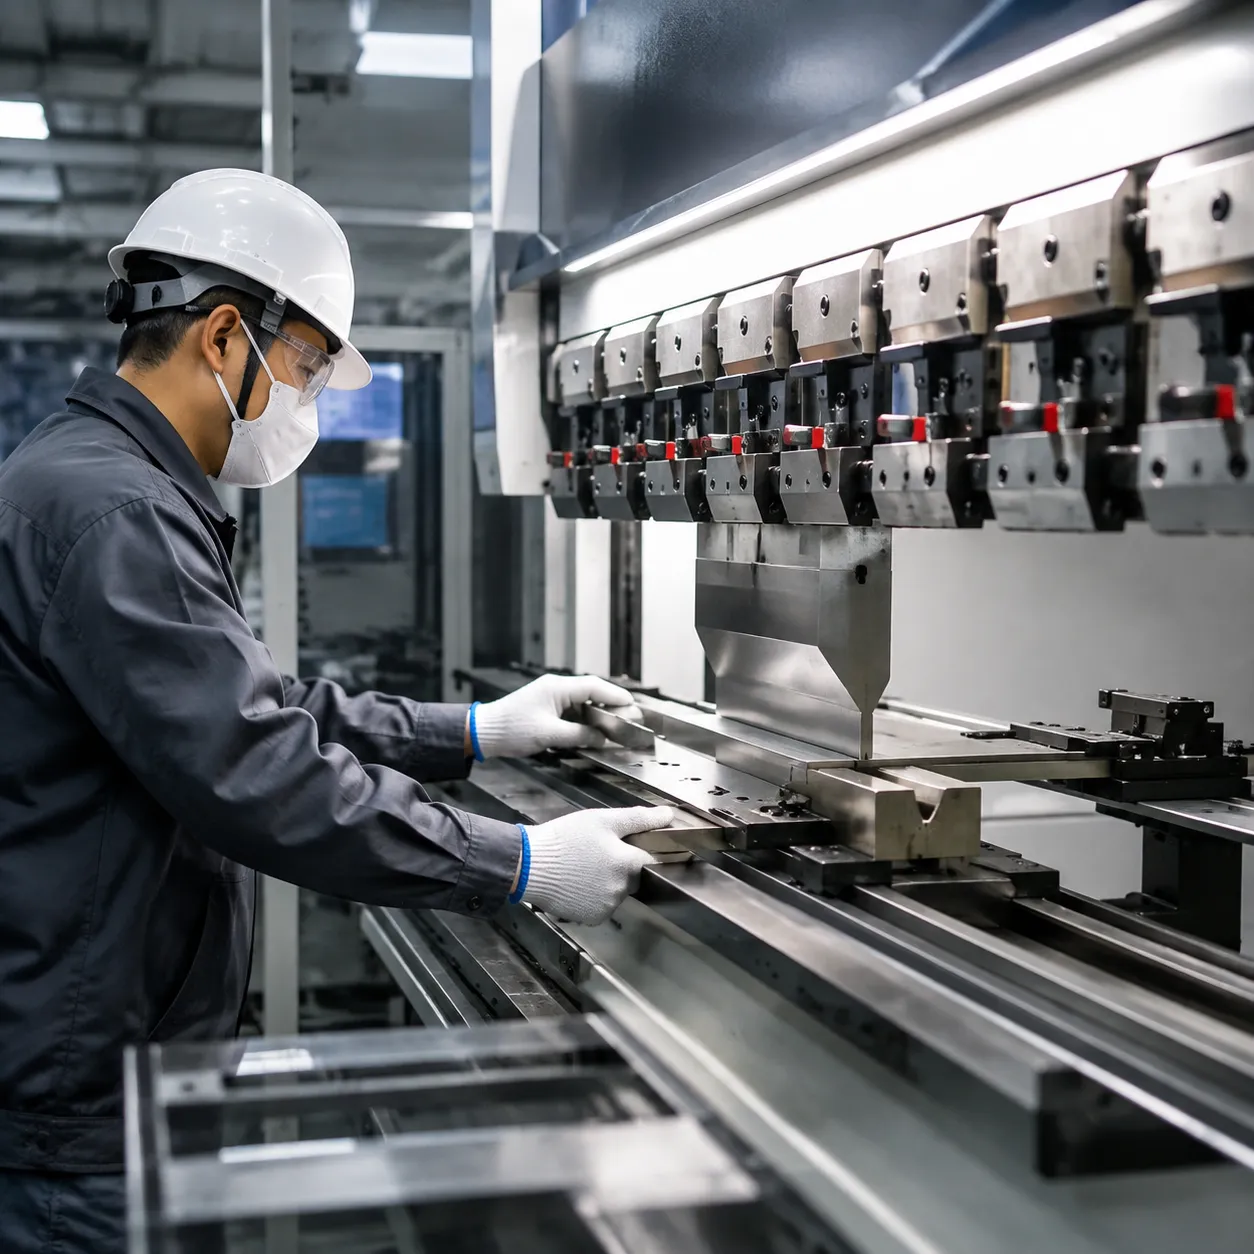
Ingegneria personalizzata e rigidità del telaio
Progettiamo su misura i nostri OEM/ODM strutture del telaio utilizzando telai in acciaio solido sottoposti a rilassamento delle tensioni per prevenire la flessione sotto carichi massimi, mantenendo la tolleranza della tua macchina CNC di piegatura precisa nel corso di decenni di uso intensivo in officina.
FAQ sulla tolleranza delle macchine CNC di piegatura
Qual è la tolleranza standard ISO 2768 per la piegatura di lamiera CNC?
La maggior parte delle operazioni di lavorazione di lamiera di precisione si basa su ISO 2768-mK come standard di produzione predefinito.[1] Le tolleranze lineari regolano la lunghezza delle flange e la posizione foro-alla-piegatura, mentre le tolleranze angolari controllano la variazione dell'angolo di piega.
| Classe di Tolleranza | 0,5 mm a 3 mm | 3 mm a 6 mm | 6 mm a 30 mm | Angolare (Lato corto ≤ 10 mm) |
|---|---|---|---|---|
| f (Fine) | ±0,05 mm | ±0,05 mm | ±0,10 mm | ±1°0' |
| m (Medio - Standard) | ±0,10 mm | ±0,10 mm | ±0,20 mm | ±1°30' |
| c (Grossolano) | ±0,20 mm | ±0,30 mm | ±0,50 mm | ±2°0' |
Come influisce la variazione dello spessore della lamiera sulla precisione della macchina CNC per piegatura?
- Spostamenti di rientro elastico: Una variazione di ±5% nello spessore della lamiera altera la rigidità del materiale, modificando l'angolo di rientro elastico fino a ±1,0° to ±1,5°.
- Penetrazione in profondità: Nella piegatura in aria, la lamiera più spessa coinvolge prima le spalle dello stampo, causando eccesso di piegatura. Fogli più sottili portano a sotto-piegatura.
- Compensazione: Eliminiamo gli errori indotti dallo spessore utilizzando la misurazione ottica dell'angolo in tempo reale e la corona dinamica per mantenere stretti la tolleranza della macchina piegatrice CNC limiti in ogni lotto.
Qual è la differenza tra tolleranze di piegatura ad aria e di piegatura a fondo?
La piegatura ad aria offre flessibilità e requisiti di forza inferiori, mentre la piegatura a fondo garantisce una ripetibilità angolare stretta attraverso il contatto meccanico con lo stampo.[4]
| Caratteristica | Piegatura ad aria | Piegatura a fondo |
|---|---|---|
| Ripetibilità dell'angolo | ±0,5° a ±1,0° | ±0,25° a ±0,5° |
| Precisione lineare | ±0,20 mm a ±0,40 mm | ±0,10 mm a ±0,20 mm |
| Versatilità degli utensili | Alta (più angoli con un solo V-die) | Bassa (set di punzoni/stampi dedicati per ogni angolo) |
| Tonnellaggio necessario | Basso (forza di base standard) | Alta (3x a 5x forza superiore) |
| Controllo di precisione | Gestito tramite profondità CNC e sensori in tempo reale | Gestito tramite forza fisica di punzonatura e stampaggio |

