

Toleranzstandards bei CNC-Biegemaschinen und ISO 2768-Klassen
Toleranz bei CNC-Biegemaschinen bei einer Pressebremse hängt von ISO-Zeichnungsklassen, Materialrückfederung, Werkzeugverschleiß und Echtzeitsteuerungskompensation ab – nicht nur von CAD-Winkeln. Um eine konsistente Toleranz bei CNC-Biegemaschinen zu erreichen, ist es notwendig, die Lücke zwischen CAD-Modellen und den mechanischen Gegebenheiten auf der Werkstatt zu schließen. Dieser Leitfaden zeigt die Grenzen nach ISO 2768, Luftbiegen vs. Tiefziehen-Genauigkeit, DFM-Abstandsregeln und wie ProMach-Systeme die Winkel- und Flansch-Wiederholbarkeit auf der Werkstatt halten.
ISO 2768-Aufschlüsselung: Lineare und Winkel-Toleranzen
In Präzisionsblechfertigung, ISO 2768 dient als universale Basislinie.[1] Die meisten Präzisionszeichnungen gelten ISO 2768-mK, die Kosten und Funktionalität der Teile ausbalanciert.[1]
| Toleranzklasse | Zielpräzision | Ideale Anwendung | Lineare Toleranz (0,5-6mm) | Winkel-Toleranz (Kurze Seite) |
|---|---|---|---|---|
| f (Fein) | Hohe Präzision | Luft- und Raumfahrt, medizinische Gehäuse | ±0,05 mm | ±0°20' |
| m (Mittler) | Standard Industrie | Maschinenrahmen, Halterungen, Chassis | ±0,10 mm | ±0°30' |
| c (Grob) | Schwere Strukturelemente | Landwirtschaftliche Geräte, Chassisplatten | ±0,20 mm | ±1°00' |
| v (Sehr Grob) | Rauhe Schweißkonstruktionen | Nicht-funktionale Schutzvorrichtungen, Strukturelle Stützen | ±0,50 mm | ±1°30' |
Bilateral vs. Unilaterale Spezifikationen Bestimmen Formverfahren
Wie Ihre Ingenieure Toleranzen festlegen, bestimmt den Umformprozess, den wir in der Fertigung durchführen:
- Bilateral-Kennzeichnungen (z.B. 90° ±0,5°): Am besten geeignet für Luftbiegen. Luftbiegen bietet maximale Maschinenflexibilität, geringeren Presskraftbedarf und schnellere Zykluszeiten bei Einhaltung der Standard- Formtoleranz Grenzen.
- Einseitige Kennzeichnungen (z.B. 90° +0,2°/-0,0°): Kraftentwicklung beim Ausschlagen or Stanzen.
- Tiefziehen: Stempelpressen drücken das Material in die V-Form-Werkbank, wodurch Federwegwinkel Varianz, um enge Winkelwiederholbarkeit zu erreichen. Erfordert 3- bis 5-mal höhere Presskraft.
- Stempeln: Bürstet die Stempels Spitze in die neutrale Achse des Blechs, um den Federweg vollständig zu eliminieren.
Best Practices für Ziehkennzeichnungen
- Eliminieren Sie Blanket-Block-Toleranzen: Übermäßige Spezifizierung eines gesamten Blechzeichnungsplans auf ±0,005" erhöht erheblich die Werkzeug- und Inspektionskosten.
- Funktionale Merkmale isolieren: Wenden Sie enge Toleranzen strikt auf kritische Passgenauigkeitsmerkmale an, wie z.B. Passflansche und Befestigungslöcher.
- Referenzmanagement: Dimensionieren Sie aufeinanderfolgende Biegungen immer von einem einzigen primären Referenzpunkt, um Toleranzausgleich bei komplexen Mehrfachbiegungsprofilen zu vermeiden.[2]
Kernvariablen, die die Toleranz der CNC-Biegemaschine beeinflussen
Enge Toleranzen in der Präzisionsblechfertigung sind nicht nur eine Frage des Eingebens von Zahlen in eine Steuerung.
Materialmechanik und Rückfederung
Unstetigkeiten im Rohmaterial sind die Hauptursache für dimensionsbedingte Drift bei Stanzen und Biegen:
- Veränderungen der Streckgrenze: Legierungseigenschaften variieren zwischen Hitzechargen. Ein Anstieg der Streckgrenze erhöht die Federwegwinkel, wodurch der Stempel übergebogen werden muss, um die angestrebte Mechanik des Kaltmetallumformens: Plastische Verformung ohne Hitze.
- Materialdickenabweichung: Der nominale Blechdickenwert schwankt innerhalb eines einzelnen Blechs. Beim Biegen in der Luft beeinflussen geringfügige Dickenabweichungen die Eindringtiefe des Stempels und verschieben den endgültigen Winkel.
- Kornorientierung: Das Biegen parallel zur Walzrichtung des Materials verringert die Duktilität, verändert die Biegezugabe und erhöht das Risiko von Rissen im Vergleich zu Querrichtungsbiegungen.
Hardware-Positionierung der CNC-Maschine
Steifigkeit des Maschinenrahmens und Achsenausrichtung bestimmen die langfristige Wiederholgenauigkeit der Teile:
| Hardware-Variable | Auswirkung auf die Toleranz der CNC-Biegemaschine | Leistungsbenchmark |
|---|---|---|
| Genauigkeit der Rückführungspositionierung | Steuert die Flanschlängepräzision und Loch-zu-Biegen-Abstand Wiederholbarkeit. | +/-0,01 mm Wiederholgenauigkeit |
| Y1/Y2-Synchronisation | Verwaltet die unabhängige Zylindertiefe, um den Stempel parallel über die gesamte Bettlänge zu halten. | Closed-Loop-Proportionalventile |
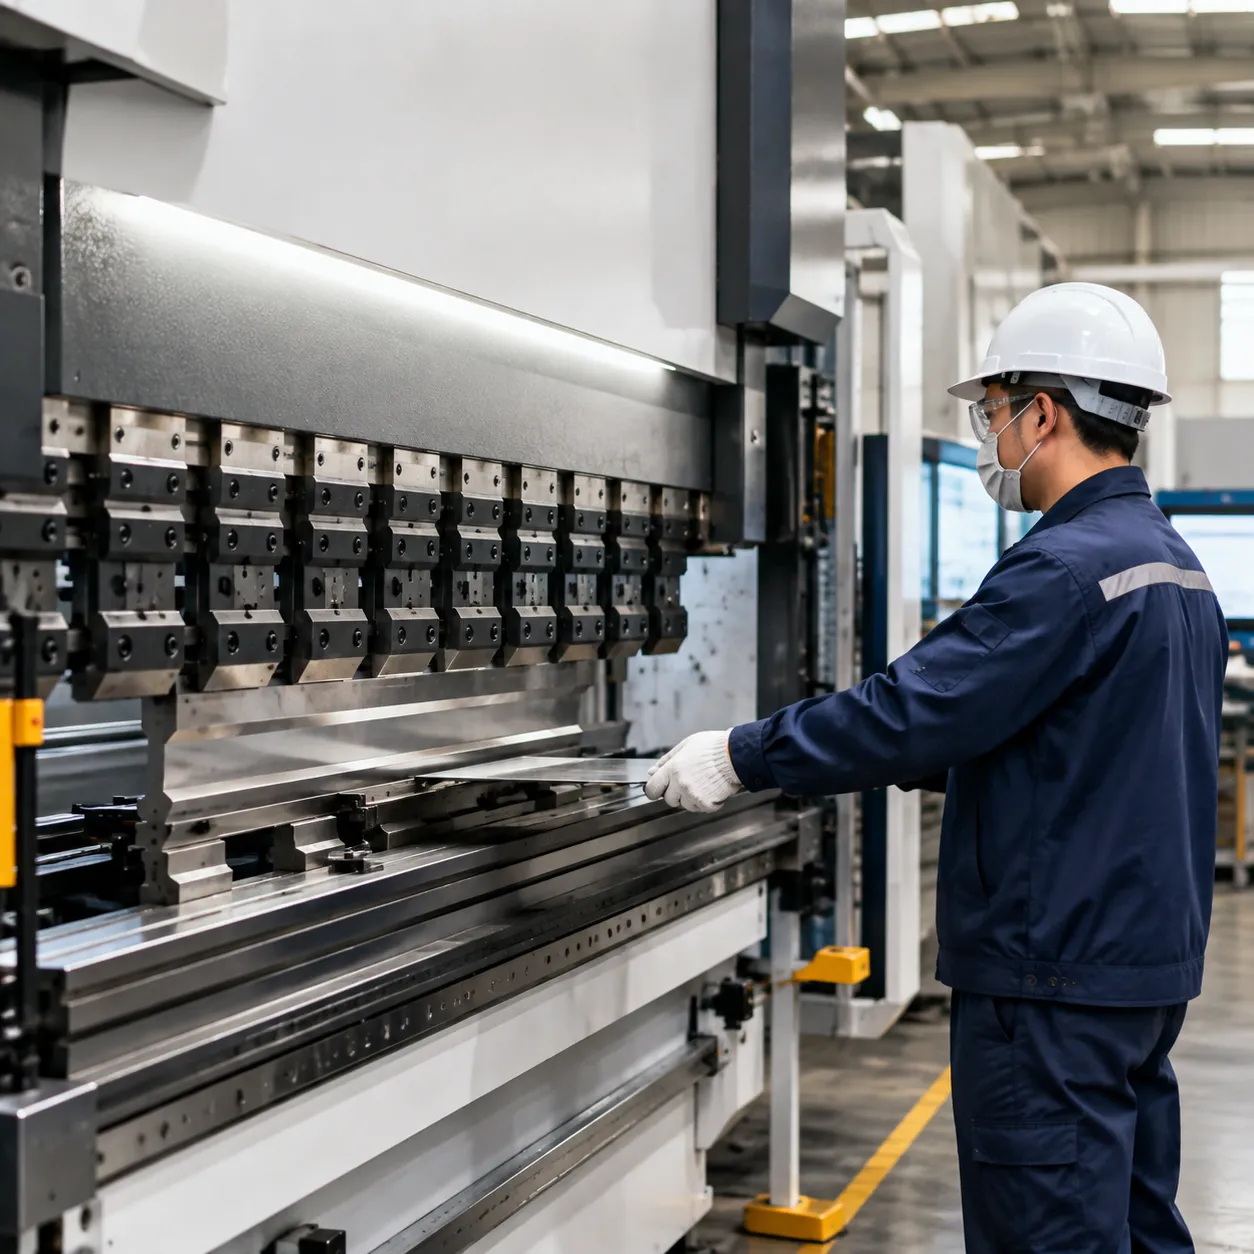
| Krönungs-Kompensation | Beseitigt die Flexibilität des Maschinenbetts unter Tonnage. Hydraulische Krönungs-Kompensation Passt den Druck dynamisch an, um Center-Boat-Winkel zu stoppen. | Dynamische Lastregelung bei Krönung |
Werkzeugaufbau und Winkelmessung
Die richtige Werkzeugauswahl und Sensorintegration mindern Umwelt- und Verschleißfaktoren:
- V-Stempel-Öffnungsquoten: Auswahl eines optimalen V-Stempel-Öffnung (typischerweise 8x Materialstärke) stabilisiert das Innere Biegeradius und erhält vorhersehbare Tonnagekurven.
- Stempelradiusverschleiß: Abgenutzte Werkzeugspitzen verschieben die Neutralachse, was die vorab berechnete k-Faktor und Biegungsabzug Figuren in Ihren CAD-Modellen.
- Echtzeit-Optisches Feedback: Integrierte Laserwinkel-Sensoren messen den Flanschwinkel während des Strokes und überschreiben automatisch die Ram-Positionierung, um Materialrücksprung sofort zu verhindern.
DFM-Regeln zur Beherrschung der Toleranz von CNC-Biegemaschinen
Haben Sie schon einmal eine Charge von Teilen vom Biegeautomaten bekommen, bei denen die ovalen Löcher gestreckt oder die Flansche verzogen waren? Kontrolle der Toleranz der CNC-Biegemaschine beginnt lange bevor das Blech den Hinteranschlag erreicht.
Geometrischer Abstand und Platzierung von Merkmalen
Stanzen oder laserzuschnittene Löcher zu nah an einer Biegeline verzerren das Material, wenn es sich in die V-Nut dehnt. Um Ihre Formtoleranz und Bauteilgeometrie zu schützen, halten Sie sich an diese grundlegenden Layout-Regeln:
- Mindestabstand Loch-zu-Biegung: Halten Sie Löcher, Schlitze und Ausschnitte mindestens 2,5-mal so groß wie die Materialdicke plus den Innendurchmesser des Biegungsradius. entfernt. Wenn Sie eine Funktion näher platzieren müssen, fügen Sie Entlastungsschlitze hinzu oder planen Sie Nach-Biegung-Bohrungen.
- Mindestflanschlänge: Ein Flansch muss die V-Nut-Öffnung sicher überbrücken, ohne zu verrutschen. Halten Sie eine Mindestflanschlänge von 4-mal so groß wie die Blechdicke. ein. Kürzere Flansche rutschen in die Nut, was Ihre Winkelwiederholgenauigkeit und Flankenhöhe.
- Flanschentlastungsschnitte: Erweitern Sie Entlastungsschnitte immer über die Biegelinie bei Teilflanschen, um das Reißen des Blechs an den Ecken zu vermeiden.
Ausgleich des K-Faktors, Biegezulage und Biegungsdifferenz
Um eine flache Blechvorlage genau bis auf Tausendstel zu erhalten, müssen die richtigen Blecheinstellungen in Ihrer 3D-CAD-Software vorgenommen werden. Eine falsche Einstellung hier ruiniert Ihre Gesamtqualität der Toleranz der CNC-Biegemaschine bevor das Biegen überhaupt beginnt.
| Parameter | Was es misst | Auswirkung auf Präzisionsblech |
|---|---|---|
| K-Faktor | Verhältnis des neutralen Achsenstandorts zum Gesamtmaß Materialdicke (typischerweise 0,30 bis 0,50). | Steuert die Berechnung der Flachmusterlänge während des Materialdehnens. |
| Biegezulage | Bogenlänge der neutralen Achse durch das Mechanik des Kaltmetallumformens: Plastische Verformung ohne Hitze. | Bestimmt die genaue Materiallänge, die durch die physische Kurve hinzugefügt wird. |
| Biegungsdifferenz | Betrag, der von den Gesamtausßen subtrahiert wird, um die Flachgröße zu ergeben. | Direkter Einflussfaktor für die Dimensionierung der Laserzuschnitte vor dem Stanzen und Biegen. |
Wir testen immer tatsächliche Materialchargen in der Werkstatt, um unsere K-Faktor-Werte in CAD fein abzustimmen, anstatt uns ausschließlich auf Software-Standards zu verlassen. Weichstahl, Aluminium und Edelstahl dehnen und verformen sich alle unterschiedlich unter Spannung.
Die 80/20-Regel für Toleranzierung von Blech
- Isoliere funktionale Daten: Reservierungen für enge Maßangaben ausschließlich für Passflächen, Präzisionslochmuster und kritische Befestigungsflächen vorsehen.
- Lockern Sie nicht-kritische Funktionen: Bitte verwenden Sie Standard ISO 2768-mK oder allgemeine Toleranzen im Shop für Gesamtlänge, offene Flansche und ästhetische Biegungen.
- Berücksichtigen Sie Lagerbestandsänderungen: Die Dicke des Rohmühlenblechs variiert von Charge zu Charge. Das Anfordern einer Gesamttoleranz für das Bauteil, die enger ist als die Toleranz der Rohstoffdicke, erzwingt unnötige, teure Schleifarbeiten.
CNC-Biegemaschine Toleranzen & ProMach-Fähigkeiten
Wir entwickeln unsere ProMach CNC-Biegesysteme um die physischen Grenzen der Blechbearbeitung zu überwinden.
Entwickelte Präzisionsgrenzen
Die Einhaltung einer konstanten Toleranz bei CNC-Biegemaschinen erfordert enge physische Kontrollen bei jedem Hub.
- Wiederholbarkeit von Angular: Erreichen Sie eine dynamische Biegewinkelsteuerung innerhalb von ±0,3° durch Echtzeit-Optikmessung.
- Rückanschlag-Neupositionierungsgenauigkeit: Hochpräzise Servoantriebe erreichen eine Rückführgenauigkeit des Hinteranschlags von ±0,01 mm für exakte Flanschlängen.
- Ram-Positionierung: Die hydraulische Synchronisierung der Doppelachse Y1/Y2 gewährleistet eine Wiederholgenauigkeit im Mikrometerbereich über die gesamte Bettlänge.
Intelligente Steuerungssysteme
Materialbatchvariationen stören in der Regel die Präzision bei Blechbearbeitung. Unsere Mehrachsen-Controller berechnen und kompensieren automatisch Variationen in der Blechdicke in Echtzeit.
- Dynamische Rückfederungsanpassung: Lasersensoren messen den Rückfederungswinkel während des Streichens und schlagen automatisch neu an, um den angestrebten Winkel zu fixieren.
- Automatisierte hydraulische Krönung: Echtzeit-hydraulische Kronenkompensation wirkt Bedienstreifung entgegen und hält Biegewinkel von Ende zu Ende gerade.
Maschinenformat-Vergleich
Auswahl zwischen Stanzen und Biegen und automatischen Blechbiegemaschinen beeinflusst direkt Ihre Formtoleranz und Stückkosten.
| Funktion / Fähigkeit | Hochleistungs-CNC-Abkantpresse | Servo-elektrischer Blechbieger |
|---|---|---|
| Beste Anwendung | Starkes Blech, tiefe Kanäle, kundenspezifische Profile | Komplexe Kastenformen, Hochvolumen-Leichtblech |
| Zieltoleranz | ±0,5° Winkel / ±0,1 mm linear | ±0,2° Winkel / ±0,05 mm linear |
| Formverfahren | Stanzen & Tiefziehen | Automatisierte Faltklingen |
| Taktgeschwindigkeit | Standard-Serienfertigung | Hochgeschwindigkeitsautomatisierter Betrieb |
Kundenspezifische Konstruktion & Rahmensteifigkeit
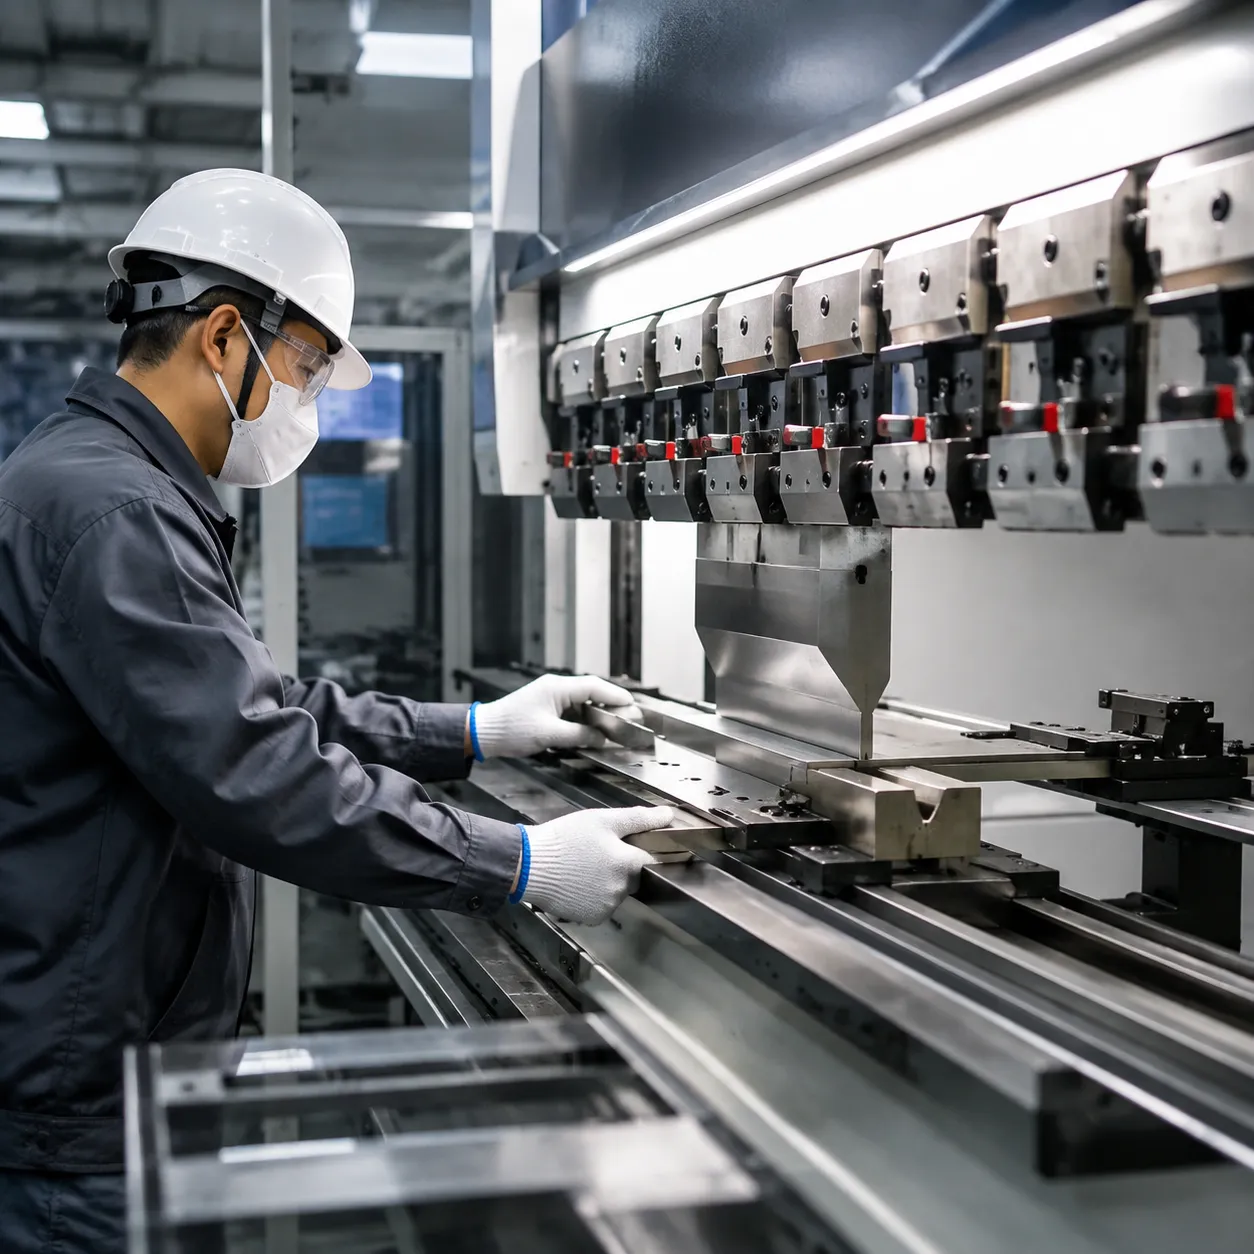
Wir entwickeln unsere OEM/ODM Rahmenstrukturen aus stress-entlasteten massiven Stahlrahmen, um Durchbiegung unter Spitzenlasten zu verhindern, und um die Toleranz Ihrer CNC-Biegemaschine über Jahrzehnte intensiver Werkstattnutzung präzise zu halten.
FAQs zur Toleranz der CNC-Biegemaschine
Was ist die Standard-ISO-2768-Toleranz für CNC-Blechbiegen?
Die meisten Präzisionsblechbearbeitungen basieren auf ISO 2768-mK als dem Standardfertigungsstandard.[1] Lineare Toleranzen regeln die Flanschlängen und die Positionierung von Loch-zu-Biegung, während Winkel-Toleranzen die Abweichung des Biegungswinkels steuern.
| Toleranzklasse | 0,5 mm bis 3 mm | 3 mm bis 6 mm | 6 mm bis 30 mm | Winkel (Kurze Seite ≤ 10 mm) |
|---|---|---|---|---|
| f (Fein) | ±0,05 mm | ±0,05 mm | ±0,10 mm | ±1°0' |
| m (Medium - Standard) | ±0,10 mm | ±0,10 mm | ±0,20 mm | ±1°30' |
| c (Grob) | ±0,20 mm | ±0,30 mm | ±0,50 mm | ±2°0' |
Wie beeinflusst die Variabilität der Blechdicke die Genauigkeit der CNC-Biegemaschine?
- Spannungsrückstellungsschiebungen: Eine Änderung der Blechdicke um ±5% beeinflusst die Materialsteifigkeit und ändert den Spannungsrückwinkel um bis zu ±1,0° to ±1,5°.
- Tiefenpenetration: Beim Biegen in der Luft greift das dickere Blech früher an die Werkzeugecken, was zu Überbiegung. führt. Dünnere Bleche führen zu Unterbiegung.
- Kompensation: Wir eliminieren dickeabhängige Fehler durch Echtzeit-Optikwinkelmessung und dynamisches Crowning, um enge der Toleranz der CNC-Biegemaschine Grenzwerte in jeder Charge einzuhalten.
Was ist der Unterschied zwischen Luftbiegen und Tiefziehen-Toleranzen?
Luftbiegen bietet Flexibilität und geringere Kraftanforderungen, während Tiefziehen durch mechanischen Kontakt mit der Matrize eine enge Winkelwiederholgenauigkeit erzwingt.[4]
| Merkmal | Luftbiegen | Tiefziehen |
|---|---|---|
| Winkel-Wiederholbarkeit | ±0,5° bis ±1,0° | ±0,25° bis ±0,5° |
| Lineare Genauigkeit | ±0,20 mm bis ±0,40 mm | ±0,10 mm bis ±0,20 mm |
| Werkzeugvielfalt | Hoch (Mehrere Winkel mit einem V-Werkzeug) | Niedrig (Dediziertes Stempel-/Werkzeugset pro Winkel) |
| Erforderliche Tonnage | Niedrig (Standard-Baseline-Kraft) | Hoch (3x bis 5x höhere Kraft) |
| Präzisionskontrolle | Gesteuert durch CNC-Tiefensteuerung und Echtzeitsensoren | Gesteuert durch physische Stempel- und Matrizenpresskraft |

