

選擇 最佳數控彎管機 從匹配驅動架構、扭力和控制精度開始,符合您的板材混合需求,而非追求手冊中的最高規格。在電液、全電和混合平台中,獲勝的廠商會首先衡量第一件產品的合格率、能量消耗和設定時間。本指南將介紹驅動類型、必備功能、尺寸計算、產業配置、總擁有成本(TCO)以及買家檢查清單,讓您能自信地進行規格選擇。.
數控彎管驅動架構:液壓、全電與混合
為了找到適合您的車間的 最佳數控彎管機 您必須根據材料厚度、產量和精度需求,匹配驅動架構。我們的金屬板材加工機械圍繞三個核心驅動平台設計,每個平台都旨在解決不同的操作挑戰。.
電液同步數控折彎機(Synchro)
電液同步系統仍是重型、多功能金屬板材加工的工業標準。.
- 雙軸同步: 獨立光學線性尺實時監測Y1和Y2油缸的位置,即使在偏心載荷下也能提供精確的模具平衡。.
- 比例閥精度: 高反應的博世-雷克斯羅斯比例閥動態調整油流,實現平滑減速和微米級深度定位。.
- 扭力範圍廣: 輕鬆從30噸擴展到1000噸以上,用於彎折結構鋼、重型板材和長型建築輪廓。.
全電伺服數控彎管機
全電折彎機完全省去液壓油,通過高扭矩伺服馬達搭配重型滾珠螺桿或專用皮帶系統驅動模具。.
- 零熱漂移: 消除長時間生產班次中由於液壓油溫波動引起的角度變化。.
- 最大能量效率: 伺服器僅在活塞運動時才會耗電,大幅降低空轉時的能耗,接近零。.
- 高速微彎曲: 為小型、薄規格的板材零件(如電氣外殼和醫療硬體)提供最快的接近和返回速度。.
混合伺服-液壓彎曲系統
混合技術結合了液壓缸的原始力量與伺服驅動的快速反應能力。雙向伺服電機按需驅動專用液壓泵。.
- 按需供電: 在停留和空轉階段,電動機保持靜止,與標準液壓系統相比,整體能耗通常降低40-60%。.[1]
- 油量減少: 使用緊湊的油箱,降低熱降解,延長液壓油的更換間隔。.
- 安靜的車間運作: 待機和彎曲循環期間噪音水平顯著降低。.
比較分析:液壓與電動與混合
| 性能指標 | 電液同步 | 全電伺服 | 混合伺服-液壓 |
|---|---|---|---|
| 典型的推力範圍 | 30T - 1000T+(串聯擴展) | 20T - 150T | 40T - 400T |
| 能耗 | 標準連續電動機耗電 | 超低(僅在需要時供電) | 低(通常為40-60%能量節省) |
| 定位精度 | +/- 0.01 mm 透過線性尺 | +/- 0.005 mm 直接伺服反饋 | +/- 0.008 mm 閉環控制 |
| 維護需求 | 例行油、密封件和閥門檢查 | 最少(機械傳動潤滑) | 低(密封、緊湊的液壓回路) |
| 最佳應用情境 | 厚板、結構件、混合製造 | 高速薄板、精密電子 | 中高容量精密製造 |
最佳數控折彎機的關鍵技術特點
當您尋找最佳數控折彎機時,您的首要任務必須是結構完整性和精密控制。我們專注於這些核心技術支柱,以消除常見的工廠問題,如框架變形和角度漂移。.
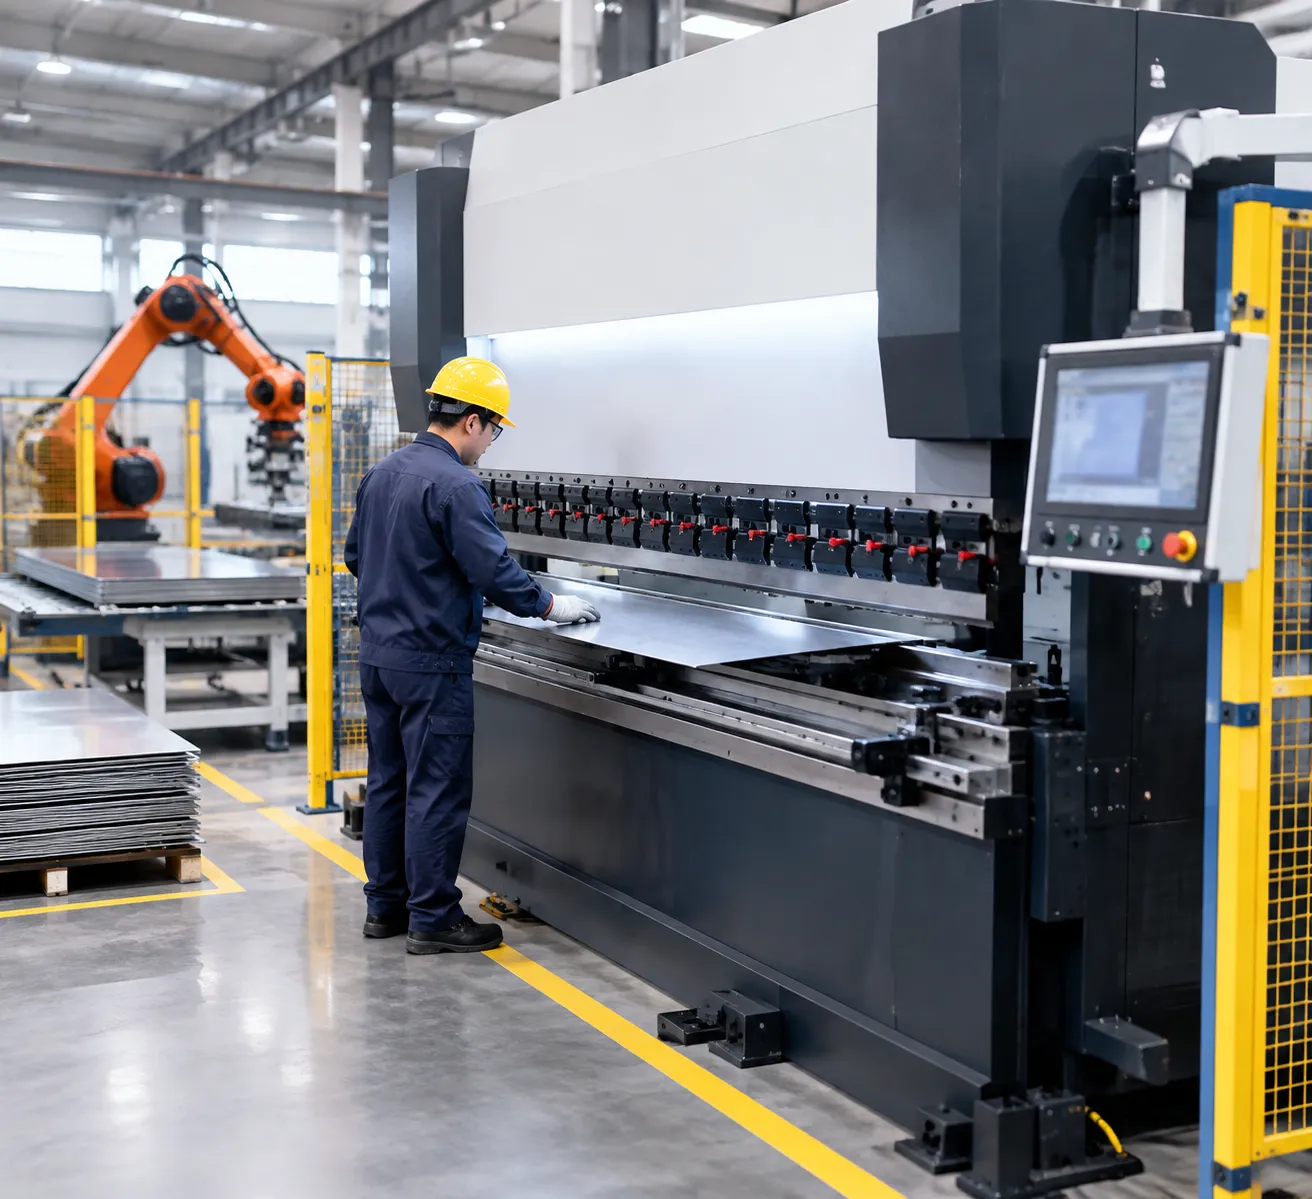
重型框架剛性與退火
我們使用經過高溫退火和應力釋放處理的重型鋼板。此過程可防止機器在高負荷壓力下扭曲或變形,確保您的零件在多年運行中保持一致。.
多軸背規靈活性
為了處理複雜的幾何形狀,高端系統不僅僅需要基本的背規。我們提供可擴展的配置以滿足您的特定生產需求:
| 軸配置 | 理想適用於 |
|---|---|
| 3+1 軸 | 標準的高產量生產運行。. |
| 4+1 至 6+1 軸 | 需要多階段彎曲的複雜零件。. |
| 8+1 軸 | 高級3D形狀和定制結構零件。. |
撓度補償系統
為了在工件的整個長度上保持完美的彎曲角度,我們採用先進的補償技術:
機械皇冠: 由數控控制的電動楔子,用於調整以抵消床身的撓曲。.
液壓頂拱: 利用動態壓力確保模具與沖頭保持完美平行。.
下一代數控控制器與3D模擬
我們整合了像 Delem DA-66T/69T, 、Cybelec或ESA系統的工業控制器。這些控制器允許您的操作員:
使用3D圖形模擬來預覽彎曲,避免觸碰金屬前的意外碰撞。.
提前識別潛在碰撞,降低廢料率。.
通過高精度光學編碼器實現微米級定位 - 詳細內容請參見 CNC 彎曲機的運作原理.
即時雷射角度量測
為了保證「首件合格」的生產,我們的系統採用閉環激光角度測量技術。該技術能實時監測彎曲情況,並自動調整液壓缸位置,確保每一件產品——從第一件到第千件——都符合您的精確規格,無需手動重新校準。.
最佳數控折彎機的逐步機型選擇指南
選擇合適的設備,首先要將您的生產需求與機器的技術能力相匹配。選擇過小或過大的折彎機都會導致效率低下、框架應力或折彎精度差。.
彎曲力計算公式
為了確定您的所需模具力 最佳數控彎管機, ,我們使用基於材料厚度、模具開口和拉伸強度的標準彎曲力公式。一般來說:
模具力 = (650 x 長度 x 厚度^2) / (模具開口 x 1000)
始終考慮20%的緩衝,以避免機器運行在極限範圍內,這樣可以保護液壓系統並確保長期重複性。.
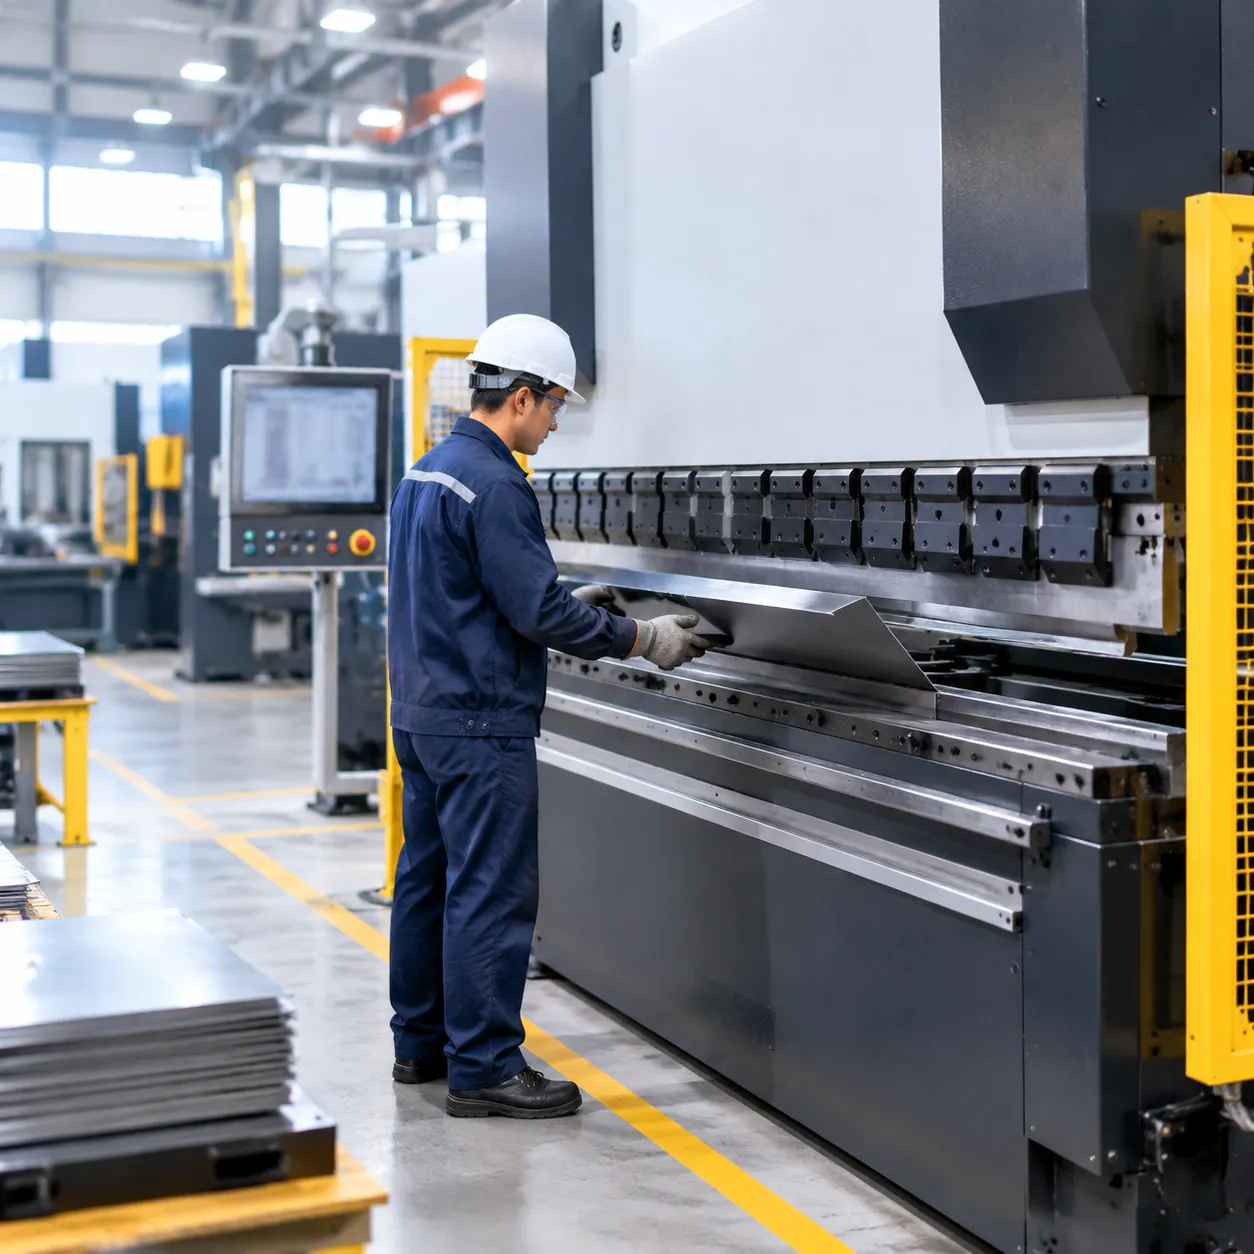
喉深、日光開口和行程長度
這些物理間隙定義了您可以加工零件的幾何形狀:
喉深: 決定從板材邊緣到彎曲線的最大距離。較深的喉部對較大面板至關重要。.
日光開口: 液壓機筒與工作台之間的垂直空間。確保這個空間足夠容納您最高的模具和箱型成型需求。.
行程長度: 定義液壓筒的最大行程。較長的行程允許更深的箱型彎曲和更容易的零件取出。.
模具兼容性與快速夾緊
在 板金加工設備 的多功能性依賴於您的模具系統。我們優先考慮兼容性,以確保您可以快速切換工作:
歐洲/Promecam風格: 行業標準的多功能性和成本效益,適用於大多數一般加工廠。.
Wila/Trumpf風格: 最適合需要高速液壓夾緊的高精度重型應用。.
快速夾緊系統: 升級為氣動或液壓頂部夾緊,大幅縮短設定時間,讓您可以在幾分鐘內切換不同的彎曲輪廓,而非數小時。.
各行業最佳數控彎管機應用
每個車間都面臨獨特的彎曲挑戰,從長修邊件的角度偏移到多彎箱的法蘭碰撞。我們設計的機械旨在解決各種薄板加工環境中的瓶頸。選擇合適的 最佳數控彎管機 配置取決於匹配的推力、床長和多軸背規自動化,以符合您的特定最終產品。.
| 行業應用 | 核心生產痛點 | 目標機器配置 |
|---|---|---|
| 電氣外殼 | 角度累積誤差,箱體深度 | 4+1 至 6+1 軸,高天窗距 |
| 汽車與底盤 | 高彈回,循環速度快 | 動態同步,光學尺 |
| 建築與電梯 | 中心獨木舟缺陷,表面痕跡 | 電動機械調整 |
| 重型結構與採礦 | 框架偏移,極端推力 | 500T-1000T+ 重型 / 雙機聯動 |
精密電氣外殼與控制櫃
製作符合NEMA等級的電氣外殼與伺服器機架需要嚴格的公差,以確保密封良好、鎖扣對齊以及門扇平整貼合。.
- 問題所在: 深返槽法蘭常與標準工具夾持器衝突,且微小角度變化在6到8個彎曲序列中放大,導致角落縫隙不均。.
- 我們的解決方案: 我們配置具有延長光照、深喉深度和分段式歐式快速夾具的電液同步折彎機。.
- 使用的主要規格: 4+1至6+1軸背規系統(X、R、Z1、Z2),由Yaskawa伺服馬達驅動,能立即定位窄側法蘭,無需手動調整背規。.
汽車底盤、支架與車身結構
大量生產的汽車零件要求快速循環時間、高重複性,並能在成型高強度鋼材時立即補償反彈。.
- 問題所在: 材料層捲批次之間的層抗拉強度波動,導致角度不一致和關鍵結構支架的高廢品率。.
- 我們的解決方案: 高速電液比例閥配合線性光學編碼器,提供微米級的衝程定位(Y1/Y2)。.
- 使用的主要規格: Delem圖形數控控制器具有自動折彎序列計算和即時吨位調整功能,確保結構支架、底盤加強筋和加固通道的首件合格精度。.
建築外牆與不銹鋼電梯製造
長型建築面板與裝飾用不銹鋼飾條需要完美的美觀效果,避免中心線出現令人擔憂的"獨木舟效應"。.
- 問題所在: 標準折彎機在負載下中間會產生彎曲,導致10到14英尺長的板材在中心產生開角,而在機器側框則產生緊角。.
- 我們的解決方案: 我們整合了數控控制的電動機械補償台。控制器根據板材厚度、材質和長度計算出精確的變形輪廓,驅動專用的動態楔塊,使工作台在全壓下保持完美平行。.
- 使用的主要規格: 3000毫米至4000毫米的折彎長度,配合細膩的壓力控制,保護拉絲、鏡面不銹鋼和預陽極氧化鋁板材免受模具痕跡。.
重型設備、挖土機械與結構橋板
成型耐磨板、重型臂段和厚結構鋼材需要高剛性機械結構,以抵抗結構變形。.
- 問題所在: 將1/2英吋到1英吋厚的硬鋼板彎曲,會對喉部和側框架施加極大的應力,導致較輕型機械的框架永久變形。.
- 我們的解決方案: 重型焊接鋼框架經過全身高溫熱退火和振動應力消除處理,以消除殘留的製造應力。.
- 使用的主要規格: 高容量液壓系統,提供500噸至1000+噸(可擴展至多機連線配置長達12米),配備重型Bosch-Rexroth液壓元件,能在偏心負載下運作而不會產生液壓缸空蝕或機械卡住。.
總擁有成本(TCO)與投資回報率(ROI)評估
在評估適合您的車間的最佳數控彎曲機時,初始購買價格只是其中的一部分。我們通過考量生命周期運營費用來衡量真正的盈利能力:電力消耗、材料廢料率、工具壽命以及例行維修停機時間。選擇具有高效驅動和精密控制的工程系統,能確保更快的投資回收期並在長期持續生產中保持穩定的利潤。.
能源消耗:液壓與伺服與全電式壓力機的比較
- 標準電液系統: 傳統液壓裝置的主電機持續運轉,即使在滑塊空轉或操作員調整板料時也會消耗電力。.
- 混合伺服-液壓系統: 我們採用雙向伺服泵,僅在滑塊運動時運作。待機時的電力消耗幾乎為零,較標準液壓系統通常降低40-50%的電力消耗。.[1]
- 全電式伺服彎曲機: 使用直驅帶傳動的滾珠螺桿,無需液壓油,全電單元僅在需要時才消耗電力。它們為輕中等厚度彎曲單元提供最高的能源效率。.
通過首次正確模擬降低廢料率
- 離線3D彎曲模擬: 先進的控制器,如Delem DA-66T和DA-69T圖形界面,允許程序員在切割金屬前測試彎曲序列、檢查零件與工具的干涉情況,以及驗證背規的間隙。.
- 自動調整的彎曲中心精度: 電動機械偏轉補償系統動態計算所需的床身補償,防止中心弧度變化,並消除測試彎曲的廢料。.
- 高精度角度重複性: 高解析度光學編碼器和比例閥液壓系統能保持微米級定位精度,確保首次彎曲即達到準確的角度。.
工具磨損緩解與預防性維護計劃
不平衡的載重和機器對齊不良會加速工具損壞,導致昂貴的更換週期。我們通過精確、可重複的數控參數來保護您的工具投資:
- 均勻負載分佈: 動態多軸背規定位(X、R、Z1、Z2)與數控整形,將力均勻分佈在工具輪廓上,防止局部磨損和沖頭碎裂。.
- 快速夾緊系統: 液壓或氣動快速夾緊工具棒座模具,能以均勻壓力固定沖頭,消除手動對位錯誤與邊緣應力不均。.
- 精簡維護流程:
- 每日: 清潔光學線性尺,檢查安全光幕。.
- 每週: 檢查背規球螺桿與線性導軌的自動潤滑油位。.
- 每月/每半年: 檢查液壓油的清潔度,檢查比例閥密封,並驗證軸心零點,以確保持續的最佳運作時間。.
ProMach CNC折彎機工程,適用於生產車間
製造商選擇我們的設備,因為我們消除了板金加工中的常見瓶頸:角度不一致、熱漂移和意外的機器停機。我們從零開始設計每一套系統,旨在成為高要求工業作業車間和大量生產線的最佳CNC折彎機投資。.
有限元分析(FEA)優化框架,配合應力釋放退火
我們使用有限元分析(FEA)設計實心鋼側框和床身組件,以在最大負荷循環中最小化結構偏移。.
- 高溫退火: 每個焊接框架都在專用工業烤箱中進行全熱應力釋放回火,以消除殘留的製造應力。.
- 長期結構穩定性: 我們的應力釋放框架保證在數十年的高負荷壓制中不會變形。.
- 精密加工: 關鍵安裝面在大型五面加工中心一次性加工,確保液壓缸與床身之間的精確平行對齊。.
頂級元件整合:Bosch-Rexroth、Delem與Yaskawa
我們與全球領先的工業自動化品牌合作,保證精確的運動控制、快速的液壓反應,以及可靠的全球零件供應。.
| 元件組 | 品牌合作夥伴 | 技術優勢 |
|---|---|---|
| 數控控制器 | Delem / Cybelec / ESA | 直觀的2D/3D圖形模擬、離線程式設計與自動折彎排序。. |
| 液壓閥 | Bosch-Rexroth | 高頻電液比例閥,提供亞毫米的活塞同步控制。. |
| 伺服馬達與驅動器 | Yaskawa / Panasonic | 快速高扭矩背規定位,涵蓋所有線性與旋轉軸。. |
| 線性光學尺 | Givi Misure / Heidenhain | 實時雙缸位置反饋,精確度達+/-0.005毫米。. |
| 電氣子系統 | 施耐德電氣 | 符合嚴格CE與UL標準的工業級面板元件。. |
客製化交鑰匙自動化:機器人折彎單元與串聯同步控制
- 機器人折彎整合: 交鑰匙6軸機器人自動化,實現無人化零件裝載、翻轉、多站折彎與堆碼。.
- Tandem Press Brake Synchronization: 雙機或多機同步設置,在單一數控控制器下操作,用於彎曲超大尺寸板材,長度可達12米(40英尺)及以上。.
- 板材跟隨支撐: 重型數控控制的前支撐臂,與彎曲循環同步移動,防止薄型超大板材產生反彎變形。.
全球支援與生命周期工程服務
我們為每一個 數控折彎機 提供全面的生命周期工程支援:
- 定制工具設計: 內部工程團隊提供標準歐洲、Promecam 及定制型快速夾緊工具配置的設計。.
- 遠端診斷: 快速、加密的網絡連接,直接聯繫我們的技術支援團隊,實現實時控制器故障排除與軟件更新。.
- 全面的零件供應: 關鍵磨損件、密封件及電氣元件常備庫存,立即發貨以最小化生產停機時間。.
數控折彎機買家評估清單
選擇最佳數控折彎機不僅要看額定能力和外觀設計。在評估高混合或大量板材加工的機器配置時,我們重點關注機器容量、計算能力與操作安全,以滿足日常生產需求。請使用此技術清單來篩選您的下一項投資。.
額定能力與床長匹配矩陣
切勿僅根據平均零件尺寸來選擇數控折彎機。我們始終考慮材料屬性、最大彎曲輪廓長度,以及側殼之間的最小距離,以防止偏心偏移和過早的框架疲勞,特別是在圖紙上標註 CNC 彎曲機公差 帶狀。.
| 目標材料與厚度 | 最低所需額定能力 | 推薦床長 | 機身距離考量 |
|---|---|---|---|
| 薄板(0.5 - 1.5 毫米 / 16-26 Ga CR 鋼) | 30T - 60T | 1250 毫米 - 2000 毫米(4-6 英尺) | 緊湊佔地面積,超快速循環速度 |
| 中等厚度(2.0 - 4.0 毫米 / 11-14 Ga 鋼) | 100T - 160T | 2500 毫米 - 3200 毫米(8-10 英尺) | 標準 2600 毫米 通過寬度 |
| 重型板材(5.0 - 8.0 毫米 / 3/16"-5/16" 板材) | 200T - 320T | 3200 毫米 - 4000 毫米(10-13 英尺) | 深喉深度(400 毫米以上)適用於箱/盤法蘭 |
| 結構用 & 重型(10.0 毫米以上 / 3/8" 以上板材) | 400T - 1000T+ | 4000 毫米 - 6000 毫米以上(13-20 英尺) | 加強側框,串聯配置選項 |
控制器與軟體能力評估
一流的電液同步彎曲機的性能取決於其運算核心。過時的 數控系統 會降低複雜多彎零件的設置速度並提高廢品率。.
- 2D/3D圖形模擬: 像Delem DA-66T、DA-69T或ESA控制器的工業數控單元能自動計算折彎序列、驗證工具間隙,並在沖頭移動前模擬板材碰撞。.
- 多軸背規管理: 確保您的控制器能處理獨立的多軸控制(X、R、Z1、Z2、X1、X2),並以直驅伺服螺桿定位,精度高達+/-0.01毫米,適用於非對稱工件。.
- 撓度補償整合: 尋找具有實時CNC機械冠高控制的整合系統,以消除沿延長床長度手動調整的需要。.
- 離線CAM程式設計: 確認操作員能直接通過工廠網路導入標準STEP/DXF CAD檔案,以保持機器運行,而非在機台控制台進行程式設計。.
基本安全標準:CE/ISO認證光學激光防護系統
現代高精度板金折彎要求實時光學保護,確保操作員安全且不影響循環速度。.
- 連續光學激光防護: 高階配置配備雙光束光學激光防護系統,直接安裝於沖頭上,能實時追蹤沖頭尖端,允許高速接近,並在進入折彎速度前達到約2毫米的靜音點。.
- CE與ISO合規: 我們嚴格遵守ISO 12100和CE機械指令,並配備雙通道監控安全PLC與整合安全溢流閥。.[2][3]
- 物理保護罩: 完整的機器安全措施包括聯鎖側面進入門、後方光幕或物理安全罩,以及易於操作的雙回路腳踏緊急停止開關。.
關於 ODM CNC 折彎機的常見問題
選擇最佳數控折彎機,取決於您的產量、材料厚度和公差要求與合適的機器配置。以下是我們從車間製造商那裡聽到的最常見問題的解答。.
我需要多大吨位的數控折彎機來加工我的板金厚度?
您的所需吨位取決於四個核心參數: 材料抗拉強度, 板厚, 彎曲長度, ,以及您的 V型模具開口寬度.
- 標準規則: 對於普通鋼板在標準V型模(V = 8 x 板厚)上的空氣彎曲,通常每英尺長度約需8噸的力,用於1/8英寸(3毫米)厚的板材。.
- 安全緩衝: 我們始終建議使用具有 20%至30%額定過載能力的數控折彎機. 。這可以保護液壓比例閥和重型框架免於在最大應變下運作,延長工具和機器的壽命。.
電液同步折彎機與扭杆機有何不同?
主要差異在於控制精度和軸向獨立性:
- 扭杆機: 使用機械連接軸來強制兩側的滑塊向下運動。它們缺乏獨立的氣缸校正,難以處理偏心彎曲,並且在長工件上的角度精度有限。.
- 電液同步折彎機: 通過雙比例閥和高精度光學線性尺,獨立控制左右氣缸(Y1和Y2軸)。它們能實時自我校正,精確到微米級定位,輕鬆處理階梯彎曲、偏心工件和高公差生產。.
全電動折彎機比液壓彎曲機更好嗎?
- 全電動/伺服折彎機: 非常適合輕薄金屬板材、高速小零件,以及零油潔淨室作業。.
- 液壓和混合動力折彎機: 中型至重型(30噸至1000+噸)工業用工作馬。當彎曲高抗拉強度結構鋼、長板材或重型底盤零件時,堅固的電液壓機器提供所需的原始力量、深喉間隙和結構剛性。.
為何機械皇冠比液壓皇冠更適用於長零件?
機械偏差補償使用CNC控制的電動楔塊系統沿著下梁來抵消床身的偏移。.
- 均勻角度控制: 與依賴液壓油壓力的液壓缸不同——油壓會隨油溫變化而波動——機械皇冠能在每一寸床身上提供精確的幾何補償。.
- 零"獨木舟"效應: 它消除了10英尺、13英尺或串聯床長度上的中心角度漂移,確保端到端的90度法蘭一致。.
CNC折彎機的預期壽命和維護計劃是什麼?
採用應力釋放、退火的鋼架和高級元件,我們的CNC彎曲機能在全班次生產中提供 10到15年以上 的高精度運行壽命。.
- 每日: 清潔工具床,檢查光學安全護罩的對齊,並檢查液壓壓力水平。.
- 每月: 潤滑背規球螺桿和線性導軌;檢查電氣端子箱。.
- 每半年/每年: 測試並過濾液壓油,替換油回收過濾器,並對所有線性尺進行CNC控制器診斷校準。.
準備為您的零件規劃一個工作站嗎?請提供圖紙和年度產量目標,我們將推薦適合的噸位、軸向和工具選項,適用於 CNC折彎機用於板金 生產線——包括 自動 CNC 折彎機 在產量足夠自動化時的工作站。.

