

數控與數控折彎機的差異是什麼 平台?數控折彎機依賴基本的數值控制,具有1-2個軸和開環機械限位,而CNC系統則使用閉環多軸控制、CAD導入和自動彈回補償。當工廠業主詢問我們數控與數控折彎機技術的差異時,答案始於核心架構。本指南比較控制系統、定位精度、設定時間、操作員技能要求以及金屬板折彎買家的總擁有成本。.
數控與CNC折彎機的核心架構與控制系統
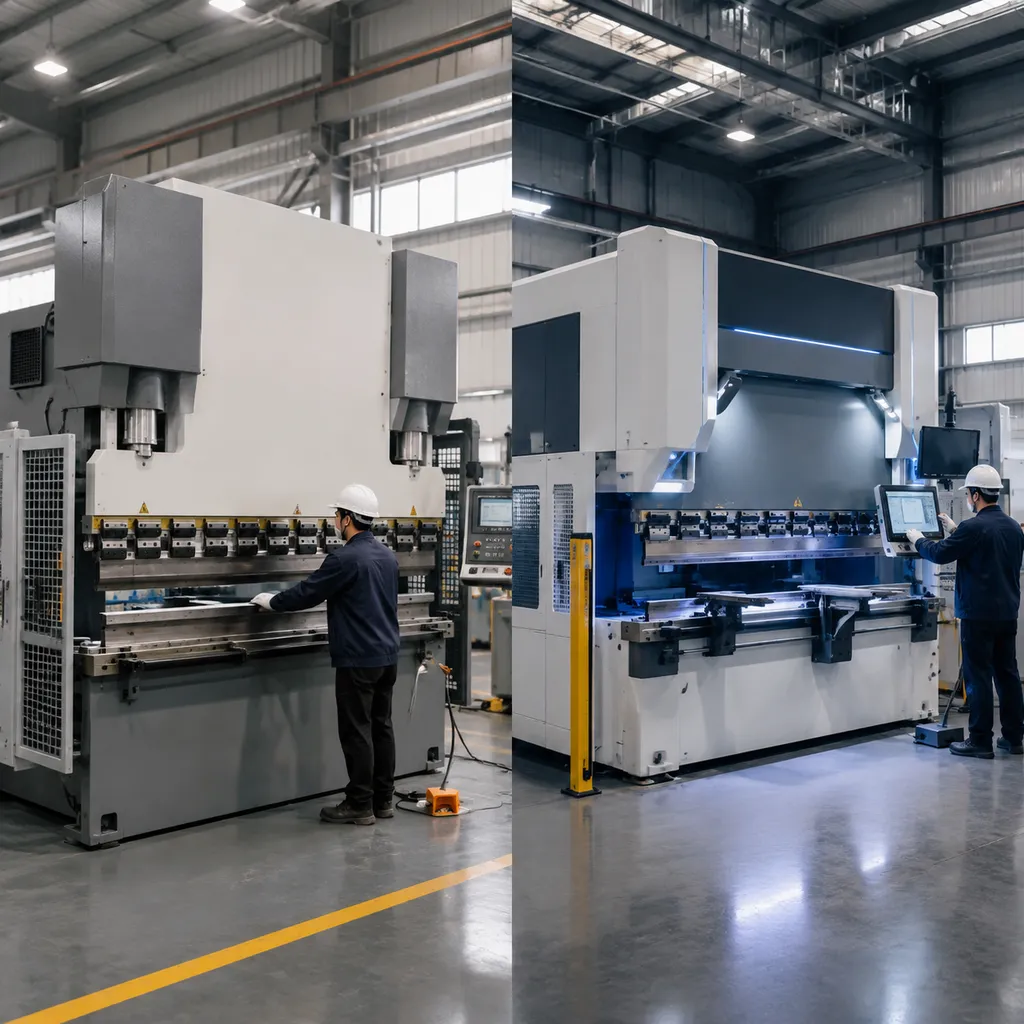
當工廠業主詢問我們 數控與CNC折彎機的差異是什麼 技術時,答案始於核心架構。機器處理控制邏輯、驅動軸向和測量運動的方式,決定了您的工廠每日產出、定位精度和設定時間。.
| 特點 | 數控折彎機 | 數控折彎機 |
|---|---|---|
| 控制邏輯 | 硬線邏輯 / 基本PLC | 微處理器(Delem、ESA、Cybelec)配備CAD/CAM與3D模擬 |
| 軸配置 | 1-2軸(Y、X) | 多軸控制(3+1至8+1軸) |
| Ram同步 | 機械扭杆 | 獨立電液伺服閥 |
| 反饋系統 | 開環結構配備機械限位 | 閉環伺服反饋系統配備光學線性編碼器 |
控制系統邏輯與界面
- 數控控制系統: 依靠硬接線邏輯或基本的PLC單元。操作員手動計算折彎序列並逐步輸入數值參數,沒有視覺參考。.
- 數控機床控制系統: 配備高級微處理器,運行Delem、ESA或Cybelec等高端控制器。它們可以直接導入CAD/CAM圖紙,自動化折彎序列,並提供互動式3D模擬,以在金屬板折彎前檢測工具碰撞。.
軸配置與運動控制
- 1-2軸數控設置: 使用機械扭杆同步液壓折彎機缸,主要控制衝頭深度(Y軸)和背規位置(X軸)。.
- 多軸數控設置: 配備電液比例閥,能獨立驅動3+1至8+1軸。.[1] 衝頭兩側動態調整,確保完美平行對齊,並在長工件上保持一致的重複性。.
閉環精度與反饋系統
- 開環數控: 依靠物理機械止動來控制折彎深度。一旦設定,機器無法調整油溫變化、結構彎曲或材料變異所引起的偏差。.
- 閉環數控: 利用安裝在C框架上的高精度光學線性編碼器實時監測衝頭運動。控制系統能將深度重新計算到微米級,確保每次折彎的角度精度無與倫比。.
數控與CNC性能基準:精度、速度與重複性
我們通過觀察三個關鍵指標:精度、循環速度和設置時間,來衡量數控與CNC折彎機在作業現場的實際差異。.
技術指標比較
| 指標 | 數控折彎機 | 數控折彎機 |
|---|---|---|
| 定位精度 | ±0.05 mm - ±0.1 mm | ±0.01 mm[3] |
| 角度精度 | ±0.5° - ±1.0° | ±0.2° - ±0.3° |
| 背規速度 | 單速馬達(慢速) | 高速多軸交流伺服 |
| 平均設定時間 | 30 - 45 分鐘 | 3 - 10 分鐘 |
| 重複性 | 中等(操作員依賴) | 高(閉環編碼器控制)[1] |
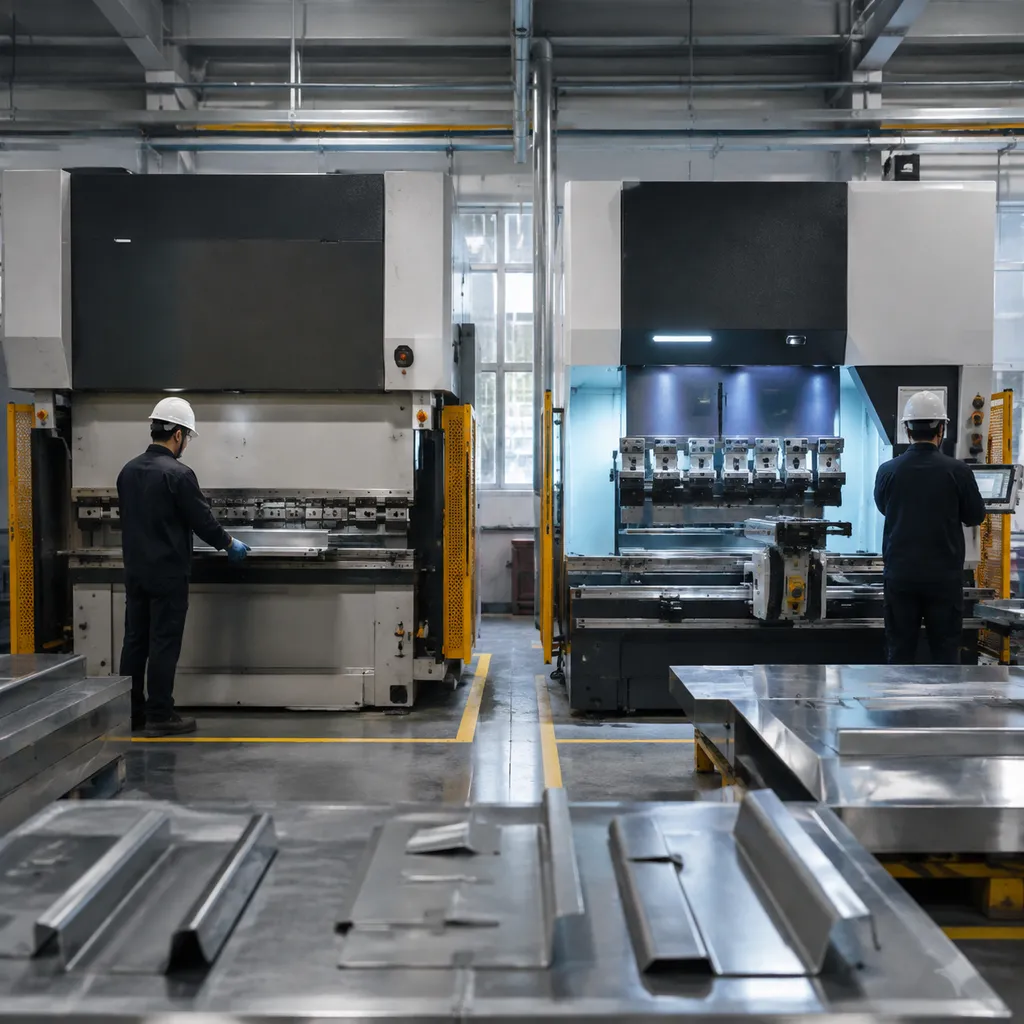
撓曲與回彈補償
管理板料彎曲撓曲需要根據控制系統採用兩種完全不同的工作流程:
- 手動數控調整: 傳統 數控折彎機 設定依賴於物理試彎和床下手動調整。操作員必須手動計算材料的回彈,增加廢料率並延長換線空閒時間。.
- 自動數控算法: 現代電腦數控機械使用動態校正系統和實時回彈補償算法。控制器自動計算材料厚度、彎曲長度和拉伸阻力,並即時驅動液壓或電動調整,以實現首次彎曲的精確角度。.
操作影響:NC與CNC折弯机工作流程有何不同?
在機器類型之間的選擇直接決定了你的人員配置以及日常板金折弯工作的處理方式。標準 數控 和 數字控制機床 決定了你的日產量、廢料率和人工成本。.
操作員技能與勞動依賴性
機器控制邏輯對你的勞動依賴性有很大影響:
- NC折弯机: 依賴主要工藝師。操作員必須手動計算折彎餘量、調整機械深度止動器,並根據材料批次變化微調角度。.
- CNC折弯机: 利用直觀的圖形3D觸控螢幕。.[2] 入門操作員可以載入預先程式化的零件,遵循逐步的視覺載入提示,並安全且準確地執行複雜的多折弯序列。.
產量與零件複雜度
| 特點 / 功能 | 數控折彎機 | 數控折彎機 |
|---|---|---|
| 最佳零件類型 | 簡單的支架、單折弯輪廓、標準化的通道 | 複雜的多折弯外殼、箱形、定制幾何形狀 |
| 批次策略 | 長時間連續運行,零件數量高 | 高混合低產量(HMLV)工作訂單 |
| 設置時間 | 手動背規和深度調整需要15-45分鐘 | 離線程式設計與自動化操作下的2分鐘內完成 多軸控制 |
| 彎曲精度 | 需要實體試彎與手動調整 | 自動角度調整與動態拱形 |
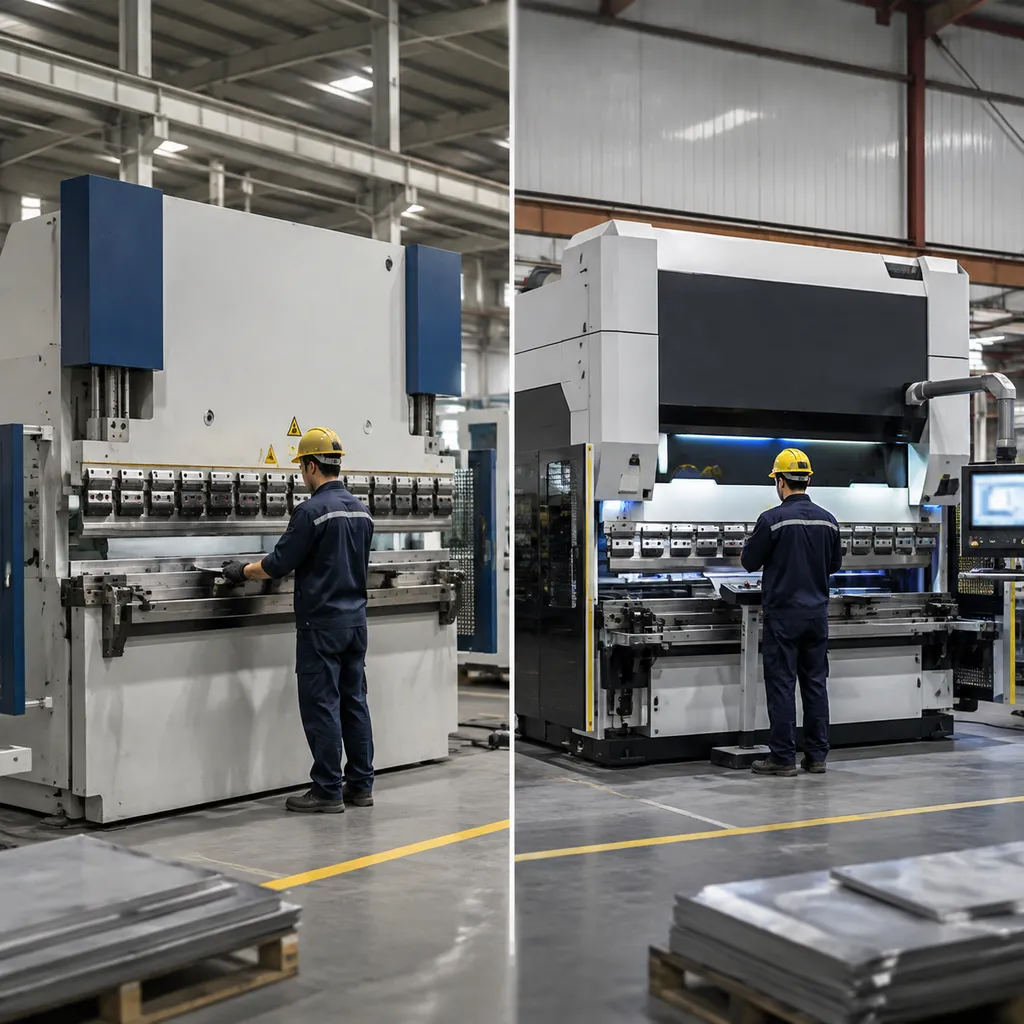
自動化與工業4.0整合
- 數控獨立工作流程: 僅限於手動裝載、手部定位與物理零件操作。這對每日產能設有限制,並限制工廠連接性。.
- 數控智能單元整合: 與機器人裝載與卸載臂無縫整合[4], 自動換刀器,與集中式ERP網絡。升級您的折彎機線至自動化數控彎曲單元,實現全自動連續生產與完整流程追蹤。.
經濟分析:前期成本與長期投資回報率
在評估 數控與CNC折彎機的差異是什麼 工廠選項時,超越初期機械成本的考量是必要的。.
資本支出比較
An 數控彎曲機 需要較低的前期資本支出,成為入門級的吸引選擇。.
- 數控設備節省: 提供 顯著的初期成本節省 相較於同等的數控模型[2], 為運行簡單、專用零件的工廠保留現金流。.
- 數控投資: 由多軸控制系統、電液比例閥與動態拱形技術推動的較高初期購置成本。.
總擁有成本因素
雖然 數控 設備保持您的起始預算較低,, 數字控制機床 系統優化操作成本驅動因素以降低每個零件的總成本。.
| 財務指標 | 數控折彎機 | 數控折彎機 |
|---|---|---|
| 材料報廢 | 由於手動試彎,成本較高 | 自動回彈補償幾乎為零 |
| 設置與換模 | 每個工作30-60分鐘(手動停止) | 通過觸控屏控制和離線程式設計,少於5分鐘 |
| 人工成本 | 高度依賴昂貴且技術熟練的操作員 | 由入門級員工在視覺提示引導下高效運作 |
| 零件生產率 | 在複雜形狀上整體產能較慢 | 在複雜多彎序列中高速執行 |
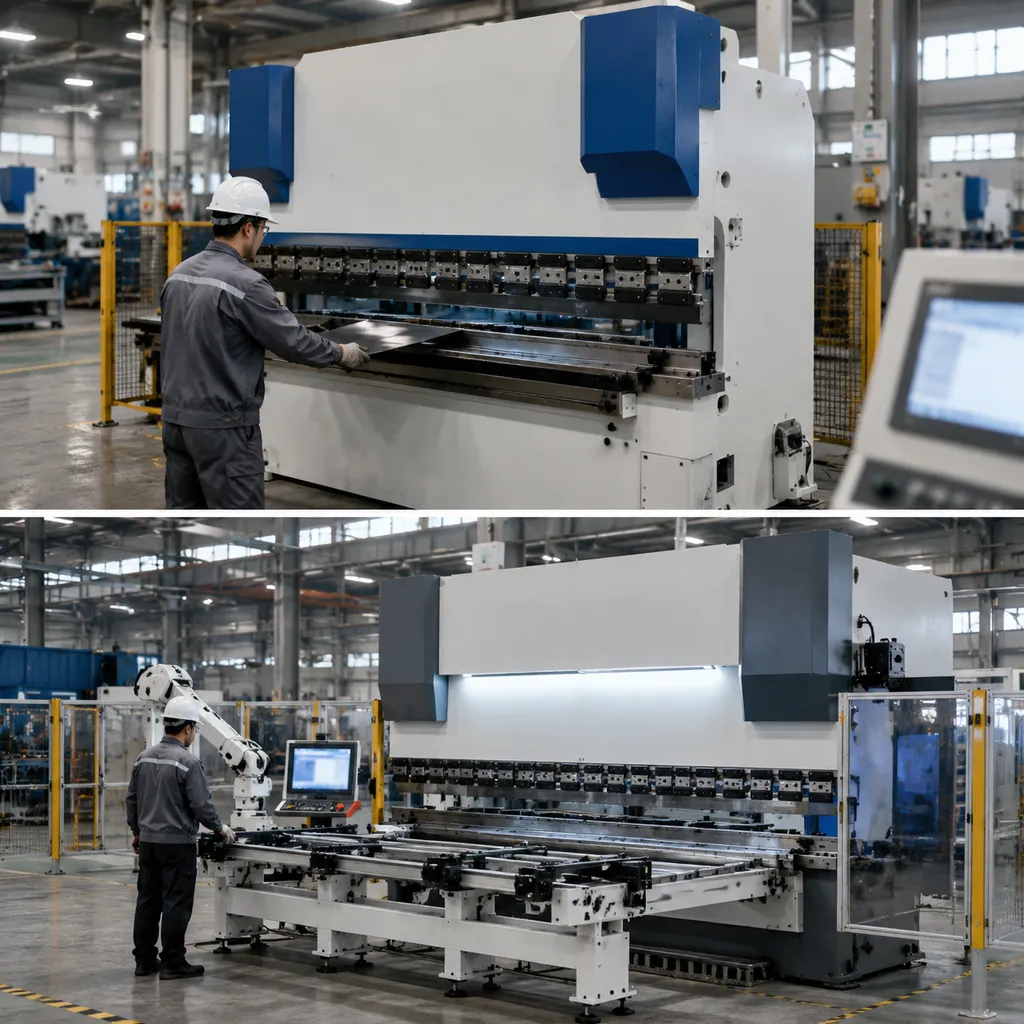
自動化設置時間並消除手動設置廢料,轉變每日利潤。投資於高精度 液壓折彎機 配備先進數控驅動的高精度機器,長期投資回報率在高混合、嚴格公差下更高 板材彎折 運行。.
決策框架:為您的工廠選擇合適的機器
在設備類型的選擇上,主要取決於三個明確因素:零件的複雜度、產量以及您的資金預算。了解數控(NC)與數控程式控制(CNC)折彎機的差異,有助於我們為您的車間日常產出需求匹配合適的機器。.
何時選擇數控(NC)折彎機
An 數控彎曲機 當您的工作流程專注於簡單幾何形狀和持續生產時,選擇實用且經濟合理。.
- 標準化輪廓: 適用於簡單的90度折彎、簡單的槽型以及均勻的金屬板件。.
- 長時間連續生產: 非常適合高產量的工作,背規定位長時間保持不變。.
- 嚴格的資金限制: 提供較低的初期購置成本,能在設備前期投入上節省大量費用。.
何時選擇數控(CNC)折彎機
A 數控彎曲機 當工作坊的彈性、高精度和最小的設定時間是提升利潤的關鍵時,CNC折彎機是標準選擇。.
- 複雜幾何形狀: 能一次性處理多折彎外殼、多角度變化及複雜零件,連續作業。.
- 嚴格公差: 提供卓越的定位精度(±0.01mm)和嚴格的角度精度(±0.3°),適用於不同材料批次。.
- 自動調整: 具有多軸控制、動態調整、離線程式設計,並完全支援機器人整合。.
快速選擇矩陣
| 車間需求 | 數控折彎機 | 數控折彎機 |
|---|---|---|
| 零件幾何形狀 | 簡單單一角度輪廓 | 複雜多彎曲零件 |
| 目標公差 | 標準商業等級 | 高精度(±0.01mm,±0.3°) |
| 設定時間 | 手動機械止口 | 自動多軸回收 |
| 預算導向 | 低前期資本支出 | 高產能與快速投資回收 |
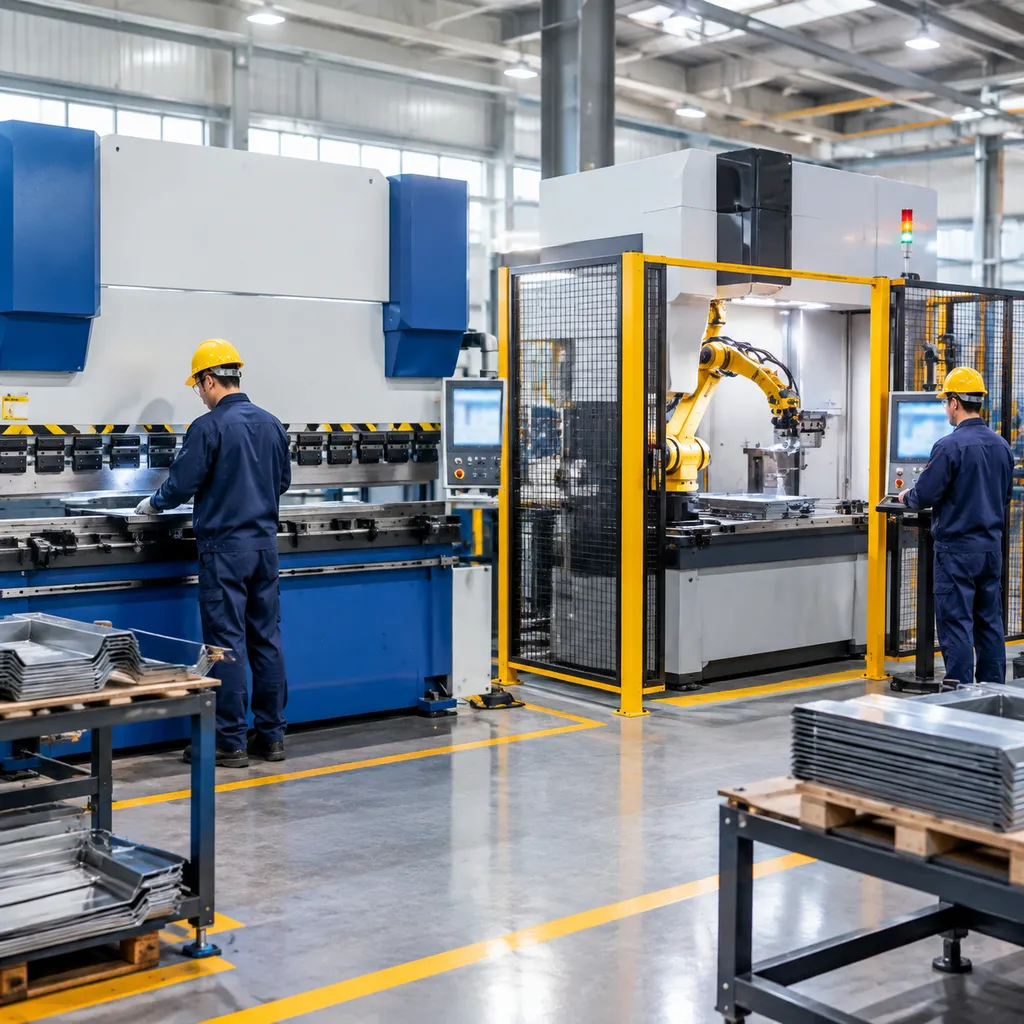
ProMach 彎曲解決方案:現代製造的精密工程
無論您是從基本單元升級還是升級自動化工廠,我們都打造具有穩固定位精度和長期可靠性的設備。理解 數控與CNC折彎機的差異是什麼 能力取決於控制、速度與精度——我們的產品線在這三方面都能滿足需求。.
認證CNC折彎機與彈性工作站
我們的ISO9001與CE認證機械能應對 demanding 板材彎折 工作,且設定時間最短:
- CNC折彎機: 高精度多軸控制,適用於多彎曲複雜零件。.
- 面板折彎機: 高速自動折彎,專為箱體、面板與外殼製造設計。.
- 彈性折彎工作站: 提供機器人自動化選項,適合連續無人操作的生產線。.
容量與驅動配置
| 配置 | 液壓折彎機 | 純電伺服彎管機 |
|---|---|---|
| 噸位範圍 | 40噸至1000噸以上 | 35T 至 150T |
| 適用範圍 | 重型板材加工與高扭矩作業 | 超快速、節能高精度零件 |
| 主要優點 | 長床長度的最大彎曲力 | 零液壓油,降低維護成本,高重複性 |
頂級控制器與全球支援
我們整合頂尖控制系統硬體,確保操作流暢,並為您的團隊提供簡單的離線程式設計。.
- 先進的控制系統: 原生支援 Delem, ESA, ,以及 Cybelec 3D觸控螢幕。.
- 動態皇冠成形: 實時液壓與機械偏轉補償,確保整張板材的角度精度。.
- 客製化 OEM/ODM 工程: 專業的背規速度、客製行程長度,以及根據您的工廠需求量身打造的模具設定。.
- 終身技術支援: 按需技術支援、快速零件交付,以及終身持續服務。.
常見問題與解答(FAQs)
數控(NC)與數位控制(CNC)折彎機操作有何不同?
NC與CNC折彎機的核心操作差異在於自動化深度、多軸控制與操作人員依賴性。我們發現,NC機器需要手動調整背規位置與深度停止,而CNC折彎機則透過微處理器與閉環反饋自動化複雜的折彎序列。.
主要操作差異
了解NC與CNC折彎機設定的差異,主要在於自動化程度、軸向配置與軟體控制邏輯。我們的折彎機設計正是為了解決這些操作瓶頸。.
| 特點 | 數控折彎機 | 數控折彎機 |
|---|---|---|
| 控制邏輯 | 基本PLC與手動參數輸入 | 高階多軸微處理器(Delem、ESA) |
| 軸配置 | 1到2軸(標準X/Y深度停止) | 3+1至8+1多軸電液控制 |
| 反饋系統 | 開環式機械止動 | 閉環伺服反饋系統配備光學線性編碼器 |
| 程式設計 | 每批次手動逐步設定 | 離線CAD/CAM導入與3D圖形模擬 |
反彈補償與精度
處理金屬板彎曲變異需要在這兩種平台類型上採用完全不同的方法。.
- 數控折彎機: 依靠實體試彎、手動調整和操作員猜測來補償材料的反彈。角度精度高度依賴於金屬批次的一致性。.
- CNC折彎機: 具有動態拱形系統和自動軟體算法,能即時計算反彈。閉環光學編碼器實時監控梁深,確保長時間運行中的精確定位和重複性。.
適合小型作坊的成本效益
數控折彎機對於高混合低產量的作坊來說非常具有成本效益,因為它能縮短換模時間和材料浪費。.
- 大幅縮短設定時間: 使用觸控螢幕程式在秒內完成不同金屬板件的切換,而非手動調整20到30分鐘。.
- 降低操作技能要求: 清晰的3D視覺提示引導入門技術人員完成複雜的多次彎曲序列,免除對高級操作員的依賴。.
- 零廢料生產: 自動背規定位在第一次彎曲時即達到精確公差,節省短期生產中的昂貴材料。.

