

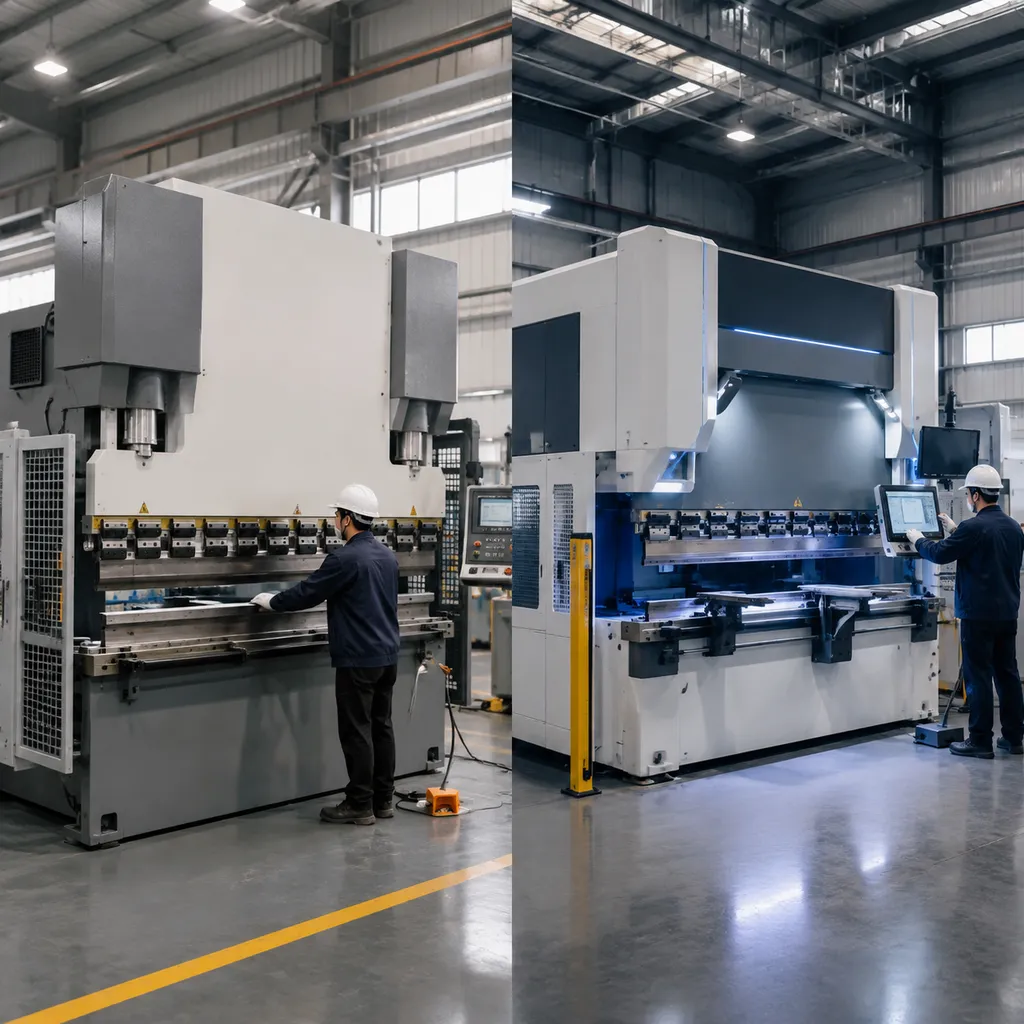
ما هو الفرق بين ماكينة الثني NC و CNC المنصات؟ تعتمد مكابس الثني NC على التحكم الرقمي الأساسي بمحور واحد أو اثنين وتوقفات ميكانيكية مفتوحة الحلقة، بينما تستخدم أنظمة CNC التحكم متعدد المحاور في الحلقة المغلقة، واستيراد CAD، وتعويض الارتداد التلقائي. عندما يسألنا أصحاب الورش عن الفرق بين تكنولوجيا ماكينة الثني NC و CNC، يبدأ الجواب من الهندسة المعمارية الأساسية. يقارن هذا الدليل أنظمة التحكم، دقة التمركز، وقت الإعداد، متطلبات مهارة المشغل، والتكلفة الإجمالية للملكية لمشتري ثني الصفائح المعدنية.
الهندسة المعمارية الأساسية وأنظمة التحكم في ماكينة الثني NC و CNC
عندما يسألنا أصحاب الورش ما هو الفرق بين تكنولوجيا ماكينة الثني NC و CNC يبدأ الجواب من الهندسة المعمارية الأساسية. الطريقة التي تعالج بها الماكينة منطق التحكم، وتدير محاورها، وتقيس الحركة تحدد إنتاجية ورشة العمل اليومية، دقة التمركز، ووقت الإعداد.
| الميزة | ماكينة الثني NC | ماكينة ثني CNC |
|---|---|---|
| منطق التحكم | منطق مصلب / PLC أساسي | المعالجات الدقيقة (ديليم، ESA، Cybelec) مع استيراد CAD / CAM ومحاكاة ثلاثية الأبعاد |
| تكوين المحاور | محور واحد أو اثنين (Y، X) | التحكم متعدد المحاور (3+1 حتى 8+1 محاور) |
| تزامن الذراع | قضيب التواء ميكانيكي | صمامات خدمة كهربائية هيدروليكية مستقلة |
| نظام التغذية الراجعة | حلقة مفتوحة مع توقفات حد ميكانيكية | رد فعل الحلقة المغلقة مع مشفرات خطية بصرية |
منطق نظام التحكم والواجهة
- أنظمة التحكم NC: يعتمد على منطق سلكي أو وحدات PLC الأساسية. يقوم المشغلون بحساب تسلسلات الانحناء يدويًا وإدخال المعلمات الرقمية خطوة بخطوة بدون مرجع بصري.
- أنظمة التحكم CNC: تتميز بمعالجات دقيقة متقدمة تعمل مع وحدات تحكم عالية الجودة مثل ديليم، ESA، أو Cybelec. تستورد رسومات CAD/CAM مباشرة، وتؤتمت تسلسلات الانحناء، وتوفر محاكاة تفاعلية ثلاثية الأبعاد للكشف عن تصادم الأدوات قبل بدء ثني الصفائح المعدنية.
تكوين المحاور والتحكم في الحركة
- إعداد NC بمحور واحد أو اثنين: يستخدم قضيب التواء ميكانيكي لمزامنة أسطوانات مكبس الضغط الهيدروليكي، مع قيادة بشكل رئيسي لعمق المكبس (المحور Y) وتحديد موضع المقياس الخلفي (المحور X).
- إعداد CNC متعدد المحاور: يتميز بصمامات نسبية هيدروليكية كهربائية تدفع من 3+1 إلى 8+1 محاور بشكل مستقل.[1] كل جانب من المكبس يتكيف ديناميكيًا، مما يضمن محاذاة متوازية مثالية وتكرار ثابت عبر قطع العمل الطويلة.
أنظمة رد الفعل والدقة في الحلقة المغلقة
- NC مفتوح الحلقة: يعتمد على توقفات ميكانيكية مادية للتحكم في عمق الانحناء. بمجرد ضبطه، لا يمكن للآلة التكيف مع تغيرات درجة حرارة الزيت أو انحراف الهيكل أو اختلافات المادة أثناء السكتة الدماغية.
- CNC مغلق الحلقة: يستخدم مشفرات خطية بصرية عالية الدقة مثبتة على إطارات C لمراقبة حركة المكبس في الوقت الحقيقي. يعيد نظام التحكم حساب العمق بدقة تصل إلى ميكرون، مما يوفر دقة غير مسبوقة في الزاوية في كل انحناء.
مقاييس أداء NC مقابل CNC: الدقة، السرعة، والتكرار
نقيس التأثير الحقيقي للفارق بين إعدادات آلات الانحناء NC و CNC في ورشة العمل من خلال النظر إلى ثلاثة مؤشرات رئيسية: الدقة، سرعة الدورة، وأوقات الإعداد.
مقارنة المقاييس الفنية
| المقياس | ماكينة الثني NC | ماكينة ثني CNC |
|---|---|---|
| دقة التموضع | ±0.05 مم - ±0.1 مم | ±0.01 ملم[3] |
| دقة الزاوية | ±0.5° - ±1.0° | ±0.2° - ±0.3° |
| سرعة المؤشر الخلفي | محرك بسرعة واحدة (بطء) | محرك سيرفو متعدد المحاور عالي السرعة |
| متوسط زمن الإعداد | 30 - 45 دقيقة | 3 - 10 دقائق |
| قابلية التكرار | متوسط (يعتمد على المشغل) | مرتفع (تحكم بواسطة مشفر مغلق الدائرة)[1] |
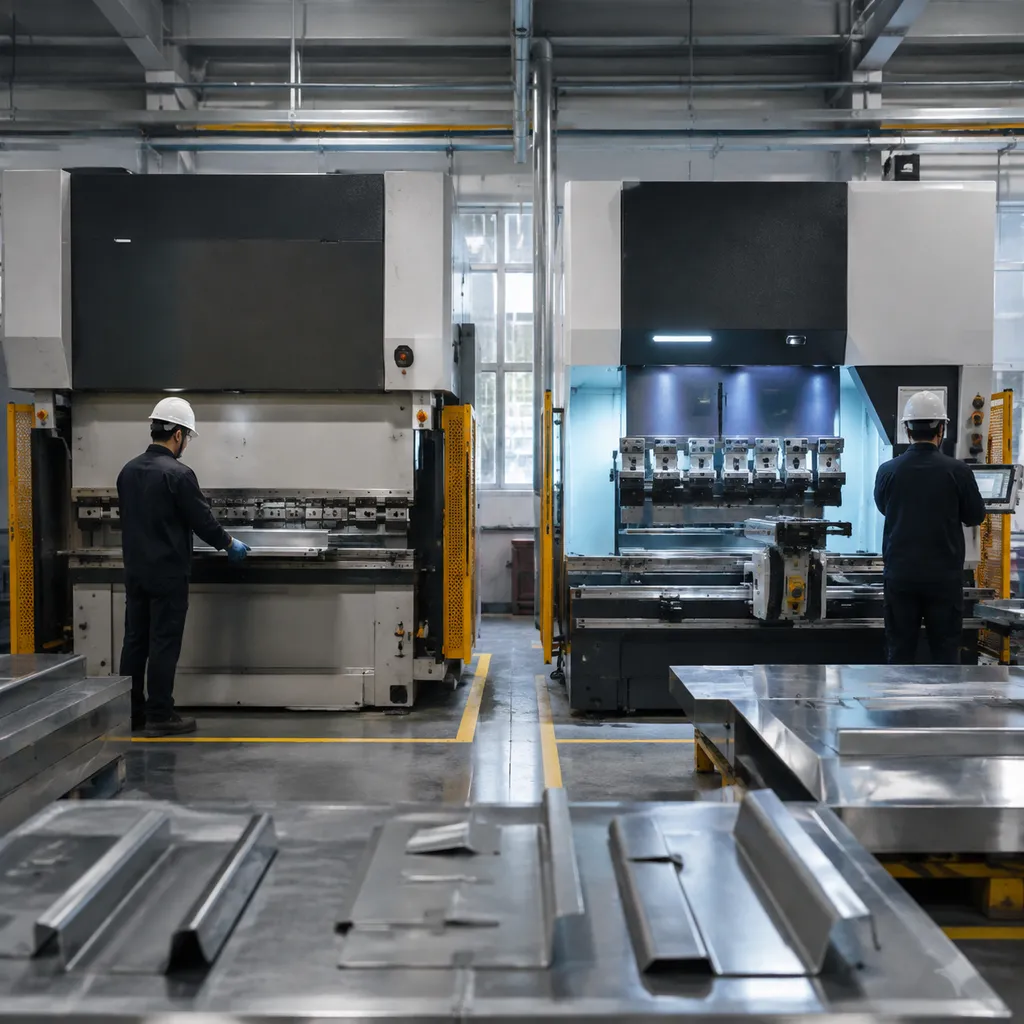
تعويض الانحراف والارتداد
يتطلب إدارة انحراف ثني الصفيح المعدني وارتداده سير عملين مختلفين تمامًا اعتمادًا على نظام التحكم الخاص بك:
- تعديلات NC اليدوية: تقليدي مكبس ضغط تحكم رقمي تعتمد الإعدادات على تجارب عملية يدوية وتعديلات يدوية تحت السرير. يجب على المشغلين حساب ارتداد المادة يدويًا، مما يزيد من معدلات الخردة ويضيف وقت تغيير غير فعال.
- خوارزميات CNC الآلية: تستخدم آلات التحكم الرقمي الحديثة أنظمة تكوين ديناميكية وخوارزميات تعويض الارتداد في الوقت الحقيقي. يقوم وحدة التحكم تلقائيًا بحساب سمك المادة، وطول الانحناء، ومقاومة الشد، مما يدفع إلى تعديلات هيدروليكية أو كهربائية فورية لتحقيق دقة زاوية دقيقة في المرور الأول.
الأثر التشغيلي: ما الفرق بين سير عمل آلات الثني NC و CNC؟
اختيار نوع الآلة يحدد مباشرة كيفية توظيف عمال الورشة والتعامل مع وظائف ثني الصفائح المعدنية اليومية. الفجوة التشغيلية بين التحكم العددي و التحكم الرقمي بالحاسوب تحدد قدرتك الإنتاجية اليومية، معدلات الخردة، وتكاليف العمالة.
مهارة المشغل واعتماده على العمالة
منطق التحكم في الآلة يؤثر بشكل كبير على اعتمادك على العمالة:
- آلات الثني NC: يعتمد على الحرفيين الرئيسيين. يجب على المشغلين حساب سماحات الثني يدويًا، وضبط توقفات العمق الميكانيكية، وضبط الزوايا بدقة استنادًا إلى تباينات دفعة المادة.
- آلات الثني CNC: تستخدم شاشات لمس ثلاثية الأبعاد بصرية بديهية.[2] يمكن للمشغلين المبتدئين تحميل أجزاء مبرمجة مسبقًا، واتباع التعليمات البصرية خطوة بخطوة للتحميل، وتنفيذ تسلسلات ثني معقدة متعددة بأمان ودقة.
حجم الإنتاج وتعقيد القطعة
| الميزة / القدرة | ماكينة الثني NC | ماكينة ثني CNC |
|---|---|---|
| أفضل أنواع القطع | حوامل بسيطة، ملفات تعريف ذات ثني واحد، قنوات موحدة | حاويات متعددة الثنيات المعقدة، أشكال الصناديق، الأشكال الهندسية المخصصة |
| استراتيجية الدفعة | تشغيلات طويلة ومتواصلة بعدد أجزاء عالي | طلبات ورشة عمل ذات تنوع عالي وحجم منخفض (HMLV) |
| أوقات الإعداد | 15-45 دقيقة لضبط العدادات الخلفية والعمق يدويًا | أقل من دقيقتين عبر البرمجة غير المتصلة والتلقائية التحكم متعدد المحاور |
| دقة الثني | يتطلب تجارب ثني فعلية وتعديل يدوي | تعديلات الزاوية التلقائية والتتويج الديناميكي |
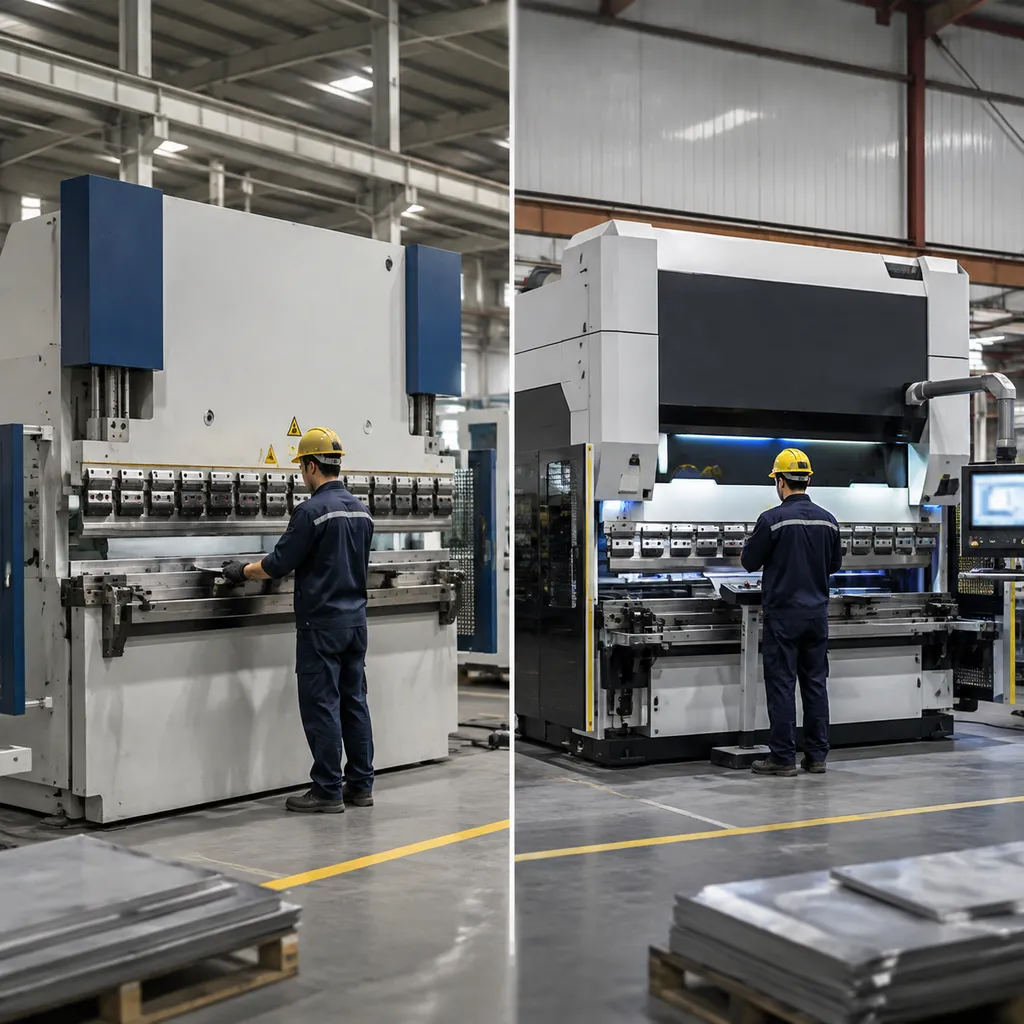
الأتمتة ودمج الصناعة 4.0
- سير عمل وحدة التحكم العددي المستقلة: مقتصر على التحميل اليدوي، ووضع اليد، والتعامل المادي مع القطع. هذا يخلق حدودًا صارمة على الإنتاج اليومي ويقيد اتصال الورشة.
- دمج خلية التحكم العددي الذكية: يتكامل بسلاسة مع أذرع التحميل والتفريغ الروبوتية[4], أدوات التغيير التلقائية، وشبكات تخطيط موارد المؤسسات المركزية. ترقية خط الثني الخاص بك إلى خلايا ثني آلية بالتحكم العددي تتيح إنتاج مستمر بدون تدخل مع تتبع كامل للعملية.
التحليل الاقتصادي: التكلفة المسبقة مقابل العائد على الاستثمار على المدى الطويل
عند تقييم ما هو الفرق بين تكنولوجيا ماكينة الثني NC و CNC خيارات ورشتك، من الضروري النظر إلى ما وراء سعر الماكينة الأولي.
مقارنة الإنفاق الرأسمالي
An آلة الثني بالتحكم العددي تتطلب استثمار رأسمالي أقل بكثير مقدمًا، مما يجعلها خيارًا جذابًا للمبتدئين.
- مدخرات معدات التحكم العددي: يوفر توفير كبير في التكاليف الأولية مقارنةً بنماذج التحكم العددي المكافئة[2], مع الحفاظ على التدفق النقدي للورش التي تعمل على أجزاء بسيطة ومخصصة.
- الاستثمار في التحكم العددي: تكلفة استحواذ أولية أعلى ناتجة عن أنظمة التحكم متعددة المحاور، وصمامات التناسب الكهربائية الهيدروليكية، وتقنية التتويج الديناميكي.
عوامل التكلفة الإجمالية للملكية
بينما التحكم العددي المعدات تحافظ على ميزانيتك الابتدائية منخفضة،, التحكم الرقمي بالحاسوب الأنظمة تحسن محركات تكاليف التشغيل لخفض التكلفة الإجمالية لكل قطعة.
| مقياس مالي | ماكينة الثني NC | ماكينة ثني CNC |
|---|---|---|
| نفايات المواد | أعلى بسبب الانحناءات التجريبية اليدوية | قريب من الصفر مع تعويض الارتداد التلقائي |
| الإعداد والتبديلات | 30-60 دقيقة لكل مهمة (توقفات يدوية) | أقل من 5 دقائق عبر شاشة اللمس وبرمجة غير متصلة بالإنترنت |
| تكاليف العمالة | اعتماد كبير على مشغلين مكلفين وذوي مهارات عالية | يعمل بكفاءة مع موظفين مبتدئين موجهين بواسطة التعليمات البصرية |
| إنتاجية القطعة | بطء في الإنتاج الكلي للأشكال المعقدة | تنفيذ بسرعة عالية عبر تسلسلات متعددة الانحناءات المعقدة |
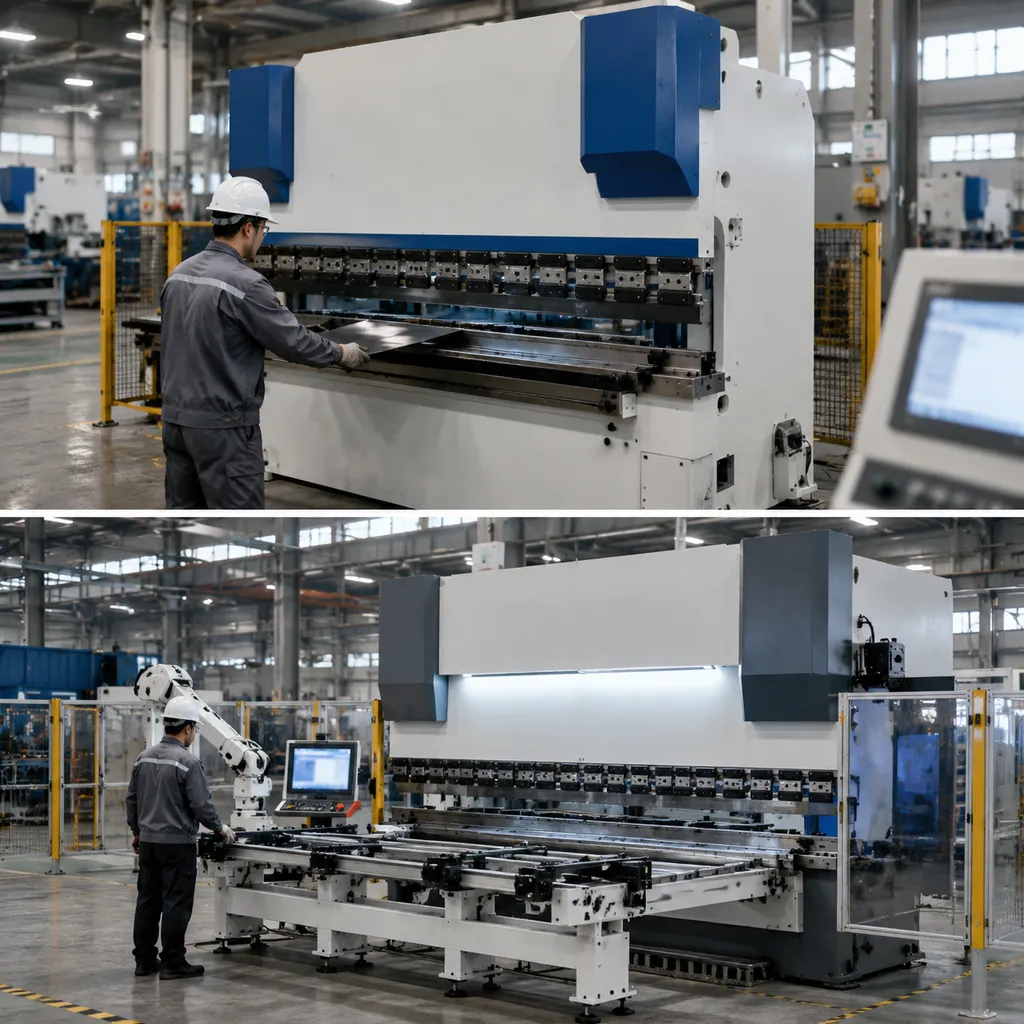
تحويل أوقات الإعداد والقضاء على المخلفات اليدوية يغير هوامش الربح اليومية. الاستثمار في ماكينة ذات دقة عالية مكبس هيدروليكي للثني مع محركات CNC متقدمة يحقق عائد استثمار طويل الأمد أعلى عبر تشكيلة عالية وتسامح دقيق ثني الصفائح المعدنية التشغيل المتواصل.
إطار اتخاذ القرار: اختيار الآلة المناسبة لمرفقك
الاختيار بين أنواع المعدات يعتمد على ثلاثة عوامل واضحة: تعقيد القطعة، حجم الإنتاج، وميزانيتك الرأسمالية. فهم الفرق بين إعدادات آلات الثني NC و CNC يساعدنا في مطابقة الآلة المناسبة لمتطلبات الإنتاج اليومي في مصنعك.
متى تختار آلة ثني NC
An آلة الثني بالتحكم العددي يُعد خيارًا عمليًا وماليًا عندما يركز سير العمل على الأشكال الهندسية البسيطة والجولات الإنتاجية المستمرة.
- الملفات القياسية: الأفضل للثنيات البسيطة بزاوية 90 درجة، والقنوات البسيطة، والمكونات المعدنية ذات الألواح المتجانسة.
- الجولات المستمرة الطويلة: مثالي للوظائف ذات الحجم الكبير حيث يظل وضعية جهاز القياس الخلفي ثابتة لفترات طويلة.
- قيود رأس المال الصارمة: يوفر تكلفة شراء أولية منخفضة، مما يحقق وفورات كبيرة على نفقات معدات الآلات المسبقة.
متى تختار آلة ثني CNC
A ماكينة ثني CNC هو الخيار الافتراضي عندما يكون مرونة ورشة العمل، والدقة العالية، وأوقات الإعداد القصيرة هي ما يعزز ربحيتك.
- الأشكال الهندسية المعقدة: يتعامل مع حاويات متعددة الثنيات، والزوايا المتفاوتة، والأجزاء المعقدة في تسلسل واحد مستمر.
- تحملات ضيقة: يوفر دقة موضع استثنائية (±0.01مم) ودقة زوايا صارمة (±0.3°) عبر دفعات مواد متنوعة.
- التحجيم الآلي: يتميز بالتحكم متعدد المحاور، والتكويش الديناميكي، والبرمجة غير المتصلة، والاستعداد الكامل للتكامل مع الروبوتات.
مصفوفة الاختيار السريع
| متطلبات المصنع | ماكينة الثني NC | ماكينة ثني CNC |
|---|---|---|
| هندسة الجزء | ملف تعريف بسيط بزوايا مفردة | أجزاء متعددة الانحناءات المعقدة |
| التحمل المستهدف | الجودة التجارية القياسية | دقة عالية (±0.01مم، ±0.3°) |
| وقت الإعداد | مخارج ميكانيكية يدوية | استرجاع متعدد المحاور تلقائيًا |
| التركيز على الميزانية | تكاليف رأس مال منخفضة مقدماً | إنتاجية عالية وعائد سريع على الاستثمار |
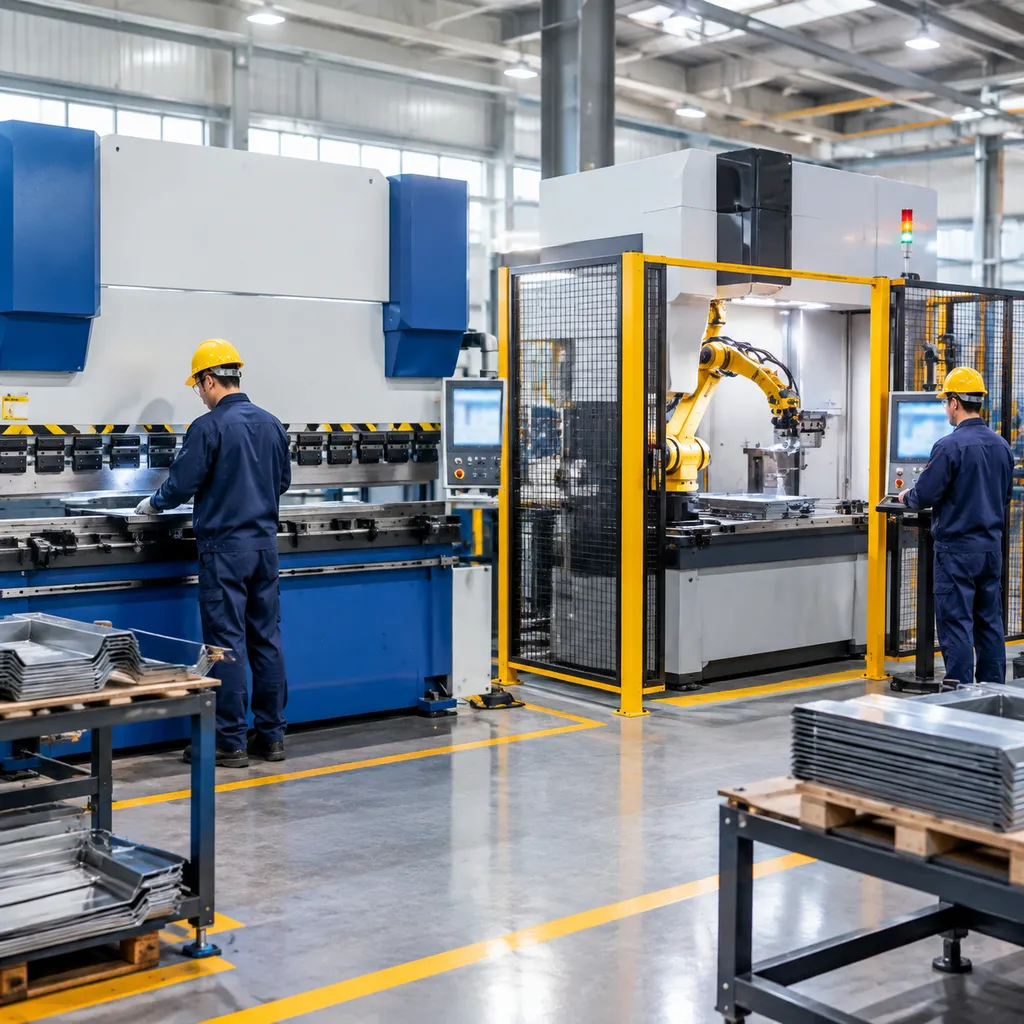
حلول الثني من ProMach: هندسة دقيقة للتصنيع الحديث
سواء كنت تنتقل من وحدة أساسية أو تقوم بترقية مصنع آلي، نحن نبني معدات مصممة لدقة تثبيت قوية وموثوقية طويلة الأمد. الفهم ما هو الفرق بين تكنولوجيا ماكينة الثني NC و CNC للقدرات يعتمد على التحكم، السرعة، والدقة - وتشكيلتنا تلبي جميعها.
مكابس ضغط CNC معتمدة وخلايا مرنة
آلاتنا المعتمدة وفقًا لـ ISO9001 وCE تتعامل مع المهام demanding ثني الصفائح المعدنية بأقل وقت إعداد:
- مكابس ضغط CNC: تحكم متعدد المحاور عالي الدقة للأجزاء المعقدة متعددة الانحناءات.
- مقومات الألواح: ثني عالي السرعة تلقائي مصمم لصناعة الصناديق والألواح والحاويات.
- خلايا ثني مرنة: خيارات الأتمتة الروبوتية لعمليات الإنتاج المستمرة بدون مراقبة.
سعات الحمولة وتكوينات القيادة
| التكوين | مكبس الضغط الهيدروليكي | آلة ثني السيرفو الكهربائية النقية |
|---|---|---|
| نطاق القدرة بالطن | من 40 طن إلى 1000 طن+ | 35 طن إلى 150 طن |
| الأفضل للاستخدام | تصنيع الألواح الثقيلة والوظائف ذات الأحمال العالية | قطع دقيقة فائقة السرعة وموفرة للطاقة |
| الفائدة الأساسية | أقصى قوة انحناء عبر أطوال السرير الطويلة | صفر زيت هيدروليكي، صيانة أقل، تكرار عالي |
وحدات تحكم رائدة ودعم عالمي
نقوم بدمج أجهزة نظام التحكم عالية الجودة لضمان تشغيل سلس وبرمجة غير متصلة بسيطة لفريقك.
- أنظمة التحكم المتقدمة: دعم أصلي لـ ديليم, ESA, ، و سيبيليك شاشات لمس ثلاثية الأبعاد.
- التتويج الديناميكي: تعويض الانحراف الهيدروليكي والميكانيكي في الوقت الحقيقي لتحقيق دقة زاوية مثالية عبر كامل اللوحة.
- الهندسة المخصصة OEM/ODM: سرعة مؤشرة خلفية متخصصة، أطوال حركة مخصصة، وإعدادات أدوات مخصصة مبنية حول أرضية ورشتك.
- المساعدة التقنية مدى الحياة: دعم فني عند الطلب، توصيل سريع للمكونات، وخدمة مستمرة طوال عمر جهازك.
الأسئلة الشائعة (FAQs)
ما الفرق بين عمليات آلة الثني NC و CNC؟
الفرق الأساسي في التشغيل بين آلة الثني NC و CNC يكمن في عمق الأتمتة، التحكم متعدد المحاور، واعتماد المشغل. نلاحظ أن آلات NC تتطلب تعديلات يدوية مادية لموقع المؤشر الخلفي وأجهزة التوقف العمق، بينما تقوم مكابس الثني CNC بأتمتة تسلسلات الانحناء المعقدة من خلال المعالجات الدقيقة وردود الفعل المستمرة ذات الحلقة المغلقة.
الفروق التشغيلية الرئيسية
فهم الفرق بين إعدادات آلة الثني NC و CNC يعتمد على الأتمتة، تكوين المحاور، ومنطق التحكم البرمجي. نصمم مكابسنا لمعالجة هذه الاختناقات التشغيلية بالذات.
| الميزة | ماكينة الثني NC | ماكينة ثني CNC |
|---|---|---|
| منطق التحكم | PLC أساسي مع إدخال معلمات يدوي | معالجات دقيقة متعددة المحاور متقدمة (Delem، ESA) |
| تكوين المحاور | محور واحد إلى محورين (أجهزة توقف العمق X/Y القياسية) | تحكم كهربائي هيدروليكي متعدد المحاور 3+1 إلى 8+1 |
| نظام التغذية الراجعة | نظام مفتوح مع توقفات ميكانيكية | رد فعل الحلقة المغلقة مع مشفرات خطية بصرية |
| البرمجة | إعداد يدوي خطوة بخطوة لكل دفعة | استيراد CAD/CAM غير متصل مع محاكاة رسومية ثلاثية الأبعاد |
تعويض الارتداد والدقة
يتطلب التعامل مع تغيرات ثني الصفائح المعدنية نهجًا مختلفًا تمامًا على نوعي المنصات هذين.
- مكابس الضغط الرقمية: اعتمد على تجارب الانحناء المادية، والتسوية اليدوية، وتخمين المشغل لتعويض ارتداد المادة. تعتمد دقة الزاوية بشكل كبير على اتساق دفعة المعدن.
- مكابس ضغط CNC: تتميز بأنظمة تكوين ديناميكية وخوارزميات برمجية مؤتمتة تحسب الارتداد على الفور. تراقب مشفرات بصرية مغلقة الحلقة عمق الشعاع في الوقت الحقيقي، مما يضمن دقة تحديد الموقع وتكراره عبر عمليات طويلة.
الجدوى الاقتصادية للمصانع الصغيرة:
آلة ثني CNC فعالة جدًا من حيث التكلفة للمصانع ذات التنوع العالي والإنتاج المنخفض لأنها تقلل من وقت التغيير والهدر في المواد.
- تقليل وقت الإعداد بشكل كبير: الانتقال بين أجزاء الصفائح المعدنية المختلفة يستغرق ثوانٍ باستخدام برامج شاشة اللمس بدلاً من 20 إلى 30 دقيقة من التعديلات اليدوية.
- تقليل متطلبات مهارة المشغل: توجهات بصرية ثلاثية الأبعاد واضحة ترشد الفنيين المبتدئين خلال تسلسلات الانحناء المعقدة، مما يلغي الحاجة إلى مشغلين محترفين مكلفين.
- إنتاج بدون مخلفات: تحديد مواضع الباك جايج تلقائيًا يحقق التسامح الدقيق في الانحناء الأول، مما يوفر مواد مكلفة في عمليات الإنتاج القصيرة.
المراجع
- التحكم العددي بالحاسوب (نظرة عامة على ويكيبيديا عن CNC مقابل التحكم اليدوي/الرقمي)
- شراكة توسيع نطاق التصنيع بالمختبر القومي للمعايير والتقنية (NIST)
- ISO 9013 - القطع الحراري - تصنيف القطوع الحرارية والتسامح
- اللائحة التنظيمية لنظام الجودة في العنوان 29 من قانون الـ eCFR الجزء 1910 الفرعي O - الآلات والحماية الآلية

