

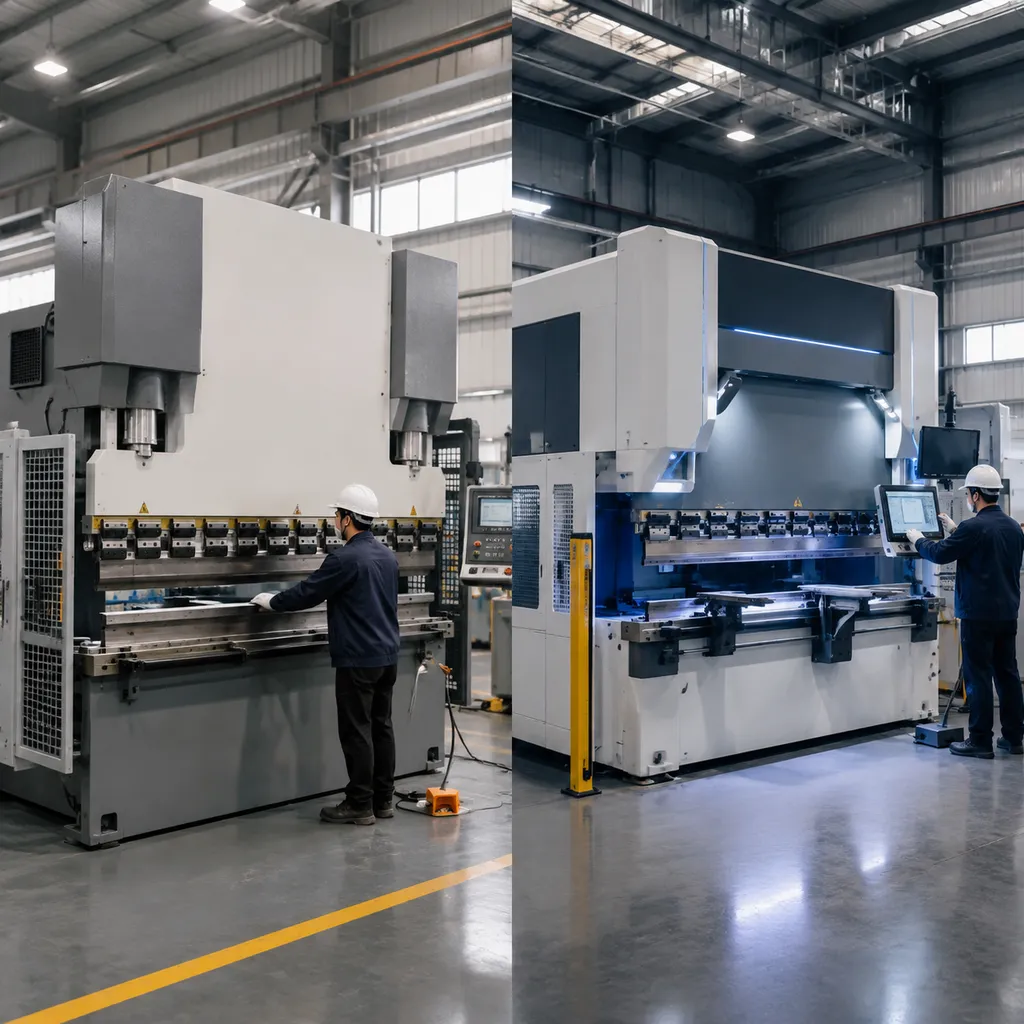
Qual é a diferença entre máquina de dobra NC e CNC plataformas? As prensas de dobra NC dependem de controle numérico básico com 1-2 eixos e paradas mecânicas de circuito aberto, enquanto os sistemas CNC usam controle de múltiplos eixos em circuito fechado, importação CAD e compensação automática de retorno de chapa. Quando os proprietários de oficinas nos perguntam qual é a diferença entre a tecnologia de máquinas de dobra nc e cnc, a resposta começa na arquitetura central. Este guia compara sistemas de controle, precisão de posicionamento, tempo de configuração, requisitos de habilidade do operador e custo total de propriedade para compradores de dobra de chapa metálica.
Arquitetura Central e Sistemas de Controle de Máquinas de Dobra NC vs CNC
Quando os proprietários de oficinas nos perguntam qual é a diferença entre máquina de dobra nc e cnc tecnologia, a resposta começa na arquitetura central. A forma como uma máquina processa a lógica de controle, movimenta seus eixos e mede o deslocamento determina a produção diária, a precisão de posicionamento e o tempo de configuração da sua oficina.
| Recurso | Máquina de Dobra NC | Máquina de Dobra CNC |
|---|---|---|
| Lógica de Controle | Lógica fixa / PLC básico | Microprocessadores (Delem, ESA, Cybelec) com importação CAD/CAM e simulação 3D |
| Configuração de Eixos | 1-2 eixos (Y, X) | Controle de múltiplos eixos (3+1 até 8+1 eixos) |
| Sincronização do punção | Barra de torção mecânica | Válvulas solenóides eletro-hidráulicas independentes |
| Sistema de feedback | Circuito aberto com paradas mecânicas de limite | Retroalimentação de servo de circuito fechado com encoders lineares ópticos |
Lógica e Interface do Sistema de Controle
- Sistemas de Controle NC: Dependem de lógica hardwired ou unidades PLC básicas. Operadores calculam manualmente as sequências de dobra e inserem parâmetros numéricos passo a passo sem referência visual.
- Sistemas de Controle CNC: Possuem microprocessadores avançados que executam controladores de alta qualidade como Delem, ESA ou Cybelec. Importam desenhos CAD/CAM diretamente, automatizam sequências de dobra e oferecem simulação 3D interativa para detectar colisões de ferramentas antes do início da dobra de chapa metálica.
Configuração de Eixos e Controle de Movimento
- Configuração NC de 1-2 Eixos: Utiliza uma barra de torção mecânica para sincronizar os cilindros da prensa hidráulica, controlando principalmente a profundidade do punção (eixo Y) e o posicionamento do backgauge (eixo X).
- Configuração CNC Multi-Eixos: Possui válvulas proporcionais eletro-hidráulicas que acionam de 3+1 a 8+1 eixos de forma independente.[1] Cada lado do punção ajusta-se dinamicamente, garantindo alinhamento paralelo perfeito e repetibilidade consistente ao longo de peças de trabalho longas.
Sistemas de Precisão e Retroalimentação de Circuito Fechado
- NC de Circuito Aberto: Depende de paradas mecânicas físicas para controlar a profundidade da dobra. Uma vez ajustado, a máquina não consegue compensar variações de temperatura do óleo, flexão estrutural ou variações do material durante o curso.
- CNC de Circuito Fechado: Utiliza encoders lineares ópticos de alta precisão montados em quadros em C para monitorar o movimento do punção em tempo real. O sistema de controle recalcula a profundidade até o nível de micron, oferecendo precisão de ângulo incomparável em cada dobra.
Benchmarks de Desempenho NC vs CNC: Precisão, Velocidade e Repetibilidade
Medimos o impacto real da diferença entre configurações de máquinas de dobra NC e CNC na fábrica observando três indicadores principais: precisão, velocidade do ciclo e tempos de configuração.
Comparação de Métricas Técnicas
| Métrica | Máquina de Dobra NC | Máquina de Dobra CNC |
|---|---|---|
| Precisão de Posicionamento | ±0,05 mm - ±0,1 mm | ±0,01 mm[3] |
| Precisão de Ângulo | ±0,5° - ±1,0° | ±0,2° - ±0,3° |
| Velocidade do Guia de Apoio | Motor de velocidade única (Lento) | Servo de alta velocidade multi-eixo AC |
| Tempo Médio de Configuração | 30 - 45 minutos | 3 - 10 minutos |
| Repetibilidade | Moderado (dependente do operador) | Alto (controle por codificador em malha fechada)[1] |
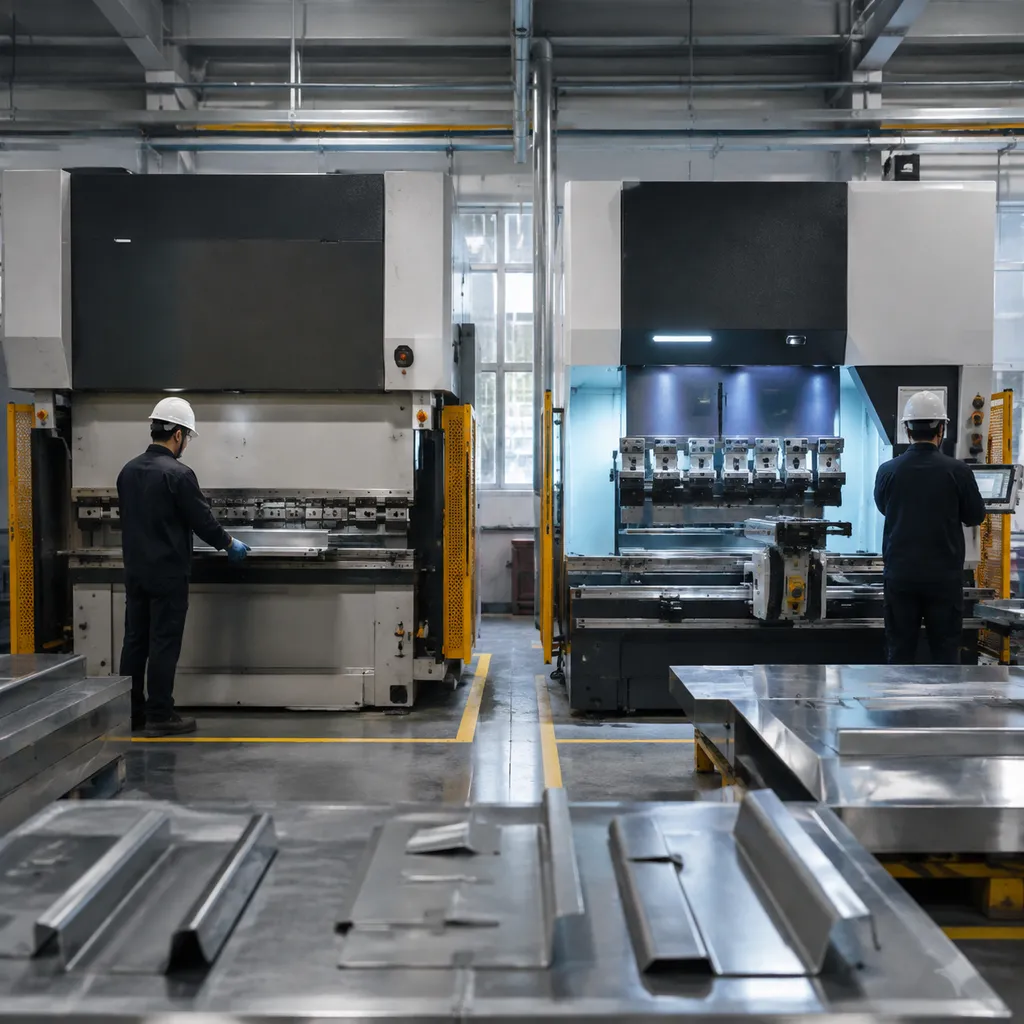
Compensação de deflexão e retorno de mola
Gerenciar a deflexão na dobra de chapa metálica requer dois fluxos de trabalho completamente diferentes, dependendo do seu sistema de controle:
- Ajustes Manuais de NC: Convencional prensa de controle numérico as configurações dependem de curvas de tentativa física e ajuste manual sob a mesa. Os operadores devem calcular o retorno de mola do material manualmente, aumentando as taxas de sucata e adicionando tempo de troca de ferramenta ocioso.
- Algoritmos CNC Automatizados: Máquinas modernas de controle numérico por computador usam sistemas de coronamento dinâmico e algoritmos de compensação de retorno de mola em tempo real. O controlador calcula automaticamente a espessura do material, o comprimento da dobra e a resistência à tração, realizando ajustes hidráulicos ou elétricos instantâneos para precisão angular exata na primeira passagem.
Impacto Operacional: Qual é a Diferença Entre os Fluxos de Trabalho de Máquinas de Dobra NC e CNC?
Escolher entre tipos de máquinas determina diretamente como você organiza sua equipe na fábrica e lida com os trabalhos diários de dobra de chapa metálica. A diferença operacional entre padrão controle numérico e máquina de controle numérico computadorizado determina sua capacidade de produção diária, taxas de sucata e custos de mão de obra.
Habilidade do Operador e Dependência de Mão de Obra
A lógica de controle da máquina impacta fortemente sua dependência de mão de obra:
- Máquinas de Dobra NC: Dependem de mestres fabricantes. Os operadores devem calcular manualmente as folgas de dobra, ajustar os stops mecânicos de profundidade e ajustar os ângulos com base nas variações do lote de material.
- Máquinas de Dobra CNC: Utilizam telas sensíveis ao toque gráficas 3D intuitivas.[2] Operadores de nível iniciante podem carregar peças pré-programadas, seguir prompts visuais passo a passo para carregamento e executar sequências complexas de múltiplas dobras de forma segura e precisa.
Volume de Produção e Complexidade das Peças
| Recurso / Capacidade | Máquina de Dobra NC | Máquina de Dobra CNC |
|---|---|---|
| Melhores Tipos de Peças | Suportes simples, perfis de dobra única, canais padronizados | Gabinetes complexos de múltiplas dobras, formas de caixa, geometrias personalizadas |
| Estratégia de Lote | Corridas longas e contínuas com alto número de peças | Pedidos de oficina de alta variedade e baixo volume (HMLV) |
| Tempos de Configuração | 15-45 minutos para ajustes manuais do backgauge e profundidade | Menos de 2 minutos via programação offline e automatizada controle multi-eixo |
| Precisão de Dobra | Requer curvas de teste físicas e ajuste manual | Ajustes automáticos de ângulo e coronamento dinâmico |
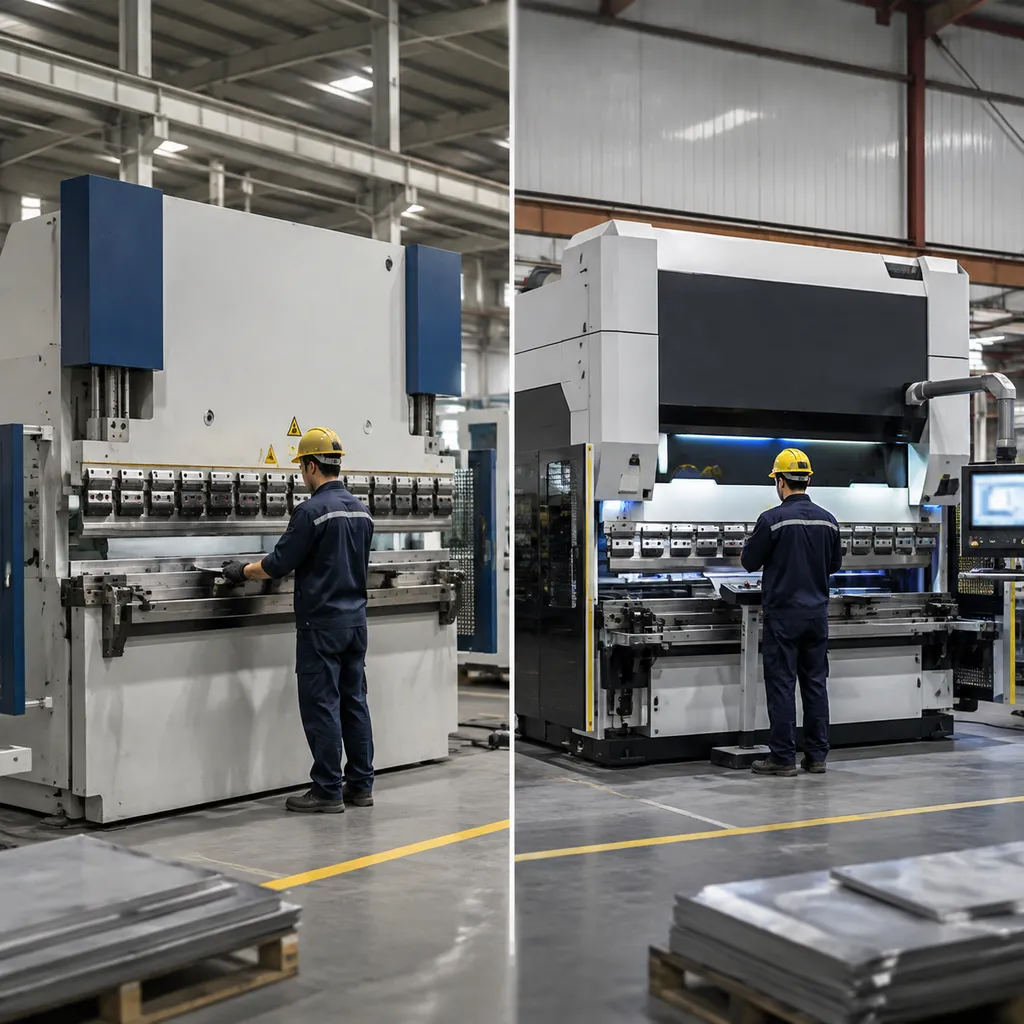
Automação e Integração com Indústria 4.0
- Fluxo de trabalho NC Autônomo: Limitado a carregamento manual, posicionamento manual e manipulação física da peça. Isso cria limites rígidos na produtividade diária e limita a conectividade da oficina.
- Integração de Célula Inteligente CNC: Integra-se perfeitamente com braços robóticos de carregamento e descarregamento[4], trocadores automáticos de ferramentas e redes ERP centralizadas. Atualizar sua linha de prensa para células de dobra CNC automatizadas permite produção contínua sem supervisão, com rastreabilidade total do processo.
Análise Econômica: Custo Inicial vs. Retorno de Investimento a Longo Prazo
Ao avaliar qual é a diferença entre máquina de dobra nc e cnc opções para sua oficina, é essencial olhar além do preço inicial da máquina.
Comparação de Investimento de Capital
An Máquina de dobra NC exige um investimento de capital inicial significativamente menor, tornando-se uma opção de entrada atraente.
- Economia com Equipamentos NC: Entrega economia significativa no custo inicial em comparação com modelos CNC equivalentes[2], preservando o fluxo de caixa para oficinas que operam peças simples e dedicadas.
- Investimento em CNC: Custo de aquisição inicial mais alto, impulsionado por sistemas de controle multi-eixo, válvulas proporcionais eletro-hidráulicas e tecnologia de coronamento dinâmico.
Fatores de Custo Total de Propriedade
Enquanto controle numérico equipamentos mantêm seu orçamento inicial baixo, máquina de controle numérico computadorizado sistemas otimizam os fatores de custo operacional para reduzir o custo total por peça.
| Métrica Financeira | Máquina de Dobra NC | Máquina de Dobra CNC |
|---|---|---|
| Descarte de Material | Maior devido a curvas de teste manuais | Quase zero com compensação automatizada de retorno de mola |
| Configuração e Trocas | 30-60 minutos por trabalho (paradas manuais) | Menos de 5 minutos via controles touchscreen e programação offline |
| Custos de Mão de Obra | Alta dependência de operadores caros e altamente qualificados | Opera eficientemente com equipe de nível iniciante guiada por prompts visuais |
| Produtividade da Peça | Velocidade de processamento geral mais lenta em formas complexas | Execução de alta velocidade em sequências complexas de múltiplas dobras |
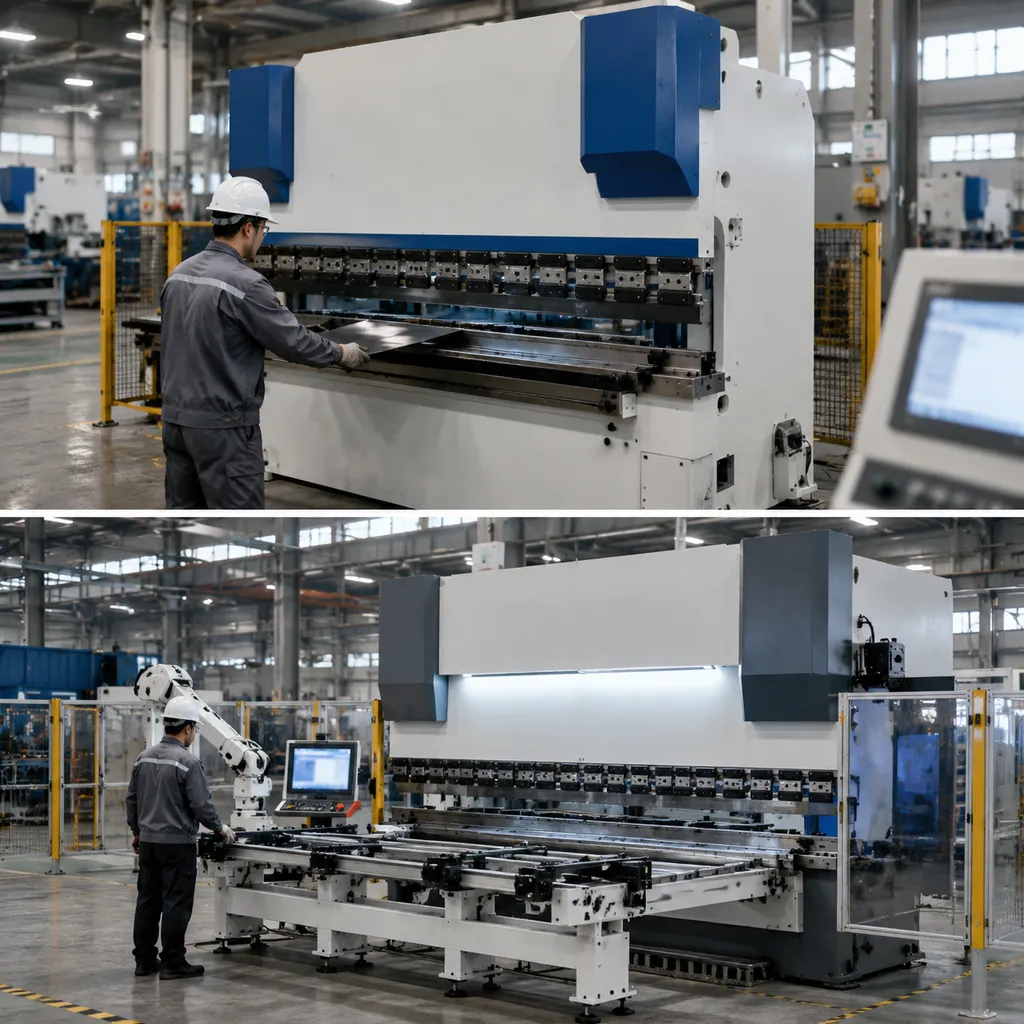
Automatizar tempos de configuração e eliminar sobras manuais de setup transforma as margens diárias. Investir em uma alta precisão prensa hidráulica dobradora com drives CNC avançados oferece maior ROI a longo prazo em produções de alta variedade e tolerâncias apertadas chapas metálicas opera.
Estrutura de Decisão: Escolhendo a Máquina Certa para Sua Instalação
Escolher entre tipos de equipamentos depende de três fatores claros: complexidade da peça, volume de produção e seu orçamento de capital. Entender qual é a diferença entre configurações de dobradeiras NC e CNC ajuda a combinar a máquina certa às necessidades diárias de produção do seu chão de fábrica.
Quando escolher uma dobradeira NC
An Máquina de dobra NC faz sentido prático e financeiro quando seu fluxo de trabalho foca em geometrias simples e ciclos de produção contínuos.
- Perfis Padronizados: Melhor para dobras simples de 90 graus, canais simples e componentes de chapa metálica uniforme.
- Longas Corridas Contínuas: Ideal para trabalhos de alto volume onde o posicionamento do contrafuso permanece inalterado por longos períodos.
- Restrições Rigorosas de Capital: Oferece um custo inicial de compra mais baixo, proporcionando economias significativas nas despesas de aquisição de equipamentos.
Quando escolher uma dobradeira CNC
A de máquinas de dobra CNC é a escolha padrão quando a flexibilidade do job shop, alta precisão e tempos mínimos de setup impulsionam sua rentabilidade.
- Geometrias Complexas: Lida com gabinetes multi-dobra, ângulos variados e peças intrincadas em uma única sequência contínua.
- Tolerâncias Rigorosas: Oferece precisão excepcional de posicionamento (±0,01mm) e precisão rigorosa de ângulo (±0,3°) em diferentes lotes de material.
- Escalonamento Automatizado: Possui controle multi-eixo, crown dinâmico, programação offline e total prontidão para integração robótica.
Matriz de Seleção Rápida
| Requisito da Oficina | Máquina de Dobra NC | Máquina de Dobra CNC |
|---|---|---|
| Geometria da Peça | Perfil de ângulo único simples | Peças complexas com múltiplas dobras |
| Tolerância Alvo | Padrão comercial padrão | Alta precisão (±0,01mm, ±0,3°) |
| Tempo de Configuração | Paradas mecânicas manuais | Recuperação automatizada de múltiplos eixos |
| Foco no orçamento | Baixo CAPEX inicial | Alto rendimento e retorno rápido do investimento |
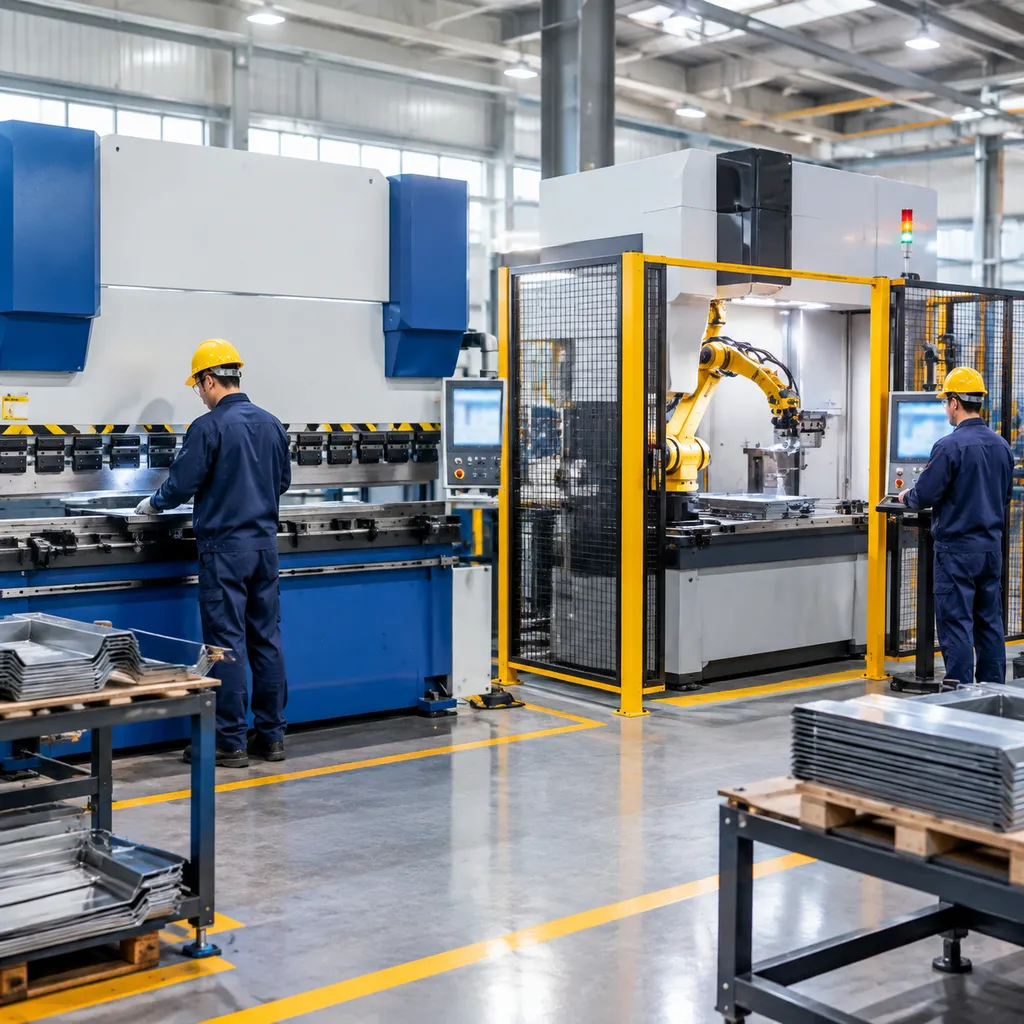
Soluções de Dobra ProMach: Engenharia de Precisão para Fabricação Moderna
Quer você esteja avançando de uma unidade básica ou atualizando uma fábrica automatizada, construímos equipamentos projetados para precisão de posicionamento sólida e confiabilidade a longo prazo. Compreender qual é a diferença entre máquina de dobra nc e cnc as capacidades se resume a controle, velocidade e precisão - e nossa linha atende a todos esses aspectos.
Prensas CNC Certificadas e Células Flexíveis
Nossos equipamentos certificados pela ISO9001 e CE lidam com tarefas exigentes chapas metálicas com tempo de configuração mínimo:
- Prensas CNC: Controle de múltiplos eixos de alta precisão para peças complexas com múltiplas dobras.
- Dobradeiras de Painel: Dobra automatizada de alta velocidade projetada para fabricação de caixas, painéis e gabinetes.
- Células de Dobra Flexíveis: Opções de automação robótica para operações contínuas e ininterruptas de produção.
Capacidades de Tonnagem e Configurações de Tração
| Configuração | Prensa Hidráulica de Dobra | Máquina de Dobra Servo Elétrica Pura |
|---|---|---|
| Faixa de Capacidade | 40T a 1000T+ | 35T a 150T |
| Melhor Usado Para | Fabricação de chapas pesadas e trabalhos de alta tonelagem | Peças de precisão ultra-rápidas e energeticamente eficientes |
| Benefício Principal | Força máxima de flexão ao longo de comprimentos de bancada longos | Zero óleo hidráulico, manutenção reduzida, alta repetibilidade |
Controladores Premier e Suporte Global
Integramos hardware de sistema de controle de primeira linha para garantir operação suave e programação offline simples para sua equipe.
- Sistemas de Controle Avançados: Suporte nativo para Delem, ESA, e Cybelec telas sensíveis ao toque 3D.
- precisão dentro de ±0,1°. Compensação em tempo real de deflexão hidráulica e mecânica para precisão perfeita do ângulo em toda a chapa.
- Engenharia OEM/ODM Personalizada: Velocidade de backgauge especializada, comprimentos de curso personalizados e configurações de ferramentas sob medida para sua oficina.
- Assistência Técnica Vitalícia: Suporte técnico sob demanda, entrega rápida de componentes e serviço contínuo durante toda a vida útil da sua máquina.
Perguntas Frequentes (FAQs)
Qual é a diferença entre operações de dobradeira NC e CNC?
A principal diferença operacional entre uma dobradeira NC e CNC está na profundidade de automação, controle multi-eixo e dependência do operador. Descobrimos que máquinas NC requerem ajustes físicos manuais para posicionamento do backgauge e paradas de profundidade, enquanto as dobradeiras CNC automatizam sequências complexas de dobra por meio de microprocessadores e feedback de ciclo fechado contínuo.
Principais Diferenças Operacionais
Compreender qual é a diferença entre configurações de dobradeiras NC e CNC depende de automação, configuração de eixos e lógica de controle de software. Projetamos nossas dobradeiras para resolver exatamente esses gargalos operacionais.
| Recurso | Máquina de Dobra NC | Máquina de Dobra CNC |
|---|---|---|
| Lógica de Controle | PLC básico com entrada manual de parâmetros | Microprocessadores avançados multi-eixo (Delem, ESA) |
| Configuração de Eixos | De 1 a 2 eixos (paradas de profundidade padrão X/Y) | Controle eletro-hidráulico multi-eixo 3+1 a 8+1 |
| Sistema de feedback | Parada aberta com limites mecânicos | Retroalimentação de servo de circuito fechado com encoders lineares ópticos |
| Programação | Configuração manual passo a passo por lote | Importação offline de CAD/CAM com simulação gráfica 3D |
Compensação de Retorno e Precisão
Lidar com variações na dobra de chapa metálica requer abordagens completamente diferentes nesses dois tipos de plataforma.
- Prensas CNC: Confiar em dobras de teste físicas, ajuste manual e suposições do operador para compensar o retorno do material. A precisão do ângulo depende fortemente da consistência do lote de metal.
- Prensas CNC: Possuem sistemas de coronamento dinâmico e algoritmos de software automatizados que calculam o retorno instantaneamente. Encoders ópticos de malha fechada monitoram a profundidade do feixe em tempo real, garantindo precisão de posicionamento e repetibilidade em longas séries.
Custo-benefício para pequenas oficinas de produção
Uma máquina de dobra CNC é altamente econômica para oficinas de produção de alta variedade e baixo volume, pois reduz drasticamente o tempo de troca e o desperdício de material.
- Tempo de configuração drasticamente reduzido: A transição entre diferentes peças de chapa metálica leva segundos usando programas de tela sensível ao toque, em vez de 20 a 30 minutos de ajustes manuais.
- Redução na necessidade de habilidade do operador: Indicadores visuais 3D claros orientam técnicos iniciantes em sequências complexas de múltiplas dobras, eliminando a necessidade de operadores mestres caros.
- Produção sem desperdício: Posicionamento automatizado do backgauge atinge tolerâncias exatas na primeira dobra, economizando material caro em pequenas séries de produção.

