

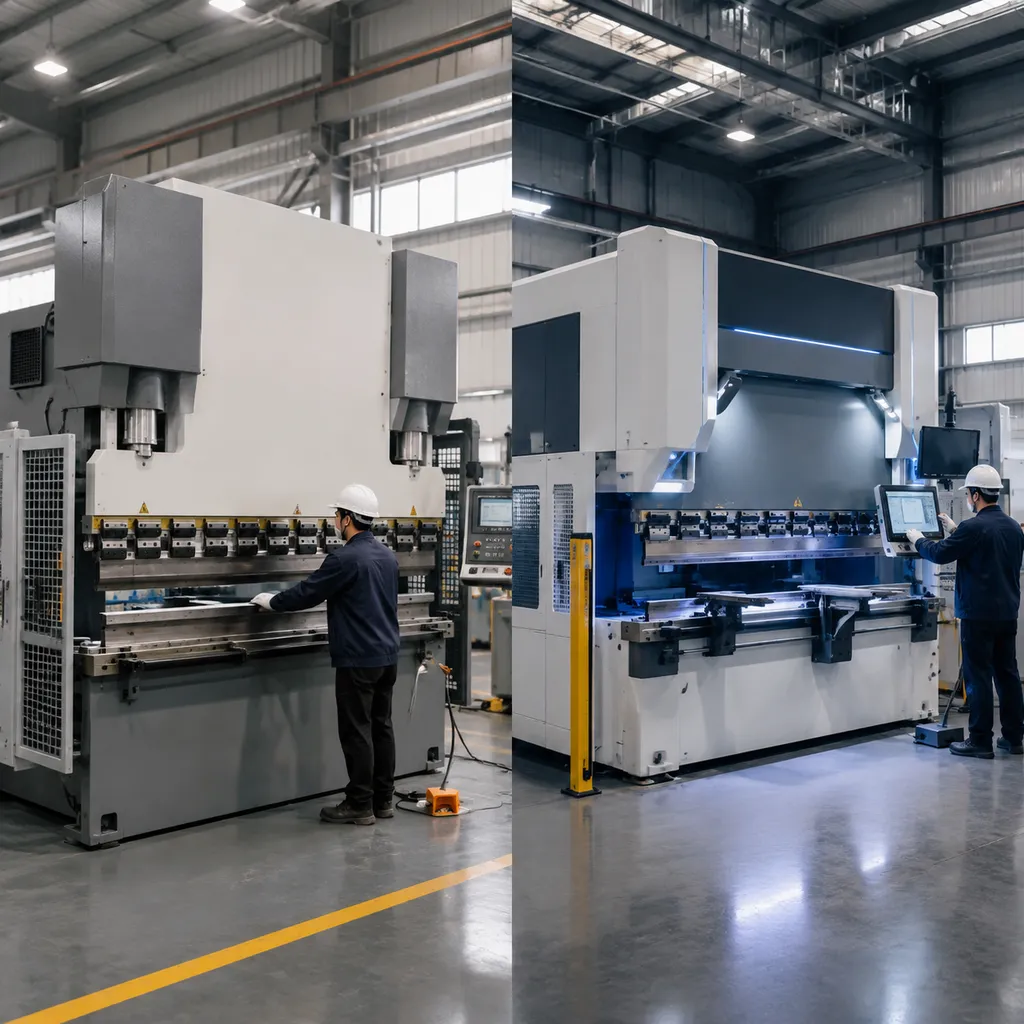
В чем разница между гидравлической и CNC-гибочной машиной платформами? Гидравлические прессы полагаются на базовое числовое управление с 1-2 осями и механическими ограничителями, в то время как системы CNC используют замкнутую цепь многокоординатного управления, импорт из CAD и автоматическую компенсацию springback. Когда владельцы мастерских спрашивают нас, в чем разница между технологией гидравлических и CNC-гибочных машин, ответ начинается с архитектуры ядра. Это руководство сравнивает системы управления, точность позиционирования, время настройки, требования к навыкам оператора и общую стоимость владения для покупателей листового металла.
Ядро архитектуры и системы управления гидравлических и CNC-гибочных машин
Когда владельцы мастерских спрашивают нас в чем разница между гидравлической и CNC-гибочной машиной технологией, ответ начинается с архитектуры ядра. Способ обработки логики управления, привода осей и измерения движения определяет ежедневную производительность вашей мастерской, точность позиционирования и время настройки.
| Особенность | Гидравлическая гибочная машина | ЧПУ Гибочный станок |
|---|---|---|
| Логика управления | Жестко запрограммированная логика / базовый ПЛК | Микропроцессоры (Delem, ESA, Cybelec) с импортом из CAD/CAM и 3D моделированием |
| Конфигурация осей | 1-2 оси (Y, X) | Многокоординатное управление (от 3+1 до 8+1 осей) |
| Синхронизация рамы | Механическая торсионная балка | Независимые электромеханические гидравлические сервоприводы |
| Система обратной связи | Открытая цепь с механическими ограничителями | Обратная связь с сервомеханизмом с замкнутой цепью и оптическими линейными энкодерами |
Логика системы управления и интерфейс
- Системы управления ЧПУ: Полагайтесь на проводную логику или базовые PLC-устройства. Операторы вручную рассчитывают последовательности изгиба и вводят числовые параметры шаг за шагом без визуальной подсказки.
- Системы управления ЧПУ с числовым программным управлением: Оснащены современными микропроцессорами, управляющими премиальными контроллерами, такими как Delem, ESA или Cybelec. Они импортируют чертежи CAD/CAM напрямую, автоматизируют последовательности изгиба и предлагают интерактивное 3D-симулирование для обнаружения столкновений инструментов до начала гибки листового металла.
Конфигурация осей и управление движением
- Настройка 1-2 осей ЧПУ: Использует механическую торсионную балку для синхронизации гидравлических цилиндров пресс-формы, управляя в основном глубиной штампа (ось Y) и положением задней упорной планки (ось X).
- Настройка многослойного ЧПУ: Оснащены электромеханическими пропорциональными клапанами, которые независимо управляют 3+1 до 8+1 осями.[1] Каждая сторона штампа динамически регулируется, обеспечивая идеальное параллельное выравнивание и стабильную повторяемость на длинных заготовках.
Системы точной обратной связи с замкнутой цепью и системами контроля
- Открытая цепь ЧПУ: Полагайтесь на физические механические ограничители для контроля глубины изгиба. После установки машина не может регулировать изменения температуры масла, структурные деформации или вариации материала во время хода.
- Закрытая цепь ЧПУ: Использует высокоточные оптические линейные энкодеры, установленные на C-образных рамах, для мониторинга движения штампа в реальном времени. Система управления пересчитывает глубину с точностью до микронов, обеспечивая непревзойденную точность угла при каждом изгибе.
Показатели производительности NC и CNC: точность, скорость и повторяемость
Мы измеряем реальное влияние различий между настройками гибочных машин NC и CNC на производственном участке, оценивая три ключевых показателя: точность, скорость цикла и время настройки.
Сравнение технических характеристик
| Метрика | Гидравлическая гибочная машина | ЧПУ Гибочный станок |
|---|---|---|
| Точность позиционирования | ±0.05 мм - ±0.1 мм | ±0.01 мм[3] |
| Точность угла | ±0.5° - ±1.0° | ±0.2° - ±0.3° |
| Скорость задней направляющей | Мотор с одной скоростью (медленный) | Высокоскоростной многосуставной АС-сервомотор |
| Среднее время настройки | 30 - 45 минут | 3 - 10 минут |
| Повторяемость | Умеренное (зависит от оператора) | Высокое (управление с помощью энкодера с обратной связью)[1] |
Компенсация прогиба и возврата пружины
Управление прогибом листового металла при гибке требует двух совершенно разных рабочих процессов в зависимости от системы управления:
- Ручные настройки ЧПУ: Конвенциональный пресс-ножницы с числовым программным управлением настройки основаны на физических пробных изгибах и ручной подгонке под кроватью. Операторы должны вручную рассчитывать возврат пружины материала, что увеличивает количество брака и добавляет время простоя при смене инструмента.
- Автоматизированные алгоритмы ЧПУ: Современные станки с числовым программным управлением используют динамические системы коронки и алгоритмы компенсации возврата пружины в реальном времени. Контроллер автоматически рассчитывает толщину материала, длину изгиба и сопротивление на растяжение, автоматически регулируя гидравлические или электрические системы для точного углового исполнения с первого прохода.
Влияние на операционную деятельность: в чем разница между рабочими процессами NC и CNC гибочных станков?
Выбор между типами станков напрямую определяет, как вы комплектуете свой цех и как выполняете ежедневные работы по гибке листового металла. Операционный разрыв между стандартным числовым управлением и числовом программном управлении определяет вашу ежедневную производственную мощность, уровень брака и затраты на рабочую силу.
Навыки оператора и зависимость от труда
Логика управления станком значительно влияет на вашу зависимость от рабочей силы:
- NC-гибочные станки: Полагайтесь на опытных мастеров-металлистов. Операторы должны вручную рассчитывать допуски на изгиб, регулировать механические ограничители глубины и точно настраивать углы в зависимости от вариаций партии материала.
- CNC-гибочные станки: Используют интуитивные графические 3D-экранные панели с сенсорным управлением.[2] Операторы начального уровня могут загружать заранее запрограммированные детали, следовать пошаговым визуальным подсказкам по загрузке и безопасно и точно выполнять сложные последовательности с несколькими изгибами.
Объем производства и сложность деталей
| Особенность / Возможность | Гидравлическая гибочная машина | ЧПУ Гибочный станок |
|---|---|---|
| Лучшие типы деталей | Простые кронштейны, профили с одним изгибом, стандартизированные каналы | Сложные многоизгибные корпуса, коробочные формы, индивидуальные геометрии |
| Стратегия партии | Длинные, непрерывные серии с большим количеством деталей | Заказы на малосерийное производство с разнообразием и низким объемом (HMLV) |
| Время настройки | 15-45 минут на ручную настройку задней линейки и глубины | Менее 2 минут с помощью офлайн-программирования и автоматизации многосвязное управление |
| Точность изгиба | Требуются физические испытательные изгибы и ручная настройка | Автоматическая регулировка углов и динамическое коронование |
Интеграция автоматизации и Индустрии 4.0
- Рабочий процесс автономной NC: Ограничен ручной загрузкой, позиционированием и физическим манипулированием деталями. Это создает жесткие ограничения по ежедневной пропускной способности и ограничивает связь цеха.
- Интеграция умной ячейки CNC: Бесшовно интегрируется с роботизированными рукавами загрузки и разгрузки[4], автоматическими сменными инструментами и централизованными сетями ERP. Обновление вашей линии пресс-форм до автоматизированных гибочных ячеек CNC позволяет осуществлять непрерывное производство без участия человека с полной прослеживаемостью процесса.
Экономический анализ: первоначальные затраты против долгосрочной окупаемости
При оценке в чем разница между гидравлической и CNC-гибочной машиной вариантов для вашего цеха важно учитывать не только начальную стоимость оборудования.
Сравнение капитальных затрат
An Гибочный станок NC требует значительно меньших начальных капиталовложений, что делает его привлекательным выбором для начального уровня.
- Экономия на оборудовании NC: Обеспечивает значительная первоначальная экономия затрат по сравнению с аналогичными моделями CNC[2], что сохраняет денежный поток для цехов, работающих с простыми, специализированными деталями.
- Инвестиции в CNC: Более высокая начальная стоимость приобретения, обусловленная системами мультиосевого управления, электромеханическими пропорциональными клапанами и технологией динамического коронования.
Факторы общей стоимости владения
В то время как числовым управлением оборудование удерживает ваш начальный бюджет на низком уровне, числовом программном управлении системы оптимизируют драйверы операционных расходов для снижения общей стоимости за деталь.
| Финансовая метрика | Гидравлическая гибочная машина | ЧПУ Гибочный станок |
|---|---|---|
| Материалный брак | Выше из-за ручных испытательных изгибов | Практически ноль благодаря автоматизированной компенсации возврата пружины |
| Настройка и смена | 30-60 минут на задание (ручные остановки) | Менее 5 минут через сенсорные панели и офлайн-программирование |
| Затраты на рабочую силу | Высокая зависимость от дорогостоящих, высококвалифицированных операторов | Работает эффективно с начинающим персоналом под руководством визуальных подсказок |
| Производительность деталей | Общий пропускной способность ниже при сложных формах | Высокоскоростное выполнение при сложных многоизгибных последовательностях |
Автоматизация времени настройки и устранение ручных отходов при подготовке трансформируют ежедневную прибыль. Инвестиции в высокоточное гидравлический листогибочный пресс с передовыми ЧПУ обеспечивают более высокий долгосрочный ROI при работе с разнообразными и точными требованиями гибки листового металла работает.
Рамки принятия решений: выбор подходящей машины для вашего предприятия
Выбор между типами оборудования сводится к трем ясным факторам: сложность деталей, объем производства и ваш капитальный бюджет. Понимание разницы между настройками гильотинных и ЧПУ гибочных машин помогает подобрать правильное оборудование для ежедневных требований вашего цеха.
Когда выбирать гильотинную машину с NC
An Гибочный станок NC имеет практический и финансовый смысл, когда ваш рабочий процесс сосредоточен на простых геометриях и непрерывных производственных циклах.
- Стандартизированные профили: Лучше всего подходит для простых 90-градусных изгибов, простых каналов и однородных листовых металлических компонентов.
- Непрерывные длинные серии: Идеально подходит для объемных заказов, когда позиционирование задней упоры остается неизменным длительное время.
- Строгие капитальные ограничения: Обеспечивает более низкую начальную стоимость покупки, что позволяет значительно сэкономить на первоначальных расходах на оборудование.
Когда выбирать гильотинную машину с ЧПУ
A каталог CNC-станков для гибки является стандартным выбором, когда гибкость мастерской, высокая точность и минимальные времена настройки повышают вашу прибыльность.
- Сложные геометрии: Обрабатывает многоступенчатые корпуса, различные углы и сложные детали в одной непрерывной последовательности.
- Точные допуски: Обеспечивает исключительную точность позиционирования (±0,01 мм) и строгую точность углов (±0,3°) для различных партий материалов.
- Автоматическое масштабирование: Оснащена управлением по нескольким осям, динамическим кронированием, оффлайн-программированием и полной готовностью к роботизированной интеграции.
Быстрая матрица выбора
| Требования цеха | Гидравлическая гибочная машина | ЧПУ Гибочный станок |
|---|---|---|
| Геометрия детали | Простой профиль с одним углом | Многослойные детали с несколькими изгибами |
| Целевая допускность | Стандартное коммерческое качество | Высокая точность (±0.01мм, ±0.3°) |
| Время наладки | Ручные механические упоры | Автоматизированный многовальный вызов |
| Фокус на бюджете | Низкие начальные капитальные затраты | Высокая пропускная способность и быстрый ROI |
Решения для гибки ProMach: Точное инженерное решение для современного производства
Будь то переход с базового устройства или модернизация автоматизированного завода, мы создаем оборудование, рассчитанное на абсолютную точность позиционирования и долгосрочную надежность. Понимание в чем разница между гидравлической и CNC-гибочной машиной возможностей сводится к управлению, скорости и точности — и наш ассортимент обеспечивает все три качества.
Сертифицированные ЧПУ пресс-ножницы и гибочные модули
Наше оборудование, сертифицированное по ISO9001 и CE, справляется с требовательными гибки листового металла задачами с минимальным временем настройки:
- ЧПУ пресс-ножницы: Высокоточная многовальная система управления для сложных деталей с несколькими изгибами.
- Панельные гибочные машины: Высокоскоростное автоматизированное гибка, предназначенная для производства коробов, панелей и корпусов.
- Гибочные модули с гибкостью: Варианты роботизированной автоматизации для непрерывных, автономных производственных линий.
Вместимость по тоннажу и конфигурации привода
| Конфигурация | Гидравлический пресс-гильотина | Полностью электрическая машина для гибки с сервоприводом |
|---|---|---|
| Диапазон тоннажа | 40Т до 1000Т+ | 35Т до 150Т |
| Лучшее применение | Обработка тяжелых листов и работы с высоким тоннажом | Крайне быстрые, энергоэффективные прецизионные детали |
| Основная выгода | Максимальная сила изгиба при длинных длинах кровати | Отсутствие гидравлического масла, меньшие затраты на обслуживание, высокая повторяемость |
Премиальные контроллеры и глобальная поддержка
Мы интегрируем оборудование системы управления высшего класса, чтобы обеспечить плавную работу и простое офлайн-программирование для вашей команды.
- Передовые системы управления: Нативная поддержка для Delem, ESA, и Cybelec 3D-экранов с сенсорным управлением.
- Динамическое выпучивание: Комплексная компенсация гидравлического и механического прогиба в реальном времени для идеальной точности угла по всей длине листа.
- Индивидуальная OEM/ODM инженерия: Специализированная скорость задней упоры, индивидуальные длины хода и настроенные инструменты, созданные с учетом особенностей вашего цеха.
- Пожизненная техническая помощь: Техническая поддержка по требованию, быстрая доставка компонентов и постоянное обслуживание на протяжении всего срока службы вашей машины.
Часто задаваемые вопросы (FAQ)
В чем разница между операциями гибочного станка с числовым программным управлением (ЧПУ) и без него?
Основное отличие в автоматизации, управлении по нескольким осям и зависимости оператора. Мы обнаружили, что станки с числовым управлением требуют ручных физических настроек для позиционирования задней упоры и стопоров глубины, в то время как прессы с ЧПУ автоматизируют сложные последовательности изгиба с помощью микропроцессоров и непрерывной обратной связи по замкнутому контуру.
Основные операционные различия
Понимание разницы между настройками станка с ЧПУ и без него сводится к автоматизации, конфигурации осей и логике программного обеспечения. Мы проектируем наши прессы так, чтобы устранить эти конкретные узкие места в работе.
| Особенность | Гидравлическая гибочная машина | ЧПУ Гибочный станок |
|---|---|---|
| Логика управления | Базовый ПЛК с ручным вводом параметров | Передовые многосекционные микропроцессоры (Delem, ESA) |
| Конфигурация осей | От 1 до 2 осей (стандартные стопоры глубины X/Y) | Многосекционные электромеханические гидравлические системы управления 3+1 до 8+1 |
| Система обратной связи | Открытая цепь с механическими ограничителями | Обратная связь с сервомеханизмом с замкнутой цепью и оптическими линейными энкодерами |
| Программирование | Ручная пошаговая настройка для каждой партии | Импорт CAD/CAM в офлайн-режиме с 3D-графической симуляцией |
Компенсация возврата и точность
Обработка вариаций изгиба листового металла требует совершенно разных подходов для этих двух типов платформ.
- Гидравлические прессы-гильотины: Полагайтесь на физические пробные изгибы, ручную регулировку и догадки оператора для компенсации возврата материала. Точность угла зависит в значительной степени от однородности партии металла.
- ЧПУ пресс-ножницы: Оснащены динамическими системами коронки и автоматическими программными алгоритмами, которые мгновенно рассчитывают возврат. Оптические энкодеры с обратной связью контролируют глубину балки в реальном времени, обеспечивая точное позиционирование и повторяемость на длинных сериях.
Экономическая эффективность для небольших мастерских
ЧПУ-станок для гибки очень выгоден для мастерских с высоким разнообразием и низким объемом производства, поскольку сокращает время смены и отходы материала.
- Значительно сокращенное время настройки: Переход между разными деталями из листового металла занимает секунды с помощью программ на сенсорном экране вместо 20-30 минут ручных настроек.
- Сниженные требования к навыкам оператора: Ясные 3D-визуальные подсказки помогают начинающим специалистам выполнять сложные последовательности многократных изгибов, исключая необходимость в дорогих опытных операторах.
- Производство без отходов: Автоматическая позиция задней упоры достигает точных допусков с первого изгиба, экономя дорогостоящий материал при коротких сериях производства.

