

Выбор лучший ЧПУ-станок для гибки начинается с подбора архитектуры привода, тоннажа и точности управления в соответствии с вашим ассортиментом листового металла – а не с погоней за максимальными характеристиками в брошюрах. В рамках электромеханических, полностью электрических и гибридных платформ, предприятия, добивающиеся успеха, сначала измеряют процент правильных первых деталей, потребление энергии и время настройки. Этот гид по типам привода, обязательным функциям, расчету размеров, конфигурациям отрасли, TCO и списку проверок поможет вам точно определить требования.
Архитектуры привода ЧПУ для гибки: гидравлические, электрические и гибридные
Чтобы найти лучший ЧПУ-станок для гибки для вашего производственного цеха, необходимо подобрать архитектуру привода в соответствии с толщиной материала, объемом производства и требованиями к точности. Мы проектируем наше оборудование для обработки листового металла на основе трех основных платформ привода, каждая из которых предназначена для решения конкретных операционных задач.
Электромеханические синхронные ЧПУ-прессы для гибки (Синхро)
Электромеханические синхронные системы остаются промышленным стандартом для тяжелых, универсальных операций с листовым металлом.
- Синхронизация по двум осям: Оптические линейные датчики в реальном времени контролируют положение цилиндров Y1 и Y2, обеспечивая точное выравнивание штампа даже при нецентральной нагрузке.
- Точность пропорциональных клапанов: Высокочувствительные пропорциональные клапаны Bosch-Rexroth динамически регулируют поток масла для плавного замедления и позиционирования с точностью до микронов.
- Широкий диапазон тоннажа: Легко масштабируется от 30 тонн до более 1000 тонн для гибки конструкционной стали, тяжелых листов и длинных архитектурных профилей.
Полностью электрические сервоприводные ЧПУ-станки для гибки
Всеэлектрические прессы для гибки полностью исключают гидравлическое масло, приводя штамп с помощью высокоточного сервомотора в паре с тяжелыми шариковыми винтами или специализированными ременными системами.
- Нулевое тепловое смещение: Устраняет изменение угла, вызванное колебаниями температуры гидравлического масла во время длительных производственных смен.
- Максимальная энергоэффективность: Сервоприводы потребляют энергию только при движении штока, значительно сокращая потребление энергии в режиме простоя до почти нуля.
- Высокоскоростное микро-изгибание: Обеспечивает самые быстрые подходы и возвраты для небольших, тонкослойных листовых компонентов, таких как электрические корпуса и медицинское оборудование.
Гибридные системы гибки с сервоприводом и гидравликой
Гибридная технология сочетает мощь гидравлических цилиндров с быстрой отзывчивостью сервоприводов. Двухнаправленный сервомотор управляет специальной гидравлической насосной станцией по требованию.
- Подача энергии по требованию: Мотор остается неподвижным во время пауз и режимов простоя, что снижает общее потребление энергии обычно на 40-60% по сравнению со стандартными гидравлическими системами в многосменных цехах.[1]
- Уменьшение объема масла: Использует компактные гидравлические резервуары, что приводит к меньшему тепловому разрушению и реже необходимым интервалам замены жидкости.
- Тихая работа на производственной площадке: Уровень шума значительно снижается во время режимов ожидания и изгиба.
Сравнительный анализ: гидравлические, электрические и гибридные системы
| Показатель эффективности | Электро-гидравлическая синхронизация | Полностью электрический сервопривод | Гибридный сервопривод-гидравлика |
|---|---|---|---|
| Типичный диапазон тоннажа | 30T - 1000T+ (расширяемый в тандеме) | 20T - 150T | 40T - 400T |
| Потребление энергии | Стандартное непрерывное потребление двигателя | Ультранизкое (только при необходимости питания) | Низкое (обычно 40-60% экономия энергии) |
| Точность позиционирования | +/- 0.01 мм с помощью линейных шкал | +/- 0.005 мм с обратной связью прямого сервомотора | +/- 0.008 мм в замкнутом контуре |
| Требования к обслуживанию | Регулярные проверки масла, уплотнений и клапанов | Минимальное (смазка механических приводов) | Низкое (герметичные, компактные гидравлические цепи) |
| Оптимальное применение | Толстолистовые, конструкционные части, смешанное производство | Высокоскоростной тонкий лист, прецизионная электроника | Средне- и высокообъемное прецизионное производство |
Ключевые технические особенности лучшей ЧПУ-гибочной машины
При выборе лучшей ЧПУ-гибочной машины ваш приоритет должен быть в целостности конструкции и точном управлении. Мы сосредоточены на этих основных технических столпах, чтобы устранить распространённые проблемы мастерской, такие как искажение рамы и дрейф углов.
Жесткость тяжелой рамы и отжиг
Мы используем тяжелые стальные пластины, которые проходят высокотемпературное отжиг и термическую релаксацию. Этот процесс предотвращает скручивание или деформацию машины при высоких нагрузках, обеспечивая стабильность ваших деталей на протяжении многих лет эксплуатации.
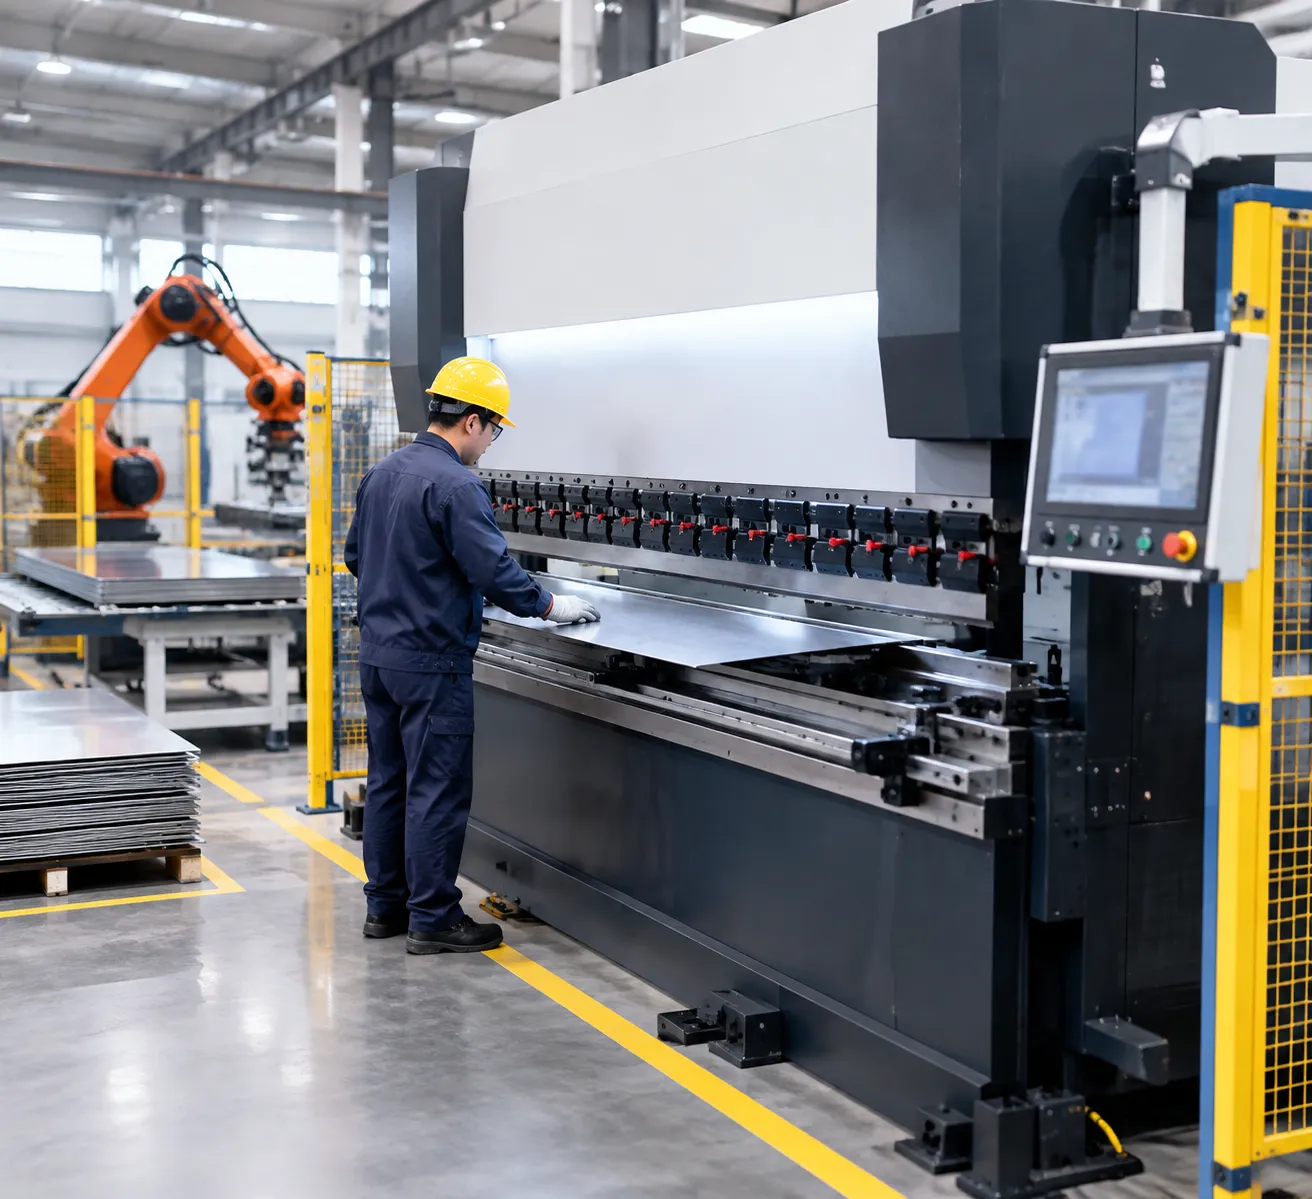
Многосвязная гибкость задней упорной планки
Для обработки сложных геометрий высококлассная система требует более чем просто базовой задней упорной планки. Мы предоставляем масштабируемые конфигурации, чтобы соответствовать вашим конкретным производственным потребностям:
| Конфигурация осей | Идеально для |
|---|---|
| 3+1 ось | Стандартные, массовые производственные серии. |
| 4+1 до 6+1 осей | Сложные детали, требующие многоступенчатого изгиба. |
| 8+1 ось | Продвинутые 3D формы и индивидуальные структурные компоненты. |
Системы компенсации прогиба
Для поддержания идеального угла изгиба по всей длине заготовки мы используем передовые системы компенсации:
Механический кран: Моторизованные клинья с ЧПУ, которые регулируются для компенсации прогиба основания.
Гидравлический кронинг: Используют динамическое давление для обеспечения параллельности матрицы и пуансона.
Следующее поколение ЧПУ-управляемых систем и 3D моделирование
Мы интегрируем промышленные контроллеры такие как Delem DA-66T/69T, системы Cybelec или ESA. Эти контроллеры позволяют вашим операторам:
Использовать 3D графическое моделирование для предварительного просмотра изгибов перед контактом с металлом.
Снижать уровень брака, выявляя потенциальные столкновения на ранних этапах.
Достигайте позиционирования на уровне микрон с помощью высокоточных оптических энкодеров — подробнее в как работает CNC-гибочный станок.
Измерение угла лазером в реальном времени
Чтобы гарантировать производство с "первой правильной частью", наши системы используют замкнутый контур измерения угла лазером. Эта технология отслеживает изгиб в реальном времени и автоматически корректирует положение штампа, обеспечивая соответствие каждой детали — от первой до тысячной — вашим точным требованиям без ручной перенастройки.
Пошаговое руководство по подбору размера машины для лучшей ЧПУ-гибочной машины
Выбор подходящего оборудования начинается с сопоставления ваших конкретных производственных требований с техническими возможностями машины. Выбор пресс-ножниц с недостаточной или избыточной мощностью приводит к неэффективности, напряжению в раме или плохой точности гибки.
Формула расчёта силы изгиба
Для определения необходимой тоннажности для вашего лучший ЧПУ-станок для гибки, мы используем стандартную формулу силы изгиба, основанную на толщине материала, открытии матрицы и прочности на растяжение. В качестве правила:
Тоннаж = (650 x Длина x Толщина^2) / (Открытие матрицы x 1000)
Всегда учитывайте запас в 20%, чтобы избежать работы машины на пределе, что защищает гидравлическую систему и обеспечивает долгосрочную повторяемость.
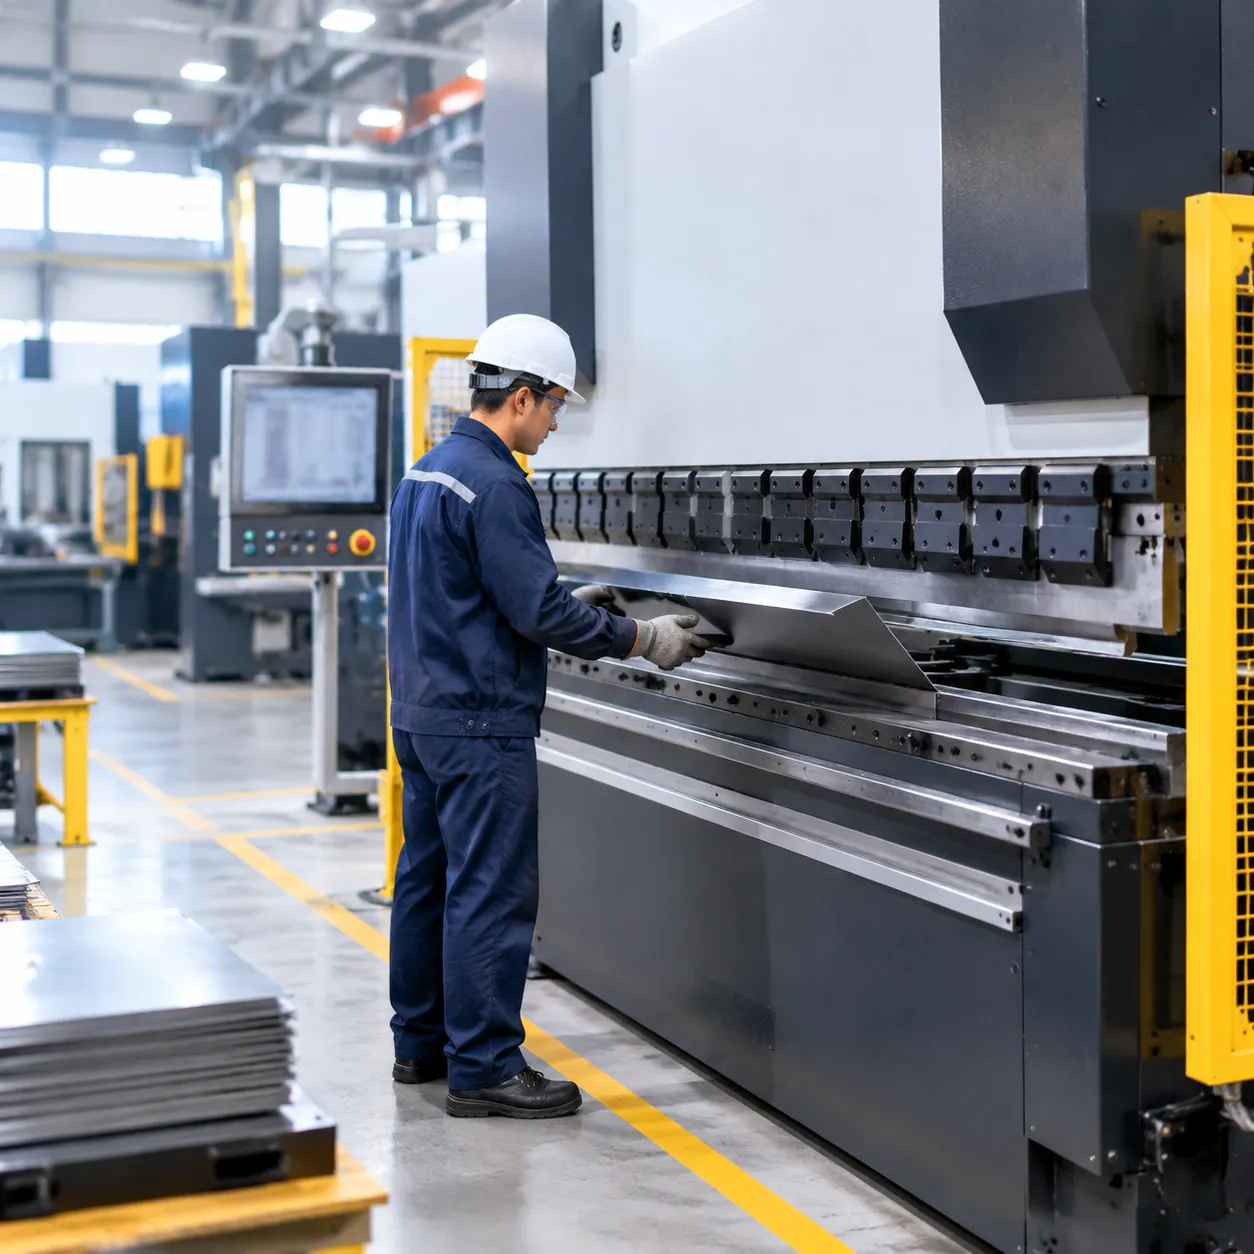
Глубина горла, просвет и длина хода
Эти физические зазоры определяют геометрию обрабатываемых деталей:
Глубина горловины: Определяет максимальное расстояние от края листа до линии изгиба. Более глубокое горло необходимо для больших панелей.
Просвет: Вертикальное пространство между поршнем и столом. Убедитесь, что оно достаточно для ваших самых высоких инструментов и требований к формированию коробок.
Ход: Определяет максимальный ход поршня. Более длинный ход позволяет делать более глубокие изгибы и облегчает снятие деталей.
Совместимость инструментов и быстрое зажимание
Универсальность в оборудовании для изготовления листового металла зависит от вашей системы инструментов. Мы придаем приоритет совместимости, чтобы вы могли быстро менять задания:
Стиль European/Promecam: Стандарт отрасли по универсальности и стоимости, идеально подходит для большинства общих мастерских по обработке металла.
Стиль Wila/Trumpf: Лучше всего подходит для высокоточных, тяжелых применений, требующих быстрого гидравлического зажима.
Системы быстрого зажима: Переход на пневматическое или гидравлическое зажимное устройство верхней части значительно сокращает время настройки, позволяя переключаться между различными профилями гибки за минуты, а не за часы.
Лучшие применения гидравлических прессов для гибки с ЧПУ по отраслям
Каждая производственная площадка сталкивается с уникальными задачами гибки, от углового дрейфа на длинных обрезных деталях до столкновения фланцев на многогранных коробках. Мы разрабатываем наше оборудование для решения именно этих узких мест в различных условиях обработки листового металла. Выбор лучший ЧПУ-станок для гибки конфигурации сводится к подбору тоннажа, длины кровати и автоматизации многослойных задних упоров в соответствии с вашим конкретным конечным продуктом.
| Отраслевое применение | Основные проблемы производства | Целевая конфигурация машины |
|---|---|---|
| Электрические корпуса | Кумулятивная ошибка угла, глубина коробки | От 4+1 до 6+1 осей, высокая высота просвета |
| Автомобильная промышленность и шасси | Высокий возврат пружины, скорость цикла | Динамическая синхронизация, оптические шкалы |
| Архитектурное и лифтовое оборудование | Дефект центра каноэ, следы на поверхности | Моторизированное механическое коронование |
| Тяжелое конструкционное и горнодобывающее оборудование | Искажение рамы, экстремальный тоннаж | Тяжелая техника от 500T до 1000T+ / Тандем |
Прецизионные электрические шкафы и панели управления
Изготовление электрических шкафов с рейтингом NEMA и серверных стоек требует точных допусков для обеспечения правильной герметичности, выравнивания защелок и плотного прилегания дверей.
- Проблема: Глубокие возвратные фланцы часто сталкиваются с стандартными держателями инструментов, а небольшие отклонения углов увеличиваются при последовательных изгибах 6-8, оставляя неровные зазоры в углах.
- Наше решение: Мы настраиваем наши электромеханические гидравлические гибочные прессы с увеличенным световым проемом, глубокими глубинами горлышка и сегментированными европейскими быстрозажимными инструментами.
- Основные используемые характеристики: Системы задней направляющей с 4+1 до 6+1 осями (X, R, Z1, Z2), управляемые сервомоторами Yaskawa для мгновенного позиционирования узких боковых фланцев без ручного перенастроя измерителя.
Автомобильные шасси, кронштейны и кузовные детали
Высокопроизводительные автомобильные компоненты требуют быстрых циклов, высокой повторяемости и немедленной компенсации springback при формовке высокопрочных сталей.
- Проблема: Предел прочности материала колеблется между партиями катушек, вызывая несоответствие углов и высокий уровень отходов на критических структурных креплениях.
- Наше решение: Высокоскоростные электромеханические пропорциональные клапаны в сочетании с линейными оптическими энкодерами обеспечивают позиционирование штампа с точностью до микрона (Y1/Y2).
- Основные используемые характеристики: Графические CNC-контроллеры Delem с автоматическим расчетом последовательности изгибов и регулировкой тоннажа в реальном времени обеспечивают точность первой детали при изготовлении структурных кронштейнов, жесткостей шасси и усилительных каналов.
Архитектурные фасады и изготовление лифтов из нержавеющей стали
Длинные архитектурные панели и декоративные отделки из нержавеющей стали требуют безупречной эстетики без опасного "эффекта каноэ" по центру линии.
- Проблема: Стандартные гибочные прессы прогибаются посередине под нагрузкой, образуя открытые углы в центре и плотные углы у боковых рам машин на листах длиной от 3 до 4,3 метров.
- Наше решение: Мы интегрируем CNC-управляемые моторизованные механические таблицы с коронкой. Контроллер рассчитывает точный профиль прогиба на основе толщины листа, типа материала и длины, управляя специальными динамическими клиньями для поддержания идеально параллельной поверхности под полной нагрузкой.
- Основные используемые характеристики: Изгиб длиной от 3000 мм до 4000 мм с деликатным контролем давления для защиты от следов инструмента на матовых, зеркальных и предварительно анодированных алюминиевых панелях.
Тяжелое оборудование, землеройные машины и структурные мостовые плиты
Формовка износостойких пластин, тяжелых секций стрел и толстых структурных сталей требует высокой жесткости конструкции машины, устойчивой к искажениям.
- Проблема: Наклон 1/2-дюймовой до 1-дюймовой толщины твердой пластины оказывает сильное напряжение на горло и боковые рамы, что приводит к постоянной деформации рамы на более легких машинах.
- Наше решение: Тяжелые сварные стальные рамы подвергаются полному термическому отжигу и вибрационной релаксации напряжений для устранения остаточных производственных напряжений.
- Основные используемые характеристики: Гидравлические системы высокой мощности, обеспечивающие от 500 до более 1000 тонн (с возможностью расширения до многомашинных конфигураций Тандем до 12 метров) с тяжелой гидравликой Bosch-Rexroth, способной работать с нецентровочной нагрузкой без кавитации гидравлического цилиндра или механического заедания.
Общая стоимость владения (TCO) и оценка ROI
При выборе лучшей ЧПУ-станка для вашего производства, начальная цена покупки — это только часть уравнения. Мы оцениваем истинную прибыльность, анализируя эксплуатационные расходы на протяжении всего жизненного цикла: потребление электроэнергии, уровень отходов материала, долговечность инструментов и время простоя на обслуживание. Выбор системы с высокоэффективными приводами и точным управлением обеспечивает более быструю окупаемость и стабильную прибыльность на протяжении многих лет непрерывного производства.
Потребление энергии: гидравлические против сервомеханических против полностью электрических пресс-брейков
- Стандартные электрос гидравлические системы: Традиционные гидравлические установки постоянно работают на основном двигателе, потребляя энергию даже при простое или настройке листа оператором.
- Гибридные сервогидравлические системы: Мы используем двухнаправленные сервомоторы, которые работают только во время активного движения пресса. Потребление энергии в режиме ожидания снижается почти до нуля, что уменьшает общее потребление электроэнергии примерно на 40-50% по сравнению со стандартной гидравликой.[1]
- Полностью электрические сервомеханические пресс-брейки: Используя прямые ременные приводы с шариковыми винтами без гидравлического масла, полностью электрические установки потребляют энергию только по требованию. Они обеспечивают наивысшую энергоэффективность для легких и средних листовых заготовок.
Снижение уровня отходов за счет первой правильной симуляции сгиба
- Офлайн 3D-симуляция сгиба: Передовые контроллеры, такие как графические интерфейсы Delem DA-66T и DA-69T, позволяют программистам тестировать последовательности сгибов, проверять наличие зазоров между деталью и инструментом, а также подтверждать зазор задней направляющей перед резкой металла.
- Автоматическая точность кронирования: Моторизованное механическое компенсирование прогиба рассчитывает необходимое компенсирование платформы в реальном времени, предотвращая вариации угла центра и устраняя отходы при тестовом сгибе.
- Повторяемость точных углов: Высокоточные оптические энкодеры и пропорциональные гидравлические клапаны обеспечивают точность позиционирования в микронном диапазоне, что позволяет получать точные сгибы с первого раза.
Графики предотвращения износа инструмента и профилактического обслуживания
Несбалансированные нагрузки и плохое выравнивание станка ускоряют повреждение инструмента и приводят к дорогостоящим циклам замены. Мы защищаем ваши инвестиции в инструменты с помощью точных, повторяемых параметров ЧПУ:
- Равномерное распределение нагрузки: Динамическое позиционирование многосуставной задней направляющей (X, R, Z1, Z2) и управление ЧПУ по криволинейной короне равномерно распределяют силу по профилю инструмента, предотвращая локальный износ и сколы пуансона.
- Системы быстрого зажима: Гидравлические или пневматические зажимные стержни инструмента обеспечивают равномерное давление при установке пуансонов, исключая ручное неправильное выравнивание и неравномерное напряжение кромки.
- Оптимизированные процедуры обслуживания:
- Ежедневно: Очистите оптические линейные шкалы и проверьте защитные световые занавески безопасности.
- Еженедельно: Проверьте уровни автоматической смазки на шариковых винтах задней направляющей и линейных направляющих.
- Ежемесячно / раз в полгода: Проверьте чистоту гидравлической жидкости, уплотнения пропорционального клапана и убедитесь в нулевых точках осей для обеспечения постоянной высокой производительности.
Проектирование гидравлических пресс-форм ProMach CNC для производственных цехов
Производители выбирают наше оборудование, потому что мы устраняем распространённые узкие места в обработке листового металла: несоответствие углов, тепловое смещение и неожиданные простои машины. Мы разрабатываем каждую систему с нуля, чтобы обеспечить лучший инвестиционный выбор для промышленности и высокообъемных производственных линий с ЧПУ для гибки металла.
Каркасы с оптимизацией FEA и термическим отпуском для снятия напряжений
Мы проектируем наши цельносварные боковые рамы и сборки кроватей с использованием анализа конечных элементов (FEA), чтобы минимизировать деформацию конструкции во время пиковых циклов нагрузки.
- Отжиг при высокой температуре: Каждая сварная рама проходит полное термическое снятие напряжений в специализированных промышленных печах, чтобы устранить остаточные напряжения производства.
- Долгосрочная структурная стабильность: Наши рамы с снятием напряжений гарантируют отсутствие деформации конструкции на протяжении десятилетий при высоких нагрузках.
- Точная механическая обработка: Критические монтажные поверхности обрабатываются в одной установке на крупном пятистороннем станке для точного параллельного совмещения между рамой и кроватью.
Интеграция компонентов высшего класса: Bosch-Rexroth, Delem и Yaskawa
Мы сотрудничаем с мировыми лидерами в области промышленной автоматизации, чтобы гарантировать точное управление движением, быстрое гидравлическое реагирование и надежную глобальную доступность запчастей.
| Группа компонентов | Партнер по бренду | Техническое преимущество |
|---|---|---|
| ЧПУ контроллеры | Delem / Cybelec / ESA | Интуитивное 2D/3D графическое моделирование, оффлайн-программирование и автоматизированное последовательное сгибание. |
| Гидравлические клапаны | Bosch-Rexroth | Высокочастотные электромеханические пропорциональные клапаны, обеспечивающие синхронизацию штоков с точностью менее миллиметра. |
| Сервомоторы и приводы | Yaskawa / Panasonic | Быстрое позиционирование заднего упора с высоким крутящим моментом по всем линейным и вращательным осям. |
| Линейные оптические шкалы | Givi Misure / Heidenhain | Обратная связь о положении двойных цилиндров в реальном времени с точностью до +/-0.005 мм. |
| Электрические подсистемы | Schneider Electric | Промышленные компоненты панелей, соответствующие строгим стандартам CE и UL. |
Индивидуальная автоматизация под ключ: роботизированные ячейки для гибки и синхронизация тандемов
- Интеграция роботизированной гибки: Автоматизация с роботом 6 осей под ключ для загрузки деталей без присмотра, переворота, гибки на нескольких станциях и паллетирования.
- Синхронизация пресса с тандемным изгибом: Двойные или многомашинные синхронизированные установки, работающие под управлением одного ЧПУ для гибки больших листов до 12 метров (40 футов) и более.
- Опоры для листа: Прочные, управляемые ЧПУ передние опоры, которые движутся синхронно с циклом гибки, чтобы предотвратить искажение обратной дуги на тонких, больших листах.
Глобальные услуги поддержки и инженерного сопровождения жизненного цикла
Мы поддерживаем каждое Гидравлический пресс-ножницы с ЧПУ с комплексной поддержкой инженерных решений на протяжении всего жизненного цикла:
- Проектирование индивидуальных инструментов: Внутреннее инженерное подразделение для стандартных европейских, Promecam и индивидуальных конфигураций быстрозажимных профилей.
- Удалённая диагностика: Быстрый, зашифрованный сетевой доступ напрямую к нашей технической поддержке для устранения неполадок контроллера в реальном времени и обновлений программного обеспечения.
- Всестороннее наличие запчастей: Критические изнашиваемые элементы, уплотнения и электрические компоненты всегда в наличии для немедленной отправки, чтобы минимизировать простои в цехе.
Контрольный список оценки покупателя для ЧПУ-гибочного станка
Выбор лучшего ЧПУ-гибочного станка требует смотреть дальше только на мощность и привлекательную окраску. При оценке конфигураций станков для высокомикс или массового изготовления листового металла мы сосредотачиваемся на соответствии мощности станка, вычислительной мощности и безопасности оператора ежедневным требованиям производства. Используйте этот технический контрольный список для оценки вашей следующей инвестиции.
Матрица совместимости тоннажа и длины кровати
Никогда не выбирайте ЧПУ-пресс для гибки только по средней части. Мы всегда учитываем прочность материала, самую длинную профиль гибки и минимальное расстояние между боковыми корпусами, чтобы предотвратить смещение по центру и преждевременную усталость рамы на деталях, которые также требуют Допуск на гибочный станок с ЧПУ ленты.
| Целевой материал и толщина | Минимальный требуемый тоннаж | Рекомендуемая длина кровати | Учет расстояния до корпуса |
|---|---|---|---|
| Тонкий лист (0,5 - 1,5 мм / 16-26 га CR сталь) | 30T - 60T | 1250 мм - 2000 мм (4-6 футов) | Компактный след, сверхбыстрые циклы |
| Средняя обработка (2,0 - 4,0 мм / 11-14 га сталь) | 100T - 160T | 2500 мм - 3200 мм (8-10 футов) | Стандартная ширина прохода 2600 мм |
| Толстый лист (5,0 - 8,0 мм / 3/16"-5/16" лист) | 200T - 320T | 3200 мм - 4000 мм (10-13 футов) | Глубина горлышка (400 мм+) для коробчатых/панельных фланцев |
| Конструкционная и тяжелая техника (10,0+ мм / 3/8"+ лист) | 400T - 1000T+ | 4000 мм - 6000 мм+ (13-20 футов) | Усиленные боковые рамы, возможность тандема |
Оценка возможностей контроллера и программного обеспечения
Высококлассная электромеханическая синхро-балочная машина зависит от своего вычислительного мозга. Устаревшее ЧПУ системы управления замедляют настройку и увеличивают количество брака на сложных многогранных деталях.
- Графическая симуляция 2D/3D: Промышленные ЧПУ-устройства, такие как контроллеры Delem DA-66T, DA-69T или ESA, автоматически рассчитывают последовательность гибки, проверяют зазор инструмента и моделируют столкновения листового металла перед движением пресса.
- Управление многосуставной задней направляющей: Убедитесь, что ваш контроллер обеспечивает независимое управление несколькими осями (X, R, Z1, Z2, X1, X2) с прямым управлением сервоприводами по винтам с точностью до +/- 0,01 мм для асимметричных заготовок.
- Интеграция компенсации прогиба: Обратите внимание на встроенное управление механическими таблицами CNC с реальным временем для устранения ручной регулировки по всей длине расширенного стола.
- Offline-программирование CAM: Проверьте, что операторы могут импортировать стандартные CAD-файлы STEP/DXF напрямую через производственные сети, чтобы поддерживать работу станка вместо программирования на панели управления станка.
Основные стандарты безопасности: системы оптической лазерной защиты, сертифицированные CE/ISO
Современное высокоточное гибочное оборудование из листового металла требует защиты в реальном времени с помощью оптических систем, обеспечивающих безопасность операторов без снижения скорости цикла.
- Непрерывная оптическая лазерная защита: Премиальные комплекты оснащены двойными лучами оптической лазерной защиты, установленных непосредственно на пресс. Они отслеживают кончик штампа в реальном времени, позволяя подходить на высокой скорости до типичной точки отключения около 2 мм перед переходом на скорость гибки.
- Соответствие стандартам CE и ISO: Мы обеспечиваем полное соответствие требованиям ISO 12100 и директивам по машиностроению CE, поддерживаемое двухканальными системами безопасности с контроллерами PLC и встроенными предохранительными клапанами.[2][3]
- Физические защитные корпуса: Полная безопасность станка требует запираемых боковых дверей доступа, задних световых занавесей или физических защитных ограждений, а также легко доступных двухконтурных педальных выключателей аварийной остановки.
Часто задаваемые вопросы об ODM ЧПУ гибочных станках
Выбор лучшей ЧПУ-станка для гибки сводится к подбору оборудования, соответствующего вашему объему производства, толщине материала и требованиям к допускам. Ниже приведены ответы на наиболее часто задаваемые вопросы от производителей на производственной площадке.
Какой тоннажный ЧПУ-станок для гибки мне нужен для моей толщины листового металла?
Ваш требуемый тоннаж зависит от четырех основных параметров: прочность материала на растяжение, толщина листа, длина изгиба, и ваш Ширина открытия V-образной матрицы.
- Стандартное правило: Для гибки мягкой стали воздухом на стандартной V-образной матрице (V = 8 x толщина) обычно требуется около 8 тонн силы на погонный фут для листа толщиной 1/8 дюйма (3 мм).
- Запас безопасности: Мы всегда рекомендуем подобрать вашу ЧПУ пресс-форму с 20% до 30% тоннажом с запасом. Это защищает гидравлические пропорциональные клапаны и тяжелую раму от работы на пределе, продлевая срок службы инструмента и машины.
Чем отличается электромеханическая синхронная пресс-форма от машины с торсионной балкой?
Основное отличие заключается в точности управления и независимости осей:
- Машины с торсионной балкой: Используют механический соединительный вал для принудительного опускания обеих сторон поршня. У них отсутствует индивидуальная коррекция цилиндров, они испытывают трудности при косом изгибе и обеспечивают ограниченную точность угла на длинных деталях.
- Электромеханические синхронные пресс-формы: Контролируют левый и правый цилиндры (оси Y1 и Y2) независимо через двойные пропорциональные клапаны и высокоточные оптические линейные шкалы. Они постоянно самокорректируют в реальном времени до микронного уровня позиционирования, легко справляясь с ступенчатыми изгибами, офф-центрными задачами и производством с жесткими допусками.
Лучше ли полностью электрическая пресс-форма, чем гидравлическая машина для гибки?
- Полностью электрические / сервоприводные прессы: Отлично подходят для тонколистового металла, высокоскоростных мелких деталей и операций в чистых помещениях без масла.
- Гидравлические и гибридные пресс-формы: Промышленные рабочие лошадки для средних и тяжелых нагрузок (от 30 до 1000+ тонн). При гибке высокопрочной конструкционной стали, длинных листов или тяжелых компонентов шасси, прочный электрогидравлический станок обеспечивает необходимую мощность, большой зазор по горловине и структурную жесткость.
Почему механическая компенсация прогиба предпочтительнее гидравлической для длинных деталей?
Механическая компенсация прогиба использует управляемые ЧПУ моторизованные клиновые системы вдоль нижней балки для противодействия прогибу станины.
- Единообразный контроль угла: В отличие от гидравлических цилиндров, которые полагаются на давление жидкости, которое может колебаться в зависимости от температуры масла, механическая компенсация прогиба обеспечивает точную геометрическую компенсацию по всей длине станины.
- Нулевой эффект "банана": Он устраняет смещение центрального угла на длинах станины 10 футов, 13 футов или при тандемной работе, обеспечивая постоянные фланцы под углом 90 градусов от края до края.
Каков ожидаемый срок службы и график технического обслуживания гибочного пресса с ЧПУ?
Благодаря стальной раме, прошедшей отжиг и снятие напряжений, и компонентам премиум-класса, наши гибочные станки с ЧПУ обеспечивают 10-15+ лет высокоточной работы при полной сменной загрузке.
- Ежедневно: Очистить инструментальные столы, проверить выравнивание защитных оптических ограждений и проверить уровни гидравлического давления.
- Ежемесячно: Смазать шариковые винты заднего упора и направляющие линейные рельсы; проверить электрические клеммные колодки.
- Дважды в год / Ежегодно: Протестировать и отфильтровать гидравлическую жидкость, заменить фильтры возврата масла и выполнить калибровку диагностических программ контроллера ЧПУ по всем линейным шкалам.
Готовы подобрать ячейку для ваших деталей? Отправьте чертежи и целевые годовые объемы, и мы порекомендуем тоннаж, оси и варианты оснастки для Гибочный станок с ЧПУ для листового металла линии, включая автоматической ЧПУ‑машине для гибки ячейки, когда объем оправдывает автоматизацию.

