

Padrões de Tolerância de Máquinas de Dobra CNC e Classes ISO 2768
tolerância de dobra CNC em uma prensa dobradeira depende das classes de desenho ISO, retorno do material, desgaste da ferramenta e compensação de controle em tempo real - não apenas dos ângulos CAD. Alcançar uma tolerância consistente em máquinas de dobra CNC requer reduzir a diferença entre modelos CAD e mecânica física na oficina. Este guia mapeia os limites ISO 2768, precisão de dobra por ar versus bottoming, regras de espaçamento DFM e como os sistemas ProMach mantêm a repetibilidade de ângulo e flange na oficina.
Detalhamento ISO 2768: Tolerâncias Lineares e Angulares
In fabricação de chapas metálicas de precisão, ISO 2768 serve como a base universal.[1] A maioria dos desenhos de precisão aplica-se ISO 2768-mK, equilibrando custo e funcionalidade da peça.[1]
| Classe de Tolerância | Precisão Alvo | Aplicação Ideal | Tolerância Linear (0,5-6mm) | Tolerância Angular (Lado Curto) |
|---|---|---|---|---|
| f (Fino) | Alta Precisão | Aeroespacial, gabinetes médicos | ±0.05 mm | ±0°20' |
| m (Médio) | Padrão Industrial | Estruturas de máquinas, suportes, chassis | ±0,10 mm | ±0°30' |
| c (Grosso) | Estruturas Pesadas | Equipamentos agrícolas, placas de chassis | ±0,20 mm | ±1°00' |
| v (Muito Grosso) | Estruturas de soldagem grosseiras | Grades não funcionais, suportes estruturais | ±0,50 mm | ±1°30' |
Especificações Bilaterais vs. Unilaterais Determinam Métodos de Formação
Como seus engenheiros especificam tolerâncias determina o processo de conformação que devemos executar na oficina:
- Chamadas Bilaterais (por exemplo, 90° ±0,5°): Melhor adequado para dobra por ar. A dobra de ar oferece máxima flexibilidade da máquina, menor tonelagem e tempos de ciclo mais rápidos, mantendo a tolerância padrão formação de tolerância limites.
- Chamadas unilaterais (por exemplo, 90° +0,2°/-0,0°): Produção de força na fundição or coining.
- Dobra por fundo: Estampas pressionam o material na cama da matriz em V, reduzindo ângulo de retorno elástico variação para atingir uma repetibilidade angular rigorosa. Requer 3 a 5 vezes mais tonelagem.
- Coining: Burrs na ponta da matriz na linha neutra do metal para eliminar completamente o retorno elástico.
Melhores práticas para chamadas de desenho
- Eliminar tolerâncias de bloco de manta: Especificar excessivamente uma impressão de chapa metálica inteira para ±0,005" aumenta significativamente os custos de ferramental e inspeção.
- Isolar recursos funcionais: Aplicar tolerâncias rigorosas apenas às características críticas de ajuste, como flanges de acoplamento e padrões de furos de montagem.
- Gerenciamento de datum: Sempre dimensionar dobras consecutivas a partir de um único ponto de datum primário para eliminar o empilhamento de tolerâncias em perfis complexos de múltiplas dobras.[2]
Variáveis principais que influenciam a tolerância da máquina de dobra CNC
Manter tolerâncias rigorosas na fabricação de chapa metálica de precisão não é apenas sobre inserir números em um controlador.
Mecânica do Material e Retorno de Springback
A inconsistência do material bruto é o principal fator de deriva dimensional em dobradeira de prensa:
- Mudanças na Resistência ao Escoamento: As propriedades da liga variam entre lotes de aquecimento. Um pico na resistência ao escoamento aumenta o ângulo de retorno elástico, forçando o pistão a sobredobrar para atingir o ângulo de dobra.
- Variação na Espessura do Material: A espessura nominal da chapa metálica oscila em uma única folha. Na dobra por ar, pequenas variações de espessura alteram a profundidade de penetração do punção, mudando o ângulo final.
- Orientação do Grão: Dobrar paralelo à direção de laminação do material reduz a ductilidade, alterando a margem de dobra e aumentando os riscos de trincas em comparação com dobras transversais.
Posicionamento do Hardware da Máquina CNC
A rigidez da estrutura da máquina e o posicionamento dos eixos determinam a repetibilidade de peças a longo prazo:
| Variável de Hardware | Impacto na Tolerância da Máquina de Dobrar CNC | Benchmark de Desempenho |
|---|---|---|
| Precisão no Reposicionamento do Contrapeso | Controle de precisão do comprimento da flange e distância do orifício até a dobra repetibilidade. | +/-0,01 mm de repetibilidade |
| Sincronização Y1/Y2 | Gerencia a profundidade do cilindro independente para manter o êmbolo paralelo ao longo de toda a bancada. | Válvulas proporcionais de malha fechada |
| Compensação de coroa | Elimina a flexão da bancada da máquina sob tonelagem. Compensação hidráulica de coroa ajusta dinamicamente a pressão para parar os ângulos de centro-barco. | Coroa sensível à carga dinâmica |
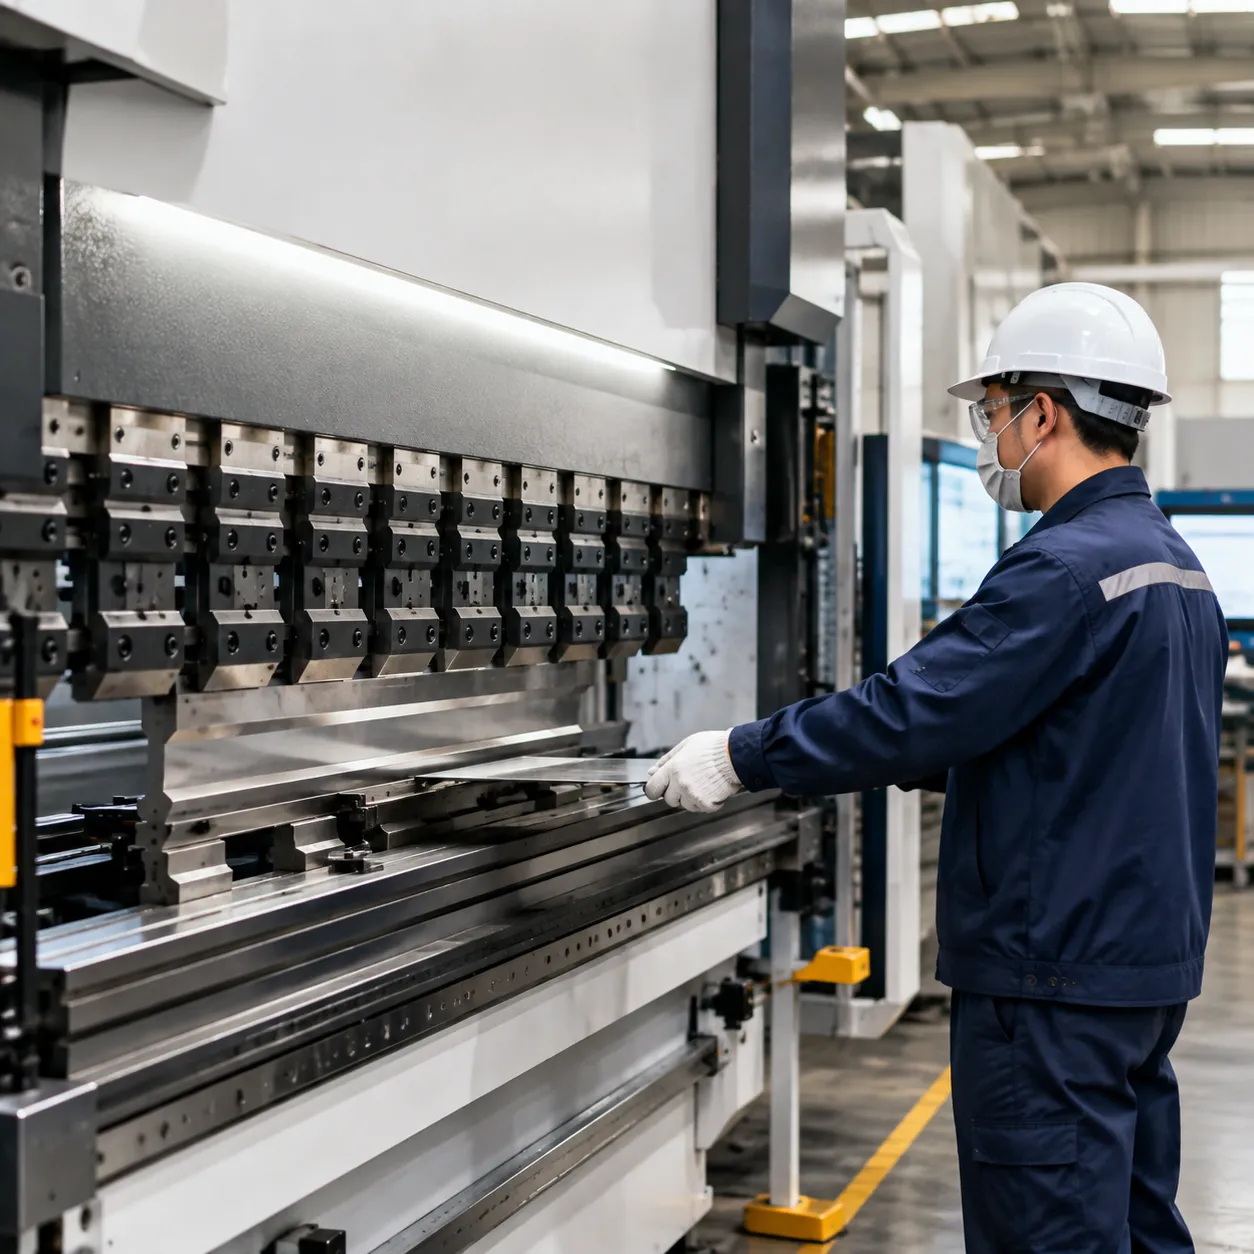
Configuração de Ferramentas e Medição de Ângulo
A seleção adequada de ferramentas e a integração de sensores mitigam fatores ambientais e de desgaste:
- Razões de Abertura de V-Die: Selecionando um V-die de abertura (tipicamente 8x a espessura do material) estabiliza o interior raio de dobra e mantém curvas de tonelagem previsíveis.
- Desgaste do Raio do Punção: Pontas de ferramentas desgastadas deslocam o eixo neutro, prejudicando o fator k e dedução de dobra figuras em seus modelos CAD.
- Feedback Óptico em Tempo Real: Sensores de ângulo a laser integrados medem o ângulo da flange no meio do curso, sobrescrevendo automaticamente o posicionamento do êmbolo para derrotar o retorno do material instantaneamente.
Regras DFM para Dominar a Tolerância da Máquina de Dobra CNC
Já aconteceu de uma série de peças sair da prensa com orifícios ovais esticados ou flanges deformados? Controlando tolerância da máquina de dobra CNC começa muito antes da chapa atingir o backgauge.
Espaçamento Geométrico e Posicionamento de Recursos
Perfuração ou corte a laser de orifícios muito próximos à linha de dobra distorce o material ao se esticar na matriz em V. Para proteger seu formação de tolerância e a geometria da peça, siga estas regras básicas de layout:
- Distância Mínima de Orifício para Dobra: Mantenha orifícios, ranhuras e recortes a uma distância de pelo menos 2,5 vezes a espessura do material mais o raio interno da dobra. Se precisar colocar uma característica mais próxima, adicione ranhuras de alívio ou planeje perfuração pós-dobra.
- Comprimento Mínimo da Flange: Uma flange deve atravessar a abertura da matriz em V com segurança, sem escorregar. Mantenha um comprimento mínimo de flange de 4 vezes a espessura da chapa. Flanges mais curtas escorregam na folga da matriz, comprometendo sua repetibilidade angular altura da flange.
- Recortes de alívio da flange: Sempre estenda os cortes de alívio além da linha de dobra em flanges parciais para evitar rasgos na chapa de metal nos cantos.
Fator K de balanceamento, Margem de dobra e Dedução de dobra
Obter uma chapa plana precisa até a milésima requer configurar os parâmetros corretos de chapa de metal no seu software CAD 3D. Uma incompatibilidade aqui compromete seu resultado geral tolerância da máquina de dobra CNC antes mesmo de começar a dobra.
| Parâmetro | O que mede | Impacto na precisão do metal em chapa |
|---|---|---|
| Fator K | Relação da posição do eixo neutro com o total espessura do material (tipicamente 0,30 a 0,50). | Controla o cálculo do comprimento do padrão plano durante o estiramento do material. |
| Margem de Dobra | Comprimento do arco do eixo neutro através do ângulo de dobra. | Determina o comprimento exato do material adicionado pela curva física. |
| Dedução de Dobra | Quantidade subtraída das dimensões externas totais para obter o tamanho plano. | Direto responsável por determinar as dimensões do blank para corte a laser antes de dobradeira de prensa. |
Sempre testamos lotes de material reais na loja para ajustar finamente nossos valores de fator K no CAD, em vez de confiar estritamente nos padrões do software. Aço macio, alumínio e aço inoxidável todos se esticam e deformam de forma diferente sob tensão.
A Regra 80/20 para Tolerância de Chapas Metálicas
- Isolar Datums Funcionais: Reservar chamadas de tolerância dimensionais apertadas estritamente para recursos de acoplamento, padrões de furos de precisão e superfícies de montagem críticas.
- Afrouxar Recursos Não Críticos: Usar tolerâncias padrão ISO 2768-mK ou tolerâncias gerais de oficina para comprimento total, flanges abertos e dobras estéticas.
- Considerar Variações de Estoque: A espessura da chapa de usinagem varia de lote para lote. Exigir uma tolerância geral da peça mais apertada do que a variação da espessura do estoque força operações de usinagem desnecessárias e caras.
Tolerância da Máquina de Dobra CNC & Capacidades ProMach
Engenheiramos nossa Sistemas de dobra CNC ProMach para enfrentar os limites físicos da fabricação de chapas metálicas.
Limites de Precisão Engenharia
Manter uma tolerância consistente na máquina de dobra CNC requer controles físicos rigorosos em cada curso.
- Repetibilidade Angular: Alcançar controle dinâmico do ângulo de dobra dentro de ±0,3° usando medição óptica em tempo real.
- Precisão de Reposicionamento do Contrapeso: Servomotores de alta precisão atingem uma precisão de reposicionamento do contrapeso de ±0,01 mm para comprimentos exatos de flange.
- Posicionamento do Pistão: A sincronização hidráulica de dois eixos Y1/Y2 mantém uma repetibilidade de micro-metros em toda a extensão da mesa.
Sistemas de Controle Inteligentes
Variações na produção de lote de material geralmente prejudicam a precisão na precisão de chapa metálica. Nossos controladores multi-eixos calculam e compensam automaticamente as variações na espessura da chapa em tempo real.
- Ajuste Dinâmico de Retorno de Springback: Sensores de ângulo a laser leem o ângulo de retorno de springback no meio do curso e reacionam automaticamente para travar o ângulo desejado.
- Crowning Hidráulico Automatizado: A compensação de coronamento hidráulico em tempo real contrabalança a deflexão da mesa, mantendo os ângulos de dobra retos de uma extremidade à outra.
Comparação de Formato de Máquina
Escolhendo entre dobradeira de prensa e dobradeiras automáticas de painéis impacta diretamente na sua tolerância de conformação e no custo unitário.
| Recurso / Capacidade | Prensa CNC de Alto Torque | Dobradeira de Painel Servo-Elétrica |
|---|---|---|
| Melhor Aplicação | Perfis de alta espessura, canais profundos, perfis personalizados | Formas complexas de caixa, volume alto de chapa leve |
| Tolerância Alvo | ±0,5° de ângulo / ±0,1 mm linear | ±0,2° de ângulo / ±0,05 mm linear |
| Método de Conformação | Dobra por ar e bottoming | Lâminas de dobra automatizadas |
| Velocidade de ciclo | Processamento em lote padrão | Operação automatizada de alta velocidade |
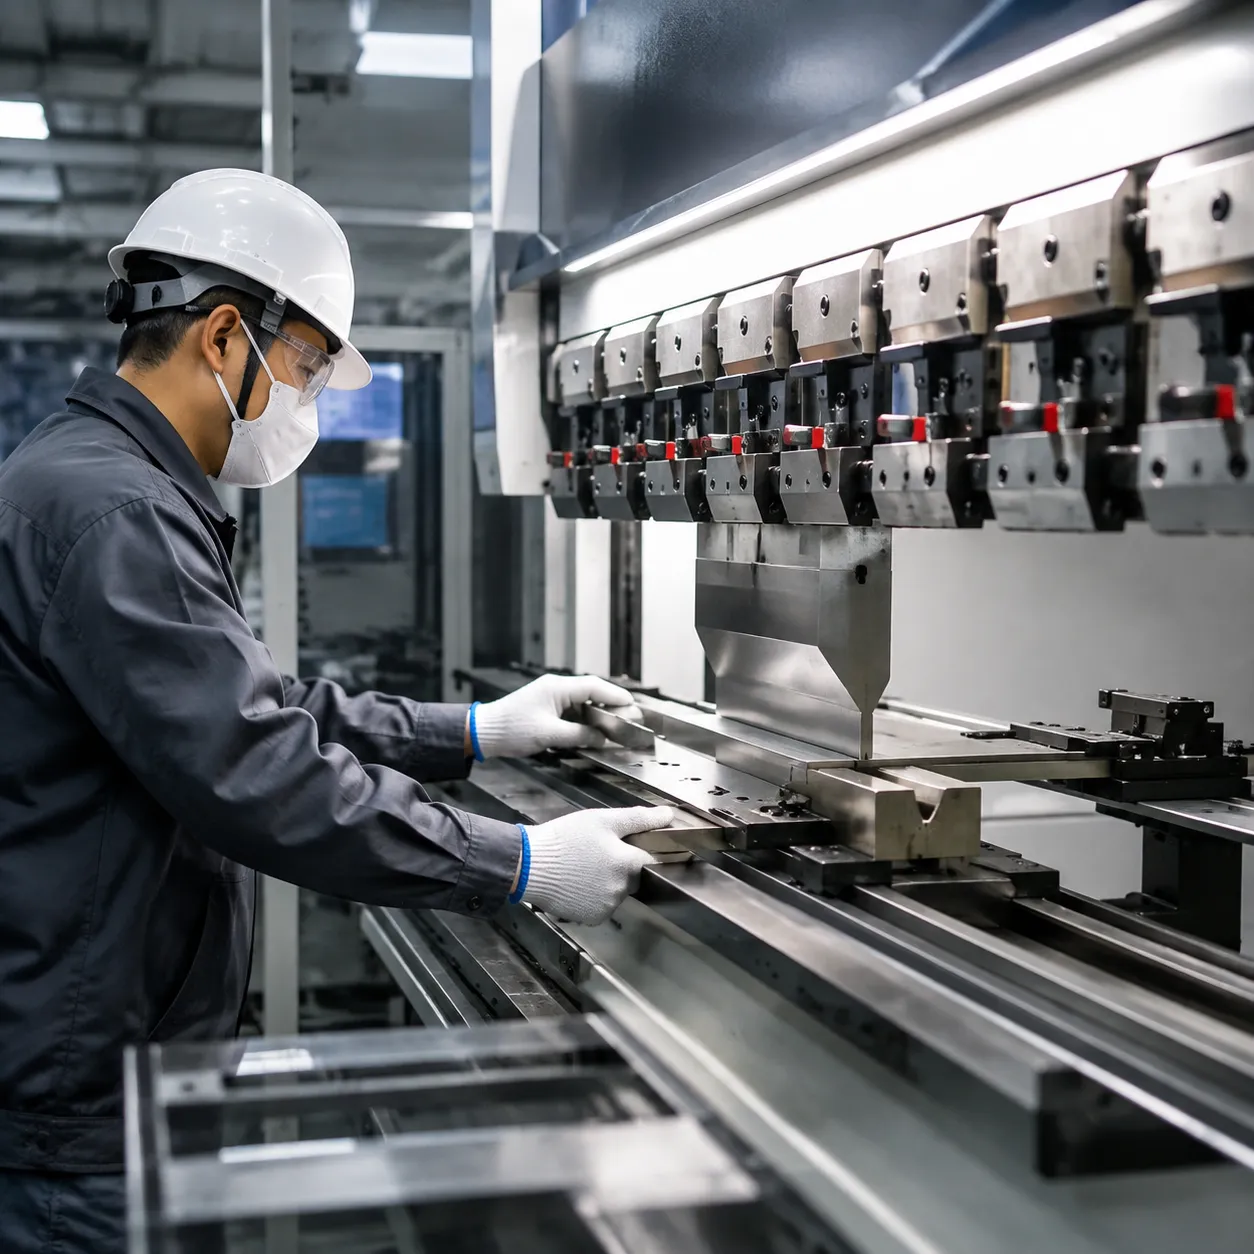
Engenharia Personalizada & Rigidez da Estrutura
Nós projetamos sob medida OEM/ODM estruturas de estrutura usando quadros de aço sólido com alívio de tensão para evitar deflexão sob carga máxima, mantendo a tolerância da sua máquina de dobra CNC precisa ao longo de décadas de uso intenso na oficina.
Perguntas Frequentes sobre Tolerância de Máquinas de Dobra CNC
Qual é a tolerância padrão ISO 2768 para dobra de chapa metálica CNC?
A maioria das operações de chapa metálica de alta precisão dependem de ISO 2768-mK como padrão de fabricação padrão.[1] Tolerâncias lineares governam o comprimento de flange e o posicionamento de furo até dobra, enquanto as tolerâncias angulares controlam a variação do ângulo de dobra.
| Classe de Tolerância | 0,5 mm a 3 mm | 3 mm a 6 mm | 6 mm a 30 mm | Angular (Lado Curto ≤ 10 mm) |
|---|---|---|---|---|
| f (Fino) | ±0.05 mm | ±0.05 mm | ±0,10 mm | ±1°0' |
| m (Médio - Padrão) | ±0,10 mm | ±0,10 mm | ±0,20 mm | ±1°30' |
| c (Grosso) | ±0,20 mm | ±0,30 mm | ±0,50 mm | ±2°0' |
Como a variação na espessura da chapa metálica afeta a precisão da máquina de dobra CNC?
- Deslocamentos de Retorno: Uma mudança de ±5% na espessura da chapa altera a rigidez do material, mudando o ângulo de retorno de até ±1,0° to ±1,5°.
- Penetração de Profundidade: Na dobra a ar, chapas metálicas mais espessas engajam os ombros da matriz mais cedo, causando dobra excessiva. Chapas mais finas levam a dobra insuficiente.
- Compensação: Eliminamos erros induzidos pela espessura usando medição óptica de ângulo em tempo real e coroamento dinâmico para manter tolerâncias rígidas tolerância da máquina de dobra CNC em todos os lotes.
Qual é a diferença entre as tolerâncias de dobra a ar e de dobra forçada?
A dobra a ar oferece flexibilidade e menores requisitos de tonelagem, enquanto a dobra forçada garante repetibilidade angular rigorosa através do contato mecânico da matriz.[4]
| Recurso | Dobra por ar | Dobra por fundo |
|---|---|---|
| Repetibilidade Angular | ±0,5° a ±1,0° | ±0,25° a ±0,5° |
| Precisão Linear | ±0,20 mm a ±0,40 mm | ±0,10 mm a ±0,20 mm |
| Versatilidade de Ferramentas | Alta (Múltiplos ângulos com uma matriz em V) | Baixa (Conjunto dedicado de punção/matriz para cada ângulo) |
| Tamanho Necessário | Baixo (força padrão de referência) | Alto (força de 3x a 5x maior) |
| Controle de Precisão | Gerenciado por profundidade CNC e sensores em tempo real | Gerenciado por força física de punção e matriz de cunhagem |

