

Wybór najlepsza maszyna do gięcia CNC zaczyna się od dopasowania architektury napędu, siły nacisku i precyzji sterowania do Twojej mieszanki materiałów – nie gonimy za szczytowymi parametrami z broszur. Wśród platform elektro-hydraulicznych, w pełni elektrycznych i hybrydowych, warsztaty, które wygrywają, mierzą najpierw wskaźnik poprawności pierwszego elementu, zużycie energii i czas ustawiania razem. Ten przewodnik omawia typy napędów, niezbędne funkcje, matematykę doboru rozmiaru, konfiguracje branżowe, TCO i listę kontrolną dla kupujących, abyś mógł precyzyjnie określić swoje potrzeby.
Architektury napędów CNC do gięcia: hydrauliczne, elektryczne i hybrydowe
Aby znaleźć najlepszą maszynę do gięcia CNC dla Twojej hali produkcyjnej, musisz dopasować architekturę napędu do konkretnej grubości materiału, wolumenu produkcji i wymagań dotyczących precyzji. Projektujemy nasze maszyny do obróbki blachy wokół trzech podstawowych platform napędowych, z których każda została stworzona, aby rozwiązać odrębne wyzwania operacyjne.
Elektro-hydrauliczne synchroniczne prasy krawędziowe CNC (Synchro)
Elektro-hydrauliczne systemy synchroniczne nadal stanowią standard przemysłowy dla ciężkiego, wszechstronnego przetwarzania blachy.
- Synchronizacja dwuwymiarowa: Niezależne optyczne skale liniowe monitorują pozycję cylindrów Y1 i Y2 w czasie rzeczywistym, zapewniając precyzyjne poziomowanie ramienia nawet przy obciążeniu nieśrodkowym.
- Precyzja zaworów proporcjonalnych: Wysoko reaktywne zawory proporcjonalne Bosch-Rexroth dynamicznie regulują przepływ oleju, zapewniając płynne hamowanie i pozycjonowanie na poziomie mikronów.
- Szeroki zakres siły nacisku: Łatwo skalowalne od 30 ton do ponad 1000 ton do gięcia stali konstrukcyjnej, ciężkich płyt i długich profili architektonicznych.
W pełni elektryczne serwo maszyny do gięcia CNC
W pełni elektryczne prasy krawędziowe eliminują całkowicie olej hydrauliczny, napędzając ramię za pomocą wysokoprężnych serwonapędów połączonych z ciężkimi śrubami kulowymi lub specjalistycznymi systemami pasów.
- Zero Drgania Termiczne: Eliminuje odchylenia kąta spowodowane wahanami temperatury oleju hydraulicznego podczas długich zmian produkcyjnych.
- Maksymalna Wydajność Energetyczna: Serwomechanizmy pobierają energię tylko wtedy, gdy tłok jest w ruchu, co znacznie obniża zużycie energii w stanie czuwania do niemal zera.
- Wysokoprzepustowe Mikro-Zginanie: Zapewnia najszybsze prędkości zbliżania i powrotu dla małych, cienkościankowych elementów, takich jak obudowy elektryczne i sprzęt medyczny.
Hybrodowe Systemy Zaginania Serwo-Hydrauliczne
Technologia hybrydowa łączy siłę cylindrów hydraulicznych z szybkim reagowaniem napędów serwo. Dwukierunkowy silnik serwo napędza dedykowaną pompę hydrauliczną na żądanie.
- Dostarczanie Mocy na Żądanie: Silnik pozostaje nieruchomy podczas fazy oczekiwania i bezczynności, co obniża ogólne zużycie energii o zwykle 40-60% w porównaniu do standardowych systemów hydraulicznych w wielozmianowych centrach produkcyjnych.[1]
- Zmniejszona Pojemność Oleju: Używa kompaktowych zbiorników oleju, co skutkuje mniejszą degradacją termiczną i rzadszymi wymianami płynu.
- Cicha Praca na Podłodze Zakładu: Poziomy decybeli znacznie spadają podczas trybu czuwania i cykli zaginania.
Porównanie: Hydraulika vs. Elektryka vs. Hybryda
| Wskaźnik Wydajności | Synchro Elektryczno-Hydrauliczne | Serwo Całkowicie Elektryczne | Serwo-Hybrydowe Hydrauliczno-Elektryczne |
|---|---|---|---|
| Typowy Zakres Tonnage'u | 30T - 1000T+ (rozszerzalny tandemowo) | 20T - 150T | 40T - 400T |
| Zużycie energii | Standardowy ciągły pobór silnika | Ultra-niskie (zasilanie na żądanie) | Niskie (zazwyczaj oszczędność energii 40-60%) |
| Dokładność pozycjonowania | +/- 0,01 mm za pomocą skal liniowych | +/- 0,005 mm bezpośrednia informacja zwrotna serwomechanizmu | +/- 0,008 mm w układzie zamkniętym |
| Wymagania konserwacyjne | Rutynowe kontrole oleju, uszczelek i zaworów | Minimalne (smarowanie napędów mechanicznych) | Niskie (uszczelnione, kompaktowe obwody hydrauliczne) |
| Optymalne zastosowanie | Grube blaty, części konstrukcyjne, mieszana produkcja | Szybka cienka blacha, precyzyjna elektronika | Średnio-wysoka objętość precyzyjnej produkcji |
Kluczowe cechy techniczne najlepszej maszyny do gięcia CNC
Szukając najlepszej maszyny do gięcia CNC, priorytetem musi być integralność strukturalna i precyzyjna kontrola. Koncentrujemy się na tych kluczowych filarach technicznych, aby wyeliminować powszechne problemy w warsztacie, takie jak odkształcenie ramy i dryf kątów.
Wytrzymała sztywność ramy i odpuszczanie
Używamy ciężkich stalowych płyt, które poddawane są wysokotemperaturowemu wyżarzaniu i obróbce odkształceń. Proces ten zapobiega skręcaniu lub odkształcaniu maszyny pod wysokim naciskiem, zapewniając, że Twoje elementy pozostaną spójne przez lata eksploatacji.
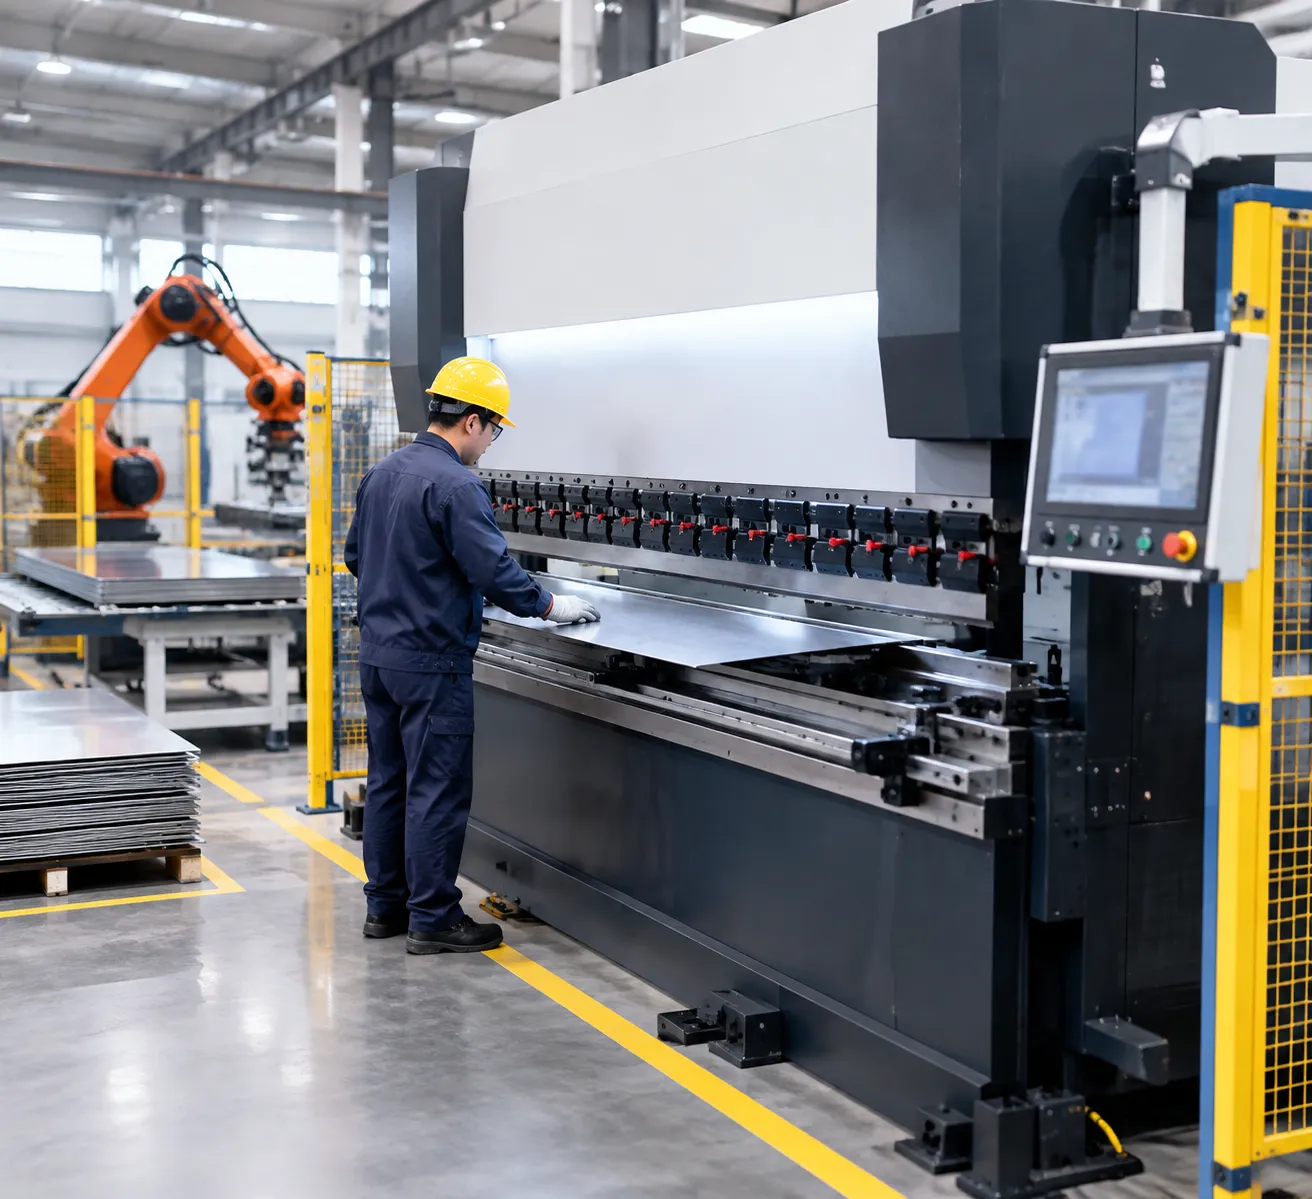
Wieloosiowa elastyczność odciągu tylniego
Aby obsługiwać skomplikowane geometrie, zaawansowany system potrzebuje więcej niż podstawowego odciągu tylnego. Oferujemy skalowalne konfiguracje dostosowane do Twoich specyficznych potrzeb produkcyjnych:
| Konfiguracja osi | Idealne dla |
|---|---|
| 3+1 osiowy | Standardowe, wysokowydajne serie produkcyjne. |
| Oś 4+1 do 6+1 | Skomplikowane elementy wymagające wieloetapowego zginania. |
| Oś 8+1 | Zaawansowane kształty 3D i niestandardowe elementy konstrukcyjne. |
Systemy kompensacji odchylenia
Aby utrzymać idealny kąt zginania na całej długości elementu, korzystamy z zaawansowanej kompensacji:
Krównież nazywane koronowaniem mechanicznym: Napędzane kliny sterowane numerycznie, które dostosowują się, aby przeciwdziałać odchyleniom łóżka.
Hydrauliczna kompensacja crowning: Wykorzystują dynamiczny nacisk, aby zapewnić, że matryca pozostaje idealnie równoległa do wykrojnika.
Nowej generacji sterowniki CNC i symulacje 3D
Integrujemy przemysłowe sterowniki takie jak Delem DA-66T/69T, Cybelec lub systemy ESA. Sterowniki te pozwalają Twoim operatorom na:
Używanie symulacji graficznych 3D do podglądu zgięć przed dotknięciem metalu.
Zmniejszanie wskaźników odpadów poprzez wczesne wykrywanie potencjalnych kolizji.
Osiągnij precyzję pozycjonowania na poziomie mikronów za pomocą wysokoprecyzyjnych enkoderów optycznych - szczegóły w jak działa maszyna do zaginania CNC.
Pomiary kąta laserowego w czasie rzeczywistym
Aby zagwarantować produkcję "pierwszy-element-poprawny", nasze systemy wykorzystują zamkniętą pętlę pomiaru kąta laserowego. Technologia ta monitoruje odchylenie w czasie rzeczywistym i dokonuje automatycznych korekt położenia tłoka, zapewniając, że każdy element - od pierwszego do tysiącznego - spełnia Twoje dokładne wymagania bez ręcznej kalibracji.
Przewodnik krok po kroku dotyczący doboru maszyny do najlepszej prasy CNC do gięcia
Wybór odpowiedniego sprzętu zaczyna się od dopasowania Twoich specyficznych wymagań produkcyjnych do możliwości technicznych maszyny. Wybór zbyt małej lub zbyt dużej prasy do gięcia prowadzi do nieefektywności, obciążenia ramy lub słabej precyzji gięcia.
Wzór obliczania siły zginania
Aby określić wymaganą siłę nacisku w tonach dla twojego najlepsza maszyna do gięcia CNC, używamy standardowego wzoru na siłę zginania opartego na grubości materiału, szerokości matrycy i wytrzymałości na rozciąganie. Zasadą jest:
Tonaż = (650 x Długość x Grubość^2) / (Szerokość matrycy x 1000)
Zawsze uwzględniaj bufor 20%, aby uniknąć pracy maszyny na granicy jej możliwości, co chroni system hydrauliczny i zapewnia długoterminową powtarzalność.
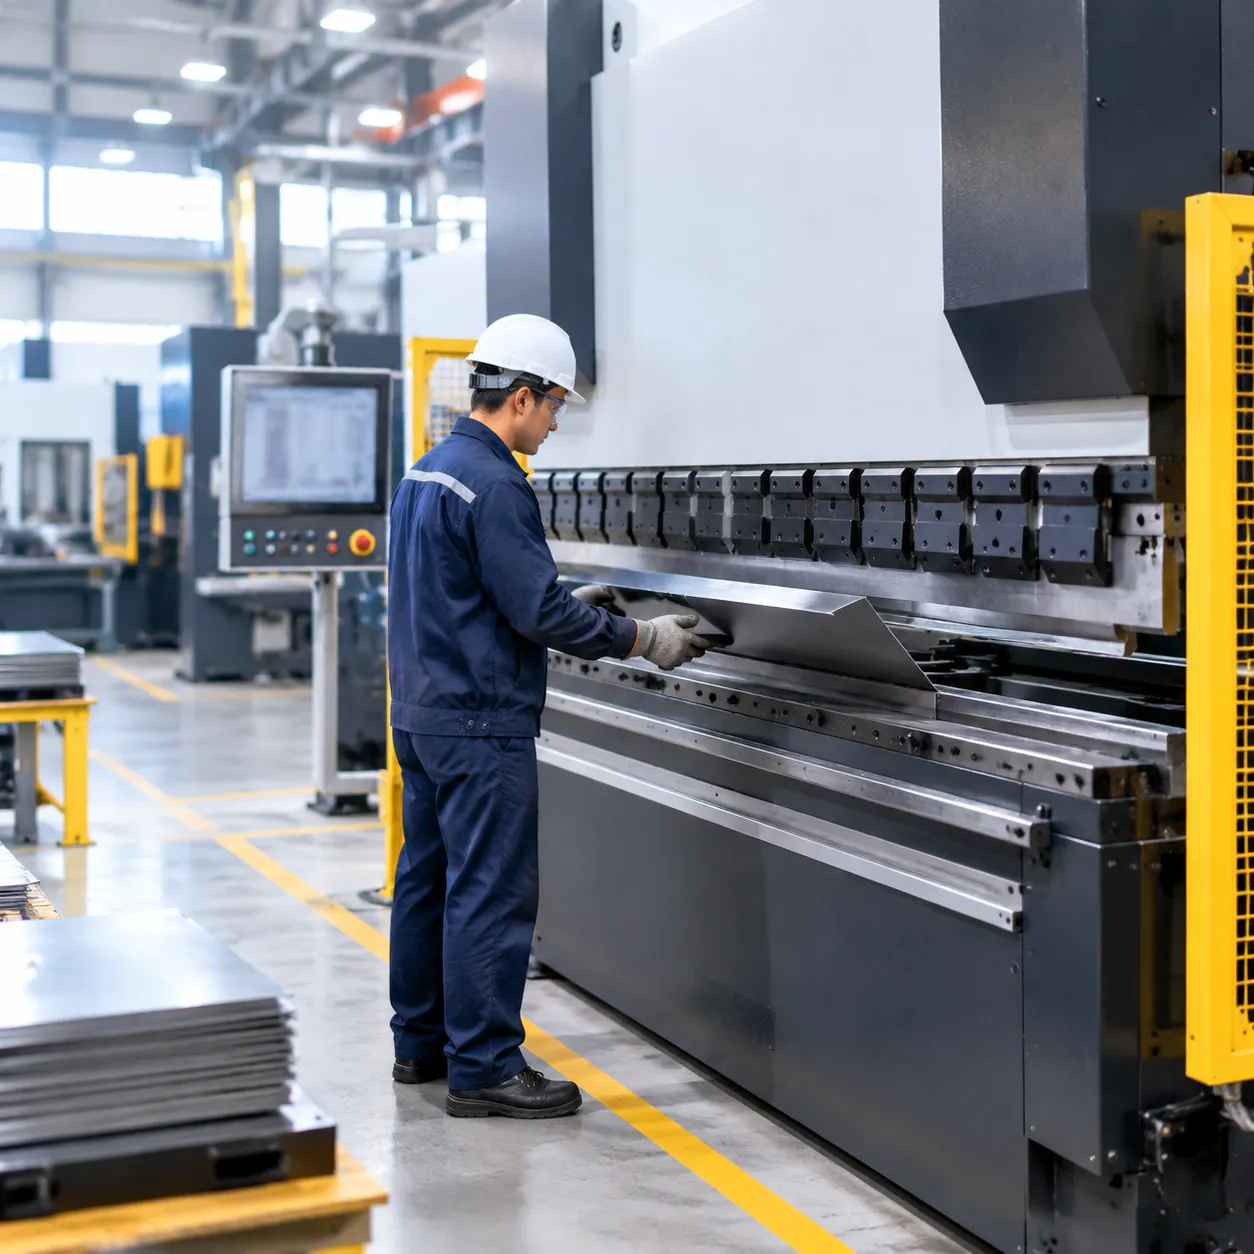
Głębokość gardła, szerokość światła i długość skoku
Te fizyczne odległości definiują geometrię części, które można obrabiać:
Głębokość gardzieli: Określa maksymalną odległość od krawędzi arkusza do linii zaginania. Głębsze gardło jest niezbędne dla większych paneli.
Światło: Przestrzeń pionowa między tłokiem a stołem. Upewnij się, że jest wystarczająca dla twojego najwyższego narzędzia i wymagań formowania pudełek.
Długość skoku: Definiuje maksymalny zakres ruchu tłoka. Dłuższy skok umożliwia głębsze zaginanie pudełek i łatwiejsze wyjmowanie części.
Kompatybilność narzędzi i szybkie zaciskanie
Wszechstronność w sprzęcie do obróbki blachy zależy od twojego systemu narzędziowego. Priorytetem jest kompatybilność, abyś mógł szybko zmieniać zadania:
Styl europejski/Promecam: Standard branżowy pod względem wszechstronności i opłacalności, idealny dla większości warsztatów obróbki metali.
Styl Wila/Trumpf: Najlepszy do precyzyjnych, ciężkich zastosowań wymagających szybkiego zaciskania hydraulicznego.
Systemy szybkiego zaciskania: Ulepszenie do pneumatycznego lub hydraulicznego zaciskania narzędzia górnego znacząco skraca czas przygotowania, umożliwiając zmianę różnych profili gięcia w minutach, a nie godzinach.
Najlepsze zastosowania maszyn do gięcia CNC według branży
Każda hala produkcyjna stawia czoła unikalnym wyzwaniom w zakresie gięcia, od odchylenia kątowego na długich częściach wykończeniowych po kolizję flansu na wielokrotnych zaginaniach. Projektujemy nasze maszyny tak, aby rozwiązać te konkretne wąskie gardła w różnych środowiskach obróbki blachy. Wybór najlepszą maszynę do gięcia CNC konfiguracji sprowadza się do dopasowania tonażu, długości łóżka i automatyzacji wieloosiowego typoszeregowania do konkretnego produktu końcowego.
| Zastosowanie w branży | Kluczowe punkty bólu produkcji | Skoncentrowana konfiguracja maszyny |
|---|---|---|
| Obudowy elektryczne | Błąd kątowy sumaryczny, głębokość pudełka | Oś 4+1 do 6+1, wysokie prześwity |
| Motoryzacja i podwozia | Wysoki sprężynowy odskok, szybkość cyklu | Dynamika synchro, skale optyczne |
| Architektura i windy | Defekt kanoe w centrum, ślady na powierzchni | Zmotoryzowane mechaniczne koronowanie |
| Ciężka konstrukcja i górnictwo | Ugięcie ramy, ekstremalny tonaż | 500T-1000T+ maszyny ciężkie / Tandem |
Precyzyjne obudowy elektryczne i szafy sterownicze
Wytwarzanie obudów elektrycznych o klasie NEMA i szaf serwerowych wymaga ścisłych tolerancji, aby zapewnić odpowiednie uszczelnienie, wyrównanie zatrzasków i idealne dopasowanie drzwi na płasko.
- Problem: Głębokie kołnierze powrotne często kolidują z standardowymi uchwytami narzędzi, a drobne odchylenia kątów mnożą się na przestrzeni 6-8 sekwencji gięcia, pozostawiając nierówne szczeliny w narożnikach.
- Nasze rozwiązanie: Konfigurujemy nasze elektro-hydrauliczne prasy krawędziowe synchroniczne z wydłużonym światłem, głębokimi głębokościami gardła i segmentowanymi narzędziami typu szybkozłączki w stylu europejskim.
- Kluczowe parametry używane: Systemy odległości tylnych od 4+1 do 6+1 osi (X, R, Z1, Z2) napędzane serwonapędami Yaskawa, umożliwiające natychmiastowe ustawienie wąskich krawędzi bocznych bez ręcznego przesuwania wskaźników.
Podwozia samochodowe, wsporniki i karoserie pojazdów
Wysokoseryjne komponenty samochodowe wymagają szybkich cykli, wysokiej powtarzalności i natychmiastowej kompensacji sprężystości podczas formowania wysokowytrzymałych stali.
- Problem: Wytrzymałość na odkształcenia materiału waha się między partiami zwoju, co powoduje niejednorodność kątów i wysokie wskaźniki odpadów na krytycznych mocowaniach strukturalnych.
- Nasze rozwiązanie: Proporcjonalne zawory elektro-hydrauliczne o wysokiej prędkości, połączone z liniowymi enkoderami optycznymi, zapewniają pozycjonowanie tłoka na poziomie mikronów (Y1/Y2).
- Kluczowe parametry używane: Graficzne sterowniki CNC Delem z automatycznym obliczaniem kolejności gięcia i bieżącą regulacją siły nacisku, zapewniające precyzję pierwszego wyrobu na wspornikach strukturalnych, wzmocnieniach podwozi i kanałach wzmacniających.
Architektoniczne fasady i produkcja wind ze stali nierdzewnej
Długie panele architektoniczne i dekoracyjne listwy ze stali nierdzewnej wymagają perfekcyjnej estetyki bez niepożądanego efektu "canoe" na linii środkowej.
- Problem: Standardowe prasy gięte uginają się w środku pod obciążeniem, tworząc otwarte kąty w centrum i ciasne kąty przy bocznych ramach maszyny na arkuszach od 3 do 4 metrów długości.
- Nasze rozwiązanie: Integrujemy sterowane numerycznie stoły mechaniczne z automatycznym wyrównaniem. Sterownik oblicza dokładny profil odkształcenia na podstawie grubości arkusza, rodzaju materiału i długości, napędzając specjalistyczne dynamiczne kliny, aby utrzymać blat idealnie równoległy pod pełnym naciskiem.
- Kluczowe parametry używane: Gięcie na długości od 3000 mm do 4000 mm z delikatną kontrolą nacisku, chroniącą szczotkowane, lustro-finish i anodowane panele aluminiowe przed śladami narzędzi.
Ciężki sprzęt, maszyny do robót ziemnych i płyty mostowe strukturalne
Formowanie odpornej na ścieranie blachy, ciężkich sekcji wysięgników i grubej stali strukturalnej wymaga maszyn o wysokiej sztywności, które opierają się odkształceniom strukturalnym.
- Problem: Zginanie blachy o grubości 1/2 cala do 1 cala wywiera ekstremalne naprężenia na gardziel i ramy boczne, prowadząc do trwałego odkształcenia ramy w lżejszych maszynach.
- Nasze rozwiązanie: Ciężkie, spawane ramy stalowe poddawane są pełnociężarowemu, wysokotemperaturowemu wyżarzaniu termicznemu i wibracyjnemu rozluźnianiu naprężeń, aby wyeliminować residualne naprężenia produkcyjne.
- Kluczowe parametry używane: Systemy hydrauliczne o dużej sile nacisku, dostarczające od 500 ton do ponad 1000 ton (rozszerzalne do konfiguracji tandemowych wielomaszynowych do 12 metrów) z ciężkimi hydraulikami Bosch-Rexroth, zdolne do obciążania poza środkiem bez kawitacji cylindra hydraulicznego lub zacięcia mechanicznego.
Całkowity Koszt Posiadania (TCO) i Ocena Zwrotu z Inwestycji (ROI)
Podczas oceny najlepszej maszyny do gięcia CNC na Twoim stanowisku, początkowa cena zakupu to tylko część równania. Prawdziwą rentowność mierzymy poprzez analizę kosztów operacyjnych w cyklu życia: zużycia energii elektrycznej, wskaźników odpadów materiałowych, trwałości narzędzi i rutynowych przestojów serwisowych. Wybór systemu inżynieryjnego z wysokowydajnymi napędami i precyzyjnymi kontrolami zapewnia szybszy zwrot inwestycji i utrzymanie marży przez lata ciągłej produkcji.
Zużycie energii: hydrauliczne vs. serwo vs. elektryczne prasy krawędziowe
- Standardowe systemy elektro-hydrauliczne: Tradycyjne jednostki hydrauliczne pracują z głównym silnikiem non-stop, zużywając energię nawet podczas postoju ramienia lub gdy operator dokonuje ustawień arkusza.
- Hybrodowe systemy serwo-hydrauliczne: Wykorzystujemy dwukierunkowe pompy serwo, które działają wyłącznie podczas aktywnego ruchu ramienia. Zużycie energii w trybie czuwania spada do niemal zera, obniżając ogólne zużycie energii elektrycznej o zwykle 40-50% w porównaniu do standardowej hydrauliki.[1]
- Elektryczne maszyny do gięcia serwo: Używając bezpośrednich napędów śrub kulowych napędzanych paskiem bez żadnego oleju hydraulicznego, jednostki elektryczne zużywają energię wyłącznie na żądanie. Zapewniają najwyższą efektywność energetyczną dla lekkich i średnich arkuszy do gięcia.
Redukcja odpadów dzięki symulacji poprawnego pierwszego elementu
- Offline'owa symulacja 3D gięcia: Zaawansowane kontrolery, takie jak graficzne interfejsy Delem DA-66T i DA-69T, pozwalają programistom testować sekwencje gięcia, sprawdzać interferencje między elementami a narzędziami oraz weryfikować odległość od tyczki przed cięciem metalu.
- Automatyczna precyzja koronowania: Napędzana mechaniczna kompensacja odchylenia oblicza dynamicznie wymaganą kompensację łóżka, zapobiegając zmianom kąta wygięcia środkowego i eliminując odpadki z testowego gięcia.
- Precyzyjna powtarzalność kątów: Wysokorozdzielcze optyczne enkodery i hydraulika z zaworami proporcjonalnymi zapewniają dokładność pozycjonowania w poziomie mikronów, co pozwala na precyzyjne gięcia już za pierwszym razem.
Harmonogramy łagodzenia zużycia narzędzi i prewencyjnej konserwacji
Nierównomierne obciążenie tonażowe i słabe wyrównanie maszyn przyspieszają uszkodzenia narzędzi i prowadzą do kosztownych cykli wymiany. Chronimy Twoją inwestycję w narzędzia dzięki precyzyjnym, powtarzalnym parametrom CNC:
- Równomierne rozłożenie obciążenia: Dynamiczne wieloosiowe pozycjonowanie typoszeregów (X, R, Z1, Z2) oraz CNC koronowanie rozkłada siłę równomiernie na profil narzędzia, zapobiegając lokalnemu zużyciu i pękaniu wykrojników.
- Systemy szybkiego zaciskania: Przyrządy z szybkim zaciskaniem hydraulicznym lub pneumatycznym mocują stemple z równomiernym naciskiem, eliminując błędy manualne w ustawieniu i nierównomierne naprężenia krawędzi.
- Uproszczone rutyny konserwacyjne:
- Codziennie: Czyszczenie optycznych skal liniowych i inspekcja kurtyn świetlnych bezpieczeństwa.
- Raz w tygodniu: Sprawdzanie poziomu automatycznego smarowania śrub kulowych i prowadnic liniowych na tylnym ograniczniku.
- Miesięczne / półroczne: Inspekcja czystości płynu hydraulicznego, sprawdzanie uszczelek zaworów proporcjonalnych oraz weryfikacja punktów zerowych osi, aby zapewnić ciągłą najwyższą wydajność.
Inżynieria pras CNC ProMach dla zakładów produkcyjnych
Wytwórcy wybierają nasze urządzenia, ponieważ eliminujemy typowe wąskie gardła w obróbce blach: niejednorodność kątów, dryf termiczny i nieoczekiwane przestoje maszyny. Projektujemy każdy system od podstaw, aby służył jako najlepsza inwestycja w maszynę do gięcia CNC dla wymagających przemysłowych warsztatów i linii produkcyjnych o dużej wydajności.
Ramki zoptymalizowane pod kątem FEA z odpuszczaniem naprężeń:
Projektujemy nasze solidne stalowe ramy boczne i zespoły łóżek za pomocą analizy elementów skończonych (FEA), aby zminimalizować odchylenia strukturalne podczas szczytowych cykli nacisku.
- Odpuszczanie naprężeń w wysokich temperaturach: Każda spawana rama przechodzi pełne odpuszczanie naprężeń termicznych w dedykowanych piecach przemysłowych, aby wyeliminować residualne naprężenia produkcyjne.
- Długoterminowa stabilność strukturalna: Nasze ramy z odpuszczonymi naprężeniami gwarantują brak odkształceń strukturalnych przez dziesięciolecia przy dużym obciążeniu.
- Precyzyjne obróbki maszynowe: Krytyczne powierzchnie montażowe są frezowane w jednym ustawieniu na dużych centrach obróbczych z pięcioma powierzchniami, zapewniając dokładne równoległe ustawienie między głowicą a łóżkiem.
Integracja komponentów najwyższej klasy: Bosch-Rexroth, Delem i Yaskawa
Współpracujemy z wiodącymi markami automatyki przemysłowej, aby zapewnić precyzyjną kontrolę ruchu, szybkie reakcje hydrauliczne i niezawodną dostępność części na całym świecie.
| Grupa komponentów | Partner marki | Przewaga techniczna |
|---|---|---|
| Sterowniki CNC | Delem / Cybelec / ESA | Intuicyjna symulacja graficzna 2D/3D, programowanie offline oraz automatyczne sekwencjonowanie gięcia. |
| Zawory hydrauliczne | Bosch-Rexroth | Wysokoczęstotliwościowe elektro-hydrauliczne zawory proporcjonalne zapewniające synchronizację tłoków z dokładnością poniżej milimetra. |
| Silniki serwo i napędy | Yaskawa / Panasonic | Szybkie, wysokoprzetężne ustawianie odbojnika w osi liniowej i obrotowej. |
| Liniowe skale optyczne | Givi Misure / Heidenhain | W czasie rzeczywistym dwukierunkowa informacja zwrotna o położeniu podwójnego cylindra z dokładnością do +/-0,005 mm. |
| Podsystemy elektryczne | Schneider Electric | Przemysłowe komponenty panelowe zgodne z rygorystycznymi normami CE i UL. |
Automatyzacja typu turnkey: komórki gięcia robotycznego i synchronizacja tandemowa
- Integracja robotów do gięcia: Automatyzacja robotów 6-osiowych typu turnkey do ładowania elementów bez nadzoru, odwracania, gięcia wielostanowiskowego i paletyzacji.
- Synchronizacja Tandem Press Brake: Synchronized setupy dla dwóch lub więcej maszyn działających pod jednym sterownikiem CNC do gięcia dużych arkuszy do 12 metrów (40 stóp) i więcej.
- Podpory podążające za arkuszem: Wytrzymałe, sterowane numerycznie ramiona podparcia z przodu, które poruszają się synchronicznie z cyklem gięcia, aby zapobiec odkształceniom podczas cofania na cienkich, dużych arkuszach.
Globalne usługi wsparcia i inżynierii cyklu życia
Wspieramy każde prasa krawędziowa CNC z kompleksowym wsparciem inżynierii cyklu życia:
- Projektowanie narzędzi niestandardowych: Inżynieria wewnętrzna dla standardowych konfiguracji narzędzi szybkiego zacisku europejskiego, Promecam i niestandardowych profili.
- Diagnostyka zdalna: Szybkie, zaszyfrowane połączenie sieciowe bezpośrednio z naszym zespołem wsparcia technicznego w celu rozwiązywania problemów z sterownikiem w czasie rzeczywistym i aktualizacji oprogramowania.
- Kompleksowa dostępność części: Kluczowe elementy zużywające się, uszczelki i komponenty elektryczne dostępne na magazynie do natychmiastowej wysyłki, aby zminimalizować przestoje w warsztacie.
Lista kontrolna oceny nabywcy maszyny do gięcia CNC
Wybór najlepszej maszyny do gięcia CNC wymaga spojrzenia poza surową siłę nacisku i efektowne malowanie. Przy ocenie konfiguracji maszyn do wysokiego asortymentu lub dużej produkcji blach, skupiamy się na dopasowaniu pojemności maszyny, mocy obliczeniowej i bezpieczeństwa operatora do codziennych wymagań hali produkcyjnej. Użyj tej listy kontrolnej technicznej, aby zweryfikować swoją następną inwestycję.
Macierz kompatybilności siły nacisku i długości łóżka
Nigdy nie dobieraj prasy krawędziowej CNC wyłącznie na podstawie średniej części. Zawsze uwzględniamy wytrzymałość materiału, najdłuższy profil zaginania oraz minimalną odległość między bocznymi obudowami, aby zapobiec odchyleniom od osi i przedwczesnemu zmęczeniu ramy na rysunkach, które również wskazują tolerancja maszyn do gięcia CNC pasma.
| Docelowy materiał i grubość | Minimalna wymagana siła nacisku | Zalecana długość łóżka | Rozważanie odległości od obudowy |
|---|---|---|---|
| Cienka blacha (0,5 - 1,5 mm / 16-26 Ga stal CR) | 30T - 60T | 1250 mm - 2000 mm (4-6 ft) | Kompaktowa powierzchnia, ultra-szybkie prędkości cyklu |
| Średnia obróbka (2,0 - 4,0 mm / 11-14 Ga stal) | 100T - 160T | 2500 mm - 3200 mm (8-10 ft) | Standardowa szerokość przejścia 2600 mm |
| Ciężka blacha (5,0 - 8,0 mm / płyta 3/16"-5/16") | 200T - 320T | 3200 mm - 4000 mm (10-13 ft) | Głębokość gardła (400 mm+) dla flansz pudełkowych/pojemnikowych |
| Strukturalne i ciężkie (10,0+ mm / płyta 3/8"+) | 400T - 1000T+ | 4000 mm - 6000 mm+ (13-20 ft) | Wzmocnione boczne ramy, opcja konfiguracji tandem |
Ocena możliwości kontrolera i oprogramowania
Maszyna do synchrogięcia elektro-hydraulicznego najwyższej klasy jest tak dobra, jak jej komputerowy mózg. Przestarzałe sterowniki NC spowalniają ustawianie i zwiększają ilość odpadów na skomplikowanych wielokrotnych elementach giętych.
- Symulacja graficzna 2D/3D: Jednostki CNC przemysłowe, takie jak kontrolery Delem DA-66T, DA-69T czy ESA, obliczają automatycznie sekwencje gięcia, weryfikują prześwit narzędzi oraz symulują kolizje arkuszy przed ruchem ramienia.
- Zarządzanie wieloosiowym odciągiem: Upewnij się, że Twój kontroler obsługuje niezależną kontrolę wieloosiową (X, R, Z1, Z2, X1, X2) z bezpośrednim pozycjonowaniem śrubami kulowymi napędzanymi serwo do dokładności +/- 0,01 mm dla niesymetrycznych elementów.
- Integracja kompensacji ugięcia: Szukać zintegrowanej kontroli mechanicznych stołów koronowania CNC w czasie rzeczywistym, aby wyeliminować ręczne ustawianie podkładek na długich łóżkach.
- Programowanie CAM offline: Zweryfikuj, czy operatorzy mogą importować standardowe pliki CAD STEP/DXF bezpośrednio przez sieci warsztatowe, aby utrzymać maszynę w ruchu zamiast programowania na konsoli maszyny.
Podstawowe standardy bezpieczeństwa: certyfikowane systemy ochrony laserowej CE/ISO
Nowoczesne, wysokoprecyzyjne gięcie blach wymaga ochrony optycznej w czasie rzeczywistym, która zapewnia bezpieczeństwo operatorom bez obniżania prędkości cyklu.
- Ciągła ochrona laserowa optyczna: Wysokiej klasy zestawy wyposażone są w podwójne systemy ochrony laserowej z wiązką optyczną zamontowane bezpośrednio na ramieniu. Śledzą one w czasie rzeczywistym końcówkę wykrawacza, umożliwiając szybkie podejście do około 2 mm punktu wyciszenia przed przejściem do prędkości gięcia.
- Zgodność z CE i ISO: Zapewniamy pełną zgodność z normami ISO 12100 i dyrektywami maszynowymi CE, wspieraną przez dwukanałowe monitorowane safety PLC oraz zintegrowane zawory bezpieczeństwa.[2][3]
- Obudowy ochronne: Kompletne bezpieczeństwo maszyny wymaga zamkniętych drzwi bocznych, tylnych kurtyn świetlnych lub fizycznych osłon bezpieczeństwa oraz łatwo dostępnych podwójnych wyłączników awaryjnych na pedałach nożnych.
Najczęściej zadawane pytania dotyczące maszyn do gięcia CNC ODM
Wybór najlepszej maszyny CNC do gięcia opiera się na dopasowaniu wielkości produkcji, grubości materiału i wymagań tolerancji do odpowiedniej konstrukcji maszyny. Oto odpowiedzi na najczęściej zadawane pytania przez producentów na hali produkcyjnej.
Jaką siłę nacisku maszyny CNC do gięcia potrzebuję dla grubości blachy?
Wymagana siła nacisku zależy od czterech kluczowych parametrów: wytrzymałość na rozciąganie materiału, grubość blachy, długość zaginania, i twojego Szerokość otworu V-kształtnego.
- Standardowa zasada: Dla zaginania na gorąco stali miękkiej na standardowym V-kształtnym matrycy (V = 8 x grubość), zazwyczaj potrzebujesz około 8 ton siły na stopę liniową dla płyty o grubości 1/8 cala (3 mm).
- Rezerwa bezpieczeństwa: Zawsze zalecamy dobieranie siły prasy CNC z nadwyżką 20% do 30% tonarzu nadwyżki. To chroni zawory proporcjonalne hydrauliczne i wytrzymałą ramę przed pracą na szczytowym obciążeniu, wydłużając żywotność narzędzi i maszyny.
Czym różni się elektro-hydrauliczna synchroniczna prasa krawędziowa od maszyny z wałem torsyjnym?
Podstawowa różnica polega na precyzji sterowania i niezależności osi:
- Maszyny z wałem torsyjnym: Używają mechanicznego wału łączącego do wymuszania opuszczenia obu stron tłoka. Brak im indywidualnej korekcji cylindrów, mają trudności z zaginaniem poza środkiem i zapewniają ograniczoną precyzję kąta na długich elementach.
- Elektro-hydrauliczne synchroniczne prasy krawędziowe: Sterują cylindrami po lewej i prawej stronie (osie Y1 i Y2) niezależnie za pomocą podwójnych zaworów proporcjonalnych i wysokiej precyzji optycznych skali liniowych. Ciągle się samokorygują w czasie rzeczywistym do poziomu mikronów, obsługując zaginania stopniowe, prace poza środkiem i produkcję o ścisłych tolerancjach bez wysiłku.
Czy prasa krawędziowa w pełni elektryczna jest lepsza od maszyny z hydraulicznym zaginaniem?
- Prasy w pełni elektryczne / serwo: Wyjątkowe do cienkich blach, małych elementów o wysokiej prędkości i operacji w czystych pomieszczeniach bez oleju.
- Hydrauliczne i hybrydowe prasy krawędziowe: Przemysłowe maszyny robocze do średnich i ciężkich tonaży (30 ton do ponad 1000 ton). Gdy zaginamy wysokowytrzymałą stal konstrukcyjną, długie arkusze lub ciężkie elementy podwozia, solidna maszyna elektro-hydrauliczna zapewnia niezbędną siłę, głęboki zakres szczeliny i sztywność strukturalną.
Dlaczego mechaniczne koronowanie jest preferowane nad hydrauliczne dla długich elementów?
Mechaniczne kompensowanie ugięcia wykorzystuje CNC-sterowane systemy klinów z napędem, umieszczone wzdłuż dolnej belki, aby przeciwdziałać odchyleniom łóżka.
- Jednolita kontrola kąta: W przeciwieństwie do cylindrów hydraulicznych, które polegają na ciśnieniu płynu - które może się wahać w zależności od temperatury oleju - mechaniczne koronowanie zapewnia precyzyjną kompensację geometryczną na każdym calu łóżka.
- Brak efektu "Kanoe": Eliminuje odchylenie kąta centralnego na długościach łóżek 3-metrowych, 4-metrowych lub tandemowych, zapewniając stałe kąty 90 stopni od końca do końca.
Jaki jest oczekiwany czas życia i harmonogram konserwacji prasy krawędziowej CNC?
Z ramą ze stali odprężonej i wyżarzonej oraz wysokiej jakości komponentami, nasze maszyny do gięcia CNC zapewniają 10 do 15+ lat precyzyjnej pracy w pełnym wymiarze produkcyjnym na zmianę.
- Codziennie: Czyste łóżka narzędziowe, sprawdź ustawienie optycznej osłony bezpieczeństwa i poziom ciśnienia hydraulicznego.
- Raz w miesiącu: Smarnij śruby kulowe tylnych prowadnic i prowadnice liniowe; sprawdź terminale elektryczne.
- Dwa razy w roku / raz w roku: Przetestuj i przefiltruj płyn hydrauliczny, wymień filtry powrotu oleju oraz wykonaj diagnostykę kalibracji kontrolera CNC na wszystkich skalach liniowych.
Gotowy do dobrania rozmiaru komórki dla swoich elementów? Wyślij rysunki i roczne cele produkcyjne, a my zalecimy tonar, osie i opcje narzędziowe dla maszyna do gięcia blach CNC linii - w tym automatycznej maszynie CNC do gięcia komórki, gdy wolumen uzasadnia automatyzację.

