

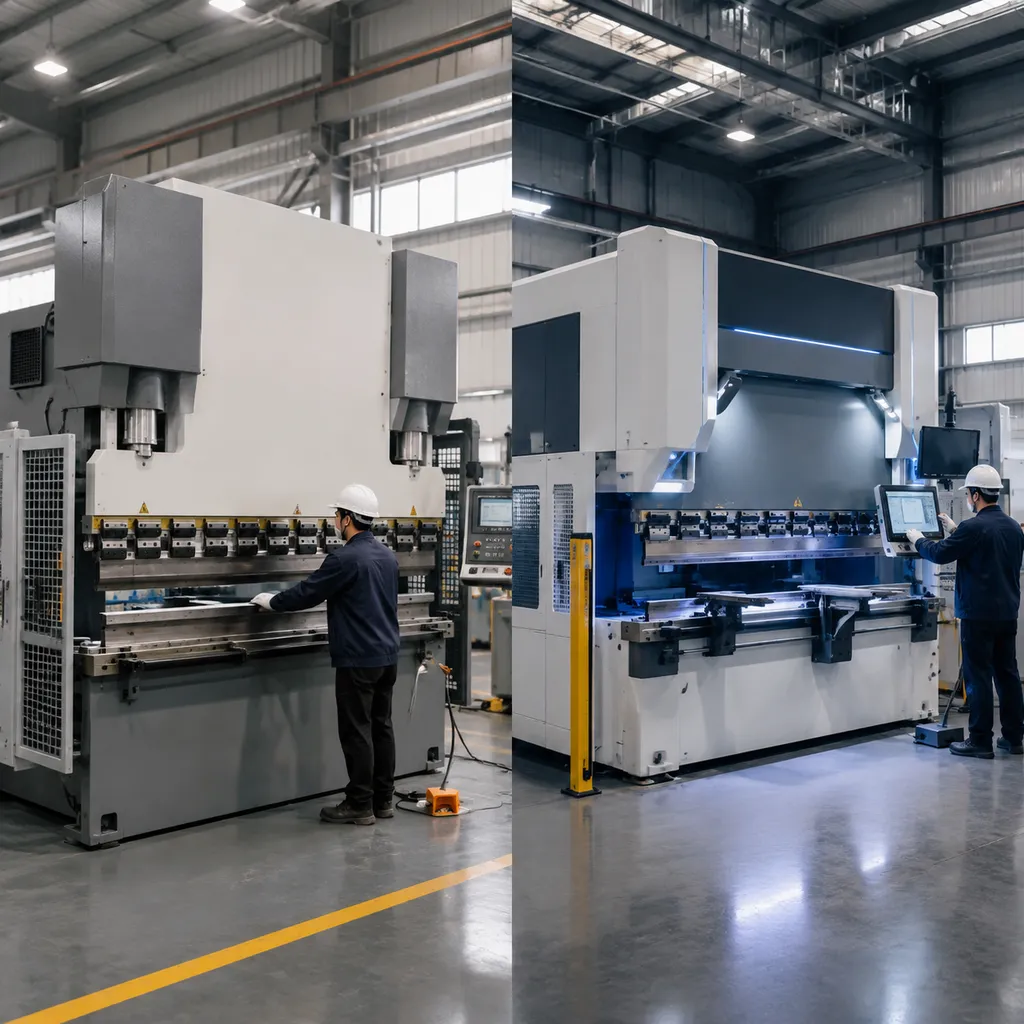
Jaka jest różnica między maszyną do gięcia NC a CNC platformami? Prasy krawędziowe NC opierają się na podstawowej kontroli numerycznej z 1-2 osiami i otwartym układem mechanicznych ograniczników, podczas gdy systemy CNC korzystają z zamkniętego układu kontroli wieloosiowej, importu CAD oraz automatycznej kompensacji sprężania. Gdy właściciele warsztatów pytają nas, jaka jest różnica między technologią maszyn do gięcia nc i cnc, odpowiedź zaczyna się od architektury podstawowej. Ten przewodnik porównuje systemy sterowania, precyzję pozycjonowania, czas ustawiania, wymagania dotyczące umiejętności operatora oraz całkowity koszt posiadania dla kupujących giętarki do blach.
Podstawowa architektura i systemy sterowania maszyn do gięcia NC i CNC
Gdy właściciele warsztatów pytają nas jaka jest różnica między maszyną do gięcia nc a cnc technologią, odpowiedź zaczyna się od architektury podstawowej. Sposób, w jaki maszyna przetwarza logikę sterowania, napędza osie i mierzy ruch, decyduje o codziennej wydajności Twojego warsztatu, precyzji pozycjonowania i czasie ustawiania.
| Funkcja | Maszyna do gięcia NC | Prasa krawędziowa CNC |
|---|---|---|
| Logika sterowania | Logika przewodowa / podstawowy PLC | Mikroprocesory (Delem, ESA, Cybelec) z importem CAD/CAM i symulacją 3D |
| Konfiguracja osi | 1-2 osie (Y, X) | Wieloosiowa kontrola (3+1 do 8+1 osi) |
| Synchronizacja ramienia | Pręt torsyjny mechaniczny | Niezależne elektrohydrauliczne zawory serwo |
| System sprzężenia zwrotnego | Otwarte układy z mechanicznymi ogranicznikami | Sprzężenie zwrotne serwo zamkniętej pętli z optycznymi enkoderami liniowymi |
Logika i interfejs systemu sterowania
- Systemy sterowania NC: Polegają na twardo podłączonej logice lub podstawowych jednostkach PLC. Operatorzy ręcznie obliczają sekwencje gięcia i wprowadzają parametry numeryczne krok po kroku bez wizualnego odniesienia.
- Systemy sterowania CNC: Wyposażone w zaawansowane mikroprocesory obsługujące wysokiej klasy sterowniki, takie jak Delem, ESA lub Cybelec. Importują rysunki CAD/CAM bezpośrednio, automatyzują sekwencje gięcia i oferują interaktywną symulację 3D w celu wykrycia kolizji narzędzi przed rozpoczęciem gięcia blachy.
Konfiguracja osi i kontrola ruchu
- Ustawienie NC 1-2 osi: Wykorzystuje mechaniczną belkę torsyjną do synchronizacji cylindrów hydraulicznej prasy krawędziowej, głównie do głębokości ramienia (oś Y) i pozycjonowania typoszeregów (oś X).
- Ustawienie CNC wieloosiowe: Wyposażone w elektrozawory proporcjonalne hydrauliczne, które napędzają niezależnie od 3+1 do 8+1 osi.[1] Każda strona ramienia jest dynamicznie regulowana, zapewniając idealne równoległe ustawienie i powtarzalność na długich elementach roboczych.
Systemy precyzyjnego sprzężenia zwrotnego i zamkniętej pętli
- NC otwartego obwodu: Polega na fizycznych ogranicznikach mechanicznych do kontrolowania głębokości gięcia. Po ustawieniu, maszyna nie może dostosować się do zmian temperatury oleju, ugięcia strukturalnego czy wariacji materiału podczas cyklu.
- CNC zamkniętego obwodu: Wykorzystuje wysokoprecyzyjne optyczne enkodery liniowe zamontowane na ramkach C do monitorowania ruchu ramienia w czasie rzeczywistym. System sterowania przelicza głębokość do poziomu mikronów, zapewniając niezrównaną precyzję kąta przy każdym gięciu.
Porównanie wydajności NC i CNC: dokładność, szybkość i powtarzalność
Mierzymy rzeczywisty wpływ różnicy między ustawieniami maszyn do gięcia NC i CNC na hali produkcyjnej, patrząc na trzy kluczowe wskaźniki: precyzję, szybkość cyklu i czas konfiguracji.
Porównanie wskaźników technicznych
| Metryka | Maszyna do gięcia NC | Prasa krawędziowa CNC |
|---|---|---|
| Dokładność pozycjonowania | ±0,05 mm - ±0,1 mm | ±0,01 mm[3] |
| Precyzja kąta | ±0,5° - ±1,0° | ±0,2° - ±0,3° |
| Prędkość odciągu | Silnik jednobiegowy (wolny) | Szybkozwojowy wieloosiowy serwo napęd prądu przemiennego |
| Średni czas przygotowania | 30 - 45 minut | 3 - 10 minut |
| Powtarzalność | Umiarkowany (zależny od operatora) | Wysoki (zamknięty układ sterowania enkoderem)[1] |
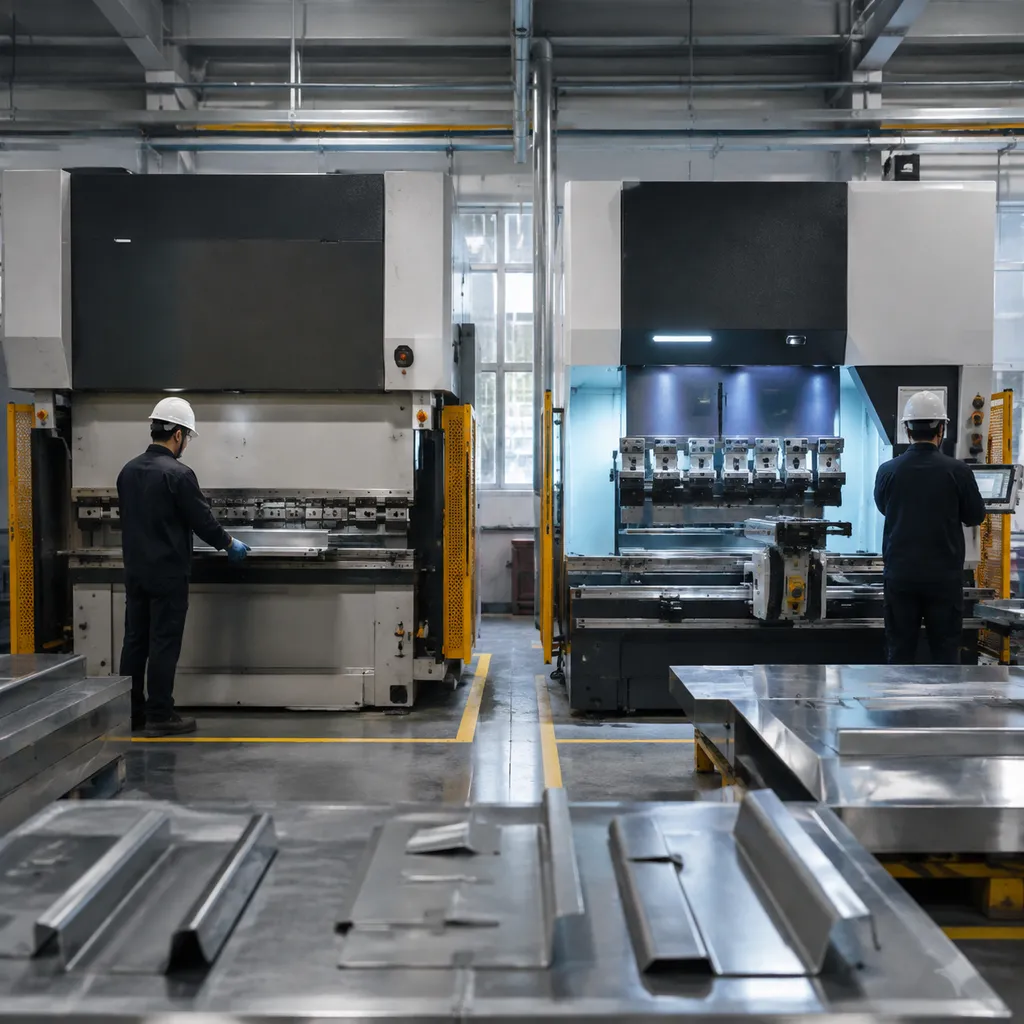
Kompensacja odchylenia i powrotu sprężystego
Zarządzanie odchyleniem gięcia blachy wymaga dwóch zupełnie różnych procesów w zależności od systemu sterowania:
- Ręczne regulacje NC: Konwencjonalne prasa krawędziowa z numerycznym sterowaniem ustawienia opierają się na fizycznych próbnych zgięciach i ręcznym podkładaniu pod łóżko. Operatorzy muszą ręcznie obliczać powrót sprężysty materiału, co zwiększa ilość odpadów i powoduje przestoje w zmianach.
- Automatyczne algorytmy CNC: Nowoczesne maszyny z numerycznym sterowaniem komputerowym wykorzystują dynamiczne systemy koronowania i algorytmy kompensacji powrotu sprężystego w czasie rzeczywistym. Sterownik automatycznie oblicza grubość materiału, długość zgięcia i odporność na rozciąganie, dokonując natychmiastowych hydraulicznych lub elektrycznych korekt dla precyzyjnego kąta na pierwszym przejściu.
Wpływ operacyjny: Jaka jest różnica między przepływami pracy maszyn do gięcia NC i CNC?
Wybór między typami maszyn bezpośrednio decyduje o tym, jak obsadzasz swój warsztat i jak radzisz sobie z codziennymi zadaniami gięcia blachy. Różnica operacyjna między standardowym sterowaniem numerycznym i maszynie sterowanej numerycznie komputerowo określa Twoją dzienną wydajność, wskaźniki odpadów i koszty pracy.
Umiejętności operatora i zależność od pracy
Logika sterowania maszyny mocno wpływa na Twoją zależność od pracy:
- Maszyny do gięcia NC: Polegają na głównych wykonawcach. Operatorzy muszą ręcznie obliczać zapasy gięcia, regulować mechaniczne ograniczniki głębokości i precyzyjnie dostosowywać kąty na podstawie zmian partii materiału.
- Maszyny do gięcia CNC: Wykorzystują intuicyjne graficzne ekrany dotykowe 3D.[2] Operatorzy na poziomie podstawowym mogą ładować wcześniej zaprogramowane elementy, korzystać z wizualnych wskazówek ładowania krok po kroku i bezpiecznie oraz precyzyjnie wykonywać skomplikowane sekwencje wielokrotnego gięcia.
Wielkość produkcji i złożoność elementów
| Funkcja / Możliwość | Maszyna do gięcia NC | Prasa krawędziowa CNC |
|---|---|---|
| Najlepsze typy elementów | Proste wsporniki, profile z jednym gięciem, standaryzowane kanały | Złożone obudowy z wieloma gięciami, kształty skrzynek, niestandardowe geometrie |
| Strategia partii | Długie, ciągłe serie z dużą liczbą elementów | Zlecenia na mało zróżnicowane, niskowolumenowe (HMLV) |
| Czasy przygotowania | 15-45 minut na ręczne ustawianie typoszeregu i głębokości | Ponad 2 minuty dzięki offline'owemu programowaniu i automatyzacji sterowanie wieloosiowe |
| Precyzja gięcia | Wymaga fizycznych prób gięcia i ręcznego ustawiania podkładek | Automatyczne regulacje kąta i dynamiczne koronowanie |
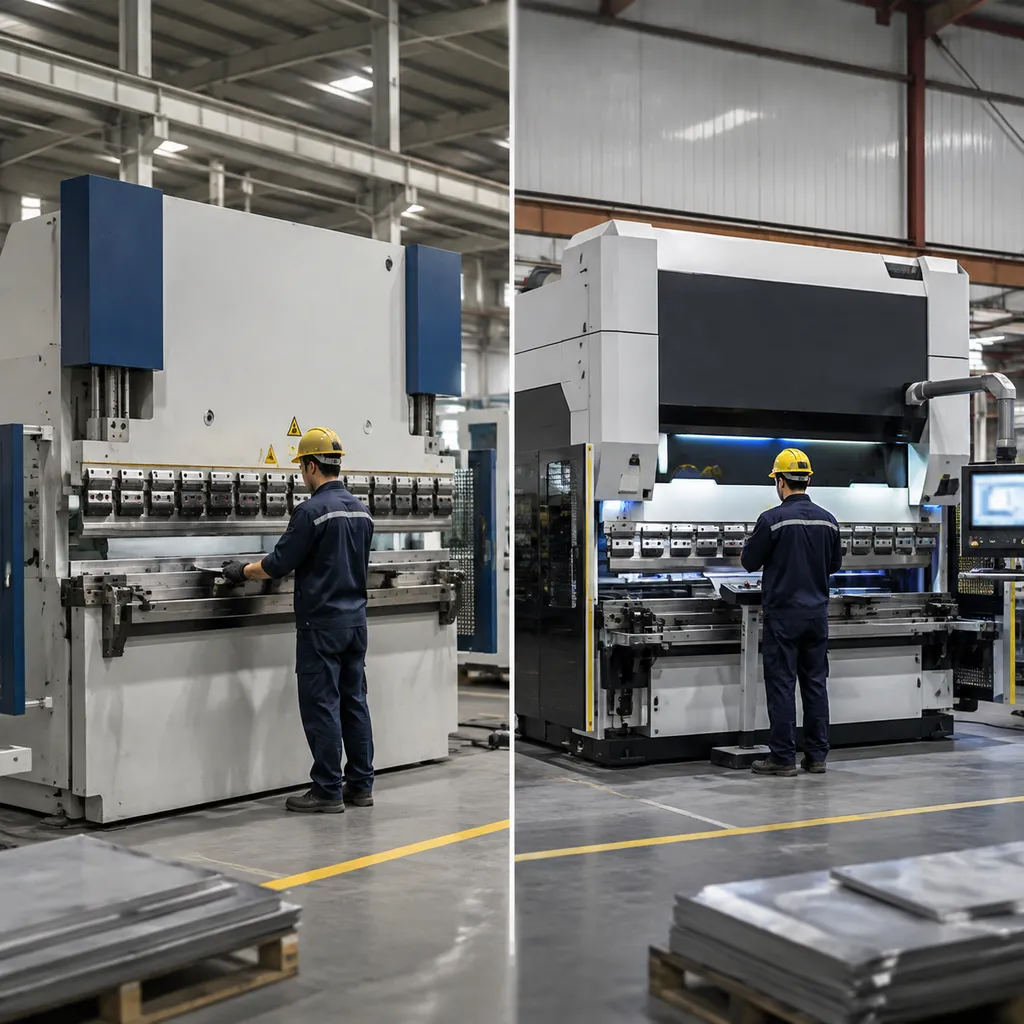
Integracja automatyzacji i Przemysłu 4.0
- Praca samodzielna NC: Ograniczona do ręcznego ładowania, ustawiania ręcznego i fizycznej manipulacji elementami. Tworzy to twarde ograniczenia dziennej wydajności i ogranicza łączność z warsztatem.
- Integracja inteligentnej komórki CNC: Bezproblemowo integruje się z robotycznymi ramionami do załadunku i rozładunku[4], automatycznymi wymiennikami narzędzi oraz scentralizowanymi sieciami ERP. Ulepszenie linii pras do automatycznych komórek giętarskich CNC umożliwia produkcję bez przerw, z pełną śledzeniem procesu.
Analiza ekonomiczna: Koszt początkowy vs. długoterminowa stopa zwrotu
Podczas oceny jaka jest różnica między maszyną do gięcia nc a cnc opcji dla Twojego warsztatu, ważne jest, aby spojrzeć poza początkową cenę maszyny.
Porównanie wydatków kapitałowych
An Maszyna do gięcia NC: wymaga znacznie mniejszych nakładów kapitałowych na początku, co czyni ją atrakcyjnym wyborem na początek.
- Oszczędności na sprzęcie NC: Dostarcza znaczne oszczędności początkowe w porównaniu do równoważnych modeli CNC[2], zachowując płynność finansową dla warsztatów obsługujących proste, dedykowane części.
- Inwestycja w CNC: Wyższy początkowy koszt zakupu wynikający z systemów wieloosiowych, elektromechanicznych zaworów proporcjonalnych i technologii koronowania dynamicznego.
Czynniki Całkowitych Kosztów Posiadania
Podczas gdy sterowaniem numerycznym sprzęt utrzymuje Twój początkowy budżet na niskim poziomie, maszynie sterowanej numerycznie komputerowo systemy optymalizują czynniki kosztów operacyjnych, aby obniżyć ogólny koszt na część.
| Wskaźnik Finansowy | Maszyna do gięcia NC | Prasa krawędziowa CNC |
|---|---|---|
| Materiały odpadowe | Wyższy z powodu ręcznych próbnych zgięć | Prawie zerowy dzięki automatycznemu kompensowaniu sprężystości |
| Ustawienia i Zmiany | 30-60 minut na zlecenie (ręczne zatrzymania) | Mniej niż 5 minut za pomocą ekranów dotykowych i programowania offline |
| Koszty pracy | Wysoka zależność od kosztownych, wysoko wykwalifikowanych operatorów | Działa efektywnie z pracownikami na poziomie podstawowym, prowadzonymi przez wizualne wskazówki |
| Wydajność części | Ogólna przepustowość wolniejsza przy skomplikowanych kształtach | Wysoka prędkość realizacji przy skomplikowanych sekwencjach wielokrotnych zgięć |
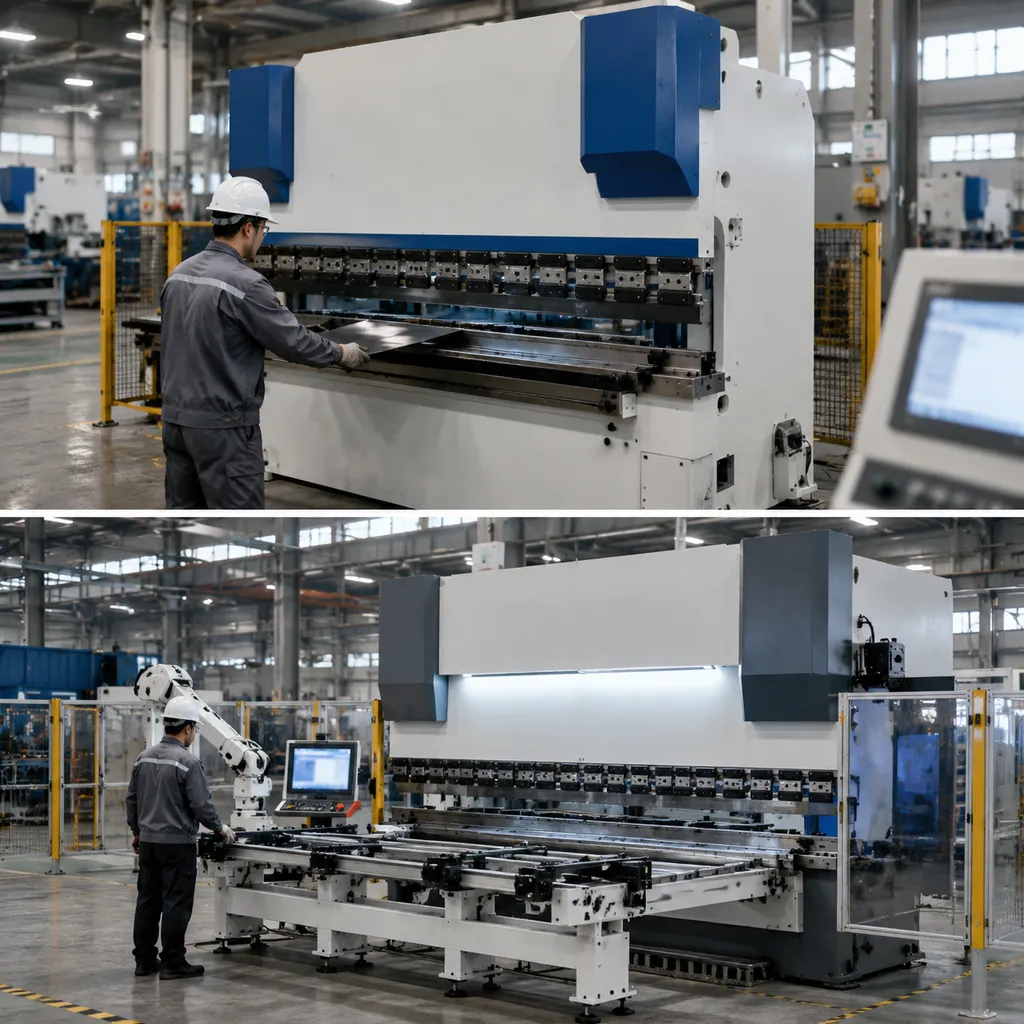
Automatyzacja czasów ustawiania i eliminacja ręcznego odpadów podczas ustawiania zmienia codzienne marże. Inwestycja w wysokoprecyzyjne hydrauliczna krawędziarka z zaawansowanymi napędami CNC zapewnia wyższy długoterminowy zwrot z inwestycji w wysokiej różnorodności, precyzyjne tolerancje gięcia blach działa.
Ramowy wybór: Wybór odpowiedniej maszyny dla Twojej placówki
Wybór między typami urządzeń sprowadza się do trzech jasnych czynników: złożoności części, wielkości produkcji oraz budżetu kapitałowego. Zrozumienie różnicy między ustawieniami maszyny do gięcia NC a CNC pomaga dopasować odpowiednie urządzenie do codziennych wymagań produkcyjnych Twojej hali produkcyjnej.
Kiedy wybrać maszynę do gięcia NC
An Maszyna do gięcia NC: ma sens praktyczny i finansowy, gdy Twój przepływ pracy koncentruje się na prostych geometriach i ciągłych seriach produkcyjnych.
- Profile standaryzowane: Najlepsze do prostych kątów 90 stopni, prostych kanałów i jednolitych elementów z blachy.
- Ciągłe długie serie: Idealne do dużych zleceń, gdzie pozycjonowanie podkładki pozostaje niezmienione przez długi czas.
- Ścisłe ograniczenia kapitałowe: Zapewniają niższy początkowy koszt zakupu, co przynosi znaczne oszczędności na wstępnych wydatkach na sprzęt maszynowy.
Kiedy wybrać maszynę do gięcia CNC
A Maszyna do gięcia CNC jest standardowym wyborem, gdy elastyczność warsztatu, wysoką precyzję i minimalny czas przygotowania napędza Twoją rentowność.
- Złożone geometrie: Obsługuje wielokątne obudowy, różne kąty i skomplikowane części w jednym, ciągłym cyklu.
- Tolerancje ścisłe: Zapewnia wyjątkową precyzję pozycjonowania (±0,01mm) i ścisłą precyzję kątów (±0,3°) w różnych partiach materiałów.
- Automatyczne skalowanie: Wyposażona w kontrolę wieloosiową, dynamiczne koronowanie, programowanie offline i pełną gotowość do integracji z robotami.
Szybka macierz wyboru
| Wymagania warsztatu | Maszyna do gięcia NC | Prasa krawędziowa CNC |
|---|---|---|
| Geometria elementu | Prosty profil z jednym kątem | Składane części wielokrotnych zakrętów |
| Docelowa tolerancja | Standardowa jakość komercyjna | Wysoka precyzja (±0,01mm, ±0,3°) |
| Czas przygotowania | Ręczne mechaniczne ograniczniki | Zautomatyzowany wieloosiowy system przypominania |
| Skupienie na budżecie | Niskie koszty początkowe CAPEX | Wysoka przepustowość i szybki zwrot z inwestycji |
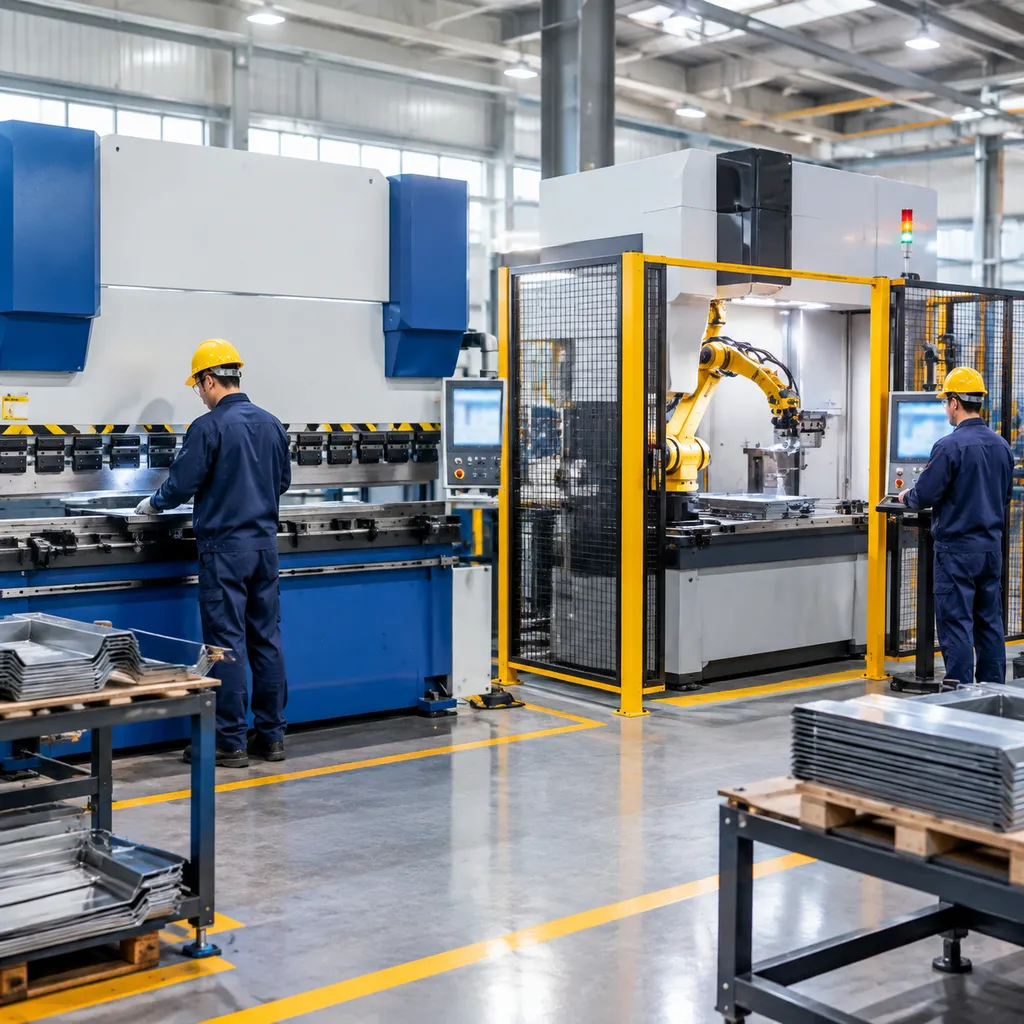
Rozwiązania do gięcia ProMach: Precyzyjne inżynierstwo dla nowoczesnej produkcji
Niezależnie od tego, czy przechodzisz z podstawowego urządzenia, czy ulepszasz zautomatyzowaną fabrykę, budujemy sprzęt zaprojektowany z myślą o niezawodnej precyzji pozycjonowania i długoterminowej niezawodności. Zrozumienie jaka jest różnica między maszyną do gięcia nc a cnc możliwości sprowadza się do kontroli, szybkości i precyzji - a nasza oferta spełnia wszystkie trzy kryteria.
Certyfikowane prasy krawędziowe CNC i elastyczne komórki produkcyjne
Nasza maszyna certyfikowana zgodnie z ISO9001 i CE radzi sobie z wymagającymi gięcia blach pracami przy minimalnym czasie przygotowania:
- Prasy krawędziowe CNC: Precyzyjna wieloosiowa kontrola dla skomplikowanych części z wieloma zakrętami.
- Giętarki panelowe: Szybkie zautomatyzowane gięcie przeznaczone do produkcji skrzynek, paneli i obudów.
- Elastyczne komórki gięcia: Opcje automatyzacji robotycznej dla ciągłej, bezobsługowej produkcji.
Pojemności tonażowe i konfiguracje napędu
| Konfiguracja | Hydrauliczna prasa krawędziowa | Maszyna do gięcia serwo elektrycznego czysto elektryczna |
|---|---|---|
| Zakres tonażu | 40T do 1000T+ | 35T do 150T |
| Najlepsze do użytku | Obróbka ciężkich blach i prace o dużym tonażu | Ultra szybkie, energooszczędne precyzyjne części |
| Główna korzyść | Maksymalna siła zginania na długich długościach stołu | Brak oleju hydraulicznego, niższe koszty konserwacji, wysokie powtarzalność |
Premierowe kontrolery i globalne wsparcie
Integrujemy najwyższej klasy sprzęt systemu sterowania, aby zapewnić płynną pracę i prosty program offline dla Twojego zespołu.
- Zaawansowane systemy sterowania: Natychmiastowe wsparcie dla Delem, ESA, i Cybelec ekranów dotykowych 3D.
- Dynamiczne crowningowanie: Real-time kompensacja odchyłek hydraulicznych i mechanicznych dla idealnej precyzji kąta na całej powierzchni arkusza.
- Indywidualne inżynieria OEM/ODM: Specjalistyczna prędkość tylnej prowadnicy, niestandardowe długości skoku i dostosowane ustawienia narzędziowe dostosowane do Twojej hali produkcyjnej.
- Wsparcie techniczne na całe życie: Wsparcie techniczne na żądanie, szybka dostawa komponentów i ciągła obsługa przez cały okres eksploatacji maszyny.
Najczęściej zadawane pytania (FAQ)
Jaka jest różnica między operacjami maszyny do zginania NC a CNC?
Podstawowa różnica operacyjna między maszyną NC a CNC polega na głębokości automatyzacji, kontroli wieloosiowej i zależności od operatora. Uważamy, że maszyny NC wymagają ręcznych fizycznych regulacji pozycjonowania tylnej prowadnicy i ograniczników głębokości, podczas gdy prasy krawędziowe CNC automatyzują skomplikowane sekwencje zginania za pomocą mikroprocesorów i ciągłego sprzężenia zwrotnego w zamkniętej pętli.
Główne różnice operacyjne
Zrozumienie, czym jest różnica między ustawieniami maszyny NC a CNC, sprowadza się do automatyzacji, konfiguracji osi i logiki sterowania oprogramowaniem. Projektujemy nasze prasy krawędziowe, aby rozwiązać te dokładnie operacyjne wąskie gardła.
| Funkcja | Maszyna do gięcia NC | Prasa krawędziowa CNC |
|---|---|---|
| Logika sterowania | Podstawowy PLC z ręcznym wprowadzaniem parametrów | Zaawansowane mikroprocesory wieloosiowe (Delem, ESA) |
| Konfiguracja osi | 1 do 2 osi (standardowe ograniczniki głębokości X/Y) | 3+1 do 8+1 wieloosiowa kontrola elektro-hydrauliczna |
| System sprzężenia zwrotnego | Otwarte pętle z mechanicznymi ogranicznikami | Sprzężenie zwrotne serwo zamkniętej pętli z optycznymi enkoderami liniowymi |
| Programowanie | Ręczne ustawianie krok po kroku dla każdej partii | Import offline CAD/CAM z symulacją graficzną 3D |
Kompensacja sprężystości i precyzja
Obsługa odchylenia gięcia blachy wymaga zupełnie innych podejść na tych dwóch platformach.
- Prasy krawędziowe NC: Poleganie na fizycznych próbnych zgięciach, ręcznym ustawianiu i zgadywaniu operatora w celu kompensacji sprężystości materiału. Precyzja kąta zależy w dużej mierze od spójności partii metalu.
- Prasy krawędziowe CNC: Wyposażone w dynamiczne systemy koronowania i zautomatyzowane algorytmy oprogramowania, które natychmiast obliczają sprężystość. Zamknięte pętle optycznych enkoderów monitorują głębokość belki w czasie rzeczywistym, zapewniając dokładność pozycjonowania i powtarzalność na długich seriach.
Kosztowa efektywność dla małych warsztatów
Maszyna do gięcia CNC jest wysoce opłacalna dla warsztatów o wysokim asortymencie i niskiej produkcji, ponieważ skraca czas zmiany i zmniejsza ilość odpadów materiałowych.
- Dramatycznie skrócony czas ustawiania: Przejście między różnymi częściami blachy zajmuje sekundy przy użyciu programów na ekranie dotykowym zamiast 20-30 minut ręcznych regulacji.
- Zmniejszone wymagania dotyczące umiejętności operatora: Czytelne wizualne wskazówki 3D prowadzą techników na poziomie podstawowym przez skomplikowane sekwencje wielokrotnych zgięć, eliminując potrzebę kosztownych operatorów głównych.
- Produkcja bez odpadów: Automatyczne ustawianie typoszeregów osiąga dokładne tolerancje przy pierwszym zgięciu, oszczędzając kosztowny materiał na krótkich seriach produkcyjnych.

