Aperçu
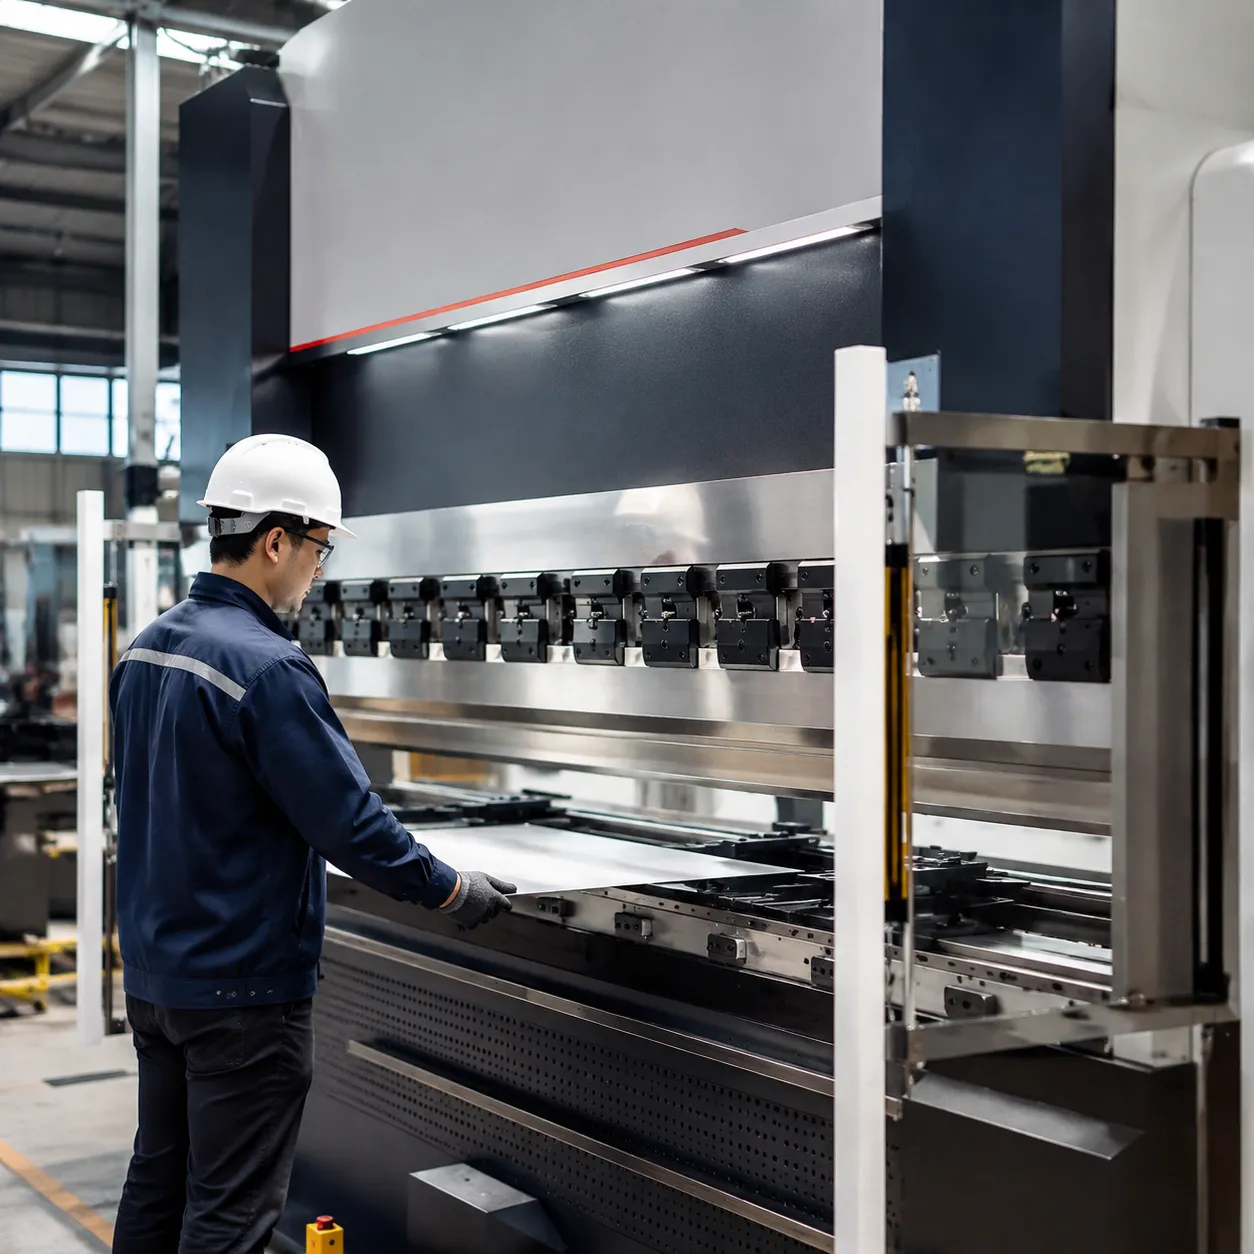
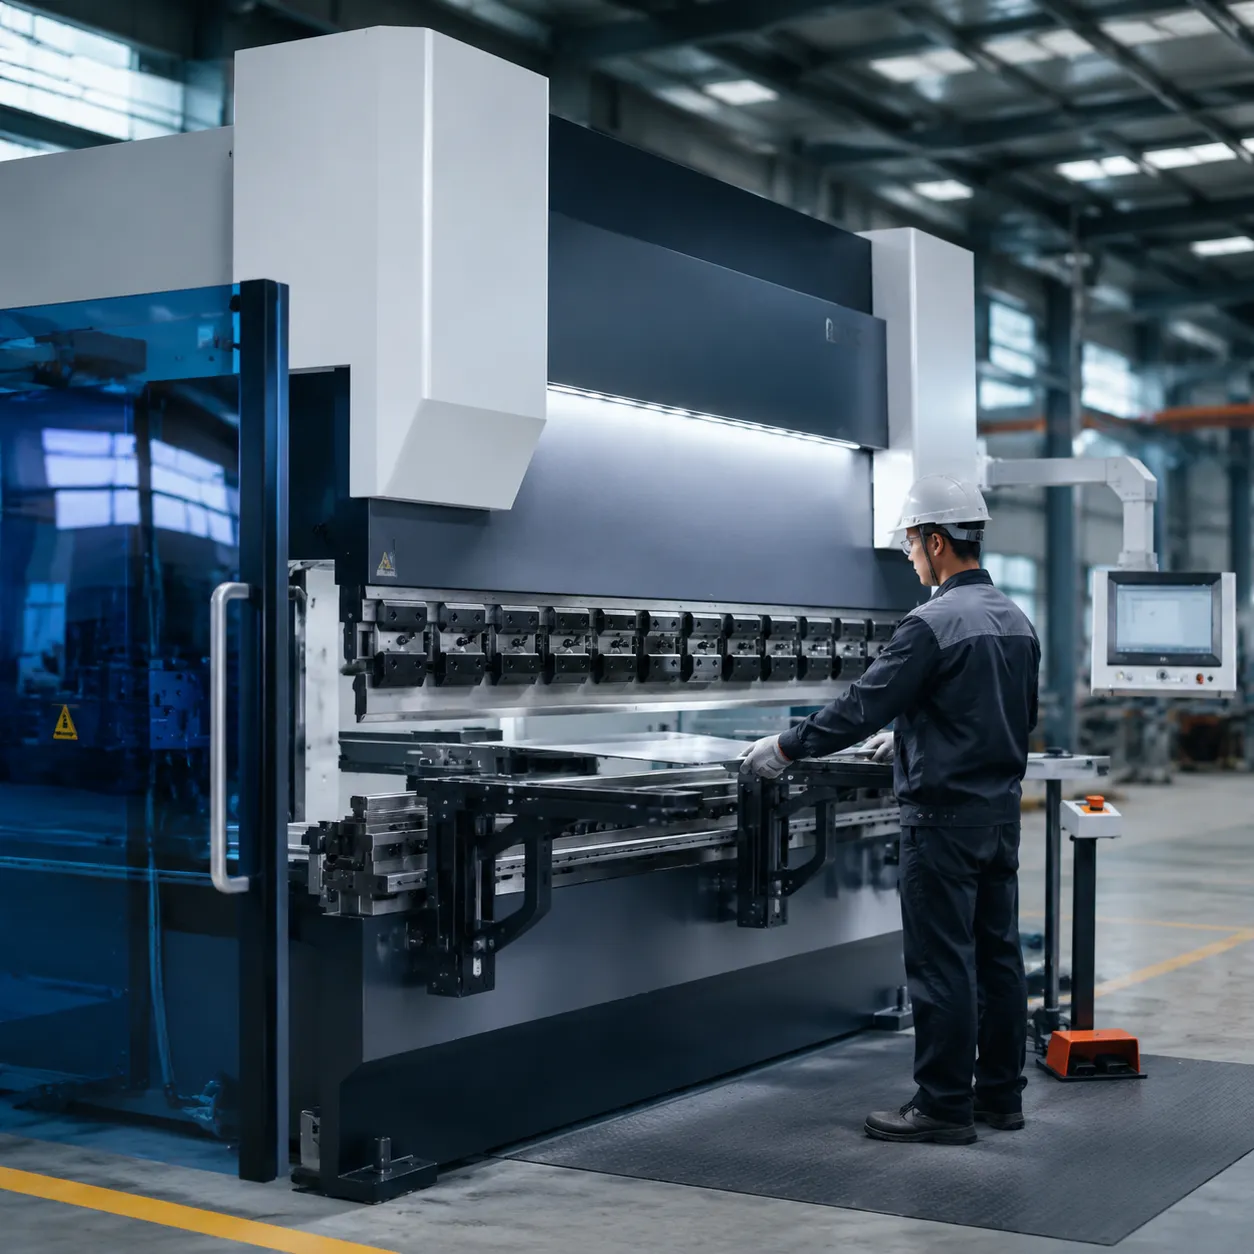
machine de pliage CNC DA53T intègre un Écran tactile Delem Contrôleur de presse plieuse on presse plieuse hydraulique cadres avec Contrôle à 4+1 axes pour tôlerie de précision et plaque en acier au carbone de production.
Configurations standard allant de 40T à 400T+ de capacité, longueur de pliage de postes de travail compacts à 4000 mm, et contrôle synchronisé Y1/Y2 du poinçon avec axe de contre-poinçon X R positionnement du servo.
Principales caractéristiques de la machine de pliage CNC DA53T
Le Delem DA53T Contrôleur de presse plieuse sur ce presse plieuse hydraulique élimine les conjectures de l'opérateur, rationalise la production quotidienne et offre une précision constante à chaque pli dans fabrication de tôles cellules.
| Axe | Fonction de contrôle | Avantage |
|---|---|---|
| Y1 - Y2 | Cylindres hydrauliques synchronisés | Garde le poinçon parfaitement parallèle, même sous des charges décentrées. |
| Axe X | Mouvement horizontal du contre-dépouille | Fournit automatiquement des mesures précises de la longueur de la bride. |
| Axe R | Réglage en hauteur de la contre-dépouille verticale | S'adapte parfaitement aux hauteurs de matrice variables et aux Z-bends. |
Interface tactile et programmation graphique 2D
L'écran tactile Contrôleur de presse plieuse simplifie la configuration de pièces complexes en quelques taps sur un écran couleur robuste de 10,1 pouces. Les opérateurs esquissent directement les pièces sur le site sans nécessiter de compétences avancées en CAO.
- Dessin graphique 2D: Dessinez le profil complet de la tôle à l'écran en quelques secondes.
- Retour visuel instantané : La vue graphique en temps réel montre la forme exacte de la pièce pendant la programmation.
- Commande multi-touch : La navigation intuitive par balayage et toucher réduit la recherche dans les menus.
Capacités de commande 4 axes (Y1, Y2, X, R)
Cette presse plieuse CNC 4 axes offre un contrôle total sur le positionnement du coulisseau et le mouvement de la butée arrière, garantissant des pliages précis à chaque cycle.
Calculs automatiques de l'angle de pliage et du bombage
L'obtention d'angles identiques sur des tôles de pleine longueur nécessite un contrôle précis. Le système calcule instantanément le retour élastique et la déflexion de la table.
- Logiciel de calcul d'angle de pliage : Entrez le type de matériau, l'épaisseur et l'angle cible ; le système calcule automatiquement la profondeur de presse requise.
- Commande automatique du bombage : Compense dynamiquement la déflexion de la machine sur les longues plaques d'acier au carbone pour fournir des angles uniformes de bout en bout.
Bibliothèque d'outils intégrée et détection de collision
Les dommages aux outils arrêtent les opérations. Des fonctions de sécurité intelligentes protègent les matrices et l'équipement à chaque presse plieuse hydraulique cycle.
- Bibliothèque d'outils complète : Stockez les spécifications des poinçons supérieurs et des matrices inférieures pour un rappel instantané lors de la configuration.
- Détection de collision en temps réel : Effectue une simulation de sécurité avant de plier pour avertir les opérateurs si la feuille de métal va heurter la contre-poinçon ou l'outillage.
Comment la machine de pliage CNC DA53T améliore l'efficacité des tôles
Tests de pliage, ajustements manuels de la jauge, et plaques de rebut coupées en marges. Associer un plieuse hydraulique cadre avec le contrôleur de presse plieuse Delem DA53T supprime ces goulets d'étranglement pour que les opérateurs passent plus de temps à former les pièces.
Configuration rapide des pièces pour des séries complexes
Changer de tâche ne devrait pas immobiliser une machine pendant une demi-heure. Avec une programmation graphique 2D et des calculs automatiques de pliage, le temps de configuration tombe à quelques minutes :
- Aucun calcul manuel : Le système calcule automatiquement les séquences de pliage, les profondeurs de course et les limites de tonnage.
- Rappel instantané des outillages : Chargez directement les ensembles de poinçons et de matrices enregistrés depuis la bibliothèque visuelle d'outillage.
- Premiers pièces sans rebuts : Atteignez des angles précis dès la sortie, sur des plaques en acier au carbone, en aluminium et en acier inoxydable.
Haute précision de positionnement et répétabilité
Le pliage de tôles de précision exige des tolérances strictes du premier pli jusqu'au cinquième centième.
- Contrôle synchronisé Y1-Y2 : La synchronisation de deux cylindres hydrauliques maintient le nivellement du bras jusqu'à ±0,01 mm.
- Mouvement rapide du contre-poinçon : Les servomoteurs à haute vitesse positionnent le axe de contre-poinçon X R avec une précision extrême, éliminant l'erreur d'alignement de l'opérateur sur les supports à plusieurs pliages.
Navigation intuitive par écran tactile
Les nouveaux changements ne nécessitent pas un programmeur dédié à chaque cycle. Le Contrôleur de pliage CNC à écran tactile fonctionne sur une interface couleur nette de 10,1 pouces avec des invites graphiques claires qui guident les opérateurs débutants à travers la création de pièces, la sélection des outils et les étapes de pliage sans aucune supposition.
| Facteur de performance de l'atelier | Frein hydraulique standard | Machine de pliage CNC DA53T |
|---|---|---|
| Changement de tâche moyen | 15–25 minutes | Moins de 3 minutes |
| Déchet de test de la première pièce | 2–4 pièces d'essai par cycle | Bon déroulement de la première pièce |
| Montée en compétence du nouvel opérateur | 2–3 semaines de formation | Production en marche en 1–2 jours |
| Consommation d'énergie à l'arrêt | Consommation continue de la pompe | Distribution d'énergie à la demande |
Intégration écoénergétique servo-hydraulique
Associer la DA53T à des entraînements hybrides servo-hydrauliques modernes fournit la pression hydraulique uniquement lors des phases actives de pliage. Le système fonctionne silencieusement, maintient des températures d'huile plus basses lors de longs quarts de production, et réduit la consommation électrique en atelier jusqu'à 40% par rapport aux configurations traditionnelles à moteur à vitesse constante.
Spécifications principales et configurations d'axes pour la machine de pliage CNC DA53T
| Paramètre de spécification | Configuration compacte pour atelier | Production standard | Fabrication lourde |
|---|---|---|---|
| Capacité de pliage | 40 tonnes - 80 tonnes | 100 tonnes - 160 tonnes | 200 tonnes - 400+ tonnes |
| Longueur de pliage | 1,2 m - 2,4 m | 3,0 m - 4,0 m | 4,0 m - 6,0 m+ |
| Configuration de l'axe de contrôle | Y1, Y2, X, R (4 axes) | Y1, Y2, X, R + V (4+1 axes) | Y1, Y2, X, R, Z1, Z2 + V |
| Contrôleur de presse plieuse | Delem DA53T Tactile | Delem DA53T Tactile | Delem DA53T / DA58T |
| Gamme de matériaux typique | 22 ga - 3/16 pouce | 18 ga - 3/8 pouce | 1/4 pouce - 3/4 pouce+ |
Synchronisation du vérin hydraulique Y1-Y2
Sur un presse-brake synchronisée avec le contrôleur de presse plieuse Delem DA53T, la précision commence au niveau des vérins hydrauliques. Y1 et Y2 fonctionnent indépendamment en utilisant la technologie de vanne proportionnelle haute précision et des encodeurs linéaires électroniques.
- Surveillance en temps réel : Les deux vérins s'ajustent constamment pendant la course pour rester équilibrés dans les micromètres.
- Flexion décentrée : Les charges décentrées restent équilibrées sans torsion du bras ou dommage au cadre.
- Répétabilité de l'angle : Fournit des angles de pliage identiques sur toute la longueur des pièces en acier au carbone ou en acier inoxydable.
Mouvement de l'axe de butée arrière (configuration de l'axe X et R)
Un Presse-brake CNC à 4 axes se repose sur une butée arrière réactive pour maintenir un débit de pièces rapide. Le DA53T contrôle directement la axe de contre-poinçon X R positionnement via des servomoteurs.
- Axe X (Profondeur): Les vis à billes de précision pilotées par servo entraînent les doigts de la contre-pointe vers l'avant et vers l'arrière pour des dimensions de bride précises.
- Axe-R (Hauteur) : Le mouvement vertical motorisé ajuste automatiquement pour des matrices à plusieurs hauteurs et des pliages à marches.
- Vitesse de positionnement : Les boucles d'entraînement à grande vitesse éliminent le temps d'attente entre les étapes de pliage, augmentant la production quotidienne en atelier.
Compatibilité avec le système de cintrage CNC motorisé
Le pliage de longues tôles métalliques crée une déflexion mécanique dans le lit et le poinçon. La combinaison d’un presse-bras CNC à cintrage automatique avec le DA53T élimine sans effort la déformation centrale.
- Contrôle de l'axe-V : Le DA53T calcule la compensation de courbure requise en fonction de la force, de l'épaisseur du matériau, et longueur de pliage.
- Système de coinage motorisé : Ajuste automatiquement le profil du plateau inférieur avant que le poinçon ne frappe le métal.
- Pas de calage manuel : Vous offre des angles cohérents et droits d'une extrémité à l'autre sans perdre de temps à coller du ruban adhésif ou à mettre des cales sous la matrice.
Configurations de longueur de pliage et de force de tonnage
Les programmes configurent machine de pliage CNC hydraulique des modèles sur plusieurs tailles de cadre pour les ateliers régionaux et les lignes de production lourdes.
Flux de travail de programmation CNC Delem DA53T et de bibliothèque d'outillage
Programmer un Machine de pliage CNC DA53T est rapide, direct, et élimine les approximations sur le chantier. Le contrôleur de presse plieuse Delem DA53T dispose d'une interface tactile claire qui guide les opérateurs à travers la configuration en quatre étapes simples, en prenant les programmes de la feuille brute aux pliages précis de la première pièce sans déchet grâce à une Programmation CNC étapes.
| Étape de configuration | Action principale | Calcul du système |
|---|---|---|
| 1. Configuration du matériau | Saisissez l'épaisseur de la feuille, la longueur et le type de matériau | Tonnage cible et marge de ressort |
| 2. Profil 2D | Esquissez la géométrie de la pièce et les angles à l'écran | Profil numérique de la pièce et dimensions du flange |
| 3. Outillage | Sélectionnez la matrice et le poinçon dans la bibliothèque d'outillage | Zones de dégagement de l'outil et limites de charge |
| 4. Séquence automatique | Lancez l'optimiseur de séquence automatique | Positions du dosage X/R et vérification des collisions |
Configuration du matériau de la pièce et de l'épaisseur de la feuille
Chaque programme commence à l'écran de configuration pour définir les paramètres de base de la pièce :
- Sélectionner le matériau : Choisissez l'acier au carbone, l'acier inoxydable ou l'aluminium dans la bibliothèque préchargée.
- Définir les dimensions de la feuille : Saisissez l'épaisseur exacte de la feuille et la longueur totale de pliage.
- Vérifier la résistance à la traction : Assurez-vous que les valeurs de la limite d'élasticité correspondent à votre lot de matériau afin que le système calcule précisément les exigences en force.
Dessin de profil graphique en 2D
Le Contrôle graphique 2D de la presse plieuse sur le Écran tactile Delem prend en charge le dessin direct de la pièce sur le panneau :
- Appuyez sur l'écran pour tracer étape par étape les segments de la pièce.
- Saisissez les longueurs de bride requises et la valeur de l'angle de pliage du métal cible.
- Utilisez des gestes avec le doigt pour ajuster instantanément les dimensions ou insérer des rayons de pliage.
Sélection des outils de poinçonnage et de matrice
L'attribution du bon outil de poinçonnage et de matrice pour presse plieuse protège les outils et garantit la précision de la pièce :
- Accéder à la représentation graphique bibliothèque d'outillage directement depuis l'écran.
- Sélectionnez la géométrie de votre poinçon supérieur et le rayon.
- Sélectionnez l'ouverture correcte de la rainure en V de la matrice inférieure pour l'épaisseur de votre feuille.
- Confirmez les positions de placement de l'outil sur le portique.
Séquence de pliage automatique et calcul de la butée arrière
Une fois le profil de la pièce et les outils configurés, le logiciel intégré de calcul de l'angle de pliage gère la partie difficile :
- Séquençage du pliage : Le système calcule automatiquement l'ordre de pliage le plus efficace et sans collision.
- Positionnement : Calcule automatiquement les positions requises pour le axe de contre-poinçon X R déplacement à chaque étape.
- Pression & Couronne : Calcule la tonnage hydraulique optimal et les réglages automatiques de la couronne avant que le piston ne descende.
Entretien de la machine à plier CNC DA53T et soin de la presse hydraulique
Performance optimale sur une machine de pliage CNC DA53T dépend des habitudes quotidiennes cohérentes et de l'entretien approprié du contrôleur sur presse plieuse hydraulique décalages.
Inspection quotidienne et vérifications de la température de l'huile hydraulique
La performance hydraulique impacte directement la précision du pliage. Inspectez ces éléments avant la première équipe :
- Niveaux de liquide & Fuites : Inspectez le voyant de niveau sur le réservoir hydraulique et vérifiez les joints de cylindre pour toute fuite d'huile.
- Surveillance de la température de l'huile : Maintenez l'huile hydraulique entre 100°F et 130°F. Une chaleur élevée dégrade la viscosité du fluide, provoquant un décalage de la force lors de longues séries de production.
- État du filtre : Surveillez l'indicateur d'obstruction sur le filtre de la ligne de retour pour éviter la cavitation de la pompe.
Procédures de calibration pour les axes de repère X et R
Pour maintenir des longueurs de bride précises, le axe de contre-poinçon X R nécessite une calibration périodique du point zéro.
- Exécuter la mise en position de référence : Lancez la recherche automatique de référence sur le contrôleur de presse plieuse Delem DA53T lors du démarrage.
- Vérification physique : Programmez un pli simple à 90 degrés, mesurez la dimension réelle de la bride avec un pied à coulisse numérique, et comparez-la à la position cible.
- Ajustement de décalage : Si vous remarquez une variance, ouvrez la page des paramètres de l'axe sur l'écran tactile Delem et ajustez directement la valeur de décalage de l'axe pour ramener la profondeur de la jauge et la hauteur des doigts dans les spécifications.
Mises à jour logicielles et étapes de sauvegarde des données USB
Protéger personnalisé bibliothèque d'outillage profils et séquences de pliage avec une routine de sauvegarde stricte utilisant le port USB frontal du panneau Delem.
- Formater le lecteur : Utilisez une clé USB standard formatée en FAT32.
- Outils d'exportation & Programmes : Accédez au menu principal, sélectionnez Sauvegarde/Restauration, et enregistrez toutes les bibliothèques d'outillage, paramètres de la machine et fichiers produits.
- Correctifs logiciels de routine : Maintenez le logiciel de contrôle Delem à jour pour accéder à des algorithmes de calcul d'angle améliorés et corriger les bugs de stabilité des correctifs.
Dépannage des codes d'alarme courants du contrôleur DA53T
Lorsqu'une alerte interrompt la production, le guide de dépannage du contrôleur Delem intégré aide les opérateurs à diagnostiquer et à effacer rapidement les alarmes.
| Alarme / Message | Cause probable | Solution rapide |
|---|---|---|
| Erreur de synchronisation Y1/Y2 | Défaut de saleté ou de rétroaction de la valve proportionnelle | Vérifiez la propreté de l'encodeur linéaire ; nettoyez les valves hydrauliques. |
| Défaut de positionnement de l'axe X | Obstruction mécanique du contre-pointeur ou déclenchement du moteur d'entraînement | Inspectez la vis à billes pour débris ; vérifiez l'état du servo-conducteur. |
| Arrêt d'urgence actif | Bouton d'arrêt d'urgence enfoncé ou rideau lumineux de sécurité déclenché | Réinitialisez les boutons d'arrêt d'urgence physiques ; vérifiez l'alignement de la barrière optique. |
| Limite de pression atteinte | La courbure cible nécessite une force supérieure à la limite de la machine | Vérifiez l'épaisseur du matériau et les réglages de résistance de la feuille sur le contrôleur. |
Partagez la force de serrage, longueur de pliage, l'épaisseur du matériau, et les options du contrôleur pour un détail machine de pliage CNC DA53T —Contactez ProMach avec profils de pliage DXF et spécification de tension.
Applications industrielles pour la machine de pliage CNC DA53T
machine de pliage CNC DA53T cellules servent des productions à haute diversité fabrication de tôles
lignes où pliage de feuille métallique, précision du flange, et changements rapides sont importants. Associez la charge de base
plieuse hydraulique avec
machine de pliage CNC pour feuilles
métalliques layouts lors de la comparaison entre cellules autonomes et automatisées.
Enceintes de précision et fabrication électrique
- Armoires de contrôle et appareillage de commutation : Panneaux à multiples pliages avec contrôle serré valeur de l'angle de pliage du métal sur tôle galvanisée et inoxydable.
- Barres bus et travaux en cuivre : Prototypes à courte série jusqu'à la production répétée avec Contrôle à 4+1 axes positionnement de la butée arrière.
- Racks pour serveurs et télécommunications : Lignes de brides longues sur plaque en acier au carbone et aluminium avec compensation de couronnement.
Climatisation, architecture et fabrication lourde
- Ducts et filtration : Haute capacité tôlerie de précision segments avec vérification de collision bibliothèque d'outillage profils.
- Façade et signalétique : Courbures à rayon variable sur des épaisseurs mixtes sans calage manuel.
- Structures en plaques épaisses : 200T–400T+ presse plieuse hydraulique cadres pour épais plaque en acier au carbone supports et raidisseurs structurels.
Pour les changements de poinçon et de matrice segmentés, voir
Outils de pliage CNC associé à
le DA53T Contrôleur de presse plieuse pour une production à mise en service rapide.
Configuration et commande OEM
Les configurations OEM ajustent la force du cadre, longueur de pliage, la tension, les packages de sécurité et le firmware du contrôleur
pour correspondre aux normes de l'usine. Les délais de livraison standard sont généralement de 30 à 45 jours à partir des dessins approuvés ; la quantité minimale de commande (MOQ) commence
à 1 ensemble pour les cadres du catalogue avec outillage personnalisé indiqué séparément.
- Options de contrôleur : Delem DA53T standard ; améliorations DA58T ou DA66T pour une visualisation plus grande si spécifié.
- Packages d'axes : Y1/Y2/X/R de base ; option V de couronnement et doigts Z supplémentaires sur lourd presse-brake synchronisée lignes.
- Support en usine : Diagnostics à distance, modèles de sauvegarde des paramètres et formation des opérateurs inclus dans les devis OEM.
- Documentation : Schémas électriques, dispositions hydrauliques, et Programmation CNC guides de démarrage rapide fournis avant l'expédition.
Les fondamentaux du flux de travail du contrôleur s'alignent avec
comment fonctionne une machine de pliage CNC à travers
mixte fabrication de tôles cellules.
Questions fréquemment posées sur la machine de pliage CNC DA53T
Réponses directes sur DA53T versus DA58T, hors ligne Programmation CNC, nombre d'axes, et atelier contre lourd presse plieuse hydraulique l'utilisation intensive.
| Question | Réponse |
|---|---|
| Delem DA53T vs. DA58T : Quelle est la différence ? | Les propriétaires de boutiques comparent souvent les niveaux de contrôleur lors de la spécification d'une nouvelle ligne. Les deux unités offrent une précision excellente pour la fabrication de tôles, mais elles répondent à des tailles d'écran et des préférences visuelles différentes.
|
| Le DA53T peut-il gérer un logiciel de programmation hors ligne ? | Oui. Le logiciel hors ligne Delem Profile-T 2D permet aux machines de plier tout en Programmation CNC fonctionnant sur un PC, puis de charger les fichiers sur le Écran tactile Delem via USB.
|
| Quelle est la différence entre un contrôleur de presse plieuse et la programmation CNC hors ligne ? | L'embarqué Contrôleur de presse plieuse gère la configuration en direct, bibliothèque d'outillage le rappel et valeur de l'angle de pliage du métal les calculs à la machine. Hors ligne Programmation CNC sur un PC, on élabore d'abord les profils, puis on les transfère sur la Écran tactile Delem sans arrêter la production. |
| Combien d'axes une presse plieuse DA53T peut-elle contrôler simultanément ? | Une presse plieuse CNC typique DA53T gère un Contrôle à 4+1 axes configuration :
|
| Le DA53T convient-il aux petits ateliers et à la fabrication lourde ? | Oui. Les châssis de catalogue permettent des changements rapides pour les ateliers grâce à une fabrication lourde plaque en acier au carbone sur la même Contrôleur de presse plieuse colonne vertébrale.
Envoyez l'épaisseur du matériau, la force de tonnage, et bibliothèque d'outillage les exigences via Contactez ProMach pour examen de la compatibilité du contrôleur. |