نظرة عامة
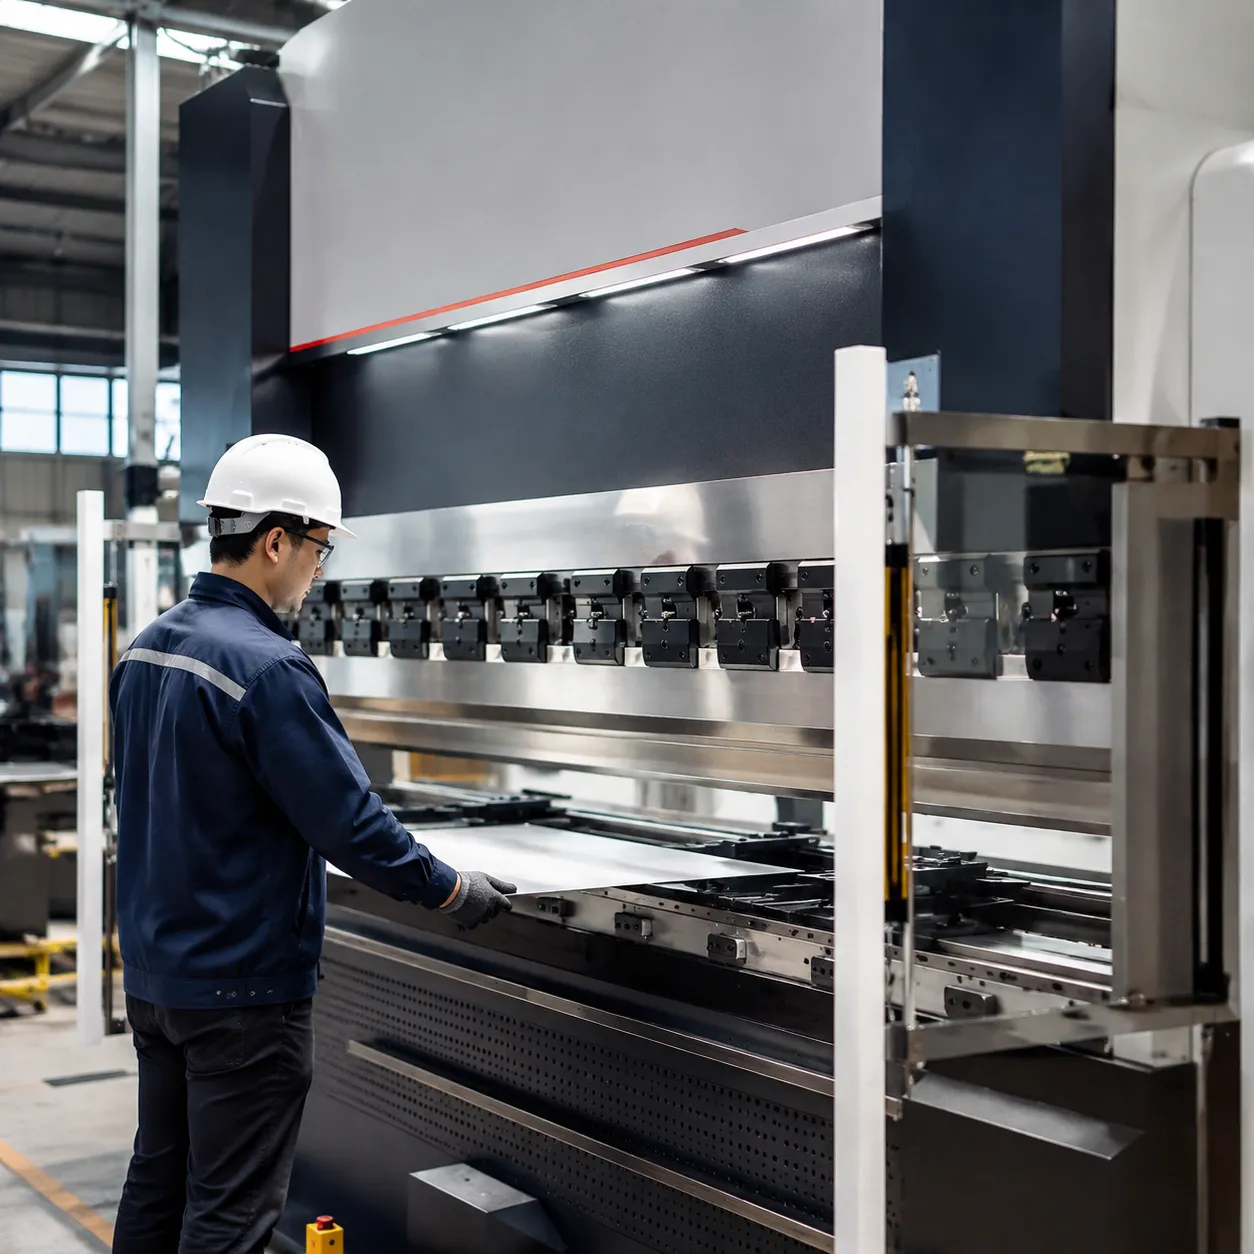
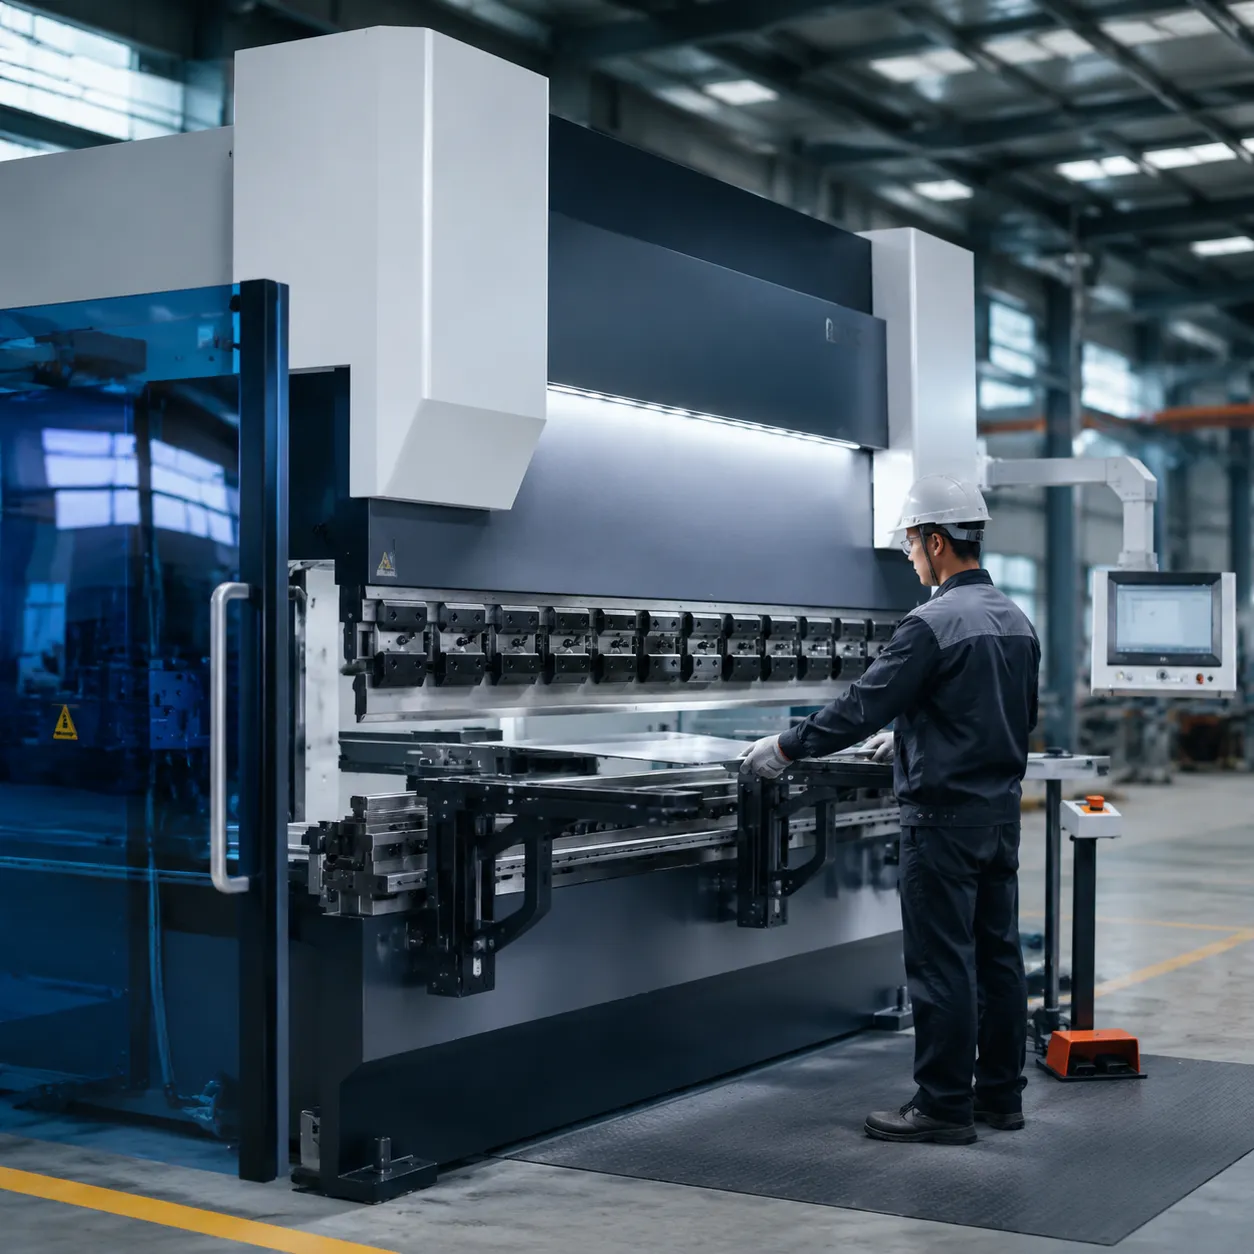
آلة ثني سي إن سي DA53T تدمج شاشة لمس ديليم وحدة تحكم مكبس الثني on مكبس هيدروليكي للثني إطارات مع تحكم في 4+1 محور لـ دقة في تشكيل الصفائح المعدنية و لوحة فولاذ كربوني الإنتاج الفعّال.
التكوينات القياسية تتراوح بين 40 طن إلى 400 طن+،, طول الثني من قواعد الورش المدمجة إلى خطوط بطول 4000 ملم، والتحكم المتزامن في ذراع Y1/Y2 مع محور العدسة الخلفية X R تحديد موضع السرفو.
الميزات الرئيسية لآلة الثني CNC موديل DA53T
ديليم DA53T وحدة تحكم مكبس الثني على هذا مكبس هيدروليكي للثني يقضي على تخمين المشغل، يبسط الإنتاج اليومي، ويوفر دقة متسقة في كل ثني في تصنيع صفائح المعادن الخلايا.
| المحور | وظيفة التحكم | فائدة |
|---|---|---|
| Y1 - Y2 | أسطوانات هيدروليكية متزامنة | يحافظ على المكبس متوازيًا تمامًا، حتى تحت الأحمال غير المركزية. |
| المحور X | حركة المؤشر الخلفي الأفقي | يوفر قياسات دقيقة لطول الحافة تلقائيًا. |
| المحور R | تعديل ارتفاع المؤشر الخلفي الرأسي | يتكيف بسلاسة مع ارتفاعات القوالب المختلفة وZ-bends. |
واجهة شاشة اللمس وبرمجة رسومية ثنائية الأبعاد
شاشة اللمس وحدة تحكم مكبس الثني تبسط إعداد الأجزاء المعقدة في بضع نقرات على شاشة ملونة متينة بحجم 10.1 إنش. يرسم المشغلون الأجزاء مباشرة على أرض المصنع دون الحاجة لمهارات CAD متقدمة.
- رسم بياني رسومي ثنائي الأبعاد: ارسم المظهر الكامل للصفائح المعدنية على الشاشة في ثوانٍ.
- تغذية راجعة مرئية فورية: يعرض العرض الرسومي في الوقت الفعلي الشكل الدقيق لقطعة العمل أثناء البرمجة.
- تحكم متعدد اللمس: يقلل التنقل البديهي بالسحب والنقر من البحث في القوائم.
قدرات التحكم في 4 محاور (Y1، Y2، X، R)
توفر مكبس الثني CNC ذو 4 محاور هذا تحكمًا كاملاً في موضع المكبس وحركة المقياس الخلفي، مما يضمن انحناءات دقيقة في كل دورة.
حسابات تلقائية لزاوية الانحناء والتقويس
يتطلب تحقيق زوايا متطابقة عبر الصفائح كاملة الطول تحكمًا دقيقًا. يحسب النظام الارتداد وانحراف السرير على الفور.
- برنامج حساب زاوية الانحناء: أدخل نوع المادة، السمك، والزاوية المستهدفة؛ يحسب النظام عمق الضغط المطلوب تلقائيًا.
- تحكم تلقائي في التقويس: يعوض ديناميكيًا انحراف الماكينة على ألواح الصلب الكربوني الطويلة لتقديم زوايا موحدة من طرف إلى طرف.
مكتبة أدوات مدمجة واكتشاف الاصطدام
توقف تلف الأدوات العمليات. تحمي ميزات الأمان الذكية القوالب والمعدات في كل مكبس هيدروليكي للثني دورة.
- مكتبة أدوات شاملة: قم بتخزين مواصفات المثاقب العلوية والقوالب السفلية للاستدعاء الفوري أثناء الإعداد.
- اكتشاف الاصطدام في الوقت الفعلي: يجري محاكاة أمان قبل الثني لتحذير المشغلين إذا كانت الصفائح المعدنية ستصطدم بالمقياس الخلفي أو الأدوات.
كيف تعزز آلة ثني الصفائح المعدنية CNC DA53T كفاءة الصفائح المعدنية
عمليات الثني التجريبية، وضبط المقياس اليدوي، وقطع ألواح الخردة في الهوامش. إقران ماكينة ثني هيدروليكية إطار مع وحدة تحكم مكبس الثني Delem DA53T يزيل هذه الاختناقات بحيث يقضي المشغلون المزيد من الوقت في تشكيل الأجزاء.
إعداد سريع للأجزاء في عمليات التشغيل المعقدة
لا ينبغي أن يؤدي تبديل الوظائف إلى تعطيل الآلة لمدة نصف ساعة. مع البرمجة الرسومية ثنائية الأبعاد وحسابات الثني التلقائية، ينخفض وقت الإعداد إلى دقائق:
- صفر حسابات يدوية: يقوم النظام تلقائيًا بحساب تسلسلات الثني، وأعماق الشوط، وحدود الحمولة.
- استدعاء فوري للأدوات: اسحب مجموعات الثقب والقالب المحفوظة مباشرة من مكتبة الأدوات المرئية.
- أجزاء أولى خالية من الخردة: احصل على زوايا دقيقة مباشرة من البداية على ألواح الصلب الكربوني، والألمنيوم، والصفائح الفولاذية المقاومة للصدأ.
دقة تحديد موضع عالية وقابلية تكرار
يتطلب ثني الصفائح المعدنية بدقة تحكمًا صارمًا من الثنية الأولى إلى الثنية الخمسمائة.
- تحكم متزامن Y1-Y2: يحافظ التزامن المزدوج للأسطوانة الهيدروليكية على تسوية المكبس حتى ± 0.01 مم.
- حركة سريعة للمقياس الخلفي: محركات السيرفو عالية السرعة تحدد الموضع محور العدسة الخلفية X R بدقة متناهية، مما يلغي خطأ محاذاة المشغل عبر الأقواس متعددة الانحناءات.
واجهة تنقل سهلة باستخدام شاشة اللمس
التحولات الجديدة لا تتطلب مبرمج مخصص في كل عملية تشغيل. جهاز تحكم ثني CNC بشاشة لمس يعمل على واجهة ملونة واضحة بقياس 10.1 بوصة مع مطالب مرئية واضحة توجه المشغلين الجدد خلال إنشاء القطعة، اختيار الأدوات، وخطوات الثني بدون أي تخمين.
| عامل أداء الورشة | فرامل هيدروليكية قياسية | آلة ثني CNC موديل DA53T |
|---|---|---|
| متوسط وقت تغيير الوظيفة | 15–25 دقيقة | أقل من 3 دقائق |
| نفايات اختبار القطعة الأولى | 2–4 قوالب اختبار لكل عملية تشغيل | عملية تشغيل جيدة للقطعة الأولى |
| تدريب المشغل الجديد | 2–3 أسابيع من التدريب | تشغيل الإنتاج خلال 1–2 يوم |
| استهلاك الطاقة أثناء عدم التشغيل | سحب مضخة مستمر | توفير الطاقة عند الطلب |
تكامل سيرفو هيدروليكي موفر للطاقة
دمج DA53T مع محركات هجين سيرفو هيدروليكية حديثة يوفر ضغط هيدروليكي فقط أثناء حركات الثني النشطة. يعمل النظام بصمت، ويحافظ على درجات حرارة الزيت منخفضة خلال نوبات الإنتاج الطويلة، ويقلل استهلاك الكهرباء في المصنع بنسبة تصل إلى 40% مقارنة بأنظمة المحركات ذات السرعة الثابتة التقليدية.
المواصفات الأساسية وإعدادات المحاور لآلة الثني CNC DA53T
| معامل المواصفات | إعدادات الورشة المدمجة | الإنتاج القياسي | التصنيع الثقيل |
|---|---|---|---|
| حمولة الثني | 40 طن - 80 طن | 100 طن - 160 طن | 200 طن - أكثر من 400 طن |
| طول الانحناء | 4 قدم - 8 قدم | 10 قدم - 13 قدم | 13 قدم - أكثر من 20 قدم |
| تكوين محور التحكم | Y1، Y2، X، R (4 محاور) | Y1، Y2، X، R + V (4+1 محاور) | Y1، Y2، X، R، Z1، Z2 + V |
| جهاز تحكم مكبس الثني | ديليم DA53T اللمسي | ديليم DA53T اللمسي | ديليم DA53T / DA58T |
| نطاق المواد النموذجي | 22 غا - 3/16 بوصة | 18 غا - 3/8 بوصة | 1/4 بوصة - 3/4 بوصة+ |
تزامن أسطوانة هيدروليكية Y1-Y2
على مكبس ضغط متزامن مع وحدة تحكم مكبس الثني Delem DA53T, تبدأ الدقة من الأسطوانات الهيدروليكية. يعمل Y1 و Y2 بشكل مستقل باستخدام تقنية الصمام النسبي عالي الدقة والمشفرات الخطية الإلكترونية.
- المراقبة في الوقت الحقيقي: يضبط كلا الأسطوانتين باستمرار خلال السكتة الدماغية للحفاظ على التوازن ضمن الميكرومتر.
- ثني غير مركزي: تظل الأحمال غير المركزية متوازنة دون لف المكبس أو تلف الإطار.
- تكرار الزاوية: يوفر زوايا انحناء متطابقة عبر طول لوحة الصلب الكربوني أو الأجزاء المصنوعة من الفولاذ المقاوم للصدأ.
حركة محور المؤشر (إعداد محور X و R)
يحتاج مكبس ضغط CNC ذو 4 محاور يعتمد على مؤشر خلفي سريع الاستجابة للحفاظ على سرعة تدفق الأجزاء. يتحكم DA53T مباشرة في محور العدسة الخلفية X R التموضع عبر محركات سيرفو.
- محور X (العمق): براغي كرات دقيقة تعمل بمحرك تدفع أصابع الجهاز الخلفي للأمام والخلف لتحقيق أبعاد الحافة الدقيقة.
- المحور-ر (الارتفاع): الحركة الرأسية الكهربائية تتكيف تلقائيًا مع القوالب متعددة الارتفاع والانحناءات المتدرجة.
- سرعة التمركز: دوائر القيادة عالية السرعة تزيل وقت الانتظار بين خطوات الانحناء، مما يزيد من الإنتاج اليومي للمصنع.
توافق نظام التشكيل CNC بمحرك كهربائي
الانحناء الطويل للألواح المعدنية يخلق انحرافًا ميكانيكيًا في السرير والكرة. الجمع بين مكبس ضغط CNC ذاتي التشكيل التلقائي مع جهاز DA53T يقضي على تقوس المركز بسهولة.
- التحكم بمحور V: يحسب جهاز DA53T تعويض التشكيل المطلوب استنادًا إلى الحمولة، سمك المادة، و طول الثني.
- نظام الوتد الكهربائي: يضبط تلقائيًا ملف التعريف للطاولة السفلية قبل أن يضرب السكين المعدن.
- بدون تباعد يدوي: يوفر لك زوايا ثابتة ومستقيمة من النهاية إلى النهاية دون إضاعة الوقت في تعبئة الشريط أو التباعد تحت القالب.
تكوينات طول الانحناء والحمولة:
برامج تكوين آلة التشكيل الهيدروليكية CNC نماذج عبر عدة أحجام إطارات للمصانع الإقليمية وخطوط الإنتاج الثقيلة.
سير عمل مكتبة برمجة الأدوات CNC لنظام ديليم DA53T
برمجة ال آلة ثني سي إن سي DA53T سريعة ومباشرة وتلغي التخمين في موقع العمل. ال وحدة تحكم مكبس الثني Delem DA53T تتميز بواجهة شاشة لمس واضحة توجه المشغلين خلال الإعداد في أربع خطوات بسيطة، وتحول البرامج من لوح خام إلى انحناءات دقيقة للجزء الأول بدون مخلفات باستخدام برمجة CNC خطوات.
| خطوة الإعداد | الإجراء الرئيسي | حساب النظام |
|---|---|---|
| 1. إعداد المادة | أدخل سمك اللوح، الطول، ونوع المادة | الحمولة المستهدفة وسمح الاسترجاع |
| 2. الملف الشخصي ثنائي الأبعاد | رسم هندسة الجزء والزوايا على الشاشة | ملف الجزء الرقمي وأبعاد الحافة |
| 3. الأدوات | اختر المكبس والقالب من مكتبة الأدوات | مناطق تفريغ الأدوات وحدود التحميل |
| 4. التسلسل التلقائي | تشغيل محسن التسلسل التلقائي | مواقع مقياس X/R وفحص التصادم |
إعداد مادة قطعة العمل وسمك اللوح
يبدأ كل برنامج على شاشة الإعداد لتعريف معلمات الجزء الأساسية:
- اختر المادة: اختر الفولاذ الكربوني، الفولاذ المقاوم للصدأ، أو الألمنيوم من المكتبة المحملة مسبقًا.
- ضبط أبعاد اللوح: أدخل سمك اللوح الدقيق وطول الانحناء الكلي.
- تحقق من مقاومة الشد: تأكد من أن قيم مقاومة الإجهاد تتطابق مع دفعة المادة الخاصة بك بحيث يحسب النظام بدقة متطلبات القوة.
رسم بياني ثنائي الأبعاد لنموذج الملف الشخصي
الـ التحكم الرسومي ثنائي الأبعاد في مكبس الثني على ال شاشة لمس ديليم يدعم رسم الأجزاء المباشر على اللوحة:
- اضغط على الشاشة لرسم أجزاء المقطع خطوة بخطوة.
- أدخل أطوال الحواف المطلوبة و زاوية انحناء المعدن المستهدفة القيم.
- استخدم إيماءات الأصابع لضبط الأبعاد أو إدراج انحناءات نصف قطرية على الفور.
اختيار أدوات الطارة والقالب
تعيين أداة الطارة والقالب لمكبس الثني يحمي الأدوات ويضمن دقة الجزء:
- الوصول إلى الرسوم البيانية مكتبة الأدوات مباشرة من الشاشة.
- اختر هندسة ومحيط الضربة العلوية الخاصة بك.
- اختر الفتحة الصحيحة لفتحة V للحدادة السفلية لسمك لوحتك.
- أكد مواقع وضع الأدوات على الشعاع.
تسلسل الانحناء التلقائي وحساب المسافة الخلفية
بمجرد تحديد ملف التعريف والأدوات، يقوم البرنامج المدمج لحساب زاوية الانحناء بتولي المهمة الثقيلة:
- تسلسل الانحناء: يحساب النظام تلقائيًا ترتيب الانحناء الأكثر كفاءة وخالي من التصادمات.
- التموضع: يحساب تلقائيًا المواقع المطلوبة لـ محور العدسة الخلفية X R حركة كل خطوة.
- الضغط والتاج: يحسب أقصى حمولة هيدروليكية وإعدادات التاج التلقائية قبل أن يسقط المكبس.
صيانة آلة الانحناء CNC DA53T والعناية بمكبس الضغط الهيدروليكي
الأداء الأمثل على آلة ثني سي إن سي DA53T يعتمد على العادات اليومية المستمرة وصيانة المتحكم بشكل صحيح عبر مكبس هيدروليكي للثني نوبات عمل.
الفحص اليومي وفحوصات درجة حرارة زيت الهيدروليك
الأداء الهيدروليكي يؤثر مباشرة على دقة الانحناء. فحص هذه العناصر قبل الوردية الأولى:
- مستويات السائل والتسريبات: افحص زجاج الرؤية على خزان الهيدروليك وتحقق من أختام الأسطوانة للتسرب الزيت.
- مراقبة درجة حرارة الزيت: حافظ على تشغيل زيت الهيدروليك بين 100°F و 130°F. يؤدي ارتفاع الحرارة إلى تدهور لزوجة السائل، مما يسبب انحراف الوزن أثناء عمليات الإنتاج الطويلة.
- حالة الفلتر: راقب مؤشر الانسداد على فلتر خط العودة لمنع تكوين الفجوة في المضخة.
إجراءات المعايرة لمحاور X و R للقياس الخلفي
للحفاظ على أطوال الحافة الدقيقة، فإن محور العدسة الخلفية X R يتطلب معايرة نقطة الصفر بشكل دوري.
- تنفيذ الإرجاع إلى الأصل: قم بتشغيل البحث التلقائي عن المرجع على ال وحدة تحكم مكبس الثني Delem DA53T خلال بدء التشغيل.
- التحقق الفيزيائي: برمج انحناء بسيط بزاوية 90 درجة، وقم بقياس البعد الفعلي للحافة باستخدام موازين رقمية، وقارنها بالموقع المستهدف.
- تعديل التعويض: إذا لاحظت تفاوتًا، افتح صفحة معلمات المحور على شاشة اللمس ديليم وقم بضبط قيمة تعويض المحور مباشرة لإعادة عمق القياس وارتفاع الإصبع إلى المواصفات.
خطوات تحديث البرامج ونسخ بيانات USB الاحتياطية
حماية التخصيص مكتبة الأدوات الملفات الشخصية وتسلسلات الانحناء مع روتين نسخ احتياطي صارم باستخدام منفذ USB الأمامي على لوحة ديليم.
- تهيئة القرص: استخدم وحدة USB قياسية مهيأة بنظام FAT32.
- أدوات وبرامج التصدير: انتقل إلى القائمة الرئيسية، اختر نسخ احتياطي / استعادة, واحفظ جميع مكتبات الأدوات، معلمات الماكينة، وملفات المنتج.
- تصحيحات البرامج الروتينية: حافظ على تحديث برنامج تحكم ديليم للوصول إلى خوارزميات حساب الزوايا المحسنة وإصلاح ثبات التصحيحات.
استكشاف أخطاء رموز إنذار وحدة تحكم DA53T الشائعة
عندما يتوقف إنذار عن الإنتاج، فإن دليل استكشاف أخطاء وحدة تحكم ديليم المدمج يساعد المشغلين على تشخيص وإزالة الإنذارات بسرعة.
| الإنذار / الرسالة | السبب المحتمل | الحل السريع |
|---|---|---|
| خطأ تزامن Y1 / Y2 | عطل في تلوث أو تراكب صمام النسبي | تحقق من نظافة المشفر الخطي؛ نظف الصمامات الهيدروليكية. |
| عطل في تحديد موضع المحور X | عائق ميكانيكي في جهاز القياس الخلفي أو توقف محرك القيادة | فحص برغي الكرة للتأكد من وجود حطام؛ تحقق من حالة محرك السيرفو. |
| توقف الطوارئ نشط | زر إيقاف الطوارئ مضغوط أو ستارة الضوء الأمان مقطوعة | إعادة ضبط أزرار إيقاف الطوارئ المادية؛ تحقق من محاذاة الحاجز البصري. |
| تم الوصول إلى حد الضغط | الانحناء المستهدف يتطلب قوة ضغط تتجاوز حد الآلة | تحقق من سمك المادة وإعدادات قوة الورقة على وحدة التحكم. |
شارك القوة،, طول الثني, سمك المادة، وخيارات وحدة التحكم للتفصيل آلة ثني سي إن سي DA53T —اتصل بـ ProMach مع ملفات تعريف الانحناء DXF وتحديد الجهد الكهربائي.
تطبيقات صناعية لآلة الثني CNC موديل DA53T
آلة ثني سي إن سي DA53T الخلايا تخدم مزيج عالي تصنيع صفائح المعادن
الخطوط حيث ثني صفائح المعدن, دقة الحافة، والتبديلات السريعة مهمة. اقترن الحمل الأساسي
ماكينة ثني هيدروليكية مع
آلة الثني CNC لصفائح
المعدن تصاميم عندما نقارن بين الخلايا المستقلة والمُؤتمتة.
حاويات دقيقة وتصنيع كهربائي
- خزائن التحكم والمفاتيح الكهربائية: ألواح متعددة الانحناءات مع دقة زاوية انحناء المعدن المستهدفة التحكم في الصفائح المجلفنة والفولاذ المقاوم للصدأ.
- قضبان التوصيل وأعمال النحاس: نماذج أولية قصيرة المدى من خلال الإنتاج المتكرر مع تحكم في 4+1 محور تحديد موضع الظهر.
- خوادم ورفوف اتصالات: مسارات شفة طويلة على لوحة فولاذ كربوني والألومنيوم مع تعويض التحدب.
التدفئة والتهوية وتكييف الهواء، والتصنيع المعماري والثقيل
- القنوات والترشيح: حجم عالي دقة في تشكيل الصفائح المعدنية مقاطع مع فحص التصادم مكتبة الأدوات الملفات الشخصية.
- الواجهات واللافتات: انحناءات نصف قطر متغيرة على مقاييس مختلطة بدون حشو يدوي.
- هياكل الصفائح الثقيلة: 200 طن - 400 طن+ مكبس هيدروليكي للثني إطارات سميكة لوحة فولاذ كربوني دعامات ومقويات هيكلية.
للتبديلات المقسمة للضرب والقالب، راجع
آلات ثني CNC مزدوج مع
الـ DA53T وحدة تحكم مكبس الثني لإنتاج الإعداد السريع.
تكوين وطلب OEM
تكوينات OEM تحدد وزن الإطار،, طول الثني, الجهد، حزم الأمان، والمتحكم
برامج التشغيل لتتناسب مع معايير المصنع. عادةً ما تكون أوقات التسليم القياسية من 30 إلى 45 يومًا من الرسومات المعتمدة؛ الحد الأدنى للطلب يبدأ
بـ 1 مجموعة للإطارات الكتالوجية مع أدوات مخصصة يتم عرضها بشكل منفصل.
- خيارات المتحكم: ديليم DA53T قياسي؛ ترقية إلى DA58T أو DA66T لعرض أكبر عند الطلب.
- حزم المحاور: Y1/Y2/X/R الأساسية؛ اختيارياً V للتكبير وZ إضافية على الأذرع الثقيلة مكبس ضغط متزامن الجديدة.
- الدعم المصنع: تشخيصات عن بعد، قوالب النسخ الاحتياطي للمعلمات، وتدريب المشغلين مشمولة في عروض OEM.
- الوثائق: مخططات كهربائية، تصاميم هيدروليكية، و برمجة CNC دليل البدء السريع يتم تزويده قبل الشحن.
أساسيات سير عمل المتحكم تتوافق مع
كيفية عمل ماكينة الثني CNC عبر
مختلط تصنيع صفائح المعادن الخلايا.
الأسئلة الشائعة حول ماكينة الثني CNC DA53T
إجابات مباشرة على DA53T مقابل DA58T، غير متصل برمجة CNC, عدد المحاور، والمشاريع الصغيرة مقابل الثقيلة مكبس هيدروليكي للثني الواجب.
| سؤال | إجابة |
|---|---|
| ديليم DA53T مقابل DA58T: ما الفرق؟ | غالبًا ما يقارن أصحاب المتاجر مستويات وحدات التحكم عند تحديد خط جديد. كلا الوحدتين توفران دقة ممتازة لتصنيع الصفائح المعدنية، لكنهما تلبيان احتياجات شاشات مختلفة وتفضيلات بصرية مختلفة.
|
| هل يمكن لـ DA53T التعامل مع برامج البرمجة غير المتصلة بالإنترنت؟ | نعم. برنامج Delem Profile-T ثنائي الأبعاد غير المتصل بالإنترنت يسمح للآلات بالثني أثناء برمجة CNC التشغيل على جهاز كمبيوتر، ثم تحميل الملفات إلى شاشة لمس ديليم عن طريق USB.
|
| ما هو الفرق بين وحدة تحكم مكبس الفرامل والبرمجة غير المتصلة بـ CNC؟ | وحدة التحكم الموجودة على الجهاز وحدة تحكم مكبس الثني تتعامل مع الإعداد المباشر،, مكتبة الأدوات الاستدعاء، و زاوية انحناء المعدن المستهدفة الحسابات في الماكينة. البرمجة غير المتصلة برمجة CNC على جهاز كمبيوتر تقوم برسم الأشكال أولاً، ثم تنقلها إلى شاشة لمس ديليم دون إيقاف الإنتاج. |
| كم عدد المحاور التي يمكن لوحدة تحكم مكبس الفرامل DA53T التحكم فيها في وقت واحد؟ | آلة ثني CNC نموذجية DA53T تدير تحكم في 4+1 محور الإعداد:
|
| هل DA53T مناسبة لورش العمل الصغيرة والتصنيع الثقيل؟ | نعم. إطارات الكتالوج تتعامل مع تغييرات سريعة في ورش العمل من خلال الإنتاج الثقيل لوحة فولاذ كربوني على نفس وحدة تحكم مكبس الثني العمود الفقري.
أرسل سمك المادة، الحمولة، و مكتبة الأدوات المتطلبات عبر اتصل بـ ProMach لمراجعة اقتران وحدة التحكم. |