Обзор
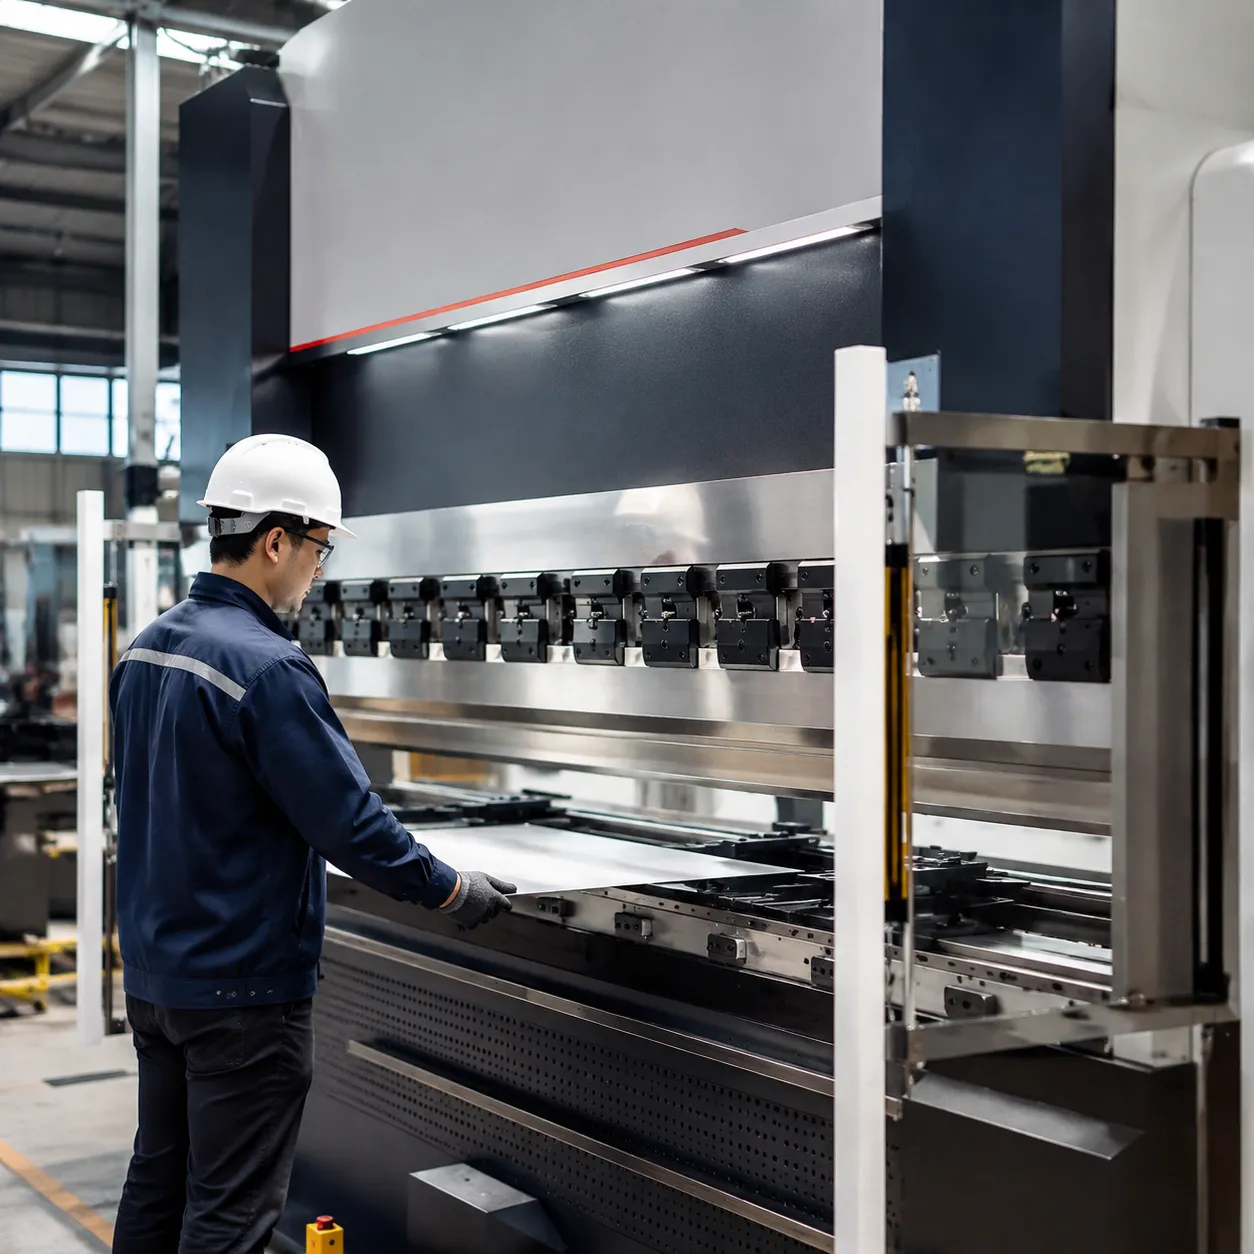
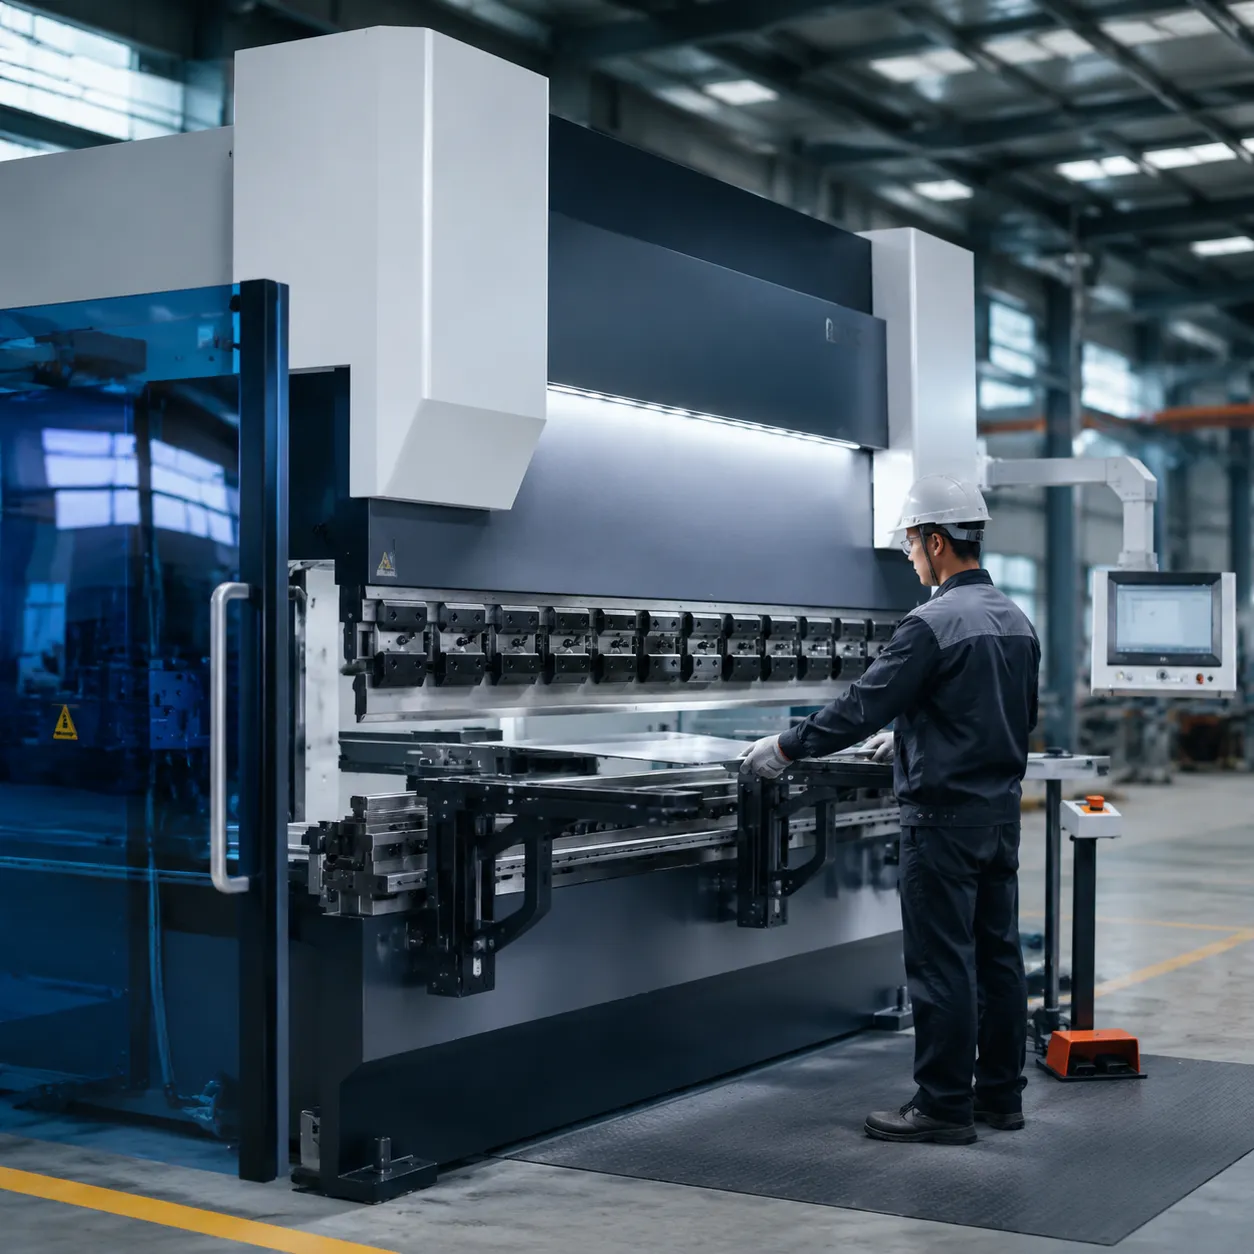
чпу гибочный станок da53t интегрирует Сенсорный экран Delem контроллер листогибочного пресса on гидравлический листогибочный пресс рамы с управление 4+1 осями для прецизионная листовая сталь и лист из углеродистой стали производства.
Стандартные конфигурации охватывают усилие от 40 до 400 тонн и более, длина гибки от компактных цеховых до линий длиной 4000 мм, и синхронизированное управление траверсой Y1/Y2 с ось заднего упора X R позиционирование сервомотора.
Ключевые особенности станка для гибки с ЧПУ DA53T
Delem DA53T контроллер листогибочного пресса на этом гидравлический листогибочный пресс устраняет догадки оператора, упрощает ежедневное производство и обеспечивает стабильную точность при каждом изгибе производство листового металла ячейки.
| Ось | Функция управления | Преимущество |
|---|---|---|
| Y1 - Y2 | Синхронизированные гидравлические цилиндры | Держит поршень идеально параллельно, даже при нецентральных нагрузках. |
| Ось X | Горизонтальное движение задней упоры | Обеспечивает автоматические точные измерения длины фланца. |
| Ось R | Вертикальная регулировка высоты задней упоры | Беспрепятственно адаптируется к различным высотам матриц и Z-образным изгибам. |
Интерфейс с сенсорным экраном и 2D графическое программирование
Сенсорный экран контроллер листогибочного пресса упрощает настройку сложных деталей всего несколькими касаниями на прочном 10,1-дюймовом цветном экране. Операторы проектируют детали прямо на производственной площадке без необходимости владения продвинутыми навыками CAD.
- 2D графический чертеж: Отрисуйте полный профиль листового металла на экране за секунды.
- Мгновенная визуальная обратная связь: Графический режим в реальном времени показывает точную форму заготовки во время программирования.
- Мульти-тач управление: Интуитивная навигация с помощью свайпов и касаний сокращает поиск меню.
Возможности управления 4 осями (Y1, Y2, X, R)
Этот 4-осевой ЧПУ пресс-формовочный пресс обеспечивает полный контроль над позиционированием поршня и движением задней упоры, гарантируя точные изгибы в каждом цикле.
Автоматические вычисления угла изгиба и кронинга
Достижение одинаковых углов по всей длине листов требует точного контроля. Система мгновенно рассчитывает пружинный изгиб и прогиб основы.
- Программное обеспечение для расчета угла изгиба: Введите тип материала, толщину и целевой угол; система автоматически вычисляет необходимую глубину пресса.
- Автоматический контроль кронинга: Динамически компенсирует прогиб машины на длинных листах из углеродистой стали для обеспечения равномерных углов по всей длине.
Встроенная библиотека инструментов и обнаружение столкновений
Повреждение инструмента останавливает работу. Интеллектуальные функции защиты защищают штампы и оборудование на каждом гидравлический листогибочный пресс цикле.
- Обширная библиотека инструментов: Храните параметры для верхних пуансонов и нижних матриц для мгновенного вызова при настройке.
- Обнаружение столкновений в реальном времени: Запускает симуляцию безопасности перед сгибанием, чтобы предупредить операторов о возможном ударе металлического листа о задний упор или инструменты.
Как пресс-форма для гибки CNC DA53T повышает эффективность листового металла
Тестовые сгибы, ручные регулировки измерителей и заготовки из металла, нарезанные по краям. Совмещение с гидравлические станки для гибки каркасом с контроллером пресса-формы Delem DA53T устраняет эти узкие места, позволяя операторам больше времени уделять формовке деталей.
Быстрая настройка деталей на сложных партиях
Переключение задач не должно задерживать работу машины на полчаса. Благодаря графическому программированию 2D и автоматическим расчетам сгибов время настройки сокращается до минут:
- Никакой ручной математики: Система автоматически рассчитывает последовательность сгибов, глубину штока и пределы нагрузки.
- Мгновенное вызов инструмента: Выбирайте сохраненные комплекты пуансонов и матриц прямо из визуальной библиотеки инструментов.
- Первичные детали без брака: Достигайте точных углов сразу после начала работы на листах из углеродистой стали, алюминия и нержавеющей стали.
Высокая точность позиционирования и повторяемость
Точная гибка листового металла требует жестких допусков от первого сгиба до пятисотого.
- Синхронизированное управление Y1-Y2: Двухцилиндровая гидравлическая синхронизация поддерживает выравнивание рамы с точностью до ±0,01 мм.
- Быстрое движение заднего упора: Высокоскоростные сервомоторы позиционируют ось заднего упора X R с точностью до миллиметра, исключая ошибку оператора при выравнивании многоугольных кронштейнов.
Интуитивное управление через сенсорный экран
Новые сдвиги не требуют наличия выделенного программиста для каждого запуска. сенсорный CNC-контроллер для гибки работает на ярком 10,1-дюймовом цветном интерфейсе с четкими графическими подсказками, которые помогают новичкам создавать детали, выбирать инструменты и выполнять этапы гибки без догадок.
| Коэффициент производительности цеха | Стандартный гидравлический тормоз | CNC-гибочный станок DA53T |
|---|---|---|
| Среднее время смены задания | 15–25 минут | Менее 3 минут |
| Брак при первичном тесте | 2–4 тестовых заготовки за запуск | Успешный запуск первой детали |
| Обучение нового оператора | 2–3 недели обучения | Запуск производства за 1–2 дня |
| Потребление энергии в режиме простоя | Постоянный расход насоса | Подача энергии по требованию |
Энергосберегающая интеграция сервогидравлики
Совмещение DA53T с современными гибридными сервогидравлическими приводами обеспечивает подачу гидравлического давления только во время активных этапов гибки. Система работает тихо, поддерживает низкую температуру масла во время длительных смен, а также сокращает электропотребление на производственной площадке до 40% по сравнению с традиционными системами с постоянной скоростью мотора.
Основные характеристики и настройки осей для ЧПУ-гибочного станка DA53T
| Параметр спецификации | Компактная установка для мастерской | Стандартное производство | Тяжелая обработка |
|---|---|---|---|
| Мощность гибки | 40 тонн - 80 тонн | 100 тонн - 160 тонн | 200 тонн - 400+ тонн |
| Длина изгиба | 4 фута - 8 футов | 10 футов - 13 футов | 13 футов - 20 футов+ |
| Конфигурация управляющих осей | Y1, Y2, X, R (4-осевой) | Y1, Y2, X, R + V (4+1-осевой) | Y1, Y2, X, R, Z1, Z2 + V |
| Контроллер пресса-наклепщика | Delem DA53T Touch | Delem DA53T Touch | Delem DA53T / DA58T |
| Типичный диапазон материалов | 22 га - 3/16 дюйма | 18 га - 3/8 дюйма | 1/4 дюйма - 3/4 дюйма+ |
Синхронизация гидравлического цилиндра Y1-Y2
На синхронизированном пресс-ножницах с контроллером пресса-формы Delem DA53T, точность начинается с гидравлических цилиндров. Y1 и Y2 работают независимо, используя технологию пропорциональных клапанов высокой точности и электронные линейные энкодеры.
- Мониторинг в реальном времени: Оба цилиндра постоянно регулируются во время хода, чтобы оставаться сбалансированными в микрометрах.
- Смещение при изгибе: Нагрузки со смещением остаются сбалансированными без скручивания рамы или повреждения каркаса.
- Повторяемость угла: Обеспечивает одинаковые углы изгиба по всей длине листов из углеродистой стали или нержавеющей стали.
Движение оси задней упорной планки (настройка осей X и R)
Надежный ЧПУ пресс-ножницы с 4 осями опирается на отзывчивую заднюю упорную планку для быстрого прохождения деталей. DA53T напрямую управляет ось заднего упора X R позиционированием через сервоприводы.
- Ось X (Глубина): Шариковые винты с точностью, управляемые сервоприводом, приводят пальцы задней упорной планки вперед и назад для точных размеров фланца.
- Ось R (Высота): Моторизованное вертикальное движение автоматически регулируется для многовысотных матриц и ступенчатых изгибов.
- Скорость позиционирования: Высокоскоростные цепи привода исключают время ожидания между этапами изгиба, увеличивая ежедневную производительность цеха.
Совместимость с моторизованной системой автоматического коронирования CNC
Длинная металлическая листовая гибка создает механический прогиб в кровати и матрице. Совмещение с автоматической системой коронирования CNC пресс-ножниц с DA53T легко устраняет прогиб в центре.
- Управление по оси V: DA53T рассчитывает необходимую компенсацию коронирования на основе тоннажа, толщины материала и длина гибки.
- Моторизованная клиновая система: Автоматически регулирует профиль нижней платформы перед ударом пуансона по металлу.
- Без ручной подгонки: Обеспечивает постоянные, прямые углы от одного конца до другого без траты времени на упаковочную ленту или прокладки под матрицу.
Конфигурации длины изгиба и тоннажа
Программы настраивают гидравлическую CNC гибочную машину модели различных размеров рамы для региональных мастерских и тяжелых производственных линий.
Рабочий процесс программирования и библиотеки инструментов CNC Delem DA53T
Программирование ЧПУ гибочный станок DA53T быстрое, прямое и исключающее догадки на производственной площадке. В контроллером пресса-формы Delem DA53T используются понятный интерфейс с сенсорным экраном, который проводит операторов через настройку в четыре простых шага, переводя программы с исходного листа в точные изгибы первой детали без отходов с помощью встроенного Программирование ЧПУ шаги.
| Шаг настройки | Основное действие | Системные вычисления |
|---|---|---|
| 1. Настройка материала | Введите толщину листа, длину и тип материала | Целевая тоннажность и допуск на возврат |
| 2. 2D профиль | Нарисуйте геометрию детали и углы на экране | Цифровой профиль детали и размеры фланца |
| 3. Оснастка | Выберите пуансон и матрицу из библиотеки оснастки | Зоны зазора инструмента и пределы нагрузки |
| 4. Автоматическая последовательность | Запустите автоматический оптимизатор последовательности | Позиции задней упоры X/R и проверка столкновений |
Настройка материала заготовки и толщины листа
Каждая программа начинается с экрана настройки для определения основных параметров детали:
- Выберите материал: Выберите углеродистую сталь, нержавеющую сталь или алюминий из предварительно загруженной библиотеки.
- Установите размеры листа: Введите точную толщину листа и общую длину изгиба.
- Проверьте предел прочности на растяжение: Убедитесь, что значения предела текучести соответствуют вашему материалу, чтобы система точно рассчитывала требования к силе.
2D графический чертеж профиля
Это 2D графический контроль пресс-ножниц на Сенсорный экран Delem поддерживает прямое черчение детали на панели:
- Нажмите на экран, чтобы поэтапно набросать сегменты детали.
- Введите необходимые длины фланцев и целевые углы изгиба металла значения.
- Используйте жесты пальцами для настройки размеров или мгновенного вставления радиусных сгибов.
Выбор пуансонов и матриц для пресс-ножниц
Назначение правильных пуансонов и матриц для пресс-ножниц защищает инструменты и гарантирует точность детали:
- Доступ к графическому библиотека оснастки прямо с экрана.
- Выберите геометрию верхнего штампа и радиус.
- Выберите правильное V-образное отверстие нижней матрицы для толщины листа.
- Подтвердите положения установки инструмента на балке.
Автоматическая последовательность гибки и расчет заднего упора
После настройки профиля детали и инструментов, встроенное программное обеспечение для расчета угла изгиба выполняет тяжелую работу:
- Последовательность гибки: Система автоматически рассчитывает наиболее эффективный, без столкновений порядок гибки.
- Позиционирование: Автоматически вычисляет необходимые позиции для ось заднего упора X R перемещения на каждом этапе.
- Давление и коронование: Вычисляет оптимальную гидравлическую нагрузку и автоматические настройки коронования перед опусканием штампа.
Обслуживание гидравлической пресс-формы CNC DA53T и уход за гидравлическим прессом
Максимальная производительность на чпу гибочный станок da53t зависит от последовательных ежедневных привычек и правильного обслуживания контроллера. гидравлический листогибочный пресс смены.
Ежедневный осмотр и проверка температуры гидравлического масла
Гидравлическая производительность напрямую влияет на точность изгиба. Проверьте эти элементы перед первой сменой:
- Уровни жидкости и утечки: Проверьте смотровое стекло на гидравлическом резервуаре и уплотнения цилиндров на наличие протечек масла.
- Мониторинг температуры масла: Держите гидравлическое масло в диапазоне 100°F и 130°F. Высокая температура ухудшает вязкость жидкости, вызывая дрейф тоннажа во время длительных производственных циклов.
- Состояние фильтра: Следите за индикатором засорения на фильтре обратной линии, чтобы предотвратить кавитацию насоса.
Процедуры калибровки для осей X и R задней направляющей
Для поддержания точной длины фланца, ось заднего упора X R требуется периодическая калибровка нулевой точки.
- Выполните процедуру поиска домашней позиции: Запустите автоматический поиск опорной точки на контроллером пресса-формы Delem DA53T во время запуска.
- Физическая проверка: Запрограммируйте простой изгиб на 90 градусов, измерьте фактический размер фланца цифровыми штангенциркулями и сравните его с целевым значением.
- Настройка смещения: Если обнаружите отклонение, откройте страницу параметров оси на сенсорном экране Delem и напрямую отрегулируйте значение смещения оси, чтобы вернуть глубину задней направляющей и высоту пальца в соответствие с требованиями.
Шаги обновления программного обеспечения и резервного копирования данных USB
Защитить пользовательский библиотека оснастки профили и последовательности сгиба с помощью строгой процедуры резервного копирования, используя передний USB-порт на панели Delem.
- Форматировать диск: Используйте стандартный USB-накопитель, отформатированный в FAT32.
- Инструменты и программы для экспорта: Перейдите в главное меню, выберите Резервное копирование/Восстановление, и сохраните все библиотеки инструментов, параметры станка и файлы продукции.
- Регулярные обновления программного обеспечения: Обновляйте программное обеспечение управления Delem для доступа к улучшенным алгоритмам расчета углов и исправлению ошибок стабильности патчей.
Устранение неисправностей при распространенных кодах тревоги контроллера DA53T
Когда тревога прерывает производство, встроенное руководство по устранению неисправностей контроллера Delem помогает операторам быстро диагностировать и сбрасывать тревоги.
| Тревога / Сообщение | Вероятная причина | Быстрое решение |
|---|---|---|
| Ошибка синхронизации Y1/Y2 | Загрязнение или сбой обратной связи пропорционального клапана | Проверьте чистоту линейного энкодера; очистите гидравлические клапаны. |
| Ошибка позиционирования по оси X | Механическая помеха в задней направляющей или срабатывание мотора привода | Проверьте шариковую винтовку на наличие мусора; проверьте состояние сервопривода. |
| Аварийная остановка активирована | Кнопка аварийной остановки нажата или сработала защитная световая завеса | Сбросьте физические кнопки аварийной остановки; проверьте выравнивание оптического барьера. |
| Достигнут предел давления | Цель изгиба требует тоннажа, превышающего лимит машины | Проверьте толщину материала и настройки прочности листа на контроллере. |
Поделитесь тоннажом, длина гибки, толщиной материала и опциями контроллера для детализации чпу гибочный станок da53t ценообразования—Связаться с ProMach с профилями изгиба в формате DXF и спецификацией напряжения.
Промышленные применения для ЧПУ-станка для гибки DA53T
чпу гибочный станок da53t ячейки обслуживают высокомикс производство листового металла
линии, где гибка металлического листа, точность фланца и быстрые смены важны. Совместите базовую
гидравлические станки для гибки нагрузку с
ЧПУ-станком для гибки листового металла
металла макеты при сравнении автономных и автоматизированных ячеек.
Корпуса высокой точности и электромонтажные работы
- Щиты управления и коммутационные устройства: Многоугольные панели с плотным углы изгиба металла управлением на оцинкованной и нержавеющей листовой стали.
- Шины и медные работы: Прототипы короткого выпуска и повторное производство с управление 4+1 осями позиционированием задней направляющей.
- Стеллажи для серверов и телекоммуникаций: Длинные ряды фланцев на лист из углеродистой стали и алюминии с компенсацией кривизны.
Системы HVAC, архитектурные и тяжелые конструкции
- Воздуховоды и фильтрация: Высокий объем прецизионная листовая сталь участки с проверкой столкновений библиотека оснастки профилей.
- Фасады и вывески: Изгибы с переменным радиусом на смешанных толщинах без ручной укладки прокладок.
- Конструкции из тяжелых листов: 200Т–400Т+ гидравлический листогибочный пресс каркасы для толстых лист из углеродистой стали кронштейнов и структурных усиливателей.
Для смены сегментированных пуансонов и матриц смотрите
Инструменты для гибки на ЧПУ в паре с
на DA53T контроллер листогибочного пресса для производства с быстрым запуском.
Конфигурация OEM и заказы
Сборки OEM настраивают усилие рамы, длина гибки, напряжение, комплекты безопасности и контроллер
прошивку для соответствия стандартам предприятия. Стандартные сроки выполнения обычно составляют 30–45 дней с момента утверждения чертежей; минимальный заказ начинается
от 1 комплекта для каталоговых рам с индивидуальным инструментом, который оценивается отдельно.
- Опции контроллера: Стандартный Delem DA53T; обновления DA58T или DA66T для большего визуализации при необходимости.
- Пакеты осей: Y1/Y2/X/R базовые; по желанию V-коронация и дополнительные Z-фиксаторы на тяжелых синхронизированном пресс-ножницах линий.
- Поддержка завода: Удаленная диагностика, шаблоны резервного копирования параметров и обучение оператора включены в предложения OEM.
- Документация: Электрические схемы, гидравлические схемы и Программирование ЧПУ руководства по быстрому запуску, предоставляемые до отгрузки.
Основы рабочего процесса контроллера соответствуют
как работает CNC-гибочный станок по всему
смешанному производство листового металла ячейки.
Часто задаваемые вопросы о CNC-пресс-ножницах DA53T
Прямые ответы по сравнению DA53T и DA58T, офлайн Программирование ЧПУ, количество осей и различия между производственными цехами и тяжелыми гидравлический листогибочный пресс режима работы.
| Вопрос | Ответ |
|---|---|
| Delem DA53T против DA58T: в чем разница? | Владельцы магазинов часто сравнивают уровни контроллеров при выборе новой линии. Обе единицы обеспечивают отличную точность для изготовления листового металла, но они ориентированы на разные размеры экранов и визуальные предпочтения.
|
| Может ли DA53T работать с офлайн-программным обеспечением? | Да. Офлайн-программное обеспечение Delem Profile-T 2D позволяет машинам сгибать металл, пока Программирование ЧПУ работает на ПК, затем загружает файлы на Сенсорный экран Delem через USB.
|
| В чем разница между контроллером пресса и офлайн-программированием ЧПУ? | На борту контроллер листогибочного пресса обеспечивает живую настройку, библиотека оснастки воспроизведение и углы изгиба металла вычисления на станке. В офлайн-режиме Программирование ЧПУ на ПК сначала разрабатываются профили, а затем передаются на Сенсорный экран Delem без остановки производства. |
| Сколько осей может одновременно управлять пресс-формой DA53T? | Типичная ЧПУ-станок для гибки DA53T управляет управление 4+1 осями системы:
|
| Подходит ли DA53T для небольших мастерских и тяжелого производства? | Да. Каталожные рамы обеспечивают быструю смену работ в мастерской благодаря тяжелому лист из углеродистой стали производству на одном и том же контроллер листогибочного пресса каркасе.
Отправьте толщину материала, усилие и библиотека оснастки требования через Связаться с ProMach для проверки сопряжения с контроллером. |