概述
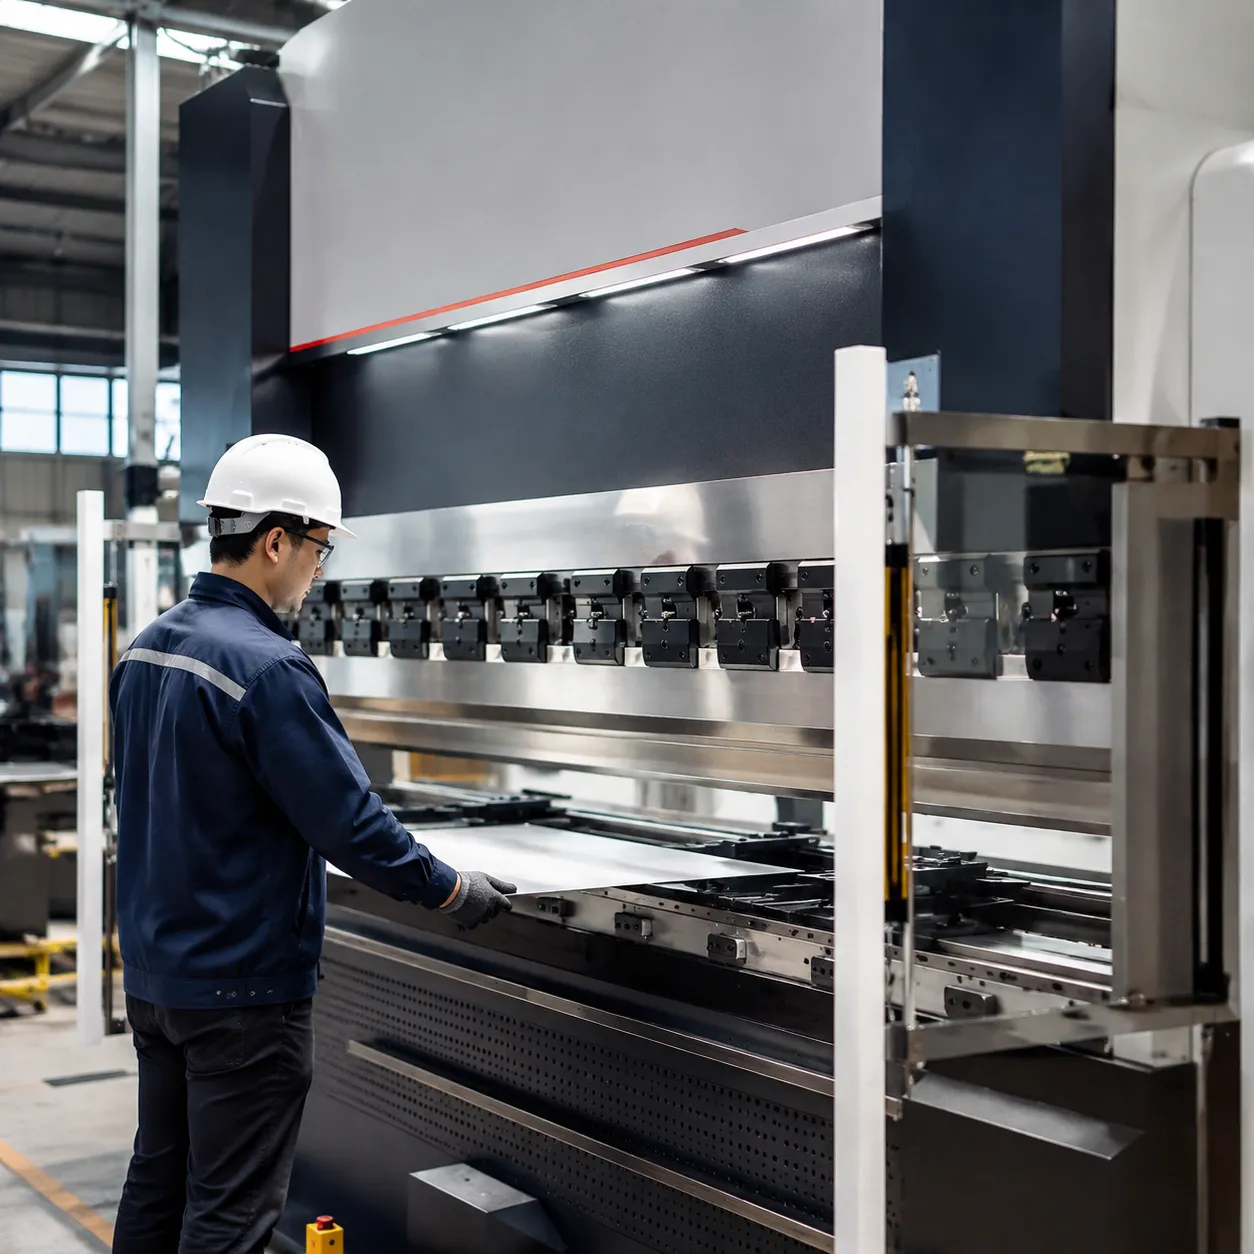
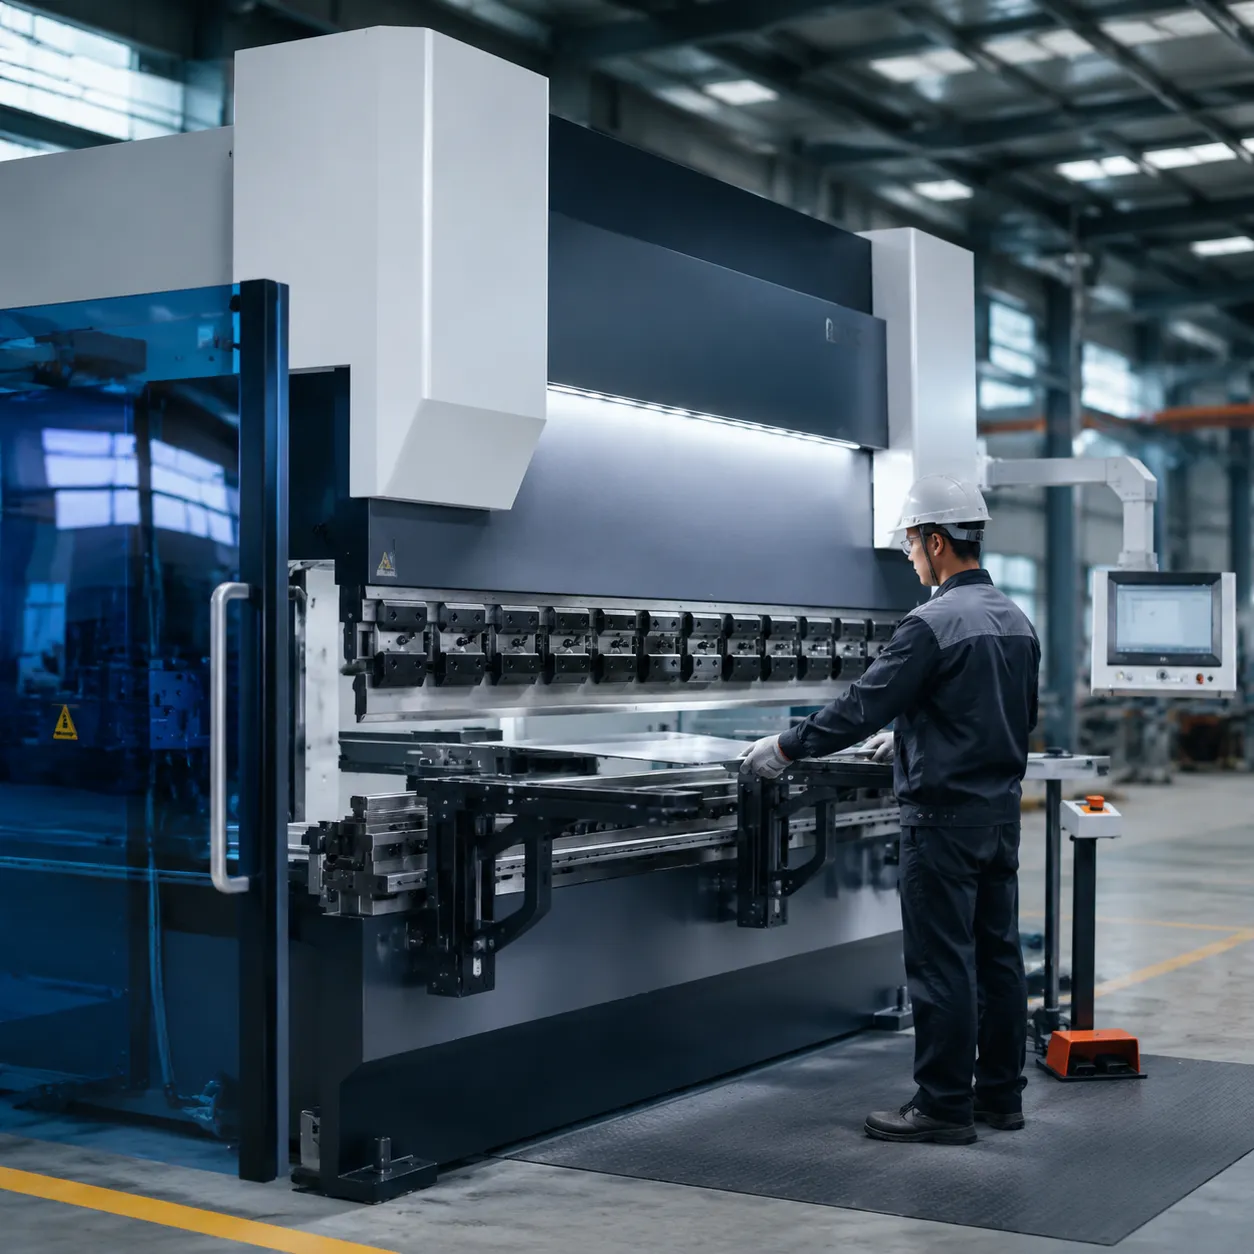
CNC 彎曲機 DA53T 整合一個 Delem觸控螢幕 折彎控制器 on 液壓折彎機 框架與 4+1 軸控制 用於 高精度鈑金 和 碳鋼板 生產的黃金標準。.
標準配置範圍為40T–400T+ 扭力,, 折彎長度 從緊湊型工作台到4000毫米線,並配備同步Y1/Y2滑塊控制與 背規軸X R 伺服定位。.
DA53T數控折弯機的主要特點
Delem DA53T 折彎控制器 在此 液壓折彎機 消除操作員的猜測,簡化日常生產,並在每一次折彎中提供一致的精度 板金加工 單元。.
| 軸向 | 控制功能 | 優點 |
|---|---|---|
| Y1 - Y2 | 同步液壓缸 | 即使在偏心負載下,也能保持滑塊完美平行。. |
| X軸 | 水平方向的背規移動 | 自動提供準確的法蘭長度測量。. |
| R軸 | 垂直背規高度調整 | 無縫適應不同模具高度和Z折彎。. |
觸控螢幕界面與2D圖形編程
觸控螢幕 折彎控制器 將複雜的零件設置簡化為幾次點擊,使用耐用的10.1英寸彩色螢幕。操作員可以在車間直接繪製零件草圖,無需高階CAD技能。.
- 2D圖形繪圖: 數秒內在螢幕上繪製完整的鈑金輪廓。.
- 即時視覺回饋: 即時圖形檢視在程式設計期間顯示工件的確切形狀。.
- 多點觸控控制: 直觀的滑動和輕觸導航可減少選單搜尋。.
4軸控制功能 (Y1, Y2, X, R)
這款 4 軸 CNC 折床可完全控制滑塊定位和擋料器移動,確保每次循環都能精確彎折。.
自動彎折角度和補償計算
在整張板材上實現相同的角度需要精確的控制。系統會立即計算回彈和工作台撓度。.
- 彎折角度計算軟體: 輸入材料類型、厚度和目標角度;系統會自動計算所需的壓力深度。.
- 自動補償控制: 動態補償長碳鋼板上的機器撓度,以實現從頭到尾的均勻角度。.
內建刀具庫和碰撞偵測
刀具損壞會中斷作業。智慧安全功能可在每次 液壓折彎機 循環中保護沖模和設備。.
- 全面的刀具庫: 儲存上沖頭和下模的規格,以便在設定期間即時調用。.
- 即時碰撞偵測: 在彎曲前執行安全模擬,以提醒操作員金屬板是否會撞擊背規或模具。.
CNC彎曲機DA53T如何提升板金效率
測試彎曲、手動調整量規,以及裁剪成邊緣的廢料板。搭配 液壓折彎機 框架與 Delem DA53T沖床控制器 消除瓶頸,讓操作員有更多時間進行成型作業。.
複雜批次的快速零件設定
換工作不應該讓機器卡住半小時。透過2D圖形化程式設計與自動彎曲計算,設定時間縮短至幾分鐘:
- 零手動數學: 系統自動計算彎曲序列、行程深度與拉力限制。.
- 即時模具調用: 直接從視覺模具庫中調出已儲存的沖頭與模具組合。.
- 零廢料首件: 在碳鋼板、鋁材與不銹鋼板上,立即達到精確角度。.
高定位精度與重複性
精密板金彎曲要求從第一次彎曲到第五百次都能維持嚴格公差。.
- 同步Y1-Y2控制: 雙液壓缸同步保持滑塊平整,誤差達±0.01毫米。.
- 快速背規移動: 高速伺服馬達定位 背規軸X R 具有 pinpoint 精確度,消除操作員在多彎角支架上的對準誤差。.
直覺式觸控螢幕導航
新的換檔不需要每次都配備專用程式員。 觸控螢幕數控彎曲控制器 搭載清晰圖形提示的10.1英寸彩色界面,指導新操作員從零開始進行零件製作、模具選擇和彎曲步驟,無需猜測。.
| 工廠性能指數 | 標準液壓制動器 | 數控彎曲機DA53T |
|---|---|---|
| 平均換模時間 | 15–25分鐘 | 少於3分鐘 |
| 首件測試廢料 | 每次運行2–4個測試空白件 | 首件良品運行 |
| 新操作員上手時間 | 2–3週訓練 | 1–2天內投入生產 |
| 閒置功耗 | 連續泵抽 | 按需供電 |
節能伺服液壓整合
將DA53T與現代混合伺服液壓驅動配對,僅在實際彎曲時提供液壓壓力。系統運行安靜,在長時間生產班次中保持油溫較低,並將工廠電力消耗較傳統恆速電動機系統降低高達40%。.
數控彎管機 DA53T 的核心規格與軸向設置
| 規格參數 | 緊湊型車間設置 | 標準生產 | 重型加工 |
|---|---|---|---|
| 彎曲力Tonnage | 40 噸 - 80 噸 | 100 噸 - 160 噸 | 200 噸 - 400+ 噸 |
| 彎曲長度 | 4 英尺 - 8 英尺 | 10 英尺 - 13 英尺 | 13 英尺 - 20 英尺+ |
| 控制軸配置 | Y1、Y2、X、R(4軸) | Y1、Y2、X、R + V(4+1軸) | Y1、Y2、X、R、Z1、Z2 + V |
| 折彎機控制器 | Delem DA53T 觸控 | Delem DA53T 觸控 | Delem DA53T / DA58T |
| 典型材料範圍 | 22號 - 3/16英寸 | 18號 - 3/8英寸 | 1/4英寸 - 3/4英寸以上 |
Y1-Y2液壓缸同步
在一個 同步折彎機 與 Delem DA53T沖床控制器, ,精度從液壓缸開始。Y1和Y2獨立運作,採用高精度比例閥技術和電子線性編碼器。.
- 實時監控: 兩個缸在行程中不斷調整,以微米級保持平衡。.
- 偏心彎曲: 偏心載荷保持平衡,無扭曲動作或損壞框架。.
- 角度重複性: 在整個碳鋼板或不銹鋼零件的彎曲長度內,提供一致的彎角。.
後料尺軸向移動(X和R軸設置)
一台可靠的 4軸數控折彎機 依靠反應迅速的後料尺保持零件產量快速。DA53T直接通過伺服驅動控制 背規軸X R 定位。.
- X軸(深度): 伺服驅動的精密球螺桿驅動背規指爪前後移動,以達到精確的法蘭尺寸。.
- R軸(高度): 電動垂直移動自動調整多高度模具和階梯彎曲。.
- 定位速度: 高速驅動循環消除彎曲步驟之間的等待時間,提升每日工廠產量。.
電動數控拱形系統兼容性
長金屬板彎曲會在床身和滑塊產生機械偏差。結合 自動拱形數控折彎機 與DA53T一起使用,可輕鬆消除中心弧度。.
- V軸控制: DA53T根據載重、材料厚度和 折彎長度.
- 電動楔形系統: 在沖頭擊中金屬之前,自動調整下模輪廓。.
- 無需手動調整墊片: 讓您從端到端獲得一致、直的角度,無需浪費時間用膠帶或墊片墊在模具下。.
彎曲長度與載重配置
程式配置 液壓數控彎曲機 適用於多種框架尺寸的型號,適合區域作業車間和重型生產線。.
Delem DA53T CNC程式設計與工具庫工作流程
程式設計一個 CNC 彎曲機 DA53T 快速、直接,並消除車間的猜測。這個 Delem DA53T沖床控制器 具有清晰的觸控螢幕介面,能引導操作員透過四個簡單步驟進行設定,將程式從原始板材轉換為準確的第一件彎曲,無需廢料,並使用整合的 CNC程式設計 步驟。.
| 設定步驟 | 主要動作 | 系統計算 |
|---|---|---|
| 1. 材料設定 | 輸入板材厚度、長度與材料種類 | 目標噸位與回彈容許值 |
| 2. 2D輪廓 | 在螢幕上繪製零件幾何形狀與角度 | 數位化零件輪廓與法蘭尺寸 |
| 3. 模具 | 從模具庫中選擇沖頭與模穴 | 模具間隙區域與負載限制 |
| 4. 自動序列 | 執行自動序列優化器 | X/R後料尺位置與碰撞檢查 |
工件材料與板材厚度設定
每個程式都從設定畫面開始,以定義基本零件參數:
- 選擇材料: 從預載庫中選擇碳鋼、不銹鋼或鋁材。.
- 設定板材尺寸: 輸入精確的板材厚度和整體彎曲長度。.
- 驗證抗拉強度: 確保屈服強度值與您的材料批次相符,以便系統準確計算所需的力。.
2D圖形輪廓圖
的 2D圖形折彎機控制 在 Delem觸控螢幕 支撐面板上直接繪製零件圖:
- 點擊螢幕逐步繪製零件段落。.
- 輸入所需的法蘭長度和目標 金屬彎曲角度 值。.
- 使用手指手勢即時調整尺寸或插入半徑彎曲。.
沖模和模具工具選擇
分配正確的 折彎機沖模和模具工具 以保護工具並確保零件精度:
- 存取圖形界面 工具庫 直接從螢幕上操作。.
- 選擇您的上模沖頭幾何形狀與半徑。.
- 選擇適合您的板材厚度的下模V型槽開口。.
- 確認工具在梁上的放置位置。.
自動折弯順序與背規計算
一旦工件輪廓與工具設定完成,整合的 折弯角度計算軟體 負責繁重的計算工作:
- 折弯順序: 系統自動計算最有效率且避免碰撞的折弯順序。.
- 定位: 自動計算每一步所需的 背規軸X R 移動位置。.
- 壓力與皇冠調整: 在液壓缸下降前,計算最佳液壓力與自動皇冠設定。.
CNC折弯機DA53T維護與液壓折彎機保養
達到最佳性能的關鍵在於 CNC 彎曲機 DA53T 依靠持續的日常習慣與適當的控制器維護。 液壓折彎機 移動。.
每日檢查與液壓油溫度監測
液壓性能直接影響彎曲精度。請在第一班次前檢查以下項目:
- 液位與漏油: 檢查液壓油箱的視鏡,並檢查氣缸密封是否有油滲漏。.
- 油溫監控: 保持液壓油的運行溫度在 100°F 和 130°F. 之間。.
- 高溫會降低液體黏度,導致長時間生產時的鎮力漂移。 濾清器狀況:.
監控回油線濾清器上的堵塞指示器,以防止泵空化。
X 和 R 背規軸校準程序 背規軸X R 為了保持精確的法蘭長度,.
- 需要定期進行零點校準。 執行歸零: Delem DA53T沖床控制器 在啟動時對.
- 進行自動參考搜尋。 實體驗證:.
- 程式設計一個簡單的90度彎曲,使用數字卡尺測量實際法蘭尺寸,並與目標位置進行比較。 偏移調整:.
軟體更新與USB資料備份步驟
保護自訂 工具庫 設定檔與彎曲序列,請使用Delem面板前置USB埠進行嚴格的備份程序。.
- 格式化磁碟: 使用格式化為FAT32的標準USB閃存驅動器。.
- 導出工具與程序: 導航至主菜單,選擇 備份/還原, ,並保存所有工具庫、機器參數和產品文件。.
- 例行軟體修補程式: 保持Delem控制軟體更新,以存取改進的角度計算算法和修補穩定性錯誤。.
排除常見DA53T控制器警報碼故障
當警報中斷生產時,內建 Delem控制器故障排除指南 幫助操作員快速診斷和清除警報。.
| 警報 / 訊息 | 可能原因 | 快速解決方案 |
|---|---|---|
| Y1/Y2同步錯誤 | 比例閥髒污或比例反饋故障 | 檢查線性編碼器清潔度;清潔液壓閥。. |
| X軸定位故障 | 背尺機械阻礙或馬達驅動跳脫 | 檢查球螺桿是否有碎屑;檢查伺服驅動器狀態。. |
| 緊急停止啟用 | 緊急停止按鈕被按下或安全光幕觸發 | 重置物理緊急停止按鈕;檢查光學屏障對齊情況。. |
| 達到壓力限制 | 目標彎曲所需的力矩超過機器限制 | 在控制器上驗證材料厚度和板材強度設置。. |
分享所需的力矩,, 折彎長度, 材料厚度, CNC 彎曲機 DA53T 定價—聯繫ProMach 以及控制器選項,用於詳細列出.
包含DXF彎曲輪廓和電壓規格。
CNC 彎曲機 DA53T 數控彎曲機DA53T的工業應用 板金加工
單元用於高混合 線路中, 金屬板彎曲
液壓折彎機 ,法蘭精度和快速換模很重要。將基線
工作負載與
用於板材 金屬.
精密外殼與電氣製造
- 控制櫃與開關設備: 多折面板,緊密 金屬彎曲角度 對鍍鋅鋼板和不銹鋼板的控制.
- 母排與銅工: 短期原型通過重複生產與 4+1 軸控制 背規定位。.
- 伺服器與電信機櫃: 長法蘭運行中 碳鋼板 以及具有冠狀補償的鋁材。.
暖通空調、建築及重型製造
- 導管與過濾: 高產量 高精度鈑金 已進行碰撞檢查的段落 工具庫 輪廓。.
- 外牆與招牌: 無需手動墊片包裝的混合規格變半徑彎頭。.
- 重型板材結構: 200T–400T+ 液壓折彎機 厚框架 碳鋼板 括號與結構加強板。.
關於分段沖模更換,請參見
數控彎管機工具 配對
DA53T 折彎控制器 用於快速設置生產。.
原廠配置與訂購
原廠配置框架的模具重量,, 折彎長度, 電壓、安全套件與控制器
韌體以符合工廠標準。標準交貨時間通常自批准圖紙起為30–45天;最小訂購量
以目錄框架1套起,定制模具另報價。.
- 控制器選項: Delem DA53T為標準;若指定,亦可升級至DA58T或DA66T以獲得更大視覺化。.
- 軸包: Y1/Y2/X/R 基本;選配V型冠狀和額外的Z型指板,用於重型 同步折彎機 產線。.
- 工廠支援: 遠端診斷、參數備份範本與操作員培訓範圍包含在原廠報價中。.
- 文件: 電氣原理圖、液壓佈局,以及 CNC程式設計 快速啟動指南在出貨前提供。.
控制器工作流程基礎與
CNC 彎曲機的運作原理 跨越
混合 板金加工 單元。.
關於 CNC 彎管機 DA53T 常見問題
關於 DA53T 與 DA58T 的直接比較,線上解答 CNC程式設計, 、軸數、以及工廠與重型工作 液壓折彎機 工作負載。.
| 問題 | 回答 |
|---|---|
| Delem DA53T 與 DA58T:有何不同? | 店家經常在規劃新產品線時比較控制器等級。兩款設備在金屬板材加工方面都提供卓越的精度,但它們適用於不同的螢幕尺寸和視覺偏好。.
|
| DA53T能支援離線程式軟體嗎? | 可以。Delem Profile-T 2D離線軟體讓機器在運行折彎時, CNC程式設計 在電腦上操作,然後將檔案透過USB載入到 Delem觸控螢幕 中。.
|
| 什麼是折彎機控制器與離線CNC程式設計的差異? | 機載 折彎控制器 處理現場設定、, 工具庫 回憶,與 金屬彎曲角度 機器上的計算。離線 CNC程式設計 在電腦上先草擬輪廓,然後傳送到 Delem觸控螢幕 而不停止生產。. |
| DA53T折彎機可以同時控制多少個軸? | 一台典型的CNC折彎機DA53T管理一個 4+1 軸控制 配置:
|
| DA53T適合小型作坊與重型加工嗎? | 是的。目錄框架通過重型 碳鋼板 生產在相同的 折彎控制器 骨架上,實現快速作坊換模。.
通過 工具庫 傳送材料厚度、 tonnage 和 聯繫ProMach 需求進行控制器配對審查。. |