
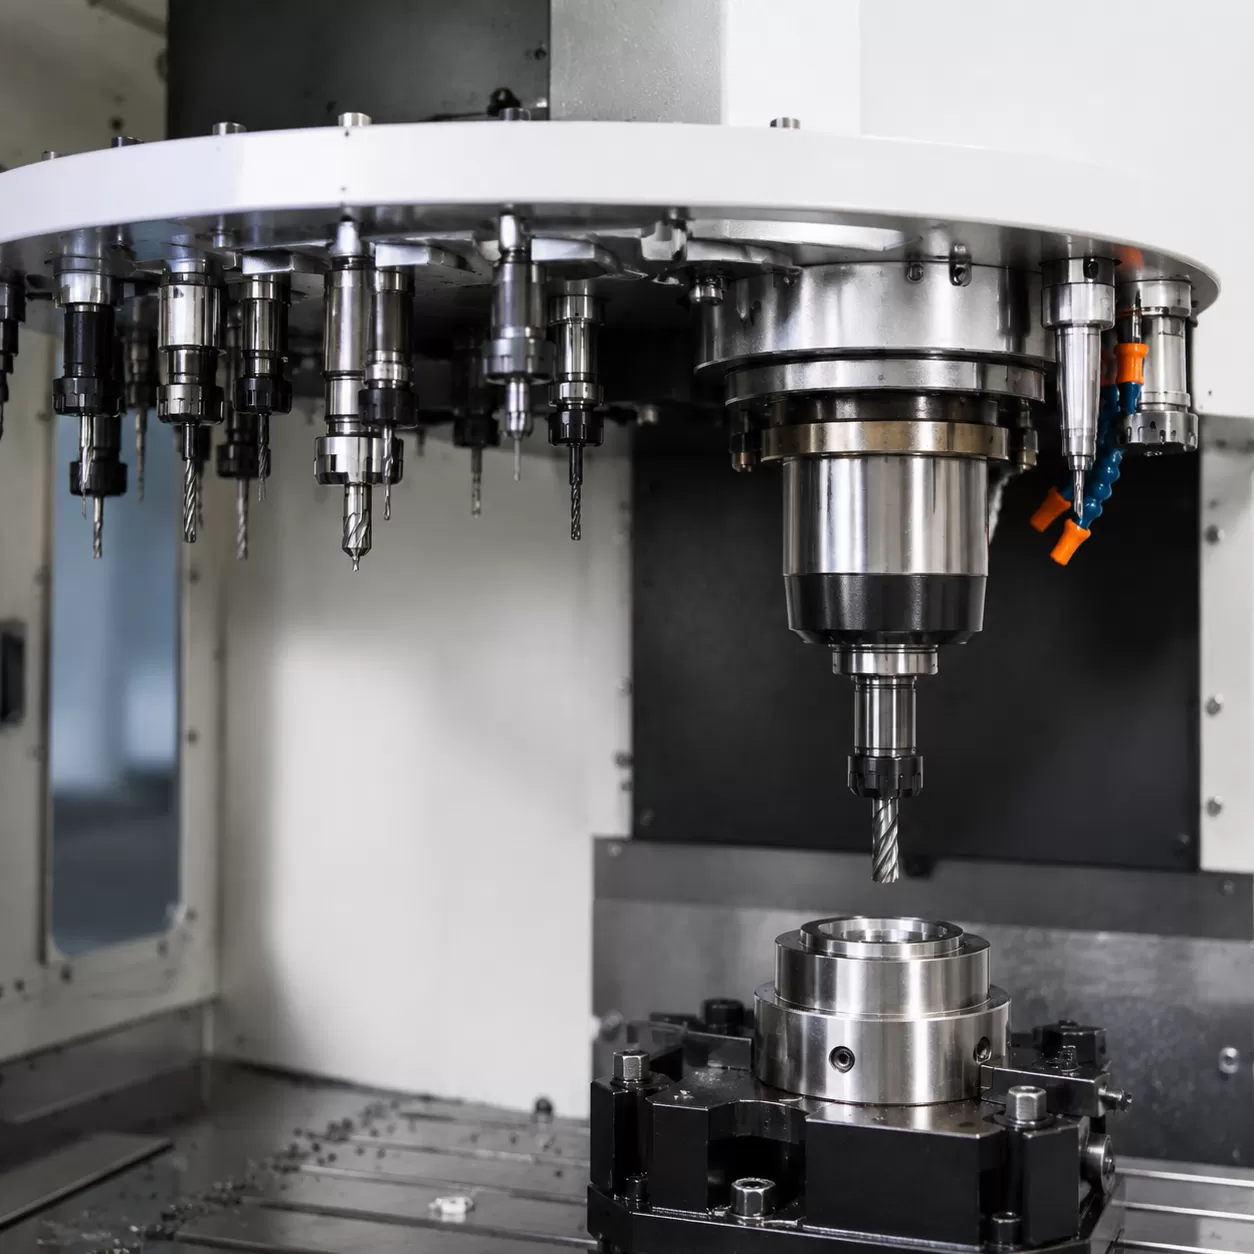
Il collo di bottiglia tradizionale di fermare la produzione, prendere due chiavi inglesi e aprire manualmente i dadi del colletto per cambiare un utensile rappresenta un enorme perdita di efficienza. Nella produzione ad alto rendimento, i cambi utensile manuali introducono attriti sul piano di lavoro che erodono i margini di profitto.
Per eliminare questo spreco, progettiamo le nostre macchine intorno al cambio utensile automatico (ATC) mandrino—un sistema elettromeccanico dinamico che integra meccanica, pneumatica e controlli digitali per scambiare gli utensili automaticamente. Automatizzando questa singola transizione, una fresatrice CNC può passare da un bit per incassare a un cutter per profili in pochi secondi senza intervento umano.
Impatto sul Tempo di Ciclo Non Produttivo
Passare da uno scambio manuale a un sistema ATC ridefinisce completamente l'efficienza del flusso di lavoro.
- Scambio Manuale: 60 a 180 secondi per cambio utensile (richiede l'arresto del mandrino, la rimozione manuale della chiave inglese, la regolazione dell'utensile e il ri-zero del asse Z manuale).
- Scambio ATC: 3 a 8 secondi per cambio utensile (completamente automatizzato, preciso ed eseguito al volo).
Traducendo questi secondi risparmiati in centinaia di cambi utensile per turno, si ottengono riduzioni significative nei tempi di ciclo non produttivi. Questo aumento di disponibilità consente ai nostri partner globali di aumentare il volume giornaliero di pannelli, minimizzare l'affaticamento degli operatori e mantenere un vantaggio altamente competitivo nel mercato del legno automatizzato.
All'interno di un Mandrino di Automazione degli Utensili ad Alta Velocità
Raggiungere una produzione automatizzata impeccabile e ad alta velocità richiede uno sguardo approfondito a come funziona un mandrino CNC ATC sotto il cofano. La magia si basa su un matrimonio meccanico preciso tra il portautensili e il mandrino della macchina. Che la tua macchina utilizzi un portautensili ISO20, BT30 o HSK, è progettata per adattarsi perfettamente alla cono del mandrino interno. Questa connessione fisica precisa garantisce prestazioni senza runout, mantenendo i tagli perfettamente precisi anche a velocità superiori a 24.000 RPM.
Prima che qualsiasi portautensili entri nel magazzino di stoccaggio, il bit di taglio deve essere fissato saldamente all'interno dell'assemblaggio del dado del colletto. Una volta caricato, i meccanici robusti all'interno del mandrino si occupano del resto.
I componenti del meccanismo di blocco
Il bloccaggio meccanico dipende da alcuni componenti critici interni che lavorano insieme:
- Meccanismo interno del tirante del mandrino: Un albero in acciaio temprato che corre lungo il centro del mandrino e si muove su e giù per bloccare o rilasciare l'utensile.
- Molle a disco robuste: Un insieme impilato di molle Belleville ad alta tensione che spingono costantemente il tirante verso l'alto. Questa forza meccanica della molla fornisce l'energia di bloccaggio continua e affidabile.
- Pulsante di ingaggio e ritenzione del perno di trazione: Il pulsante superiore del portautensili (il perno di trazione) è stretto saldamente dalle dita metalliche interne del tirante ( artigli del colletto).
L'enorme forza di serraggio del pulsante di ritenzione tira il portautensili verso l'alto nel cono con migliaia di libbre di pressione. Questa forza estrema garantisce che il bit di taglio rimanga completamente rigido e bloccato, assorbendo facilmente carichi laterali intensi durante operazioni di nesting pesante e fresatura ad alta velocità.
Come funziona il cambio utensili automatico
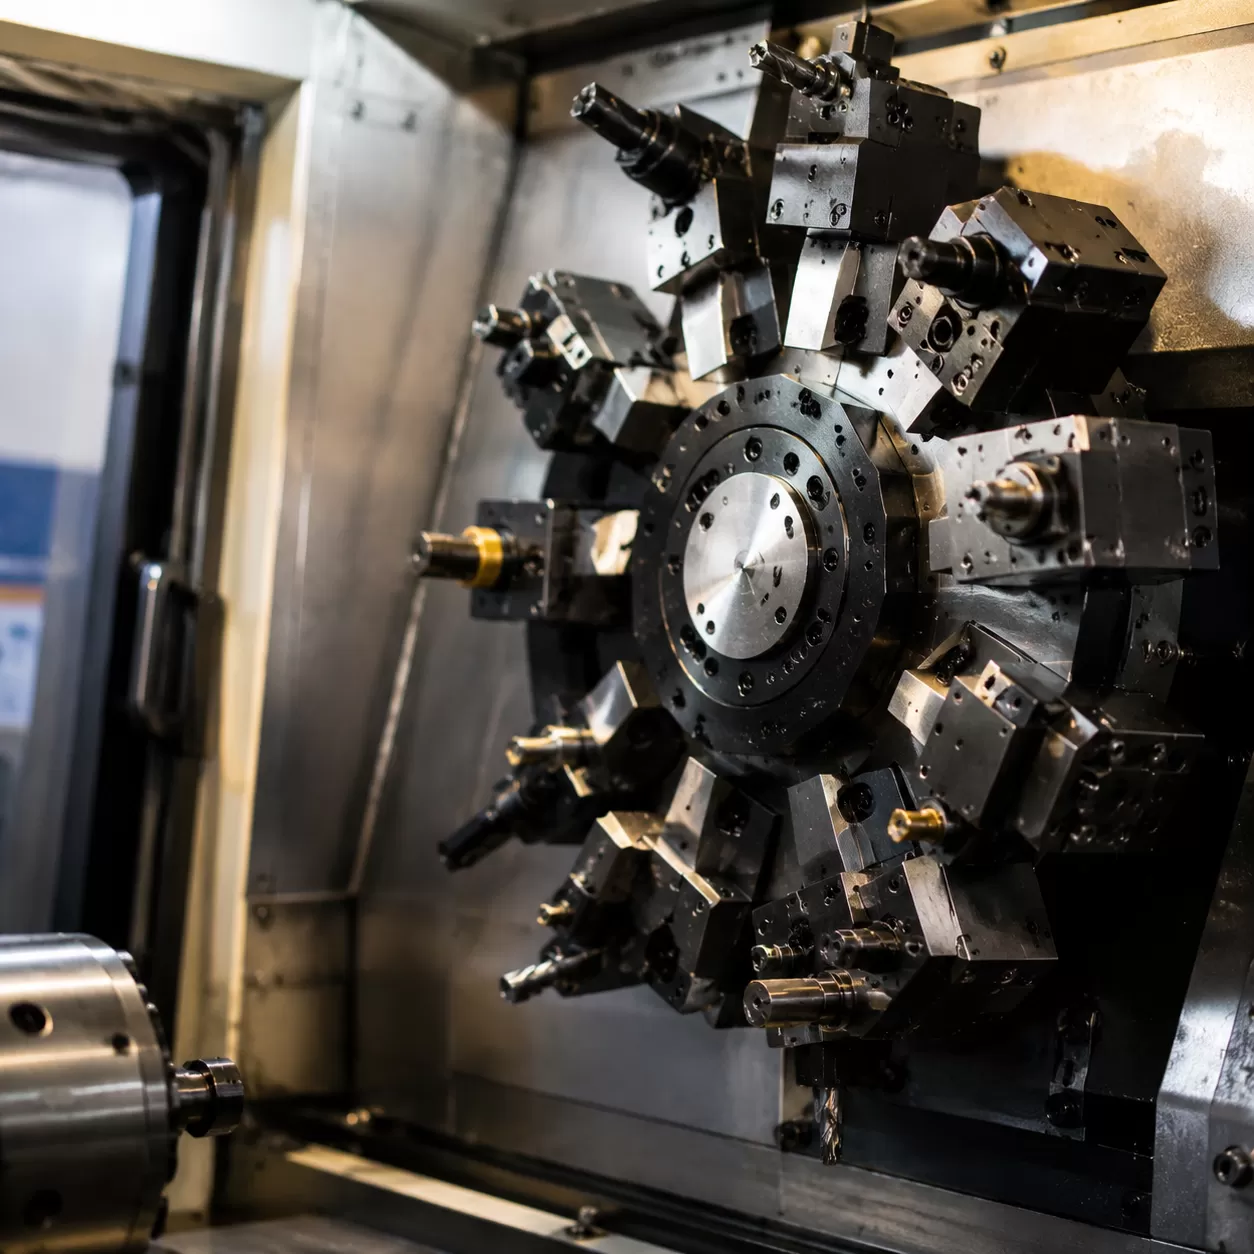
Comprendere come funziona il mandrino ATC CNC richiede di osservare la coreografia precisa e automatizzata che avviene ogni volta che una macchina cambia gli utensili. Invece di intervento manuale, il sistema si basa su una sequenza di azioni meccaniche e pneumatiche sincronizzate per mantenere il ritmo della produzione.
Fase 1: Il comando del controllore CNC
L'intero processo inizia nel programma G-code. Quando la macchina riceve un codice M06, il controllore CNC interrompe il percorso di taglio corrente e avvia la sequenza di cambio utensile. La macchina legge il numero specifico dell'utensile assegnato successivamente e dirige il ponte verso la zona di scambio. Se sei nuovo alle routine di setup, imparare come programmare una macchina CNC assicura correttamente che questi codici degli strumenti siano integrati senza problemi nei tuoi file di progettazione.
Fase 2: Frenatura del mandrino e purga della polvere
Prima che avvenga qualsiasi scambio meccanico, il mandrino si ferma completamente. Si muove lungo le guide lineari fino alla posizione designata per il cambio dello strumento. Contemporaneamente, si attiva una aria di purga del mandrino una esplosione di aria compressa. Questa raffica di aria compressa devia polvere di legno, trucioli e detriti dalle superfici di accoppiamento, assicurando che nessun contaminante rimanga intrappolato all’interno della cono di accoppiamento.
Fase 3: Attivazione del meccanismo di traino del mandrino
Una volta posizionato, la macchina attiva un sensore di rilascio pneumatico e aziona un pistone pneumatico interno. Questo pistone esercita una forza sufficiente a superare la robusta molla interna, spingendo il meccanismo di traino del mandrino verso il basso. Questo movimento verso il basso fa aprire le dita di bloccaggio all’interno del mandrino.
Fase 4: Deposizione e recupero dello strumento
Con la presa meccanica allentata, il cambio automatico degli strumenti deposita in sicurezza il portautensili attivo nel suo alloggiamento nel magazine degli strumenti. Gli assi della macchina si spostano leggermente per allineare il mandrino vuoto direttamente sopra il prossimo strumento richiesto nel carosello o nel rack, pronto per il recupero.
Fase 5: Raggiungimento del bloccaggio meccanico massivo
Dopo che il mandrino si abbassa sul nuovo portautensili, la pressione dell’aria pneumatica viene rilasciata istantaneamente. Senza la pressione dell’aria a contrastarlo, la pila di molle a disco interne si richiude verso l’alto con una forza meccanica enorme. Questo ritiro ad alta tensione tira il innesto dello stud di traino stretto, bloccando con sicurezza il cono del portautensili nel mandrino con migliaia di libbre di forza di serraggio del pulsante di trattenuta, pronto per tagli ad alta velocità.
Magazzini rotanti a carosello vs. strumenti a rack lineare
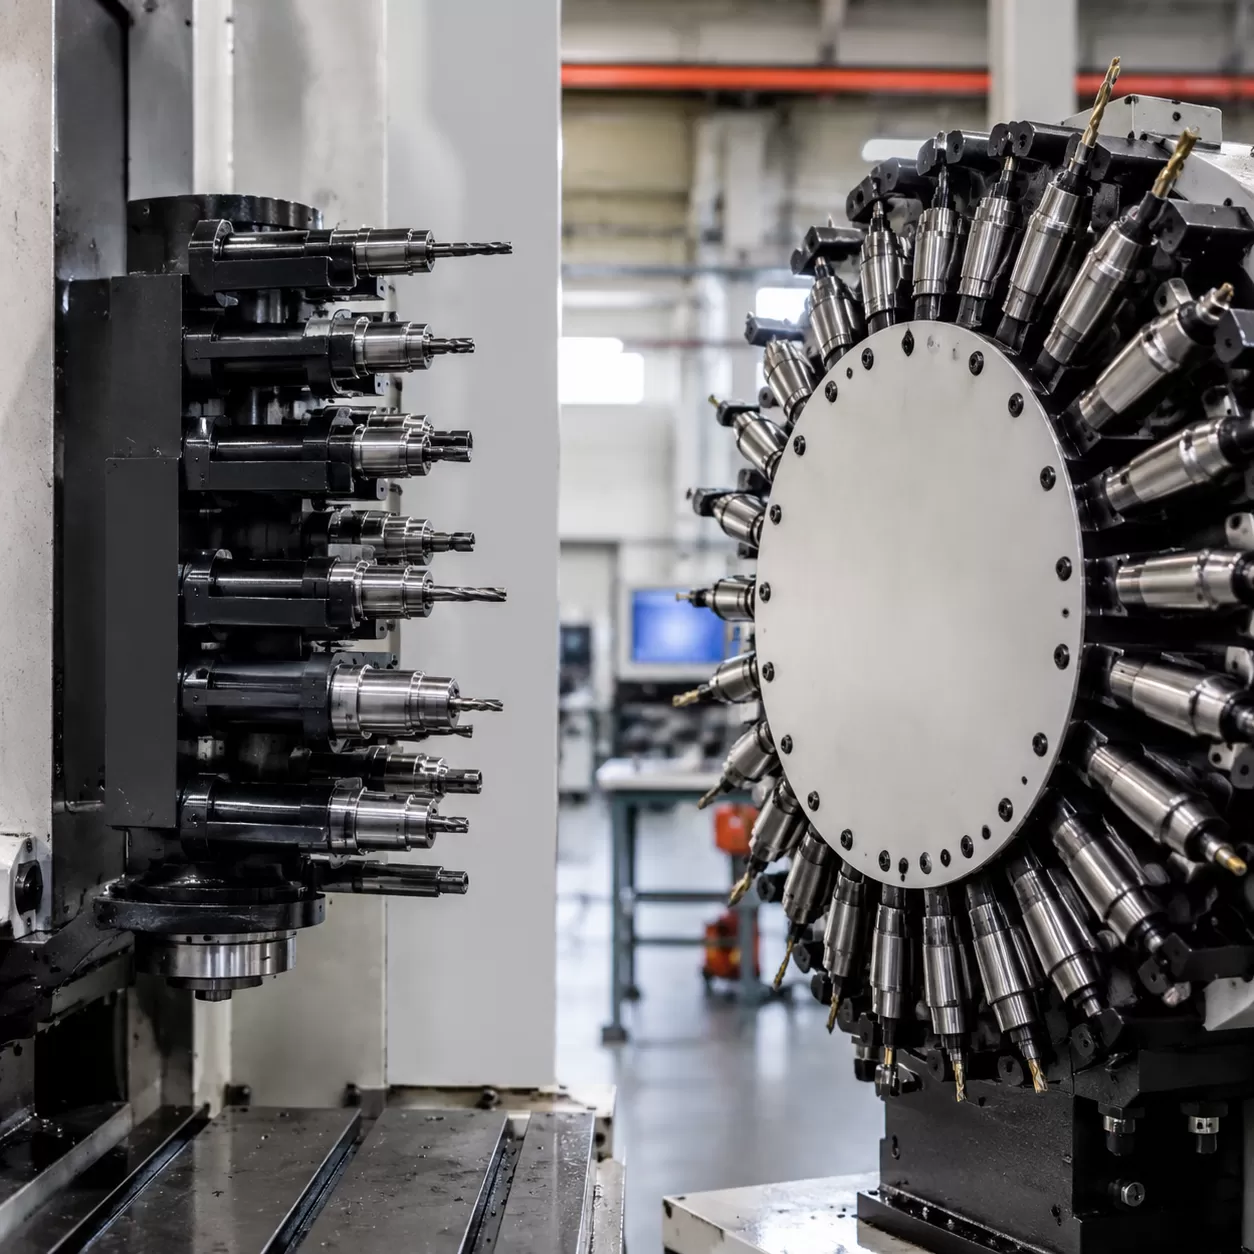
La scelta di solito si riduce a due configurazioni principali: utensili a rastrelliera lineare e magazzini a giostra rotante. Ogni configurazione offre vantaggi meccanici distinti a seconda del volume e dell'ingombro del tuo laboratorio.
Utensili a rastrelliera lineare fissa: l'opzione a prova di proiettile per il budget
Gli utensili a rastrelliera lineare fissa sono disposti in linea retta, solitamente lungo il bordo posteriore o laterale del piano del router CNC per legno. Poiché la rastrelliera è completamente stazionaria, questa configurazione è strutturalmente a prova di proiettile con zero parti in movimento che si usurano. È una soluzione altamente affidabile ed economica per i laboratori che desiderano un cambio utensile automatizzato senza il prezzo premium. Per laboratori di piccole e medie dimensioni che utilizzano standard router CNC per legno, una rastrelliera lineare offre un'incredibile durata e mantiene la manutenzione al minimo assoluto.
Magazzini a giostra rotante: costruiti per la massima velocità
Se stai eseguendo operazioni di nidificazione ad alta densità in cui ogni secondo conta, un magazzino a giostra rotante è la scelta superiore. Montata direttamente sul portale mobile, la giostra si muove con il mandrino. Questo riduce drasticamente il percorso del ciclo di cambio utensile perché il mandrino non ha bisogno di viaggiare fino al retro del piano macchina per scambiare un porta utensile.
Scegliere la configurazione giusta per il tuo laboratorio
| Caratteristica | Utensili a rastrelliera lineare | Magazzino a giostra rotante |
|---|---|---|
| Posizione di montaggio | Retro o lato del piano macchina | Direttamente sul portale mobile |
| Distanza di percorrenza | Lunga (Il mandrino deve tornare alla base) | Corta (Si muove con il portale) |
| Complessità meccanica | Estremamente basso (Nessuna parte mobile) | Più alto (Sistema di azionamento motore rotativo) |
| Migliore utilizzo per | Lavorazione generale del legno, ante di mobili | Nestaggio ad alta velocità, produzione ad alto volume |
Decidere la disposizione di stoccaggio giusta si riduce a bilanciare il budget iniziale con la velocità di produzione richiesta. Se il massimo throughput e i secondi risparmiati sono i tuoi obiettivi principali, il carosello montato sul ponte si ripaga rapidamente. Se semplicità, affidabilità ed efficienza dei costi sono le tue priorità, uno scaffale lineare svolge il lavoro senza problemi.
Come un sensore di mandrino ATC CNC mantiene i pezzi di lavoro impeccabili
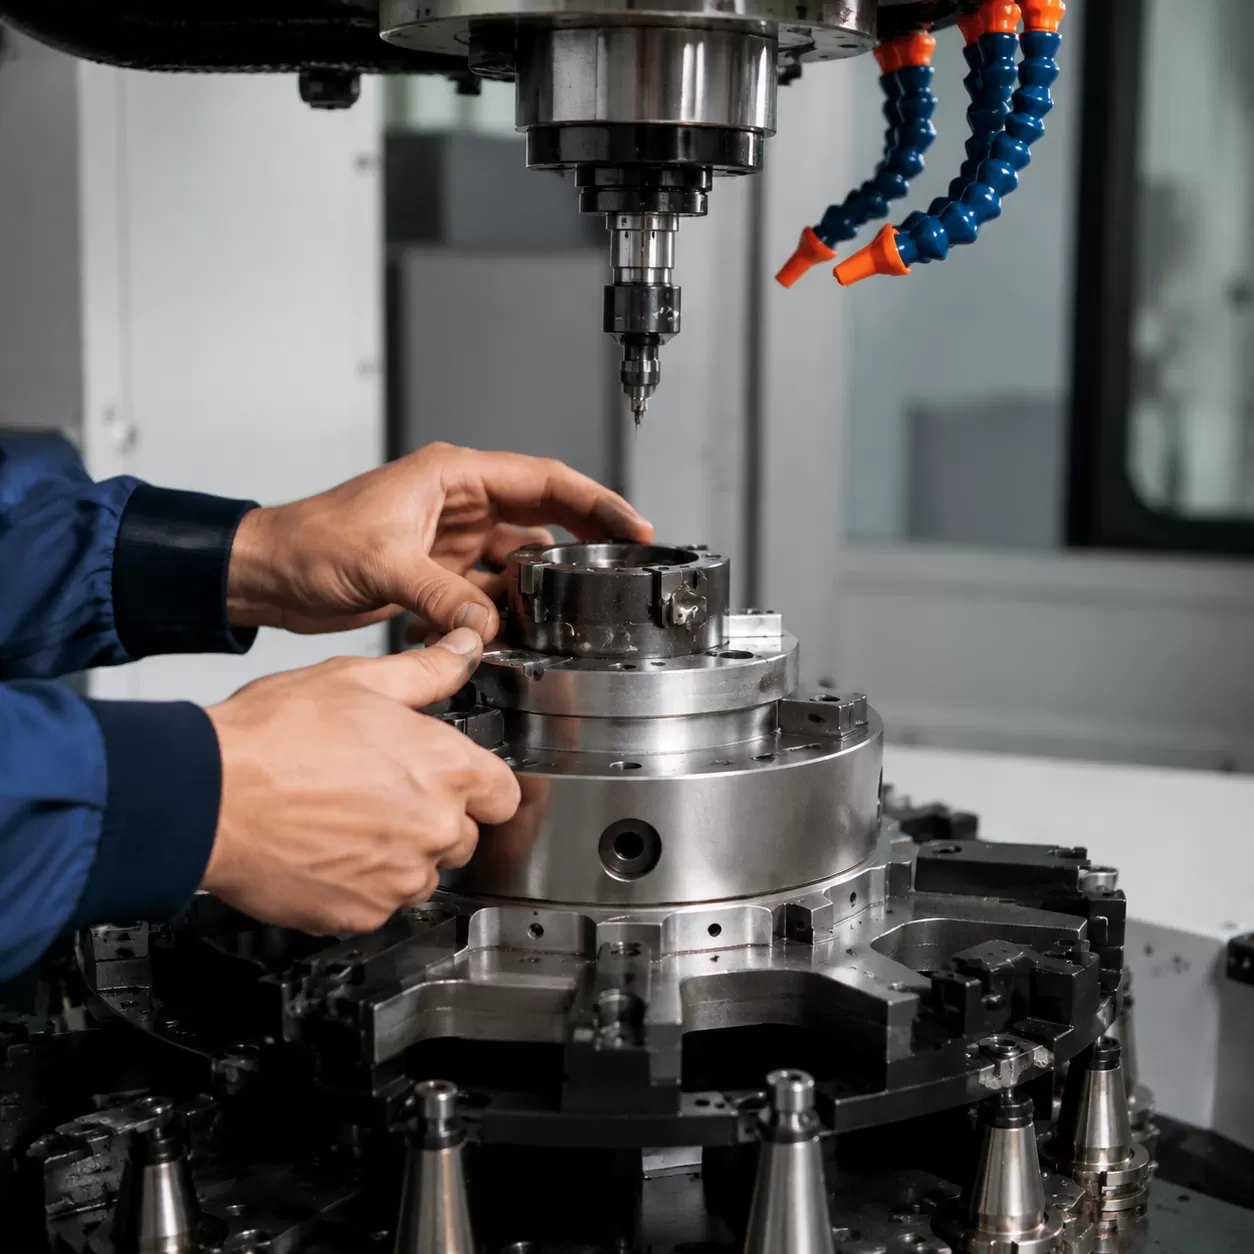
Sulle nostre macchine automatizzate, eliminiamo completamente la calibrazione manuale. Un sensore di lunghezza utensile robusto e una piastra di tocco dell'asse Z misurano istantaneamente le offset della lunghezza utensile durante il funzionamento, aggiornando le coordinate del controller prima che il mandrino tocchi il materiale.
Oltre a mantenere precisi i tagli, l'automazione interna si basa su un trio rigoroso di fault di sicurezza preventivi monitorati da sensori di prossimità. Se questi indicatori di sicurezza non registrano correttamente, la macchina CNC si fermerà immediatamente per evitare danni catastrofici al pezzo o al mandrino:
- Utensile Bloccato: Conferma che la barra di traino si sia bloccata correttamente sul dado di ritenzione e che l'utensile sia sicuro per ruotare a alte RPM.
- Utensile Sbloccato: Verifica che il pistone pneumatico abbia spinto completamente verso il basso, rilasciando completamente il supporto nel magazzino.
- Bloccato Senza Utensile: Rileva se la barra di traino si è chiusa a scatto in una tasca vuota, impedendo al mandrino di funzionare senza un supporto utensile.
La polvere di legno è il nemico supremo dell'automazione di utensili ad alta velocità. Per proteggere la meccanica interna, un flusso continuo di aria a pressione positiva soffia attraverso l'assemblaggio. Questo flusso d'aria costante crea una barriera fisica che mantiene micro-polvere e resina fuori dagli cuscinetti di precisione ad alta velocità, garantendo che il tuo mandrino ATC CNC funzioni senza problemi durante lunghi turni di produzione.
Mantenere il tuo mandrino ATC in perfette condizioni
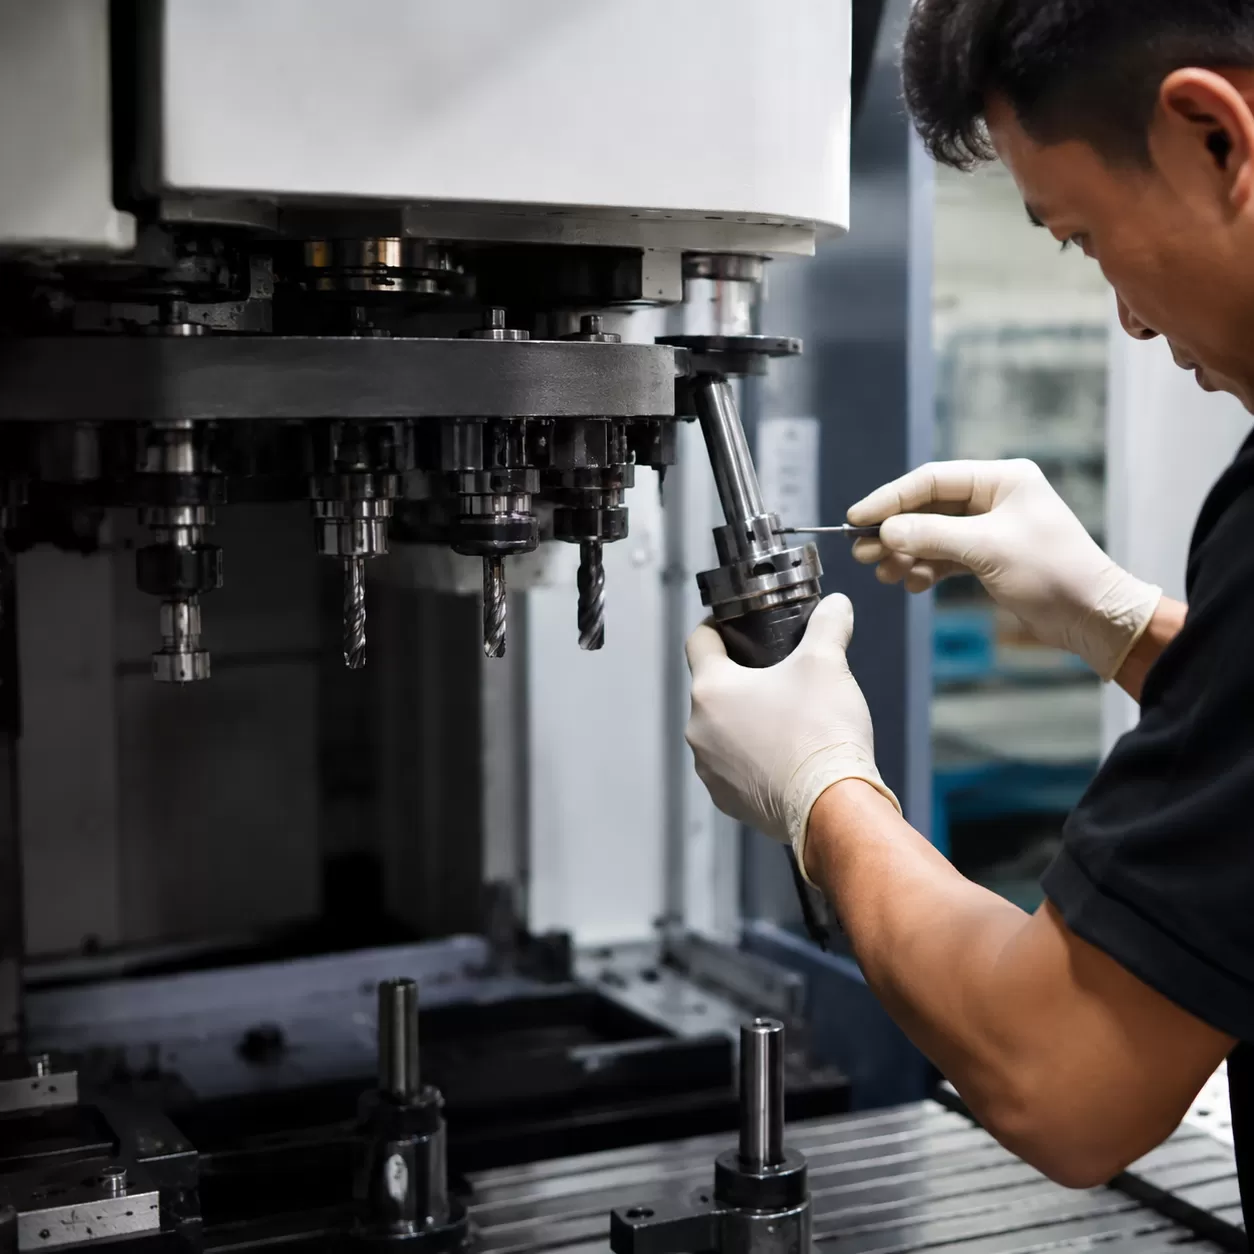
Un cambio utensile automatico è il cuore dell'automazione di utensili ad alta velocità, ma offre prestazioni ottimali solo se viene mantenuto correttamente. Trascurare la manutenzione di base influisce direttamente sulla precisione e riduce la durata della macchina. Per mantenere il sistema funzionante senza inattività impreviste, integra queste tre pratiche di manutenzione critiche nella routine del tuo negozio:
- Fornisci aria pulita e asciutta: Il sensore di rilascio pneumatico e i pistoni interni si affidano a un flusso continuo di aria pulita. Instrada sempre l'aria del negozio attraverso un filtro coalescente di alta qualità per rimuovere umidità e contaminanti. Aria umida causa corrosione interna, pistoni bloccati e rilascio degli utensili lento.
- Pulire le conicità quotidianamente: L'accumulo di micro-polvere e resina sulla conicità del portautensile o all'interno della conicità del mandrino interno causerà un disassamento assiale. Pulire queste superfici quotidianamente utilizzando un cono di pulizia dedicato per mandrino e un panno privo di lanugine. Questo semplice passaggio garantisce un accoppiamento impeccabile e preserva l'accuratezza del taglio.
- Ispezionare regolarmente i pomelli di ritenzione: Sotto cicli di lavoro ad alto numero di giri, i perni di trazione subiscono enormi carichi laterali e ripetitivi forza di bloccaggio del pomello di ritenzione. Ispezionarli settimanalmente per segni di stress, affaticamento o usura visibile. La sostituzione di un perno di trazione usurato previene guasti catastrofici di rilascio dell'utensile durante un taglio.
Se desideri migliorare le tue capacità produttive con hardware robusto e affidabile, i nostri sistemi ad alte prestazioni router CNC con ATC sono progettati con mandrini per impieghi gravosi e componenti pneumatici di alta qualità costruiti per resistere a programmi di officina impegnativi.
| Compito di Manutenzione | Frequenza | Componente Target | Obiettivo |
|---|---|---|---|
| Controllo Filtro | Giornaliero | Filtro Coalescente / Pneumatici | Prevenire la corrosione interna del pistone |
| Pulizia Conicità | Ogni Turno | Portautensile e Mandrino | Eliminare disassamento assiale e detriti |
| Ispezione Perni di Trazione | Settimanale | Pomelli di Ritenzione | Prevenire guasti per fatica ad alti giri |
Impegnandoti con questo schema, proteggi il meccanismo del tirante del mandrino, mantieni basso il tempo di ciclo non produttivo e garantisci che la tua macchina offra tagli puliti e ripetibili ogni singolo giorno.
Domande frequenti sulle operazioni del mandrino ATC CNC
Quanta pressione dell'aria è generalmente richiesta per far funzionare un sensore di rilascio pneumatico e il meccanismo del tirante?
La maggior parte dei mandrini per cambi utensili automatici richiede una fornitura di aria pulita e costante tra 0,6 e 0,7 MPa (87 a 101 PSI). Questa pressione è fondamentale affinché il sensore di rilascio pneumatico e il pistone interno superino completamente le molle disc di uso intensivo. Se la pressione scende sotto la soglia minima, il tirante non può spingere abbastanza in basso per rilasciare in modo sicuro il cono del portautensili, bloccando la linea di produzione.
Posso mescolare profili di cono del portautensili diversi come BT30 e HSK nello stesso magazine rotante?
No, non è possibile mescolare profili di cono del portautensili diversi nello stesso magazine. Un magazine rotante a carosello o un carrello lineare sono specificamente lavorati per accettare un solo tipo di geometria degli utensili, come ISO20, BT30 o HSK. Inoltre, il meccanismo interno del tirante del mandrino, l'engagement dello stud di traino e la forza di bloccaggio della manopola di ritenzione sono completamente diversi per ogni standard. Mescolare profili causerà crash meccanici catastrofici e rovinerà il cono del mandrino.
Cosa succede al comando del controller CNC se l'aria di purga del mandrino fallisce durante un ciclo di cambio utensile?
Se l'aria di purga del mandrino fallisce o la pressione diminuisce durante un comando CNC M06, i dispositivi di sicurezza della macchina attiveranno un arresto di emergenza immediato (E-stop). Il controller monitora costantemente questi sensori pneumatici. Se il getto d'aria non riesce a eliminare la polvere di legno, il sistema si ferma per prevenire che le trucioli rimangano intrappolati nel cono del mandrino, il che altrimenti causerebbe un enorme runout assiale e rovinerebbe la precisione della lavorazione. Per produzioni ad alto volume, assicurarsi che i sistemi pneumatici siano impeccabili è altrettanto importante che scegliere il giusto Centro di lavorazione CNC per la disposizione della tua officina.


