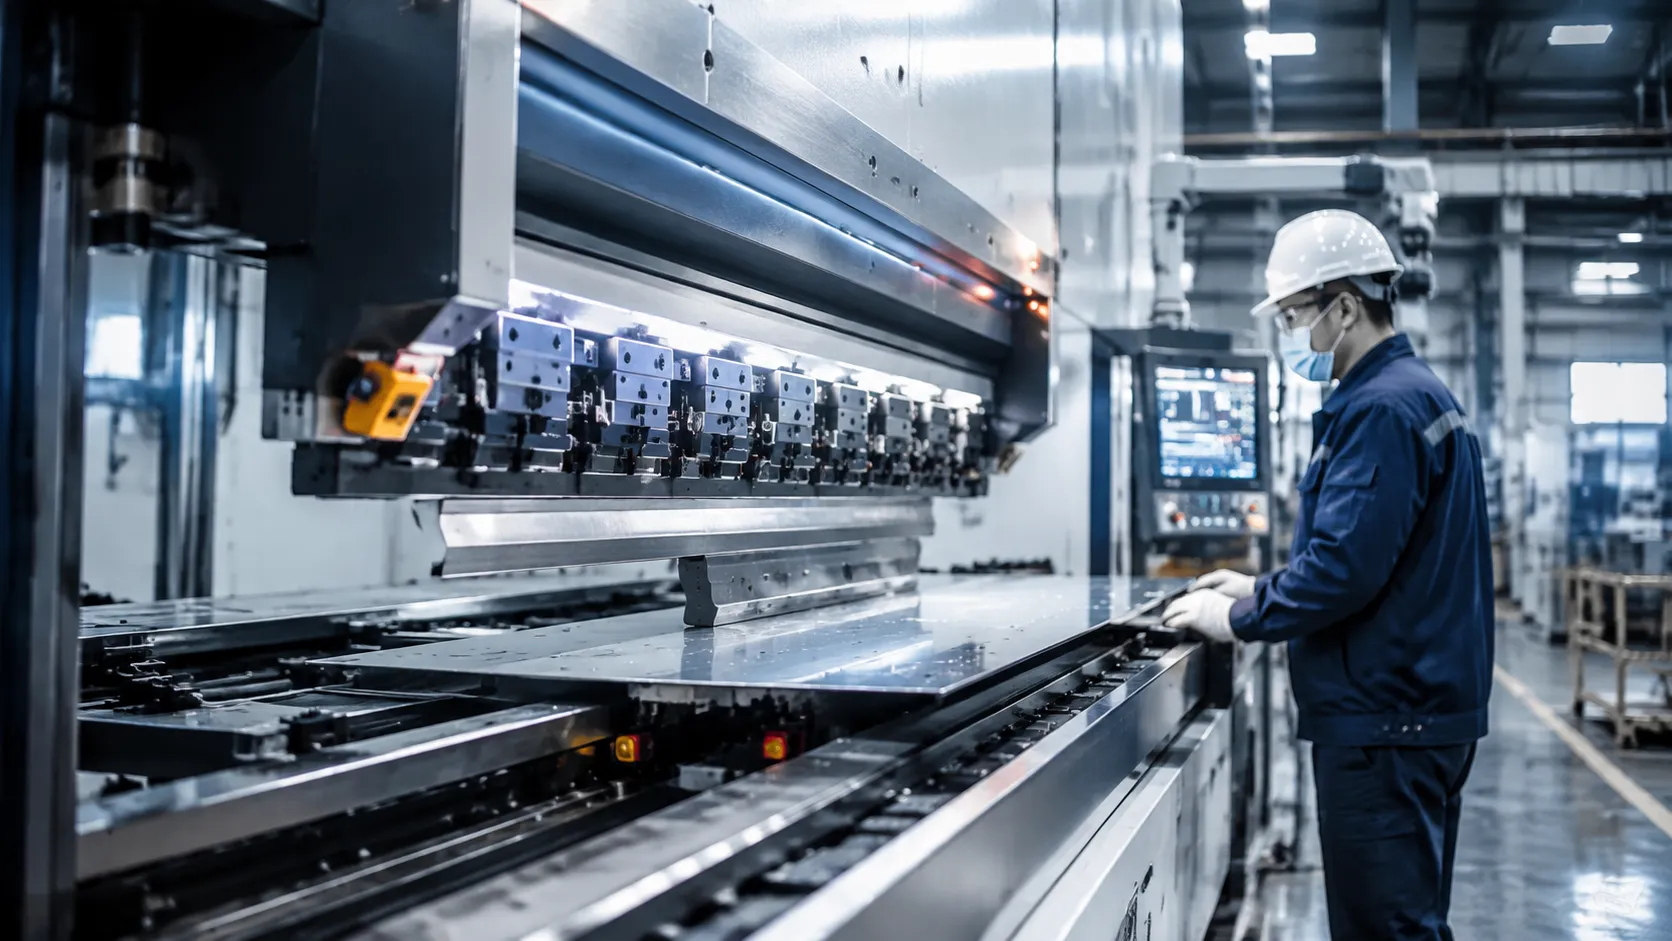
Przegląd
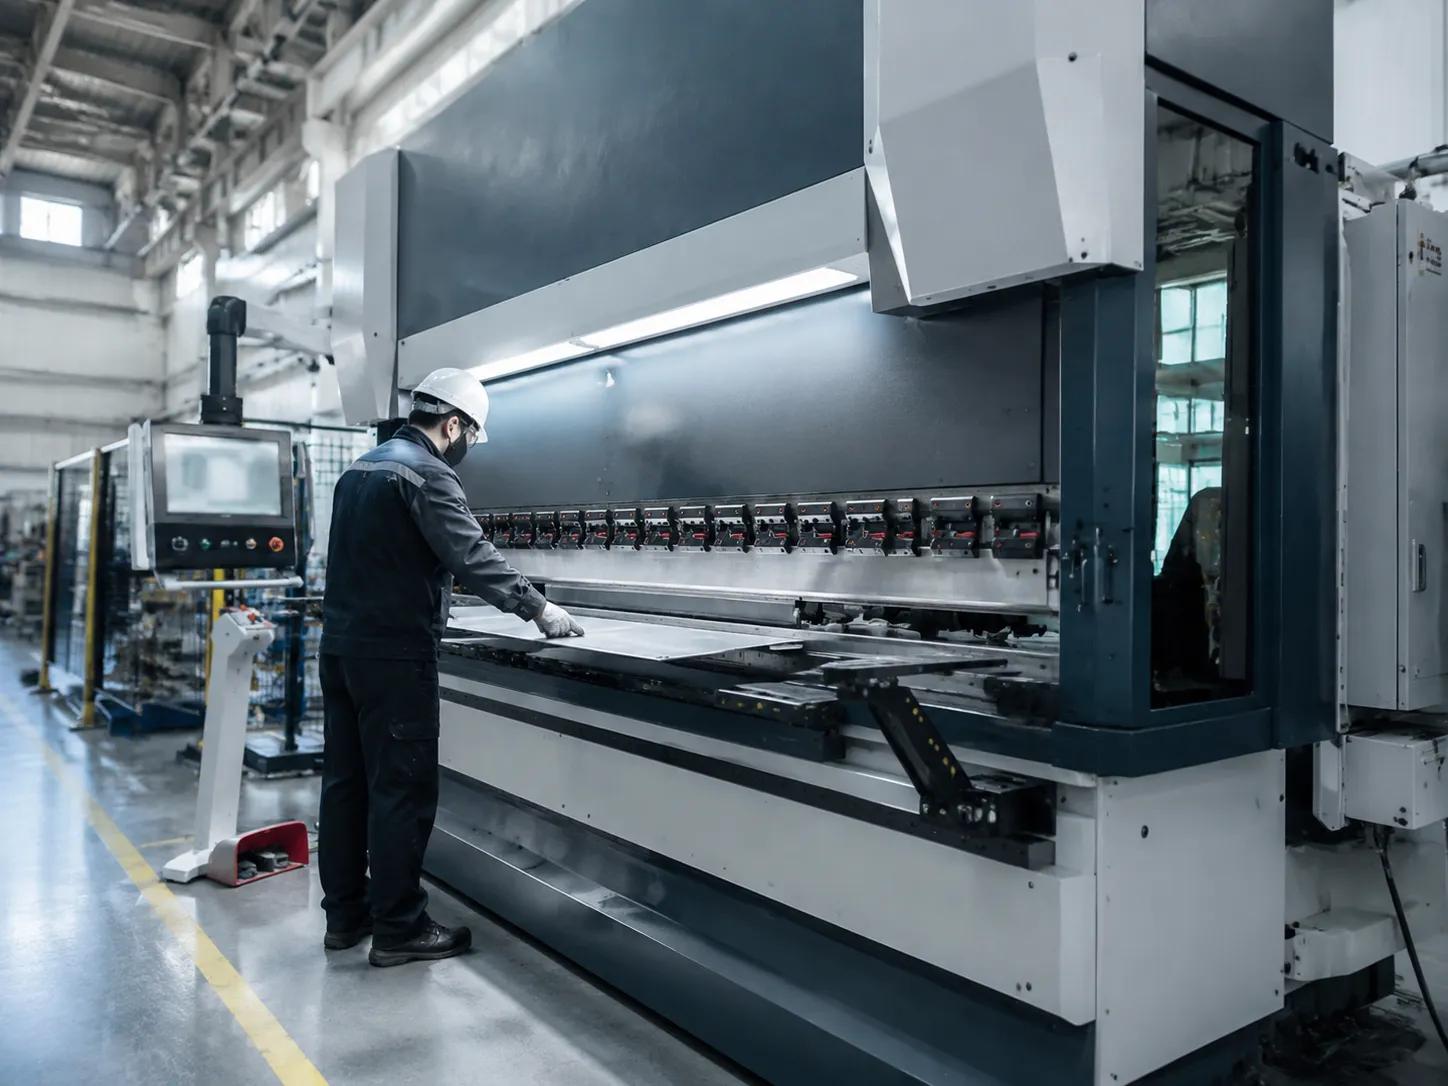
Maszyna do gięcia CNC do produkcji platformy dla przemysłowych producentów: 40T–1000T+ prasa krawędziowa oraz hybrydowe komórki; ±0,3° kąt na obróbkę blachy przebiegach; maszynie sterowanej numerycznie komputerowo kręgosłupy dla obróbce metali oraz opcjonalne giętarki do rur moduły; minimalne zamówienie standardowe 1 zestaw.
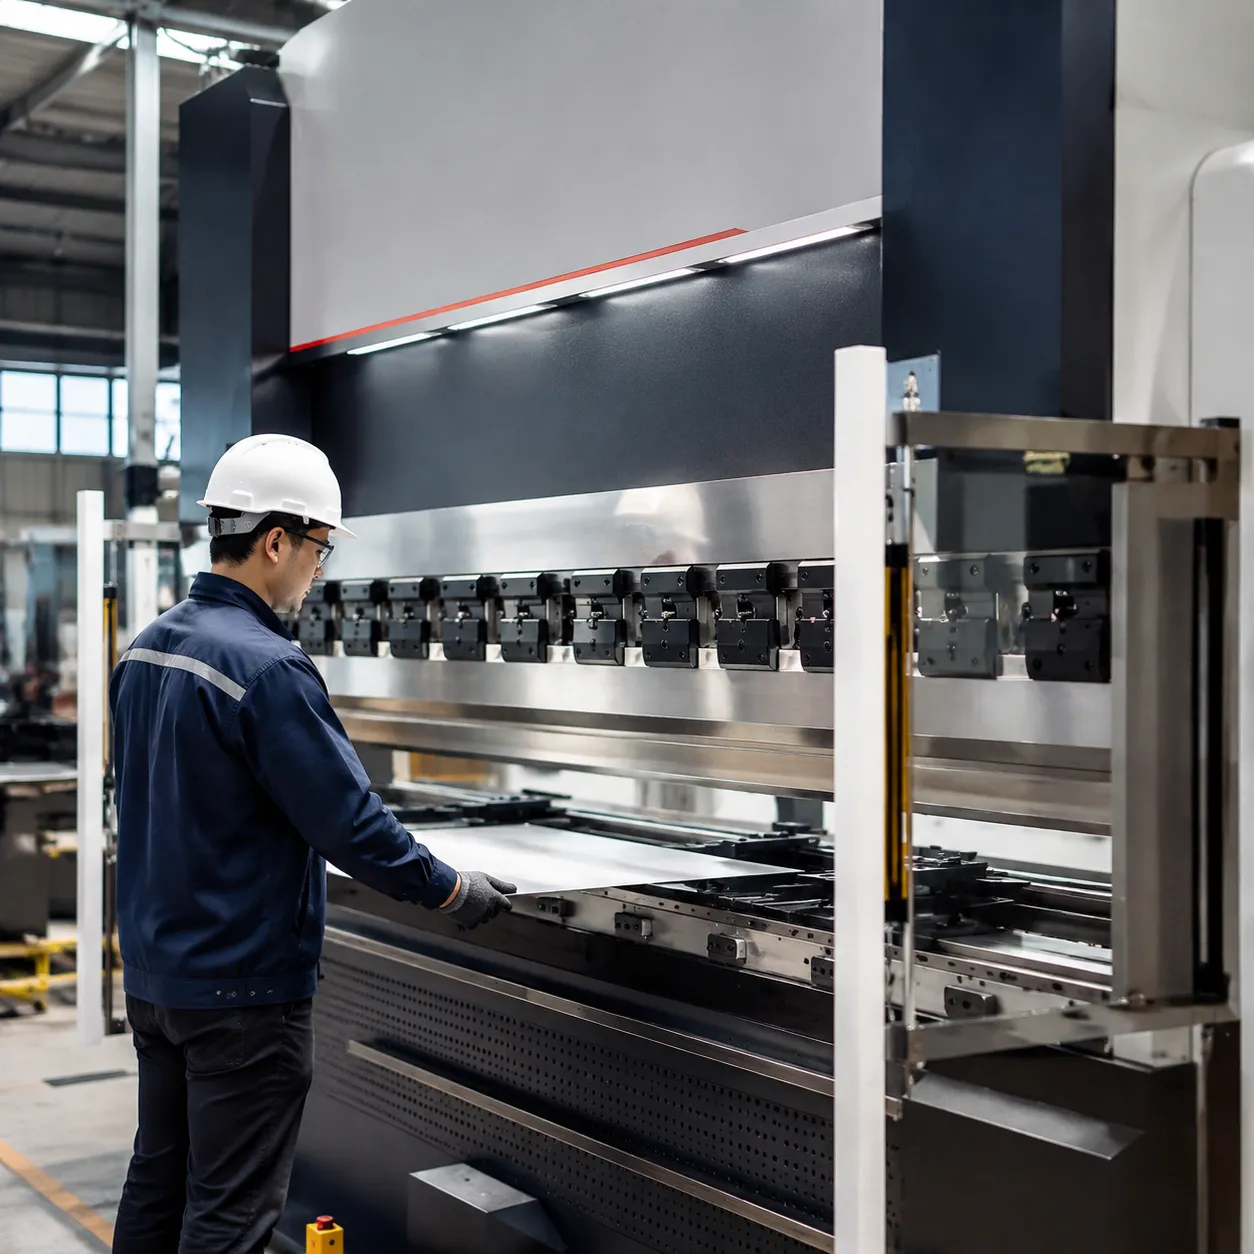
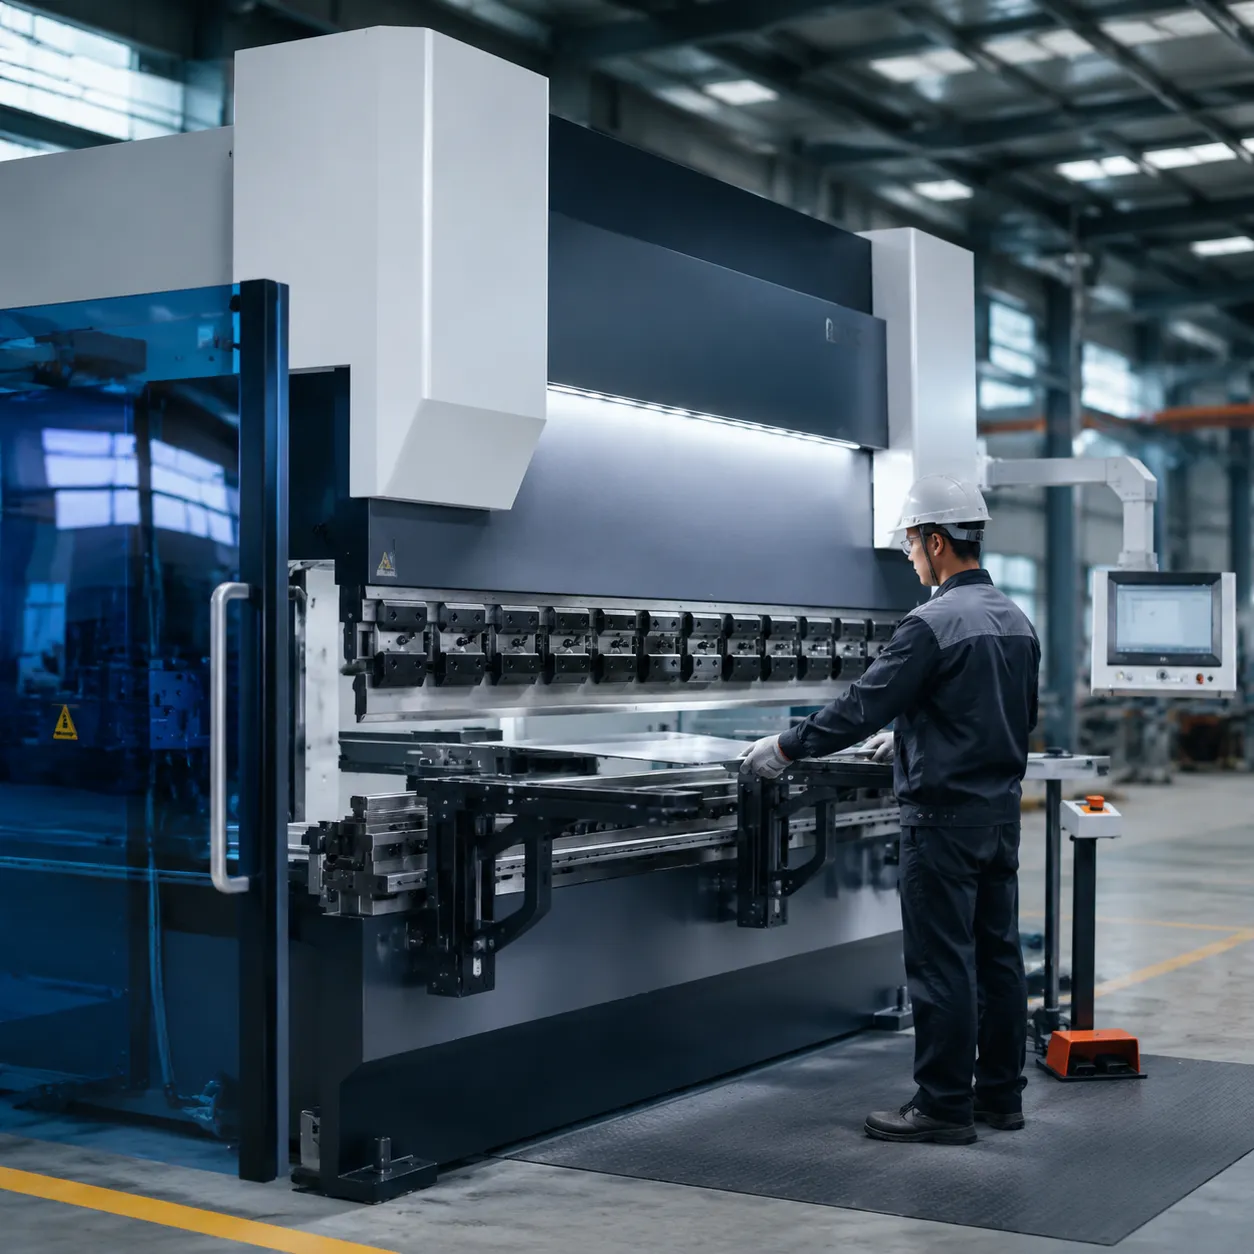
Technologia prasy krawędziowej i formowania w maszynach CNC do produkcji
Podstawowe narzędzie do formowania architektura na maszynie do gięcia CNC do produkcji linie celują w odchylenie ramy, pobór energii i tolerancję ±0,3° na różnych partiach materiału na prasa krawędziowa oraz hybrydowe formowania metali komórki.
Napędy elektryczne serwo vs. serwo-hydrauliczne do gięcia
Wybór odpowiedniej technologii napędu bezpośrednio optymalizuje czasy cykli i koszty operacyjne:
- Napędy elektryczne serwo: Zaprojektowane do szybkiego, precyzyjnego przetwarzania cienkich i średnich blach. Napędy elektryczne eliminują konieczność konserwacji płynu hydraulicznego, zmniejszają zużycie energii nawet do 50%, i znacznie przyspieszają prędkość tłoka.
- Napędy serwo-hydrauliczne: Inżynieryjnie zaprojektowany do formowania dużych tonowań i ciężkich zastosowań konstrukcyjnych. Hybrydowa proporcjonalna hydraulika połączona z elektro-serwo sterowaniem zapewnia maksymalną siłę formowania, jednocześnie utrzymując niskie temperatury płynu i wydłużając żywotność uszczelek.
Precyzyjna kontrola kąta
Spójność dokładności zaginania do ±0,3° wymaga informacji zwrotnej w czasie rzeczywistym i dynamicznej regulacji fizycznej podczas całego cyklu:
- Pomiar kąta w czasie rzeczywistym: Zaawansowane czujniki optyczne śledzą odkształcenie arkusza podczas cyklu, automatycznie dostosowując głębokość penetracji tłoka, aby zrekompensować sprężystość materiału.
- Automatyczne systemy koronowania CNC: Dynamiczne mechaniczne lub hydrauliczne systemy koronowania obliczają natychmiast odchylenie ramy na podstawie grubości, długości i wytrzymałości na rozciąganie materiału, gwarantując płaskie, jednolite kąty na całej osi zaginania bez ręcznego ustawiania podkładek.
Solidna konstrukcja ramy
- Stalowa konstrukcja z odciążeniem naprężeń: Spawane ramy stalowe przechodzą relaksację naprężeń termicznych, zapewniając wieloletnią ciągłość pracy obróbce metali obciążenia.
- Odporna na odchylenia konstrukcja: Geometria zoptymalizowana metodą FEA utrzymuje sztywność przy maksymalnym tonażu, chroniąc narzędzie do zaginania wyrównanie i żywotność matrycy.
Sterowanie wieloosiowe i automatyzacja operacji CNC do produkcji maszyn do zaginania
Sterowanie numeryczne komputerowe synchronizacja na maszynie do gięcia CNC do produkcji komórkach cięcia ustawia błędy konfiguracji w wysokim asortymencie obróbkę blachy porównaj automatycznej maszynie CNC do gięcia układy, gdy wymagana jest robotyczna partia.
Opcje modułów gięcia rur i modułów obrotowego gięcia
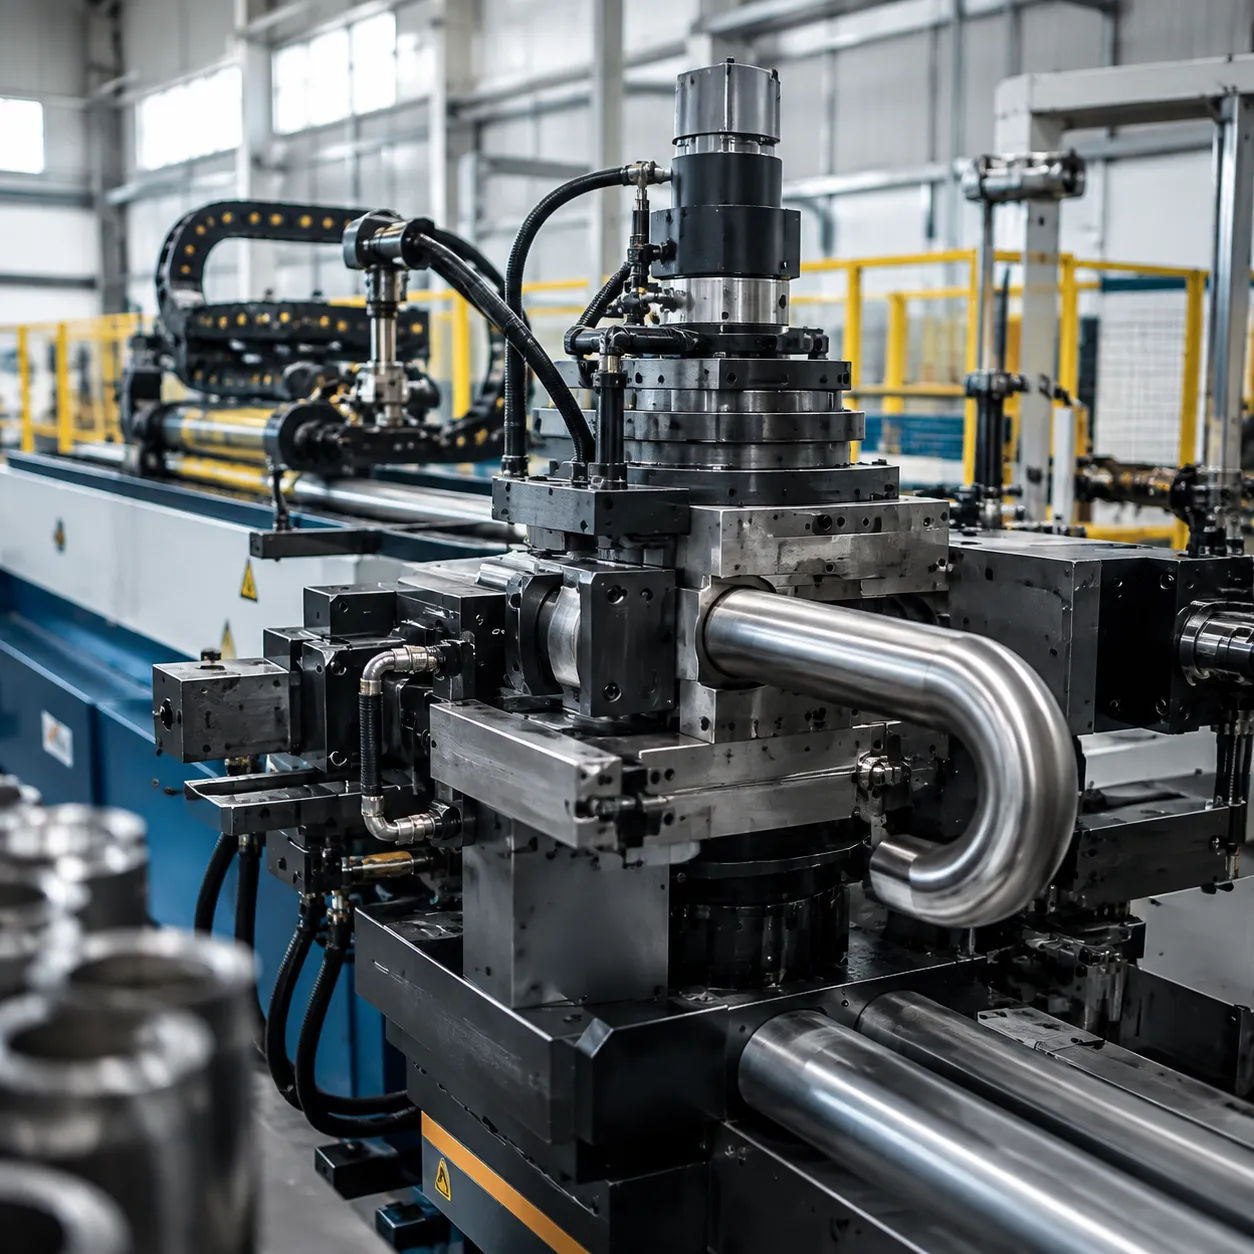
- Obrotowe gięcie głowice integrują się obok siebie prasa krawędziowa łóżka do mieszanych elementu obrabianego linie łączące elementy panelowe i rurowe w jednym maszynie sterowanej numerycznie komputerowo programie.
- Zautomatyzowane przetwarzanie rur ładowarki i wkładki giętarki do rur stosują się parami z sześciostanowiskowymi tylnymi prowadnicami do pracy bez nadzoru zastosowania przemysłowe.
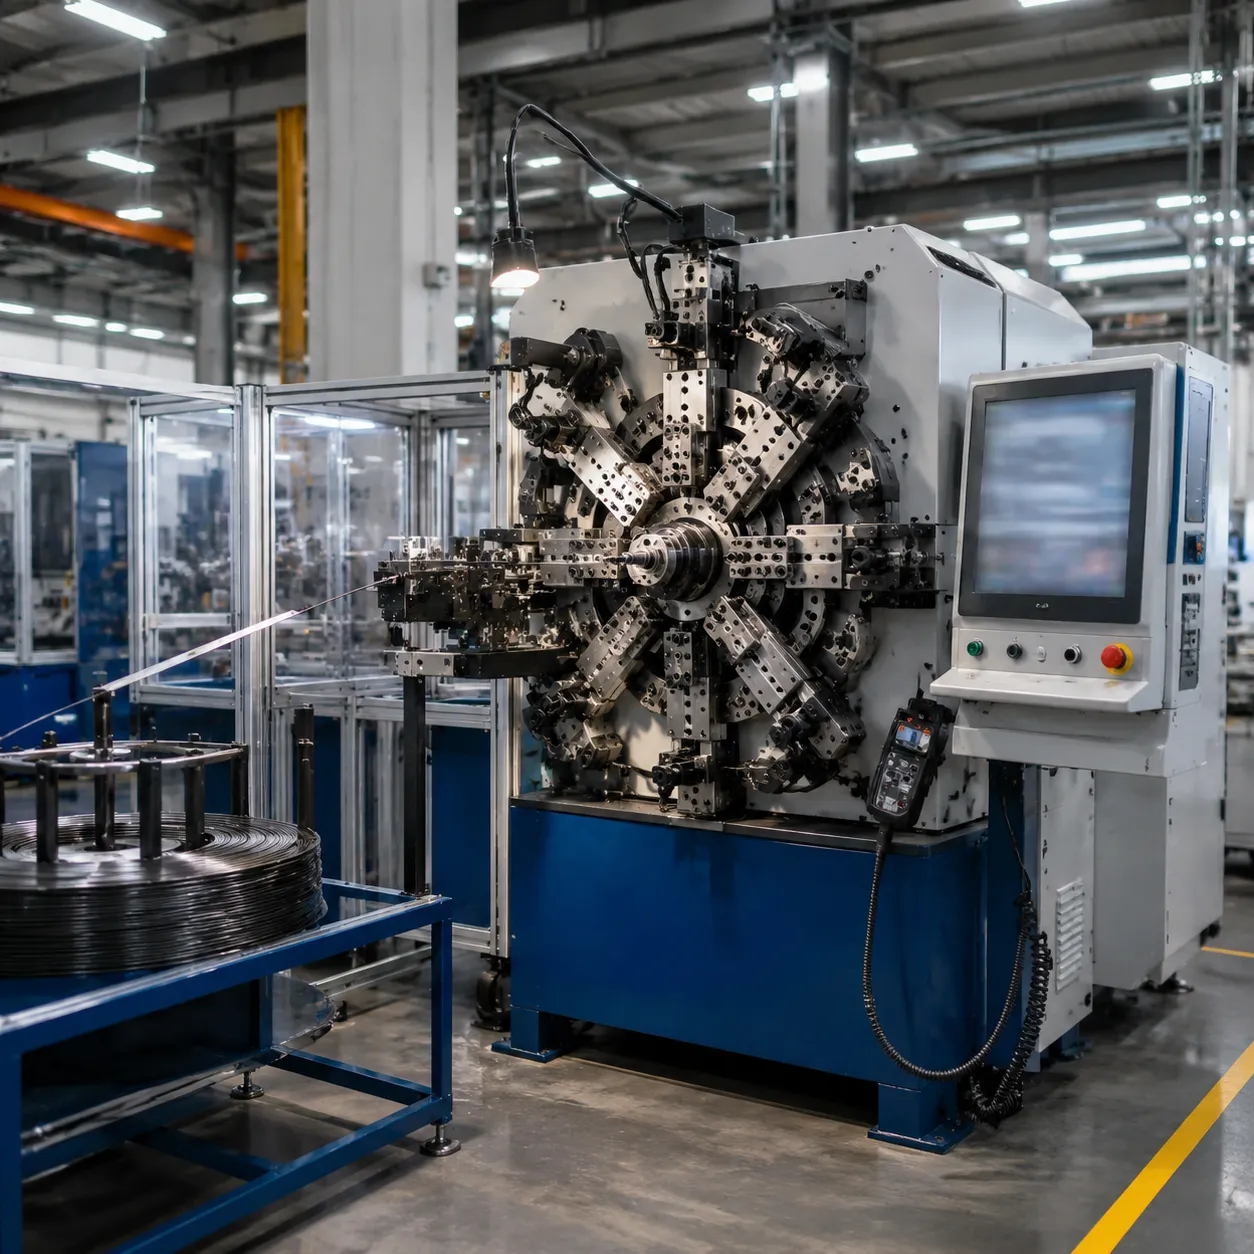
- Opcjonalny 3D giętarka drutu i gięcie drutu moduły rozszerzają ten sam kontroler dla małych form drutu o promieniu bez osobnej komórki na zunifikowanych maszynie sterowanej numerycznie komputerowo kręgosłupach.
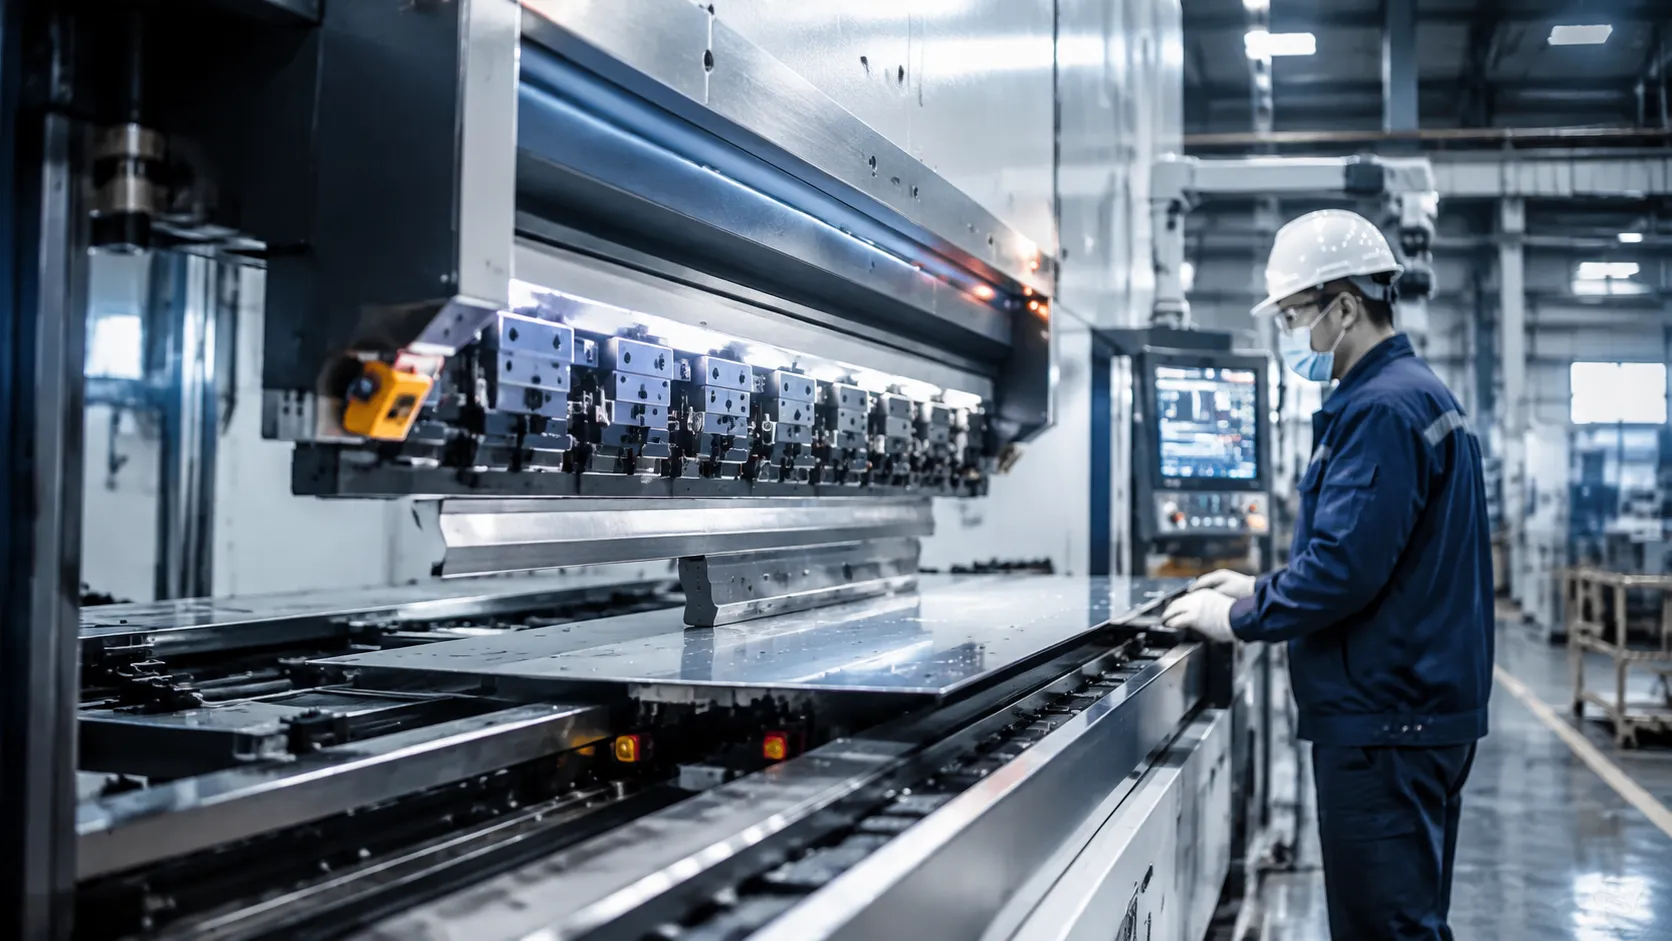
Przemysłowe kontrolery CNC
Platformy integrują natywne wsparcie dla wiodących na rynku interfejsów wieloosiowych Delem (seria DA-50/60), ESA i Cybelec bezpośrednio w systemach CNC do pras krawędziowych.
- Funkcja: Wizualizacja graficzna 3D w czasie rzeczywistym z offline'owym programowaniem CAD/CAM.
- Zaleta: Operatorzy symulują sekwencje gięcia i sprawdzają odległości narzędzi na ekranie przed uruchomieniem na żywo materiału.
- Korzyść: Skraca czas przestoju na ustawianie nawet do 80% i eliminuje odpady z testowych zaginanych elementów.
Systemy wieloosiowego odciągu
Opcje precyzyjnego wieloosiowego systemu prowadnic tylnych zapewniają do 6 osi niezależnego ruchu (X, R, Z1, Z2, X1, X2) sterowanych przez dynamiczne napędy serwo AC.
Przetwarzanie złożonych geometrii: Łatwo obsługuje wielostopniowe, przesunięte i stożkowe sekwencje zaginania w jednym ciągłym cyklu.
Powtarzalność dokładności: Sztywne prowadnice liniowe utrzymują precyzję pozycjonowania w granicach ±0,01 mm dla ścisłej zgodności tolerancji.
Całodobowe zautomatyzowane rozwiązania komórek do zaginania
Dla ciągłej produkcji na dużą skalę, kompletne układy zautomatyzowanych komórek do zaginania dostosowane do powierzchni zakładu.
Przetwarzanie bez nadzoru: Kompletny załadunek arkuszy za pomocą robotów, manipulacja elementami na sześciu osiach oraz automatyczne układanie bez pomocy operatora.
Wydajność produkcji: Umożliwia pracę bez przerw 24/7 z jednolitą dokładnością elementów i drastycznie zmniejszonym zapotrzebowaniem na pracę ludzką.
Szybka integracja automatycznego zaginarki paneli
Do szybkiego formowania obudów, kanałów i skrzyń, specjalistyczne automatyczne maszyny do zaginania paneli zaprojektowane dla ultra szybkich cykli pracy.
Szybka wymiana narzędzi: Automatyczne ustawienia rotatorów dynamicznie dostosowują się między zaginaniami bez konieczności ręcznej interwencji operatora.
Prędkość i precyzja: Napędy do 3 razy szybsze w przetwarzaniu dużych paneli blachy w porównaniu do standardowych ręcznych pras krawędziowych.
Specyfikacje maszyn CNC do zaginania w produkcji
Sprzęt włączony maszynie do gięcia CNC do produkcji linie obejmują kompakt prasa hamulcowa tiry przez tandem prasa krawędziowa komórki z ustandaryzowanymi napędami i maszynie sterowanej numerycznie komputerowo interfejsami.
| Parametr Specyfikacji | Standardowy Zakres Techniczny | Zaleta operacyjna |
|---|---|---|
| Siła zginania (Tonaż) | 40T do 1000T+ | Spełnia wymagania cienkościennej blachy lub płyty strukturalnej. |
| Pojemność długości gięcia | 1250 mm do 6000 mm+ | Obsługuje długie elementy robocze; dostępne ustawienia tandemowe dla przedłużonych profili. |
| Precyzja kąta | ±0,3° | Sprzężenie zwrotne z pomiaru kąta laserowego koryguje odkształcenia sprężyste w czasie rzeczywistym. |
| Dokładność ponownego pozycjonowania | ±0,01 mm | Wysokoprecyzyjne enkodery liniowe gwarantują spójne ustawienie odciągu. |
| System sterowania | Delem / ESA / Cybelec | Natychmiastowa wieloosiowość maszynie sterowanej numerycznie komputerowo synchronicznie obsługuje złożone zagięcia 3D. |
| Architektura napędu | Servo-Electric / Electro-Hydraulic | Hybrydowe napędy oszczędzające energię zmniejszają pobór mocy przy jednoczesnym przyspieszaniu cykli pracy. |
| Minimalna ilość zamówienia | 1 Zestaw | Kompleksowa inżynieria komórek gotowych do uruchomienia, dostosowana do konkretnego układu zakładu. |
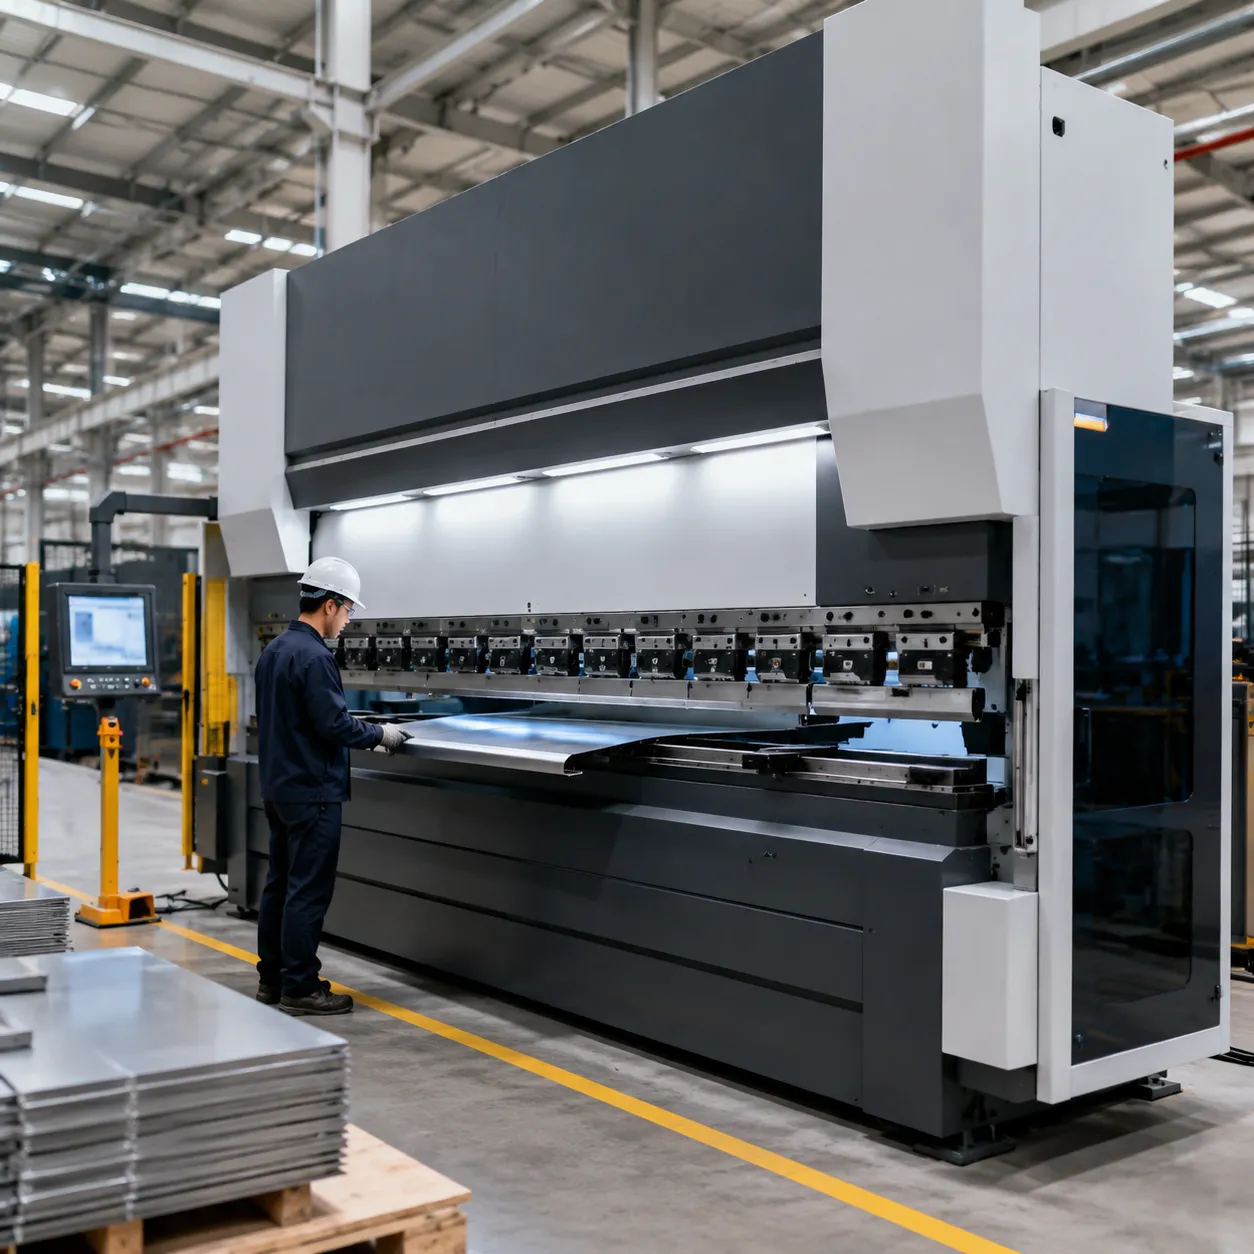
- Bezpośrednia pętla sprzężenia zwrotnego: Zamknięte enkodery liniowe utrzymują precyzję kątową podczas zaginania na każdym cyklu, eliminując konieczność poprawiania elementów.
- Elastyczny Maszyna do kształtowania metali Konfiguracje: Łatwo aktualizuj systemy napędowe lub dodawaj specjalistyczne narzędzie do zaginania ustawienia w miarę rozwoju mieszanki materiałów w Twoim zakładzie.
Zastosowania przemysłowe i kompatybilność materiałowa
Zastosowania przemysłowe do maszynie do gięcia CNC do produkcji platformy obejmują wsporniki lotnicze, obudowy HVAC oraz elementy konstrukcyjne, obróbkę blachy—przegląd maszyna do gięcia blach CNC gdy formowanie paneli dominuje nad przepustowością.
Materiały Kompatybilne
- Stal miękka i stal węglowa: Idealne do ogólnej produkcji konstrukcyjnej i ciężkich elementów ramowych.
- Stal nierdzewna (304/316): Radzi sobie z wysokim sprężynowaniem stopów czysto z precyzyjnym automatycznym koronowaniem.
- Stop aluminium (seria 1000-6000): Gięcie bez ugięcia dla paneli kosmetycznych i lekkich elementów konstrukcyjnych.
- Miedź i mosiądz: Delikatne, bez zarysowań formowanie powierzchniowe dla szyn elektrycznych i zespołów przewodzących.
- Stopy wysokiej wytrzymałości: Zbudowane, aby obsługiwać ekstremalne wymagania tonażowe bez odkształceń ramy.
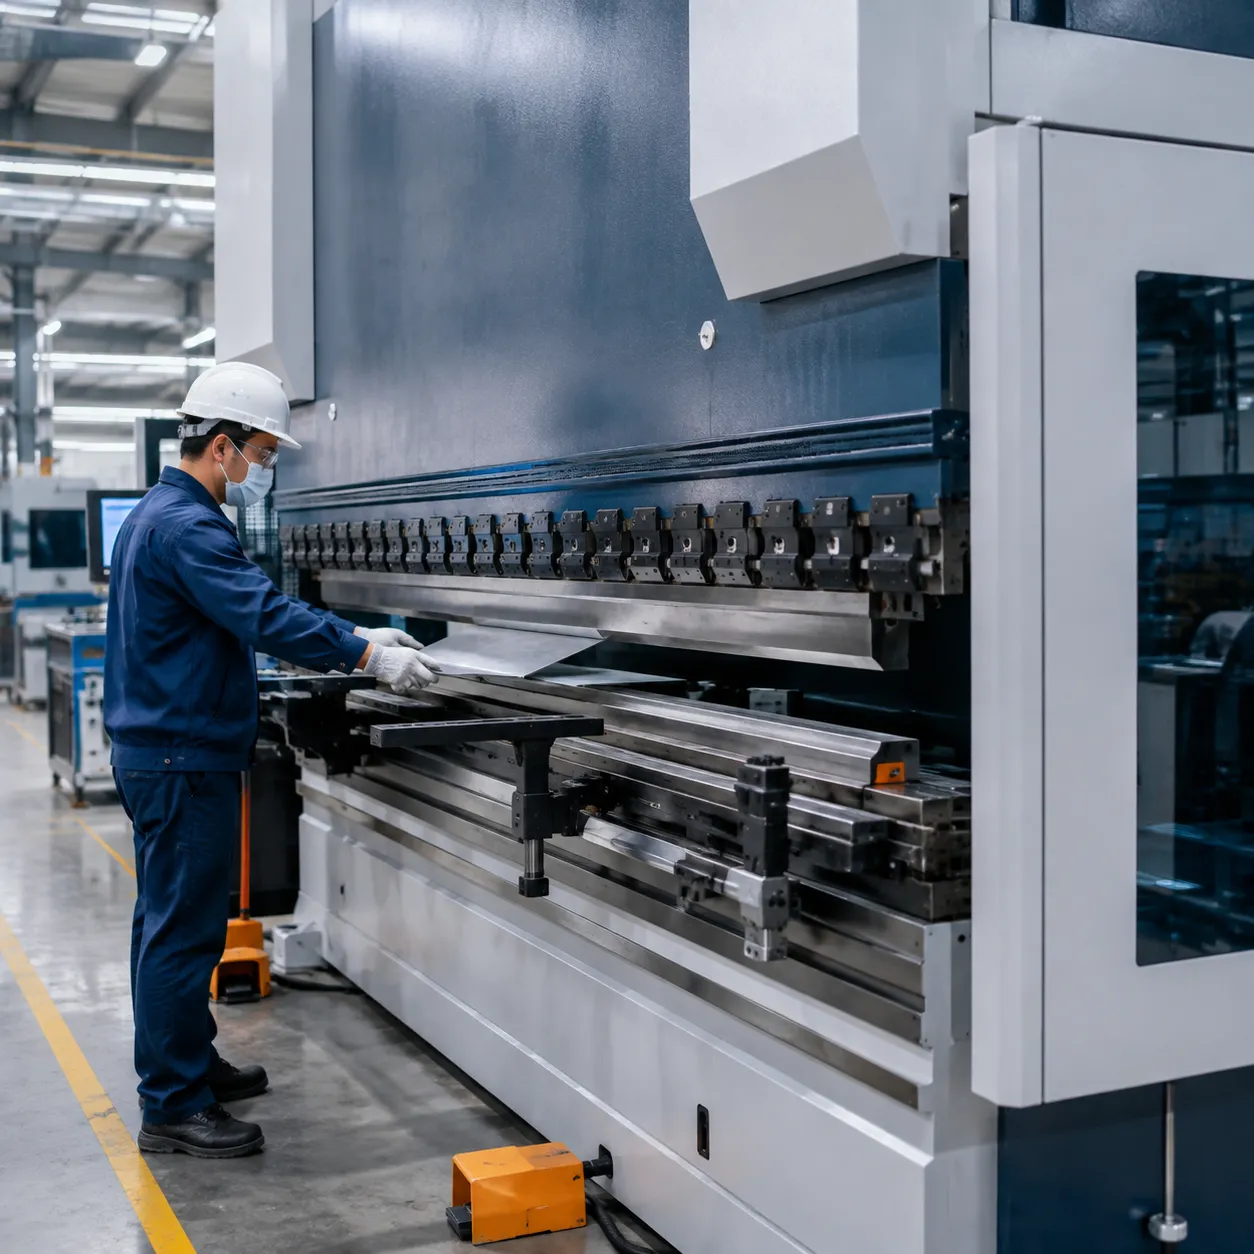
Rozwiązania specyficzne dla sektora
Zespoły fabryczne dostosowują obróbkę blachy ustawienia do dokładnych wymagań przepustowości i tolerancji kluczowych sektorów przemysłowych:
| Sektor przemysłowy | Przedmiot obrabiany | Kluczowa przewaga operacyjna |
|---|---|---|
| Lotnictwo i Obrona | Części strukturalne kadłuba i wysokoprecyzyjne wsporniki | Zaawansowane prasa krawędziowa Informacje zwrotne w czasie rzeczywistym gwarantują precyzję kąta do ±0,3°. |
| Motoryzacja i Transport | Elementy podwozia, wsporniki i panele karoserii | Wieloosiowe podkładki znacznie przyspieszają wieloetapowe obróbce metali sekwencje. |
| HVAC i obudowy | Szafy elektryczne, kanały wentylacyjne i metalowe skrzynki | Szybki automatyczny giętarka panelowa cykle usprawniają skomplikowane, wielostronne formowanie paneli. |
| Zakłady podwykonawcze | Małe serie, wysokiej różnorodności części na zamówienie | Wszechstronne prasa hamulcowa narzędzia umożliwiają szybkie ustawienia i szybkie przejścia między zleceniami. |
Inżynieria OEM i wsparcie fabryczne dla produkcji maszyn do gięcia CNC
Inżynieria fabryczna na maszynie do gięcia CNC do produkcji linie obejmują niestandardową długość łóżka, głębokość gardła oraz kompleksową integrację robotów dla obróbkę blachy podłóg na całym świecie.
| Funkcja inżynieryjna | Opcje personalizacji | Korzyść operacyjna |
|---|---|---|
| Długość łóżka i skok | 1250 mm do ponad 6000 mm długości łóżka; rozszerzone odległości skoku | Pomaga na dużych arkuszach blachy bez wieloetapowego przemieszczania się |
| Głębokość i wysokość gardła | Niestandardowa głębokość gardła (do 800 mm) i otwarta wysokość | Zginanie skomplikowanych, głębokich obudów o profilu i umożliwia łatwy dostęp do narzędzi |
| Konfiguracje siły nacisku | 40T do 1000T+ pojedyncze lub tandemowe prasa krawędziowa ustawienia | Obsługuje cienkie elementy precyzyjne lub ciężkie formy blachy strukturalnej |
Surowe standardy kontroli jakości
- Testy fabryczne przy pełnym obciążeniu: Zespoły fabryczne przeprowadzają testy wytrzymałości każdego narzędzia do formowania metalu przed wysyłką, aby zweryfikować sztywność ramy i stabilność ciśnienia hydraulicznego przy znamionowej sile 100%.
- Kalibracja laserowa: Każda maszyna przechodzi precyzyjne ustawienie laserowe, aby zagwarantować dokładność przemieszczania się do ±0,01 mm.
- Zgodność globalna: Wyprodukowane zgodnie z rygorystycznymi systemami zarządzania jakością ISO9001 i w pełni zgodne z normami bezpieczeństwa CE.
Wsparcie techniczne od początku do końca
- Instalacja typu „pod klucz”: Inżynierowie terenowi zarządzają konfiguracją na miejscu, poziomowaniem i integracją z Twoim istniejącym przepływem pracy.
- Szkolenie operatorów praktycznych: Kompleksowe programy obejmujące programowanie sterowników CNC, wybór narzędzi oraz prewencyjną konserwację.
- Serwis techniczny na całe życie: Bezpośredni dostęp do zdalnej diagnostyki, szybka wysyłka części zamiennych oraz stałe wsparcie techniczne na cały okres eksploatacji maszyny.
Udostępnij długość łóżka, tonaż i zakres automatyzacji dla pozycji szczegółowych maszynie do gięcia CNC do produkcji wyceny—Skontaktuj się z ProMach z profilami DXF/STEP i preferencjami napędu.
Zasoby techniczne do obsługi maszyn do gięcia CNC w produkcji
Dokumentacja techniczna dla maszynie do gięcia CNC do produkcji operacji obejmuje programowanie sterownika, narzędzie do zaginania wybór, oraz elementu obrabianego obsługę—zobacz jak działa maszyna do zaginania CNC podstawy osi i narzędzi.
Podręczniki obsługi i bezpieczeństwa
- Protokoły zgodności z bezpieczeństwem CE i globalnym: Procedury wyłączania/oznaczania (LOTO), ustawianie optycznej kurtyny świetlnej oraz sekwencje resetowania awaryjnego zatrzymania.
- Przewodniki obsługi elementów obrabianych: Bezpieczne limity załadunku, regulacje ramion podparcia arkuszy oraz kalibracja punktu zerowego wieloosiowego odciągu tylnego.
Programowanie sterownika i integracja CAD/CAM
- Podręczniki Delem, ESA i Cybelec: Kroki programowania offline do importu modeli DXF/STEP 3D i automatycznego sekwencjonowania gięcia.
- Ustawienia wykrywania kolizji: Przewodniki parametrów do symulacji 3D przed uruchomieniem, eliminujące interferencje narzędzi i odciągu tylnego.
Wybór narzędzi i odniesienie do zapasu na gięcie
| Rodzaj materiału | Grubość blachy (mm) | Zalecany otwór matrycy V | Zakres współczynnika K |
|---|---|---|---|
| Stal miękka | 1,0 – 3,0 mm | 8x grubości materiału | 0,33 – 0,40 |
| Stal nierdzewna | 1,0 – 3,0 mm | 8x do 10x grubości materiału | 0,38 – 0,45 |
| Stop aluminium | 1,0 – 4,0 mm | 6x do 8x grubości materiału | 0,30 – 0,35 |
Harmonogramy konserwacji zapobiegawczej i kalibracji
- Codziennie (poziom operatora): Czyść enkodery optyczne, sprawdzaj poziom oleju hydraulicznego i usuwaj zanieczyszczenia z łóżka narzędzia do gięcia.
- Raz w miesiącu (zespół konserwacyjny): Smarnij śruby kulowe osi X/R, sprawdź ciśnienie systemu hydraulicznego systemu koronowania i skontroluj filtry powietrza.
- Raz w roku (serwis fabryczny): Ponownie skalibruj punkty zerowe osi, przetestuj zawory proporcjonalne hydrauliczne i zweryfikuj tolerancje odkształceń ramy.
Najczęściej zadawane pytania dotyczące maszyn do gięcia CNC w produkcji
Bezpośrednie odpowiedzi na temat wyboru napędu, koronowania, sterowników, tonażu oraz giętarki do rur opcje dla maszynie do gięcia CNC do produkcji linii.
Prasa krawędziowa Servo-Electric vs. Hydrauliczna
| Funkcja | Serwo-elektryczna prasa krawędziowa | Hydrauliczna maszyna do gięcia |
|---|---|---|
| System napędu | Bezpośrednie silniki serwo AC i pasy/śruby kulowe | Elektro-hydrauliczne cylindry hydrauliczne |
| Zużycie energii | Niskie ( pobiera energię tylko podczas cyklu gięcia) | Standardowe (ciągła praca pompy hydraulicznej) |
| Prędkość i precyzja | Wysoka prędkość głowicy i szybkie przemieszczanie się odczytki | Stabilna, kontrolowana prędkość cyklu |
| Zakres tonażu | Najlepsze do lekkich i średnich arkuszy (do 130T) | Przeznaczone do formowania ciężkich płyt (160T do ponad 1000T) |
| Konserwacja | Niskie (brak płynu hydraulicznego, wycieki uszczelek lub nagrzewanie się) | Rutynowa konserwacja oleju, filtra i zaworów |
Prasa krawędziowa vs. Giętarka do rur vs. Moduły do gięcia drutu
Naciśnij hamulec i prasa hamulcowa moduły formujące płaskie obróbkę blachy paneli; giętarki do rur i gięcie rotacyjne z rysunkiem głowice obsługujące rury elementu obrabianego profile; opcjonalnie gięcie drutu i 3D giętarka drutu stosuje pokrycia małopromieniowych form drutowych na tym samym maszynie sterowanej numerycznie komputerowo kręgosłupie.
Automatyczne ustawianie koronowania i precyzyjne gięcie pod kątem
Ugięcie ramy maszyny występuje naturalnie pod dużym naciskiem. Dynamiczne automatyczne koronowanie jest zintegrowane na każdym maszynie do gięcia CNC do produkcji aby utrzymać kąty zgięcia płaskie i jednolite na całej długości stołu.
- Dynamiczna regulacja stołu: Mechaniczne kliny lub cylindry hydrauliczne wewnątrz dolnego stołu dynamicznie przeciwdziałają odkształceniom ramy w zależności od grubości materiału i wytrzymałości na rozciąganie.
- Laserowa informacja zwrotna o kącie: Optyczne czujniki w czasie rzeczywistym mierzą kąt zgięcia podczas ruchu i przekazują dane do sterownika, blokując precyzję kątową podczas zaginania w obrębie ±0,3°.
- Ustawienie zero odpadów: Eliminuje ręczne poziomowanie stołu i próbne zgięcia, zmniejszając ilość odpadów materiałowych podczas pierwszych serii produkcyjnych.
Sterowniki CNC dla zautomatyzowanych komórek gięcia
- Delem (seria DA-60): Najlepszy wybór dla pracy w trybie 24/7 zautomatyzowanej komórki gięcia konfiguracje. Zawiera natywne wsparcie Ethernet/Profinet dla robotów KUKA i ABB, dynamiczną wizualizację 3D oraz pełne programowanie offline CAD/CAM.
- ESA (Seria S600): Sterownik o otwartej architekturze, idealny do niestandardowych chwytaków robotycznych, specjalistycznych ładowarek arkuszy i dostosowanych linii automatyzacji fabryki.
- Cybelec (VisiTouch/ModEva): Bezpośredni interfejs dotykowy zaprojektowany do szybkiego generowania programów i łatwej nawigacji operatora w środowiskach produkcji o dużym zróżnicowaniu i krótkich seriach.
Specyfikacje tonażu i długości łóżka
| Grubość materiału (Stal miękka) | Pojemność długości łóżka | Zalecany tonaż | Zastosowanie docelowe |
|---|---|---|---|
| 1,0 mm – 3,0 mm | 1250 mm – 3000 mm | 40T – 100T | Szafy elektryczne, kanały HVAC, precyzyjne uchwyty |
| 4,0 mm – 8,0 mm | 3000 mm – 4000 mm | 130T – 300T | Podwozia pojazdów komercyjnych, przekładnie rolnicze, ciężkie ramy |
| 10,0 mm – 20,0 mm+ | 4000 mm – 6000 mm+ | 400T – 1000T+ | Płyty infrastrukturalne, pancerz obronny, ciężkie belki konstrukcyjne |
Wyślij tabele tonażu i harmonogramy materiałów przez Skontaktuj się z ProMach do walidacji długości łóżka i układu narzędzi.