Обзор
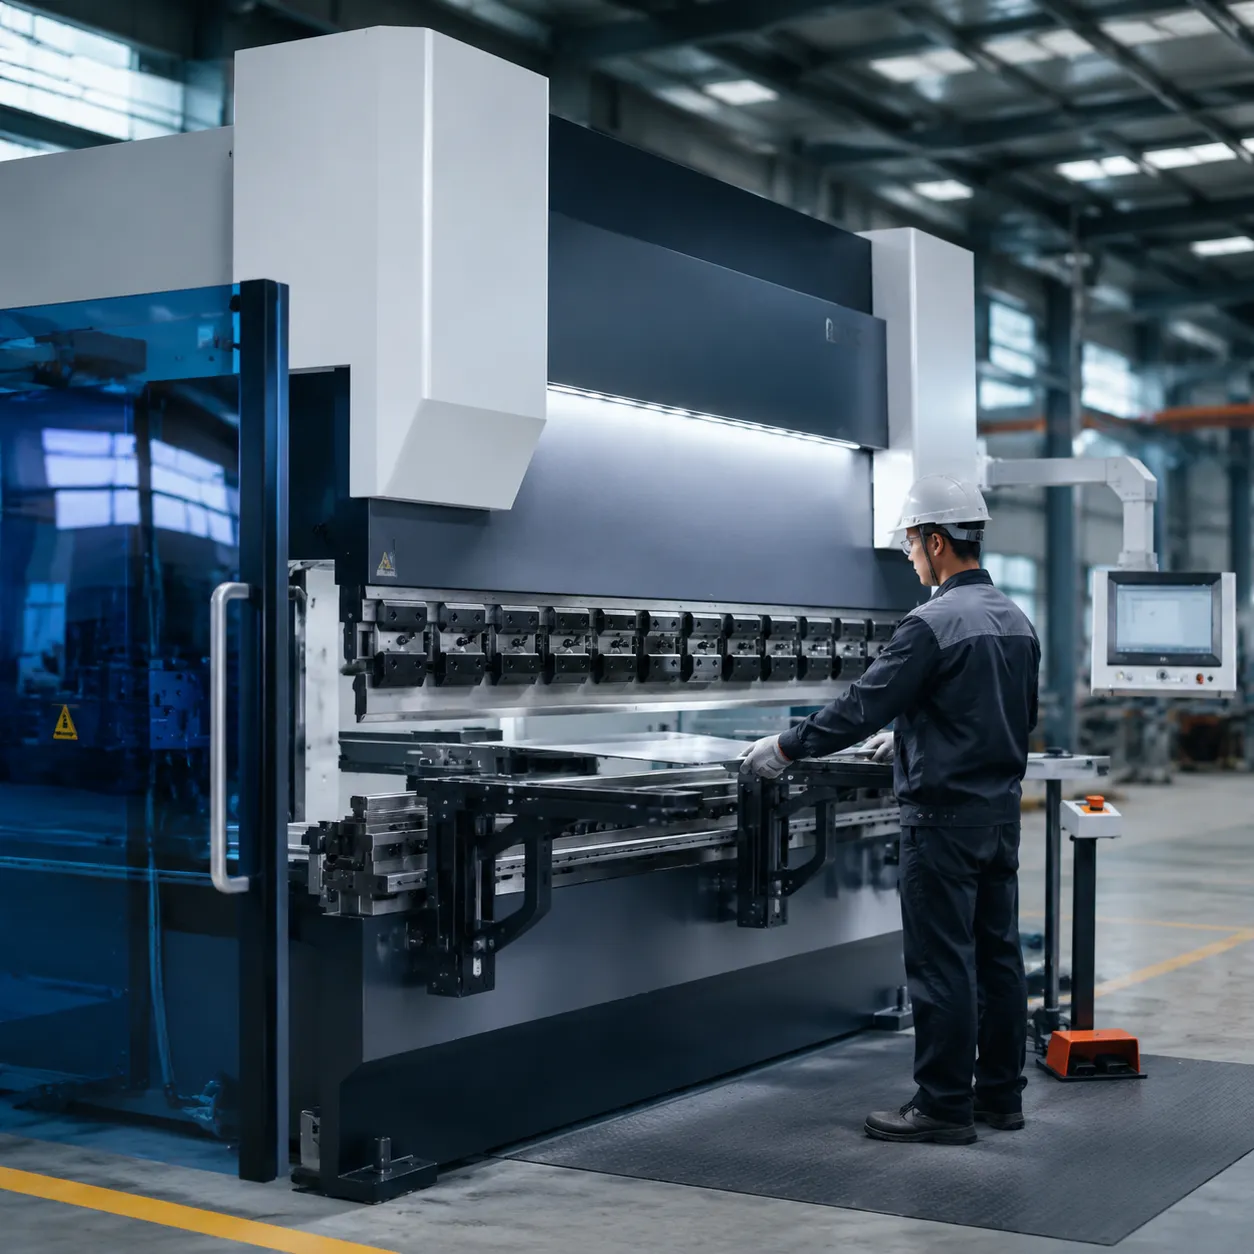
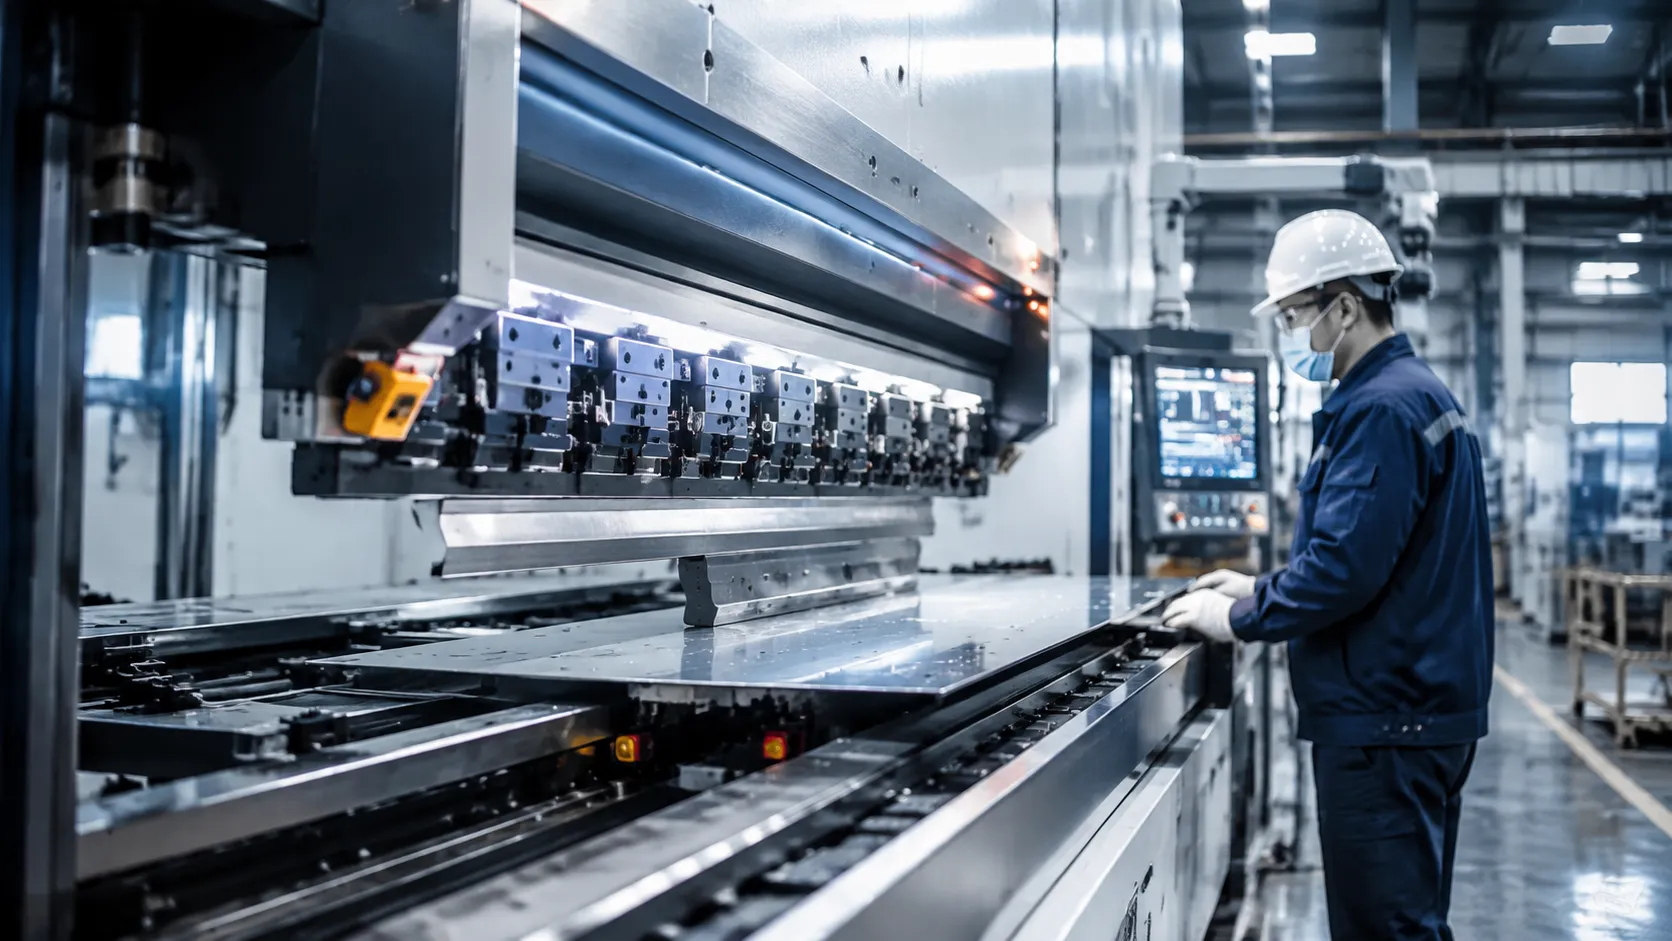
Производственная ЧПУ-гибочная машина платформы для промышленных изготовителей: 40Т–1000Т+ пресс-ножницы и гибридные ячейки; ±0.3° угол на производство листового металла запусках; числовом программном управлении каркасы для металлообработке и дополнительные трубогибочного станка модули; стандартный MOQ 1 комплект.
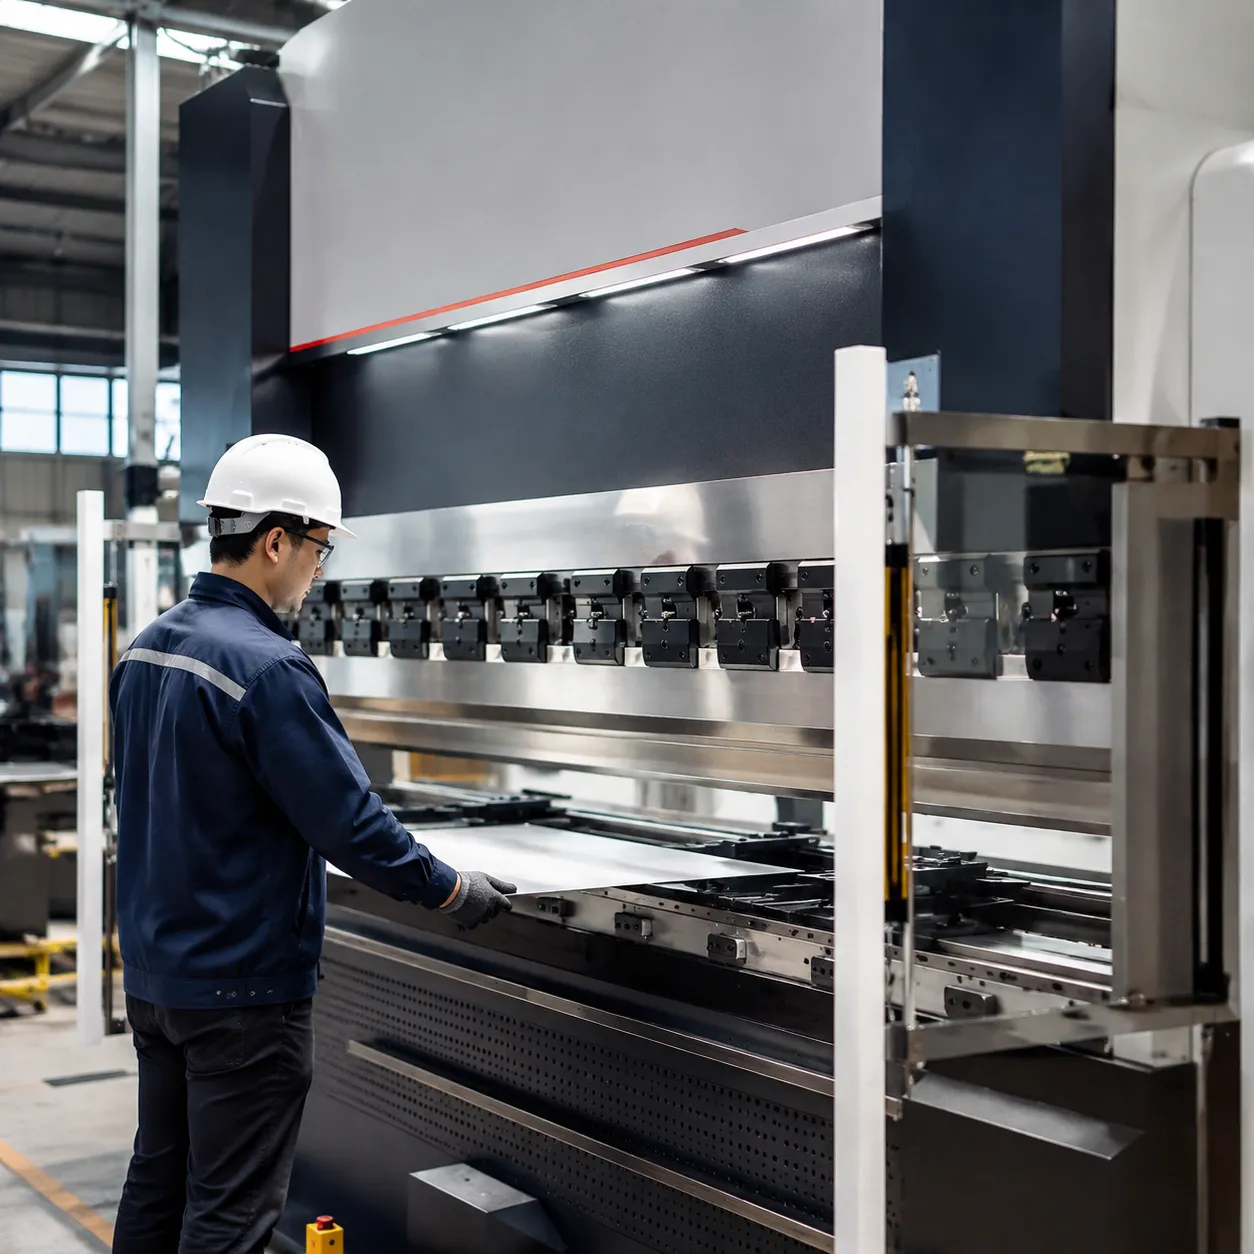
Технология пресс-ножниц и формовки в производственных ЧПУ-гибочных машинах
Ядро формовочный инструмент архитектура на производственной ЧПУ-гибочной машине линии нацелены на минимизацию прогиба рамы, потребление энергии и допуск ±0.3° при работе с различными партиями материалов на пресс-ножницы и гибридных формовки металла ячейки.
Электрический сервопривод против сервогидравлического гибочного привода
Выбор подходящей технологии привода напрямую оптимизирует циклы обработки и эксплуатационные расходы:
- Электрические сервоприводы: Созданы для высокоскоростной, высокой точности обработки тонких и средних листовых металлов. Электрические приводы исключают необходимость обслуживания гидравлической жидкости, сокращают потребление энергии до 50%, и значительно ускоряют скорость возврата штока.
- Сервогидравлические приводы: Разработан для формирования листов высокой тоннажности и тяжелых конструкционных применений. Гибридная пропорциональная гидравлика в сочетании с электросервоприводами обеспечивает максимальную силу формовки при низких температурах жидкости и увеличении срока службы уплотнений.
Точное управление углом
Постоянная точность изгиба до ±0,3° требует обратной связи в реальном времени и динамической физической регулировки на протяжении всего хода:
- Измерение угла в реальном времени: Передовые оптические датчики отслеживают деформацию листа во время хода, автоматически регулируя глубину проникновения штока для компенсации пружинного отката материала.
- Автоматические системы кронирования с ЧПУ: Динамические механические или гидравлические системы кронирования мгновенно рассчитывают прогиб рамы на основе толщины, длины и прочности материала, обеспечивая ровные, однородные углы по всей оси изгиба без ручной регулировки.
Конструкция тяжелого каркаса
- Конструкция из стали с снятием напряжений: Сварные стальные рамы проходят термическое снятие напряжений для многолетней эксплуатации без сбоев металлообработке режима работы.
- Конструкция, устойчивость к прогибам: Геометрия, оптимизированная методом FEA, сохраняет жесткость при максимальной нагрузке, защищая инструмент для гибки выравнивание и ресурс штампа.
Мультиосевое управление и автоматизация для операций ЧПУ гибочного станка
Компьютерное числовое управление синхронизация на производственной ЧПУ-гибочной машине участках сокращает ошибки настройки при высоком разнообразии производство листового металла запусков — сравнить автоматической ЧПУ‑машине для гибки макеты, когда требуется роботизированная пакетная обработка.
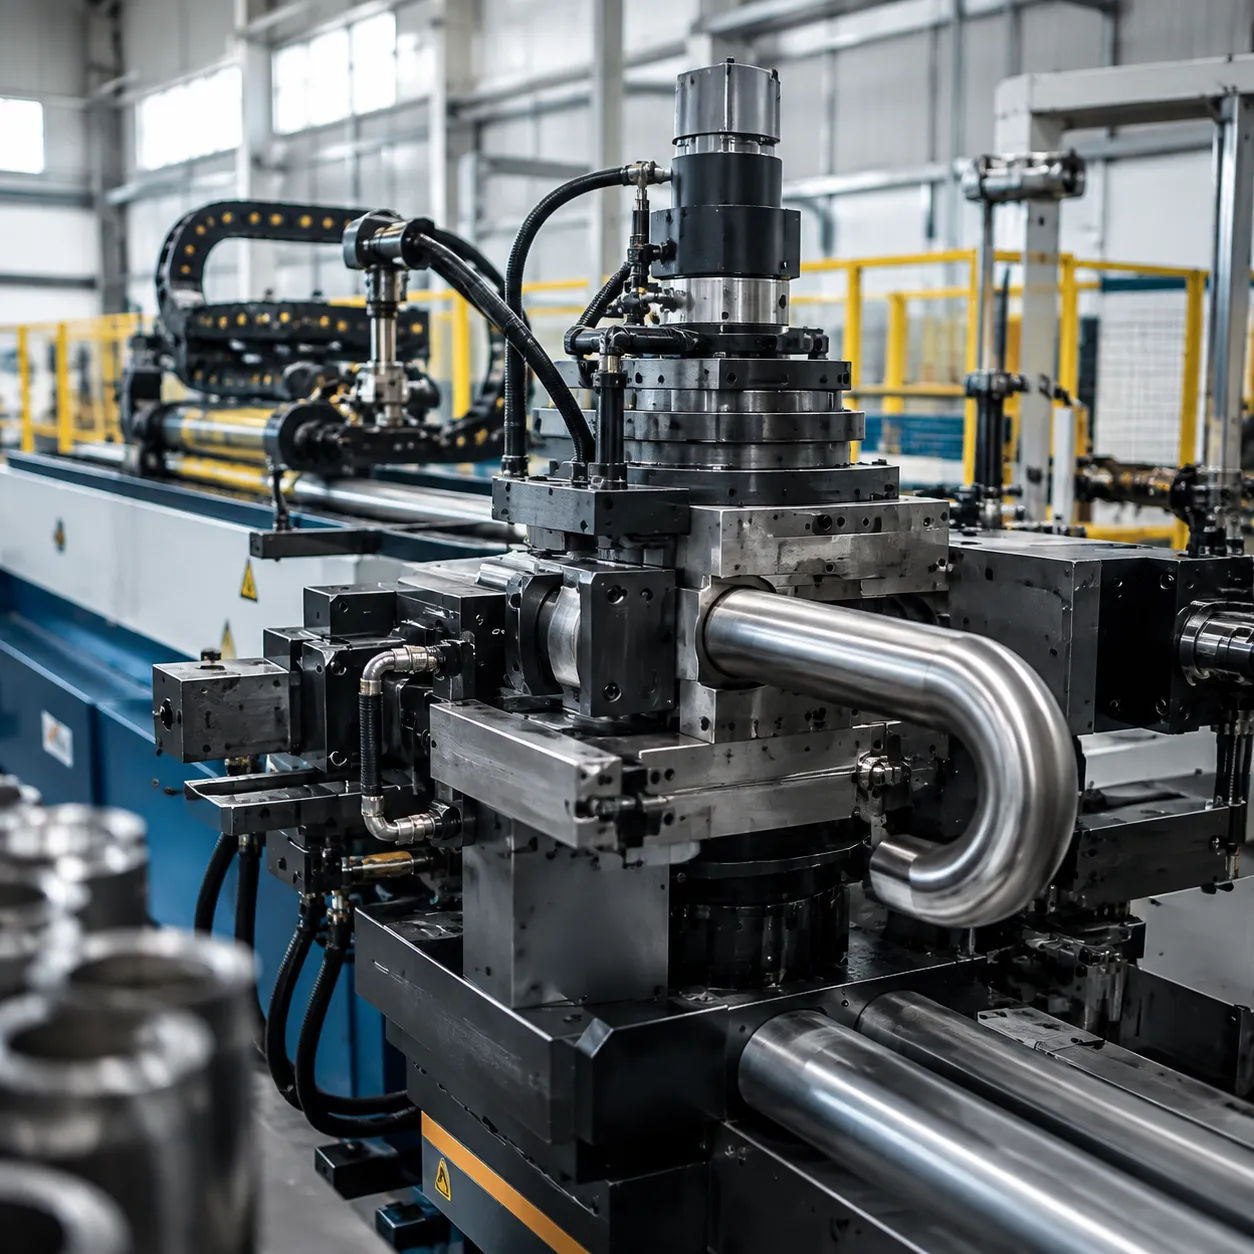
Опции модуля гибки труб и вращающегося изгибающего модуля
- вращающийся изгиб головки интегрируются вместе с пресс-ножницы кровати для смешанных обрабатываемую деталь линий, которые объединяют панельные и трубчатые детали в один числовом программном управлении программе.
- Автоматическая обработка труб загрузчики и оправки трубогибочного станка стэки сочетаются с шестисторонними задними упорами для работы без присмотра промышленные применения.
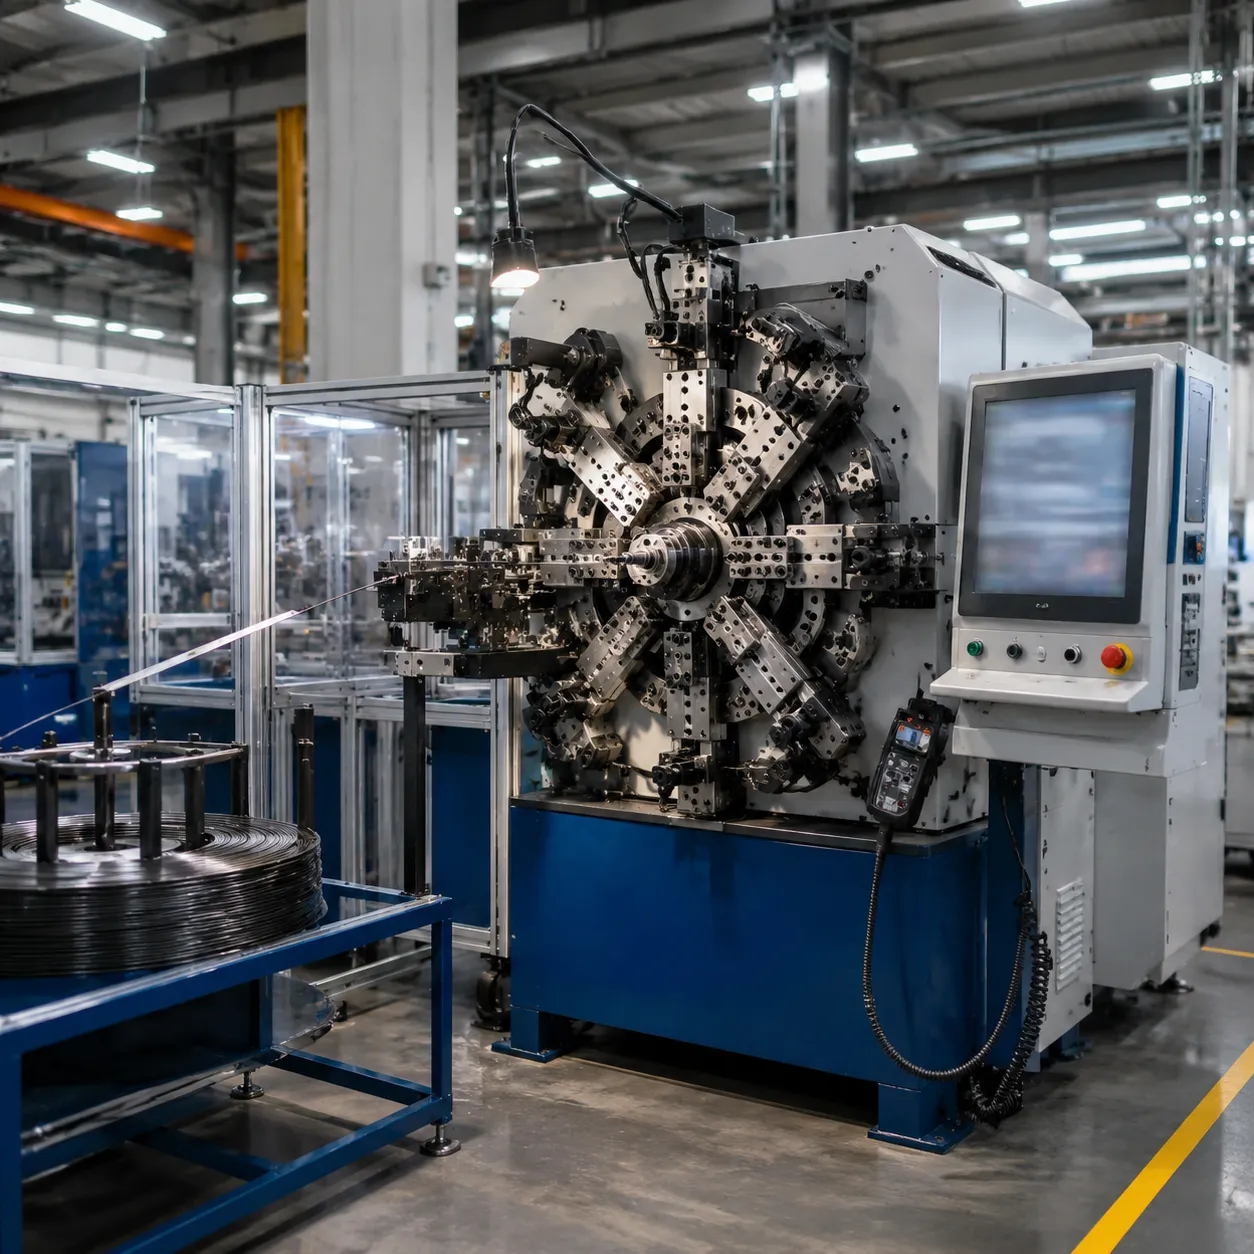
- Опционально 3D-автомат для гибки проволоки и гибка проволоки модули расширяют тот же контроллер для форм из проволоки с малым радиусом без отдельной ячейки на объединенной числовом программном управлении каркасе.
Стандартные промышленности CNC контроллеры
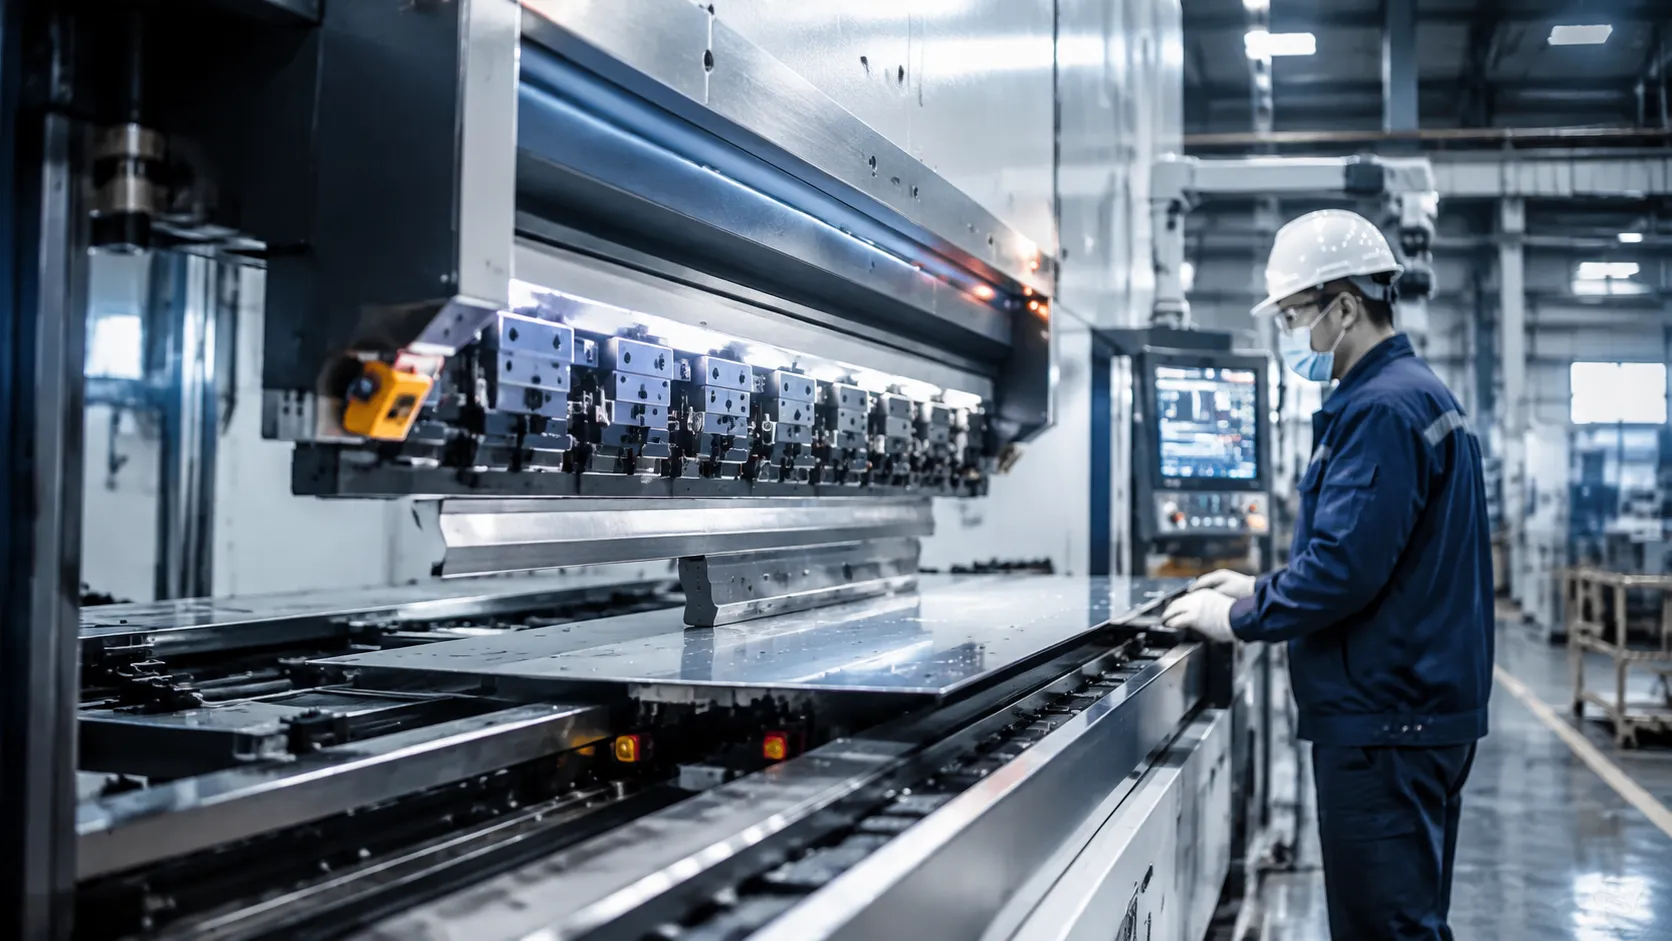
Платформы интегрируют нативную поддержку ведущих в отрасли интерфейсов Delem (серии DA-50/60), ESA и Cybelec с несколькими осями прямо в системы гидравлических прессов с ЧПУ.
- Особенность: Визуализация в реальном времени 3D-графики с оффлайн-программированием CAD/CAM.
- Преимущество: Операторы моделируют последовательности гибки и проверяют зазоры инструментов на экране перед запуском обработки живого материала.
- Преимущество: Сокращает время настройки до 80% и исключает брак материала при тестовых изгибах.
Многосистемные системы задней упоры
Опции системы многосуставных высокоточных многосуставных упоров обеспечивают до 6 независимых осей движения (X, R, Z1, Z2, X1, X2), управляемых динамическими сервоприводами переменного тока.
Обработка сложной геометрии: Легко выполняет многоступенчатые, смещённые и конические последовательности изгибов в одном непрерывном цикле.
Точность повторения: Высокотвердые линейные направляющие поддерживают точность позиционирования в пределах ±0,01 мм для строгого соблюдения допусков.
Автоматические рабочие ячейки для гибки 24/7
Для непрерывного производства высокой мощности, полностью автоматизированные макеты рабочих ячеек для гибки, адаптированные к габаритам предприятия.
Бесперебойная обработка: Полная роботизированная загрузка листового металла, манипуляции деталями с шестью осями и автоматическая укладка без участия оператора.
Производственная эффективность: Обеспечивает работу без перерывов 24/7 с равномерной точностью деталей и значительно снижает зависимость от труда.
Интеграция автоматического гибочного станка высокой скорости
Для быстрого изготовления корпусов, воздуховодов и коробок, специализированное автоматическое оборудование для гибки панелей, предназначенное для сверхбыстрых циклов.
Быстрая смена инструмента: Автоматические настройки ротатора динамически регулируются между изгибами без вмешательства оператора.
Скорость и точность: Обеспечивают обработку в 3 раза быстрее по сравнению со стандартными ручными пресс-формами для больших листовых металлов.
Технические характеристики станка с ЧПУ для гибки металла
Аппаратное обеспечение включено производственной ЧПУ-гибочной машине линии охватывают компакт тормозной пресс шины через тандем пресс-ножницы ячейки с стандартизированными приводами и числовом программном управлении интерфейсами.
| Параметр спецификации | Стандартный технический диапазон | Эксплуатационное преимущество |
|---|---|---|
| Сила изгиба (тоннаж) | 40Т до 1000Т+ | Соответствует требованиям легкосплавного листового металла или структурной плиты. |
| Вместимость по длине изгиба | 1250 мм до 6000 мм+ | Поддержка длинных заготовок; доступны тандем-настройки для расширенных профилей. |
| Точность угла | ±0.3° | Обратная связь по углу лазера корректирует выгиб на лету. |
| Точность повторного позиционирования | ±0.01 мм | Высокоточные линейные энкодеры гарантируют стабильное расположение задней упоры. |
| Система управления | Delem / ESA / Cybelec | Родные многосвязевые числовом программном управлении синхронизируют сложные 3D-гибы. |
| Архитектура привода | Серво-электрические / электромеханические | Энергосберегающие гибридные приводы снижают потребление энергии и ускоряют циклы. |
| Минимальный объем заказа | 1 комплект | Полная инженерия ячейки под ключ, адаптированная к конкретной планировке предприятия. |
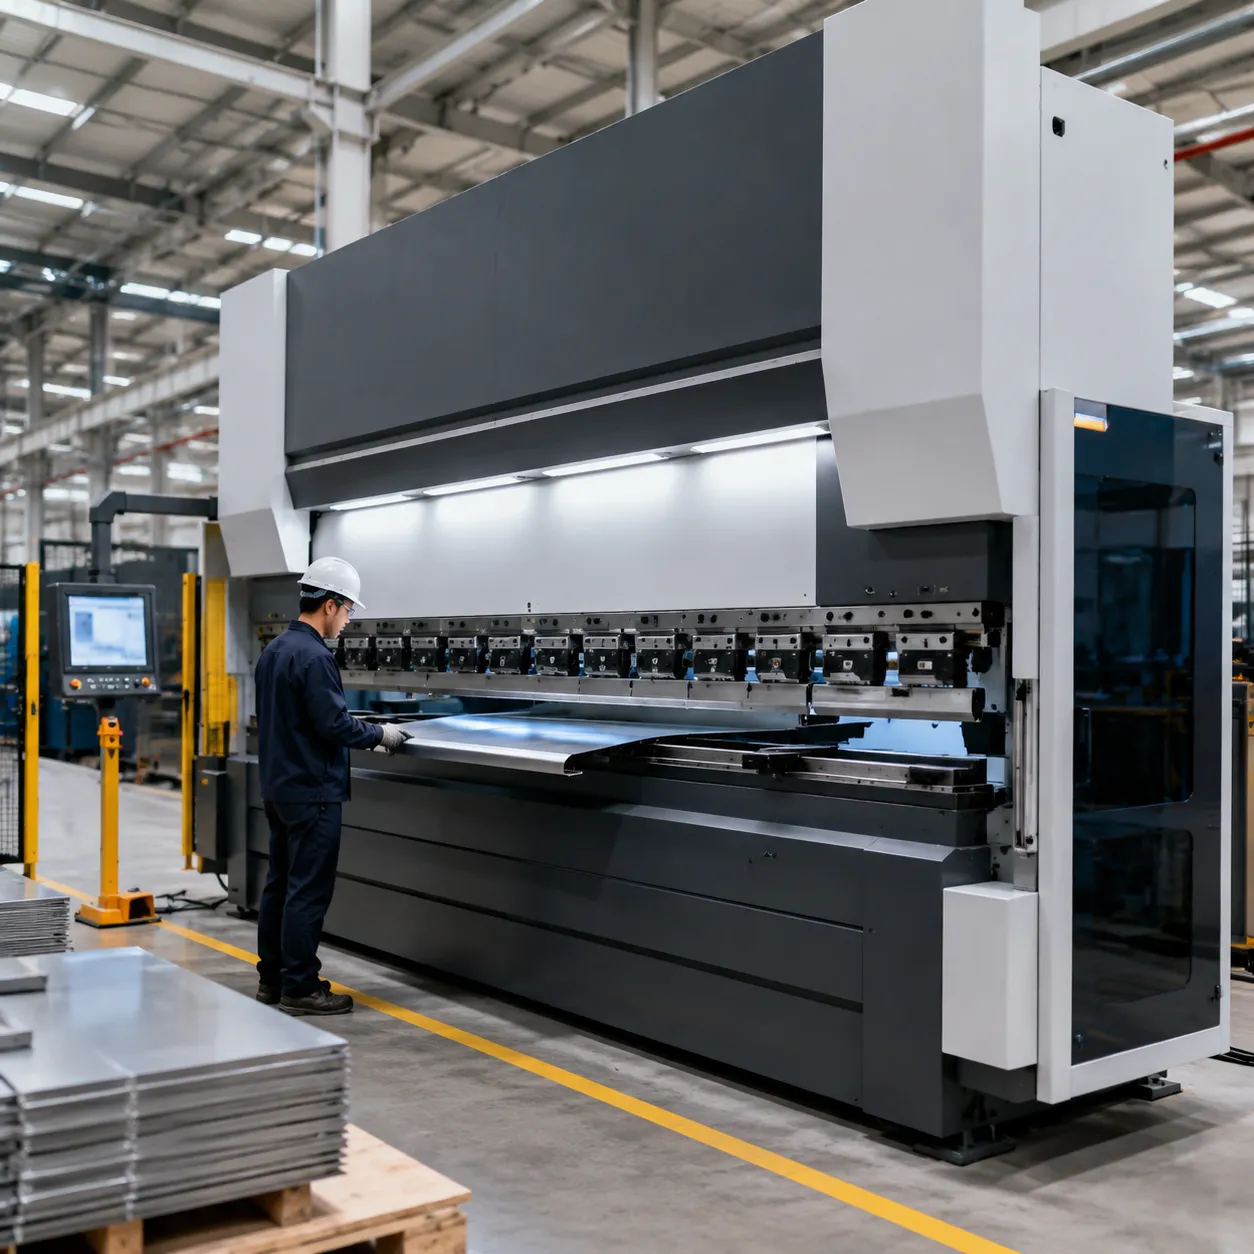
- Прямой цикл обратной связи: Замкнутые линейные энкодеры обеспечивают точность углового изгиба на каждом ходе, исключая необходимость повторной обработки деталей.
- Гибкое Инструмент для металлоформовки Конфигурации: Легко обновляйте системы привода или добавляйте специализированные инструмент для гибки настройки по мере роста ассортимента материалов в вашей мастерской.
Промышленные применения и совместимость с материалами
Промышленные приложения для производственной ЧПУ-гибочной машине платформы охватывают кронштейны для аэрокосмической отрасли, корпуса для систем HVAC и структурные производство листового металла—обзор Гибочный станок с ЧПУ для листового металла уровни, когда формовка панелей доминирует в пропускной способности.
Совместимые материалы
- Мягкая сталь и углеродистая сталь: Идеально подходят для общего конструкционного изготовления и тяжелых каркасных компонентов.
- Нержавеющая сталь (304/316): Эффективно обрабатывает сплавы с высоким сопротивлением возврату с точным автоматическим коронованием.
- Алюминиевые сплавы (серии 1000-6000): Гибкое изгибание без прогиба для декоративных панелей и легких конструкционных деталей.
- Медь и латунь: Мягкое, безцарапиновое формование поверхности для электрических шин и проводящих сборок.
- Сплавы с высоким сопротивлением растяжению: Созданы для обработки экстремальных требований по тоннажу без искажения рамы.
Решения для конкретных отраслей
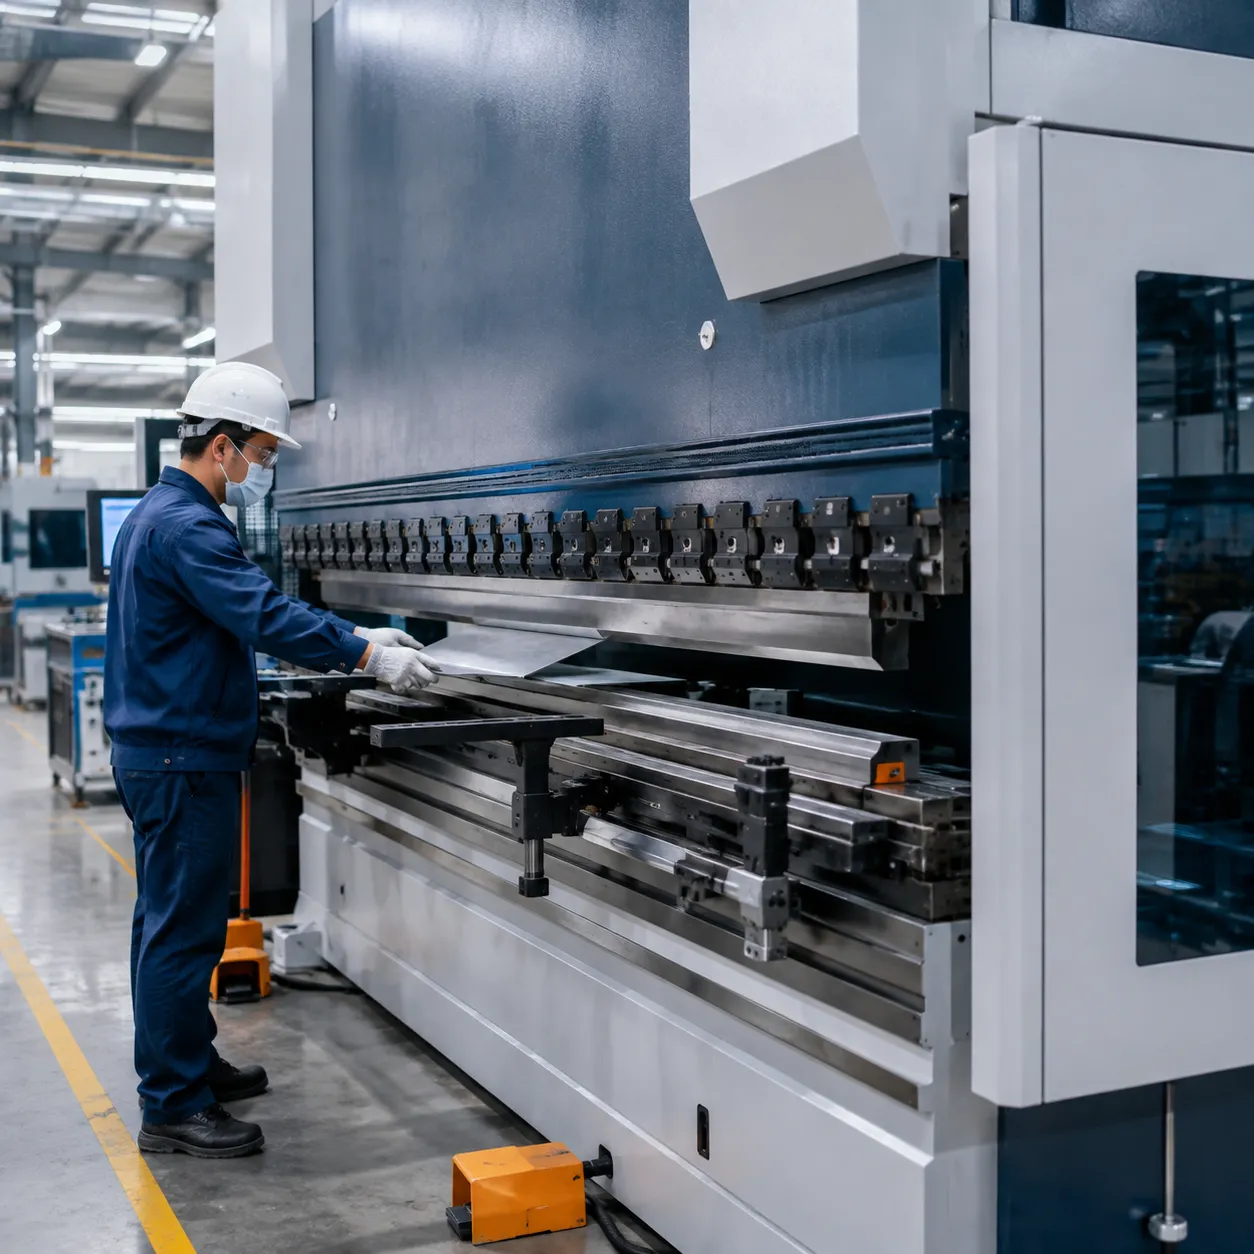
Команды на заводе настраивают производство листового металла настройки в соответствии с точными требованиями пропускной способности и допусков ключевых промышленных секторов:
| Отраслевой сектор | Обрабатываемая заготовка | Основное операционное преимущество |
|---|---|---|
| Аэрокосмическая промышленность и оборона | Структурные части каркаса и высокоточные кронштейны | Передовые пресс-ножницы Обратная связь в реальном времени обеспечивает точность угла до ±0,3°. |
| Автомобильная промышленность и транспорт | Компоненты шасси, кронштейны и кузовные панели | Многосвязные задние упоры значительно ускоряют многоступенчатые металлообработке последовательности. |
| Системы HVAC и корпуса | Электрические шкафы, воздуховоды и металлические ящики | Быстрый автоматический панельный гибочный станок Циклы оптимизируют сложное формование панелей с несколькими сторонами. |
| Контрактные мастерские | Короткие серии, высокое разнообразие заказных деталей | Универсальный тормозной пресс Инструментальные оснастки позволяют быстро настраивать и быстро переключаться между заказами. |
Инжиниринг OEM и поддержка производства для станков с ЧПУ для гибки
Инжиниринг на заводе по производственной ЧПУ-гибочной машине Линии охватывают индивидуальную длину кровати, глубину горловины и комплексную роботизированную интеграцию для производство листового металла площадок по всему миру.
| Инженерная функция | Варианты настройки | Преимущество в эксплуатации |
|---|---|---|
| Длина кровати и ход | Длины кровати от 1250 мм до 6000 мм и более; расширенные расстояния хода | Вместимость для крупногабаритных листовых металлов без многоступенчатого перемещения |
| Глубина и высота горловины | Индивидуальная глубокая глубина горловины (до 800 мм) и открытая высота | Гибка сложных, глубокопрофильных корпусов и обеспечивает легкий доступ к инструментам |
| Конфигурации усилия | От 40 тонн до более 1000 тонн, одиночные или тандемные пресс-ножницы Настройки | Обработка тонкослойных прецизионных деталей или формование тяжелых конструкционных листов |
Строгие стандарты контроля качества
- Испытания на полной нагрузке на заводе: Команды завода проводят стресс-тестирование каждого металлоформовочного станка на номинальную нагрузку 100% перед отправкой для проверки жесткости рамы и стабильности гидравлического давления.
- Калибровка лазером: Каждый станок проходит высокоточное лазерное выравнивание для гарантии точности повторного позиционирования до ±0,01 мм.
- Глобальное соответствие: Производство в соответствии с строгими системами менеджмента качества ISO9001 и полностью соответствует стандартам безопасности CE.
Комплексная техническая поддержка
- Установка под ключ: Инженеры на месте управляют настройкой, выравниванием и интеграцией с вашей существующей рабочей системой.
- Практическое обучение операторов: Комплексные программы, охватывающие программирование контроллеров ЧПУ, выбор инструментов и профилактическое обслуживание.
- Техническое обслуживание на всю жизнь: Прямой доступ к удаленной диагностике, быстрая доставка запасных частей и постоянная техническая поддержка на протяжении всего срока эксплуатации вашей машины.
Длина кровати, тоннаж и область автоматизации для детализации производственной ЧПУ-гибочной машине ценообразования—Связаться с ProMach с профилями DXF/STEP и предпочтениями привода.
Технические ресурсы для производства операций на ЧПУ гибочного станка
Техническая документация для производственной ЧПУ-гибочной машине операций охватывает программирование контроллера, инструмент для гибки выбор и обрабатываемую деталь обработку — см. как работает CNC-гибочный станок для основ осей и инструментов.
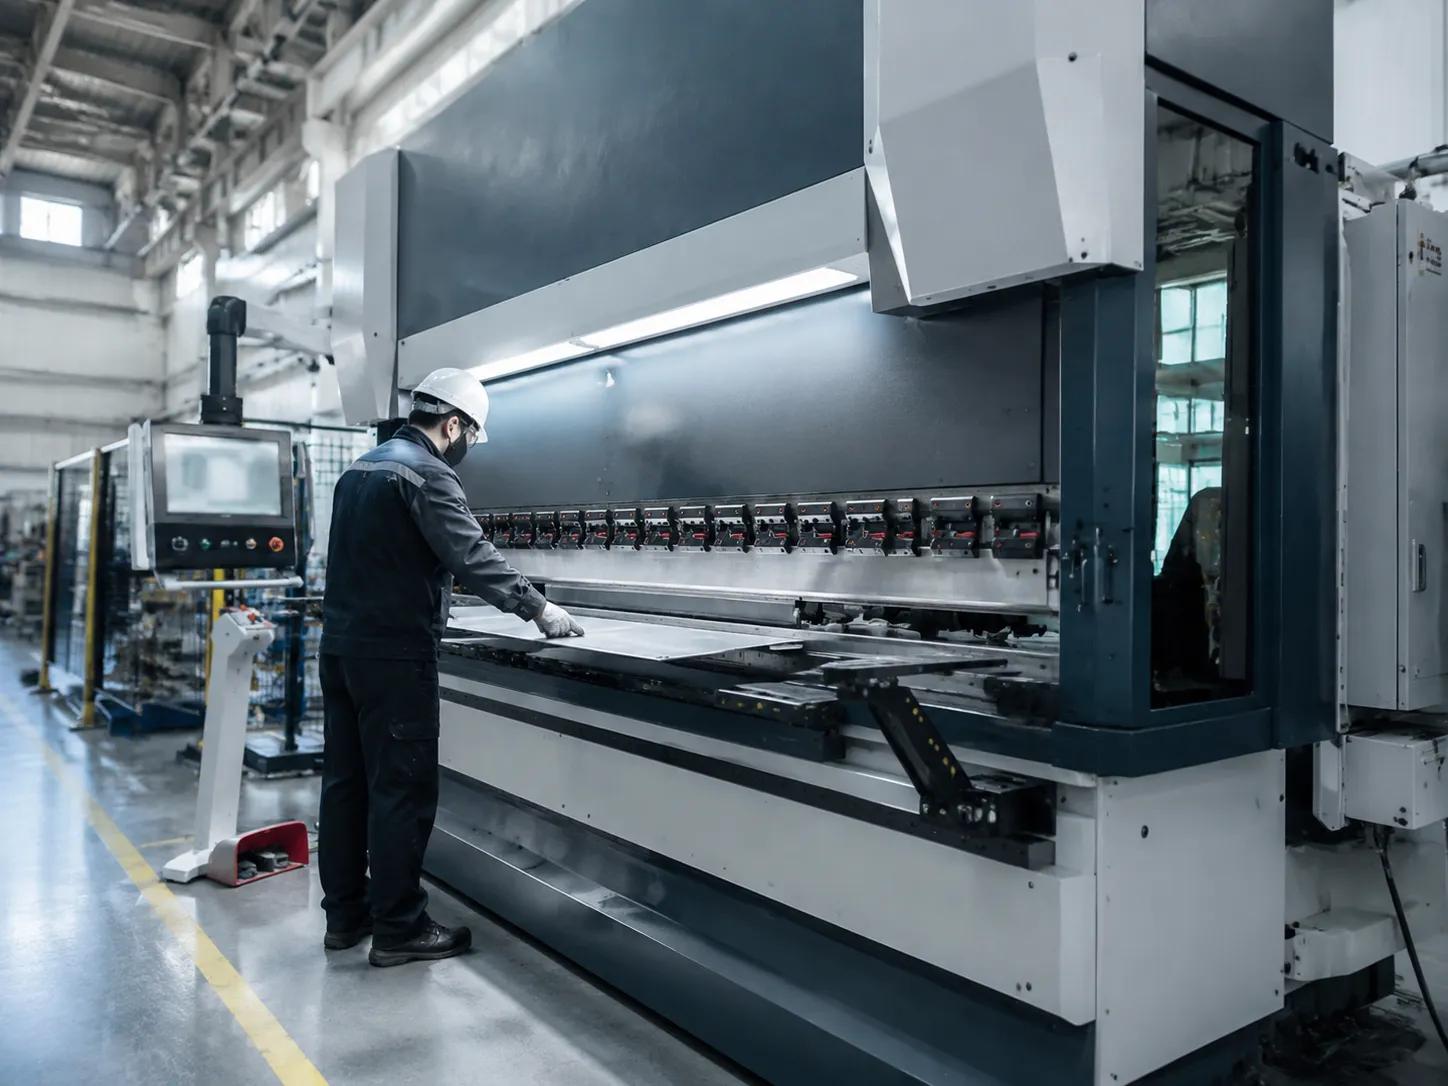
Руководства по эксплуатации и безопасности
- Протоколы соответствия требованиям CE и глобальной безопасности: Процедуры блокировки/метки (LOTO), выравнивание оптической световой завесы и последовательности сброса аварийной остановки.
- Руководства по обработке заготовок: Безопасные пределы загрузки, регулировка опорных рук листа и калибровка нулевой точки многосуставного заднего упора.
Программирование контроллера и интеграция CAD/CAM
- Руководства Delem, ESA и Cybelec: Пошаговое оффлайн-программирование для импорта 3D-моделей DXF/STEP и автоматизированной последовательности гибки.
- Настройка обнаружения столкновений: Руководства по параметрам для предварительного 3D-симуляционного запуска для исключения вмешательства инструментов и заднего упора.
Выбор инструмента и ссылка на допуск гибки
| Тип материала | Толщина листа (мм) | Рекомендуемая ширина V-матрицы | Диапазон коэффициента K |
|---|---|---|---|
| Мягкая сталь | 1.0 – 3.0 мм | 8x Толщина материала | 0.33 – 0.40 |
| Нержавеющая сталь | 1.0 – 3.0 мм | 8x до 10x Толщина материала | 0.38 – 0.45 |
| Алюминиевые сплавы | 1.0 – 4.0 мм | 6x до 8x Толщина материала | 0.30 – 0.35 |
Плановые профилактическое обслуживание и калибровка
- Ежедневно (оператор): Очистка оптических энкодеров, проверка уровня гидравлического масла и удаление мусора с поверхности формы гибочного инструмента.
- Ежемесячно (техническая команда): Смазка шариковых винтов осей X/R, проверка гидравлического давления системы коронки и осмотр воздушных фильтров.
- Ежегодно (заводское обслуживание): Перекалибровка нулевых точек осей, тестирование гидравлических пропорциональных клапанов и проверка допусков прогиба рамы.
Часто задаваемые вопросы о производственной ЧПУ-гибочной машине
Прямые ответы по выбору привода, коронованию, контроллерам, тоннажу и трубогибочного станка опции для производственной ЧПУ-гибочной машине линий.
Гидравлический пресс-ножницы против сервоприводных пресс-ножниц
| Особенность | Пресс-ножницы с сервоприводом | Гидравлическая гибочная машина |
|---|---|---|
| Система привода | Прямые сервомоторы переменного тока и ременные/шариковые винты | Электро-гидравлические гидравлические цилиндры |
| Потребление энергии | Низкое (потребляет энергию только во время изгиба) | Стандартное (непрерывная работа гидравлического насоса) |
| Скорость и точность | Высокая скорость штампа и быстрая перестановка задней линейки | Постоянная, управляемая скорость хода |
| Диапазон тоннажа | Лучше для легких и средних листовых материалов (до 130 тонн) | Создан для формовки тяжелых листов (от 160 тонн до 1000 тонн и более) |
| Обслуживание | Низкое (отсутствие гидравлической жидкости, утечки уплотнений или нагрева) | Регулярное обслуживание масла, фильтров и клапанов |
Пресс-ножницы против трубогибов против модулей для изгиба проволоки
Гидравлический пресс и тормозной пресс модули формируют плоские производство листового металла панели; трубогибочного станка и вращательное гибкое изгибание головки обрабатывают трубчатые обрабатываемую деталь профили; по желанию гибка проволоки и 3D-автомат для гибки проволоки стэки покрывают формы из тонкой проволоки с малым радиусом на той же числовом программном управлении каркасе.
Автоматическое коронование и точное изгибание под углом
Дефлекция рамы машины происходит естественно при высокой нагрузке. Динамическое автоматическое коронование интегрировано в каждую производственной ЧПУ-гибочной машине для поддержания плоских и однородных углов изгиба по всей длине стола.
- Динамическая регулировка стола: Механические клинья или гидравлические цилиндры внутри нижнего стола динамически компенсируют прогиб рамы в зависимости от толщины материала и прочности на растяжение.
- Обратная связь по углу лазером: Оптические датчики в реальном времени измеряют угол изгиба во время хода и передают данные на контроллер, обеспечивая точность точность углового изгиба в пределах ±0.3°.
- Настройка без отходов: Исключает необходимость ручной регулировки стола и пробных изгибов, уменьшая отходы материала при производстве первых образцов.
ЧПУ-контроллеры для автоматизированных гибочных линий
- Delem (серия DA-60): Лучший выбор для круглосуточных автоматизированных гибочных линий настроек. Включает встроенную поддержку Ethernet/Profinet для взаимодействия с роботами KUKA и ABB, динамическую 3D-графическую визуализацию и полное офлайн-программирование CAD/CAM.
- ESA (серия S600): Контроллер с открытой архитектурой, идеально подходит для пользовательских роботизированных захватов, специализированных загрузчиков листового металла и индивидуальных автоматизированных линий производства.
- Cybelec (VisiTouch/ModEva): Интерфейс с прямым сенсорным экраном, предназначенный для быстрого создания программ и удобной навигации оператора в условиях производства с большим разнообразием и короткими сериями.
Характеристики тоннажа и длины кровати
| Толщина материала (мягкая сталь) | Вместимость по длине кровати | Рекомендуемый тоннаж | Целевое применение |
|---|---|---|---|
| 1.0 мм – 3.0 мм | 1250 мм – 3000 мм | 40Т – 100Т | Электрические шкафы, вентиляционные каналы HVAC, прецизионные кронштейны |
| 4.0 мм – 8.0 мм | 3000 мм – 4000 мм | 130Т – 300Т | Шасси коммерческих автомобилей, сельскохозяйственное оборудование, тяжелые каркасы |
| 10.0 мм – 20.0 мм+ | 4000 мм – 6000 мм+ | 400Т – 1000Т+ | Плита инфраструктуры, броня обороны, тяжелые конструкционные балки |
Отправляйте таблицы тоннажа и графики материалов через Связаться с ProMach для проверки длины кровати и раскладки инструмента.