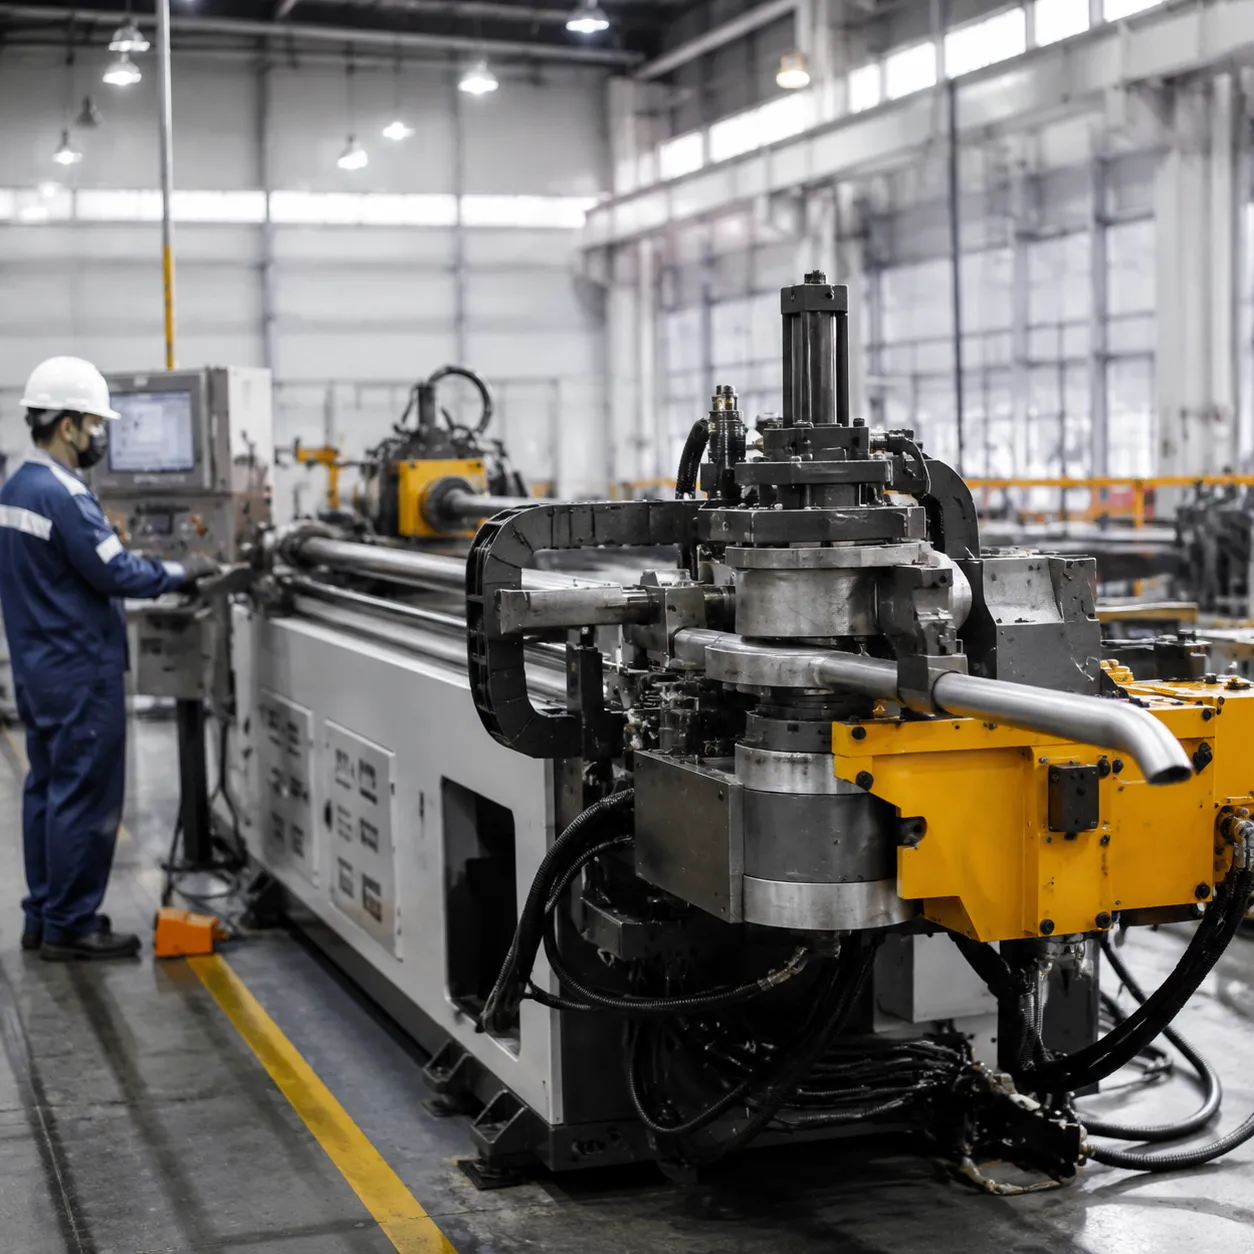
Przegląd
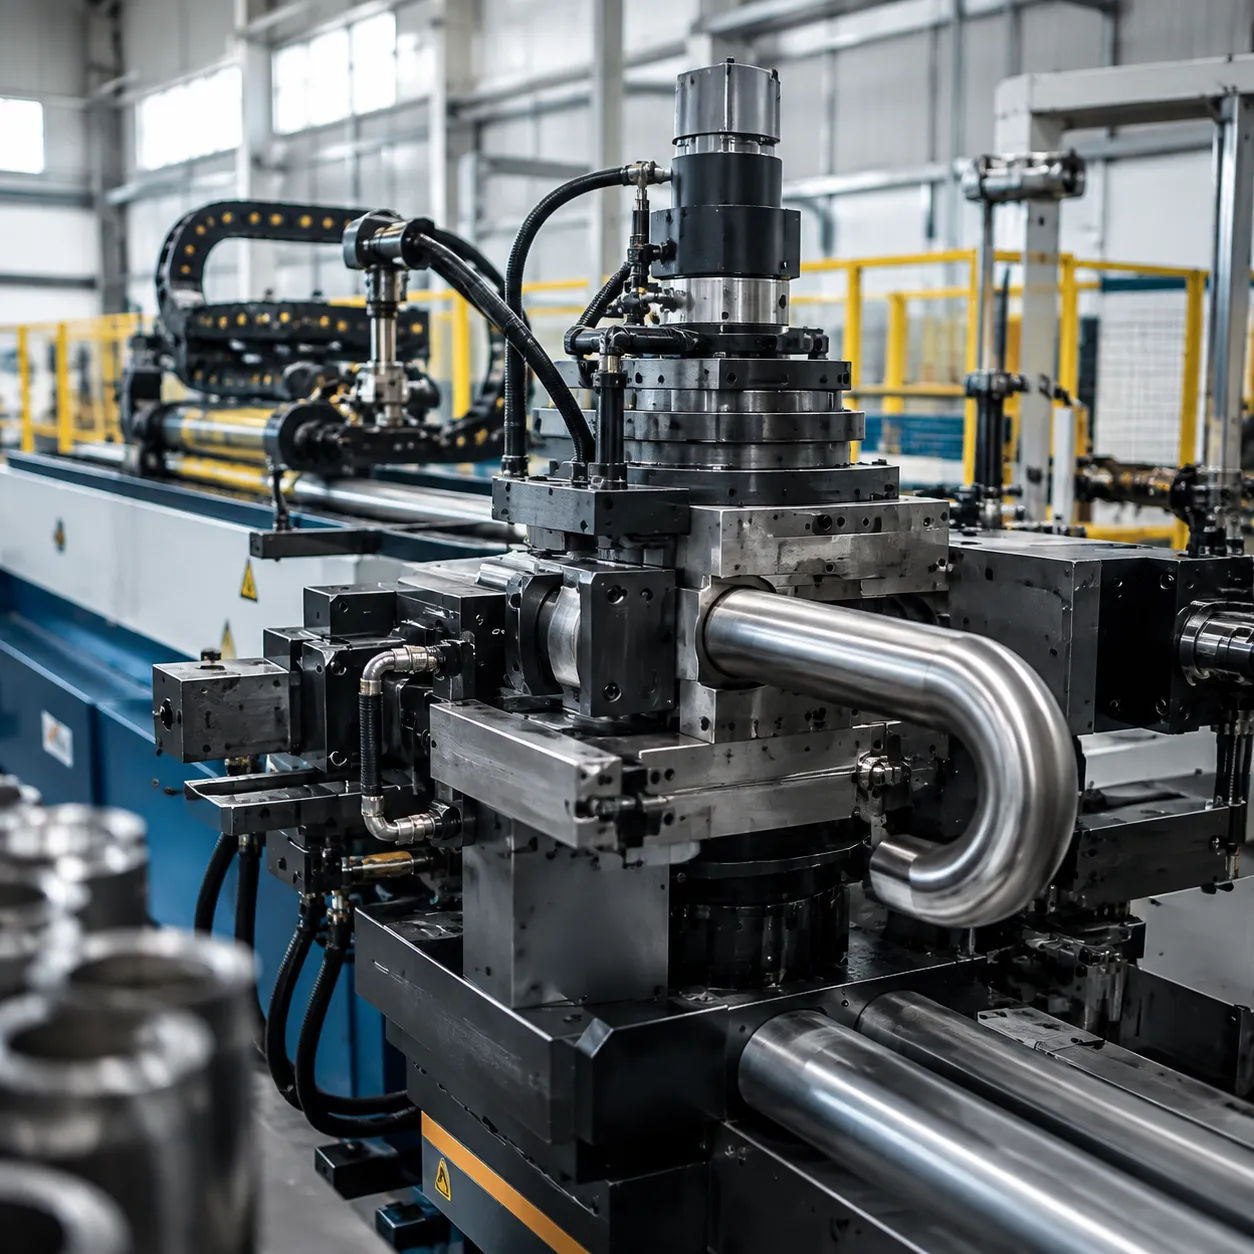
maszyny CNC do zimnego gięcia rotacyjnego połączenie wspierane przez wkładkę rotacyjne gięcie rur z powtarzalnym wysokoprecyzyjne zimne formowanie do ciągłej produkcja metalowych rur linii.
kąt zgięcia ±0,3° · przesunięcie ±0,01 mm · elektryczna seria giętarek CNC lub 40T–1000T+ poziomy napęd hydrauliczny
Wysokoprecyzyjne zimne formowanie w maszynach do obrotowego gięcia zimnego CNC
Termiczne odkształcenie i zmęczenie materiału niszczą precyzyjne rury o ścisłych tolerancjach, gdy metody oparte na cieple zastępują mechaniczne wysokoprecyzyjne zimne formowanie; platformy obrotowe zimne eliminują naprężenia wywołane ciepłem, jednocześnie utrzymując ciągłość szybkich linii produkcyjnych.
Efektywność obrotowego gięcia zimnego nowej generacji
Zaawansowane procesy ciągłego rysowania zapewniają perfekcyjne profile i zgięcia rur bez kompromisów w zakresie integralności strukturalnej. Maszyny, zgodne z rygorystycznymi normami ISO9001 i certyfikacją CE, oferują pełną zgodność z międzynarodowymi standardami przemysłowymi i natychmiastową integrację w wymagających środowiskach produkcyjnych.
Podstawowe wskaźniki wydajności
- Dokładność kąta zginania: Do ±0,3° dla dokładnej powtarzalności przy długich seriach produkcyjnych.
- Dokładność przemieszczania się: Do ±0,01 mm dla produkcji o ekstremalnych tolerancjach.
- Elastyczna tonaż i moc napędu: Napędy serwo elektryczne lub solidne konfiguracje hydrauliczne w zakresie 40T do 1000T+.
Zaawansowana mechanika narzędziowa dla maszyn do obrotowego gięcia zimnego CNC
Narzędzia do maszyn do obrotowego gięcia zimnego CNC cele produkcja metalowych rur wyzwania—porównaj zintegrowane systemy gięcia maszyn CNC gdy linie rur i blach dzielą jeden rdzeń kontrolera.
| Rodzaj materiału | Ustawienia gięcia | Kluczowa korzyść |
|---|---|---|
| Stal węglowa | Mandrel + Rotary Draw | Zero odkształceń ścian na profilach konstrukcyjnych |
| Stal nierdzewna | Multi-Stack + Wiper Die | Wysoka kontrola sprężystości i czyste wykończenie zewnętrzne |
| Stopki aluminiumowe | Bender z Mandrel o Ostrej Promieniu | Eliminuje zarysowania powierzchni i zgniecenie profilu |
| Przewody miedziane | Gięcie płaskich prętów rotacyjnych | Zachowuje gęstość strukturalną i przepływ elektryczny |
| Stopowe materiały konstrukcyjne | Wysokotonażowy zimny bender | Dokładna powtarzalność na ciężkich sekcjach konstrukcyjnych |
Rotacyjne gięcie rur z systemami mandrel
- Gięcie o Ostrej Promieniu: Proces rotacyjnego gięcia rur z mandrelami obsługuje gięcia o małym promieniu do 1xDługość zewnętrzna bez uszczerbku dla wytrzymałości materiału.
- Zero Odkształceń: Platformy integrują rurki mandrelowe do zginania i konfiguracje bezrdzeniowe, które zapobiegają spłaszczaniu rur, marszczeniu i zapadaniu się ścianek, zanim się to wydarzy.
- Gładka Powierzchnia Wykończenia: Precyzyjne matryce wycierające i matryce naciskowe zapewniają czyste, estetyczne profile na widocznych częściach konstrukcyjnych.
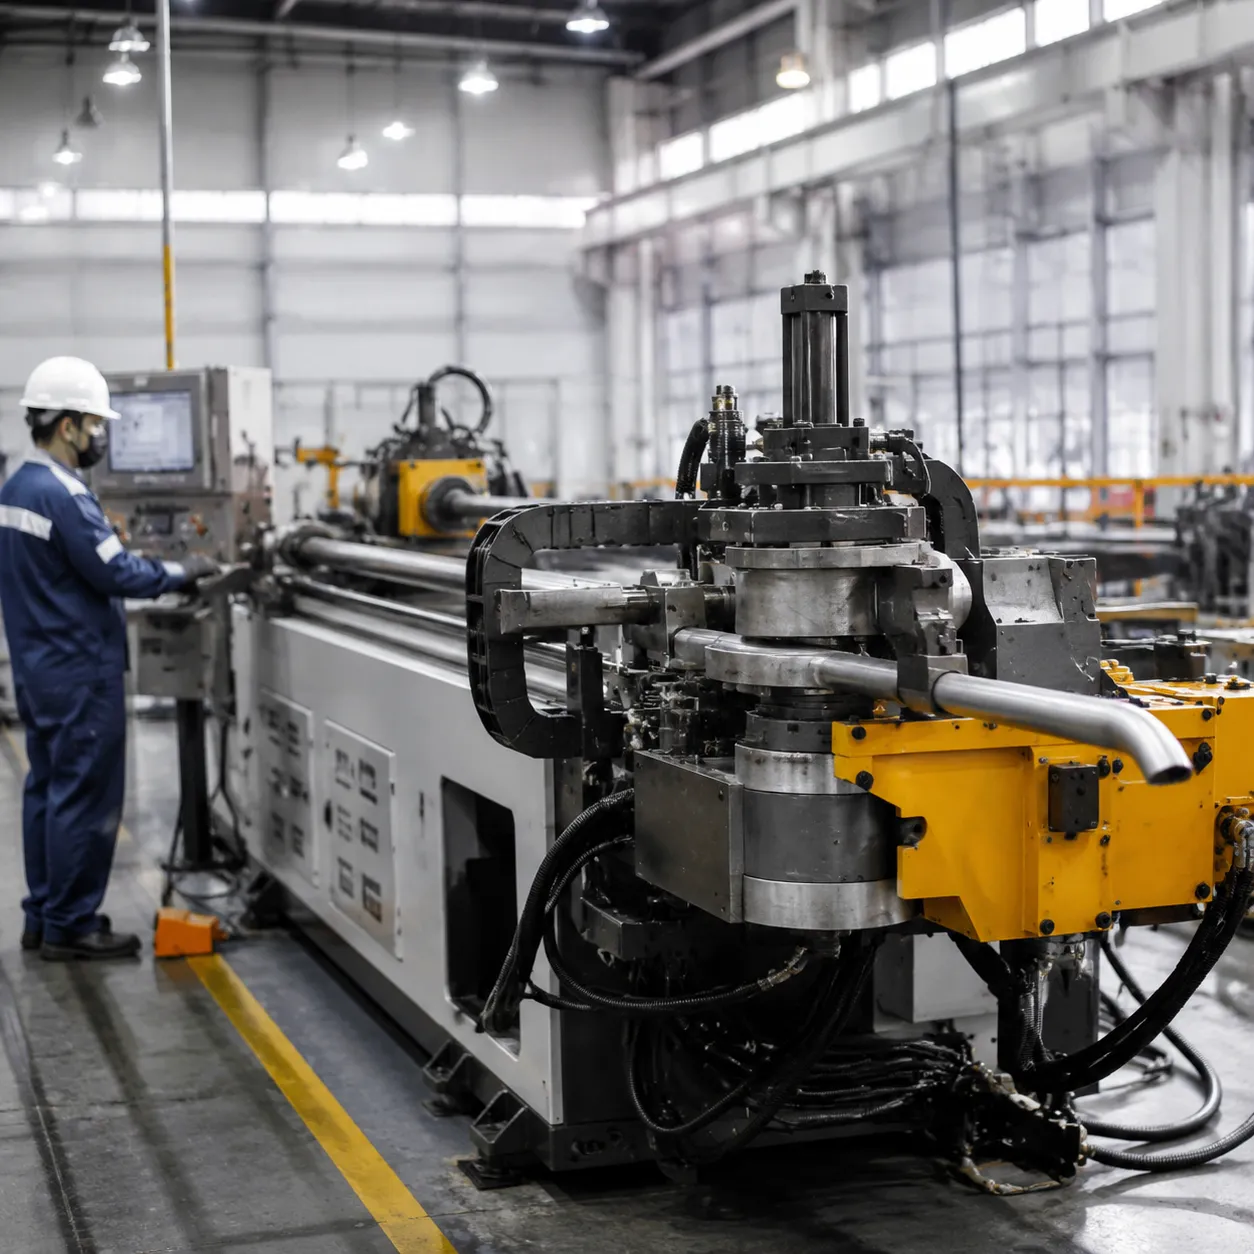
Matryce Wielowarstwowe i Gięcie Dwukierunkowe
- Wielostanowiskowe narzędzia: Łączą wiele promieni gięcia na jednym ustawieniu elementu roboczego, aby skrócić cykle i wyeliminować dodatkowe obsługi części.
- Gięcie Dwukierunkowe: Przełączaj płynnie między kierunkami obrotu zgodnie z ruchem wskazówek zegara i przeciwnie, aby uzyskać ciągłe, złożone profile przestrzenne 3D.
- Ruch Wieloosiowy: Automatyczne przełączanie osi przesuwu między matrycami w celu szybkiej produkcji na dużą skalę.
Macierz Specyfikacji Technicznych dla Maszyn do CNC do Obrabiania Rur i Profilów na Zimno z Obrotem
Podstawowy sprzęt na maszyn do obrotowego gięcia zimnego CNC skala stołowa giętarka rur po poziomy ciężkich konstrukcji giętarka profili ramy z ustandaryzowanymi napędami i systemami sterowania.
| Seria Modeli | Maksymalna średnica zewnętrzna rury/profilu | Zakres grubości ścianek | Max. kąt zgięcia | Tonaż maszyny |
|---|---|---|---|---|
| RCB-40 | 1,5 cala (38,1 mm) | 0,04 – 0,12 cala (1,0 – 3,0 mm) | 180° | 40T |
| RCB-100 | 3,0 cala (76,2 mm) | 0,06 – 0,20 cala (1,5 – 5,0 mm) | 180° | 100T |
| RCB-300 | 6,0 cala (152,4 mm) | 0,10 – 0,38 cala (2,5 – 9,5 mm) | 180° | 300T |
| RCB-1000 Heavy | 12,0 cala (304,8 mm) | 0,16 – 0,63 cala (4,0 – 16,0 mm) | 180° | 1000T+ |
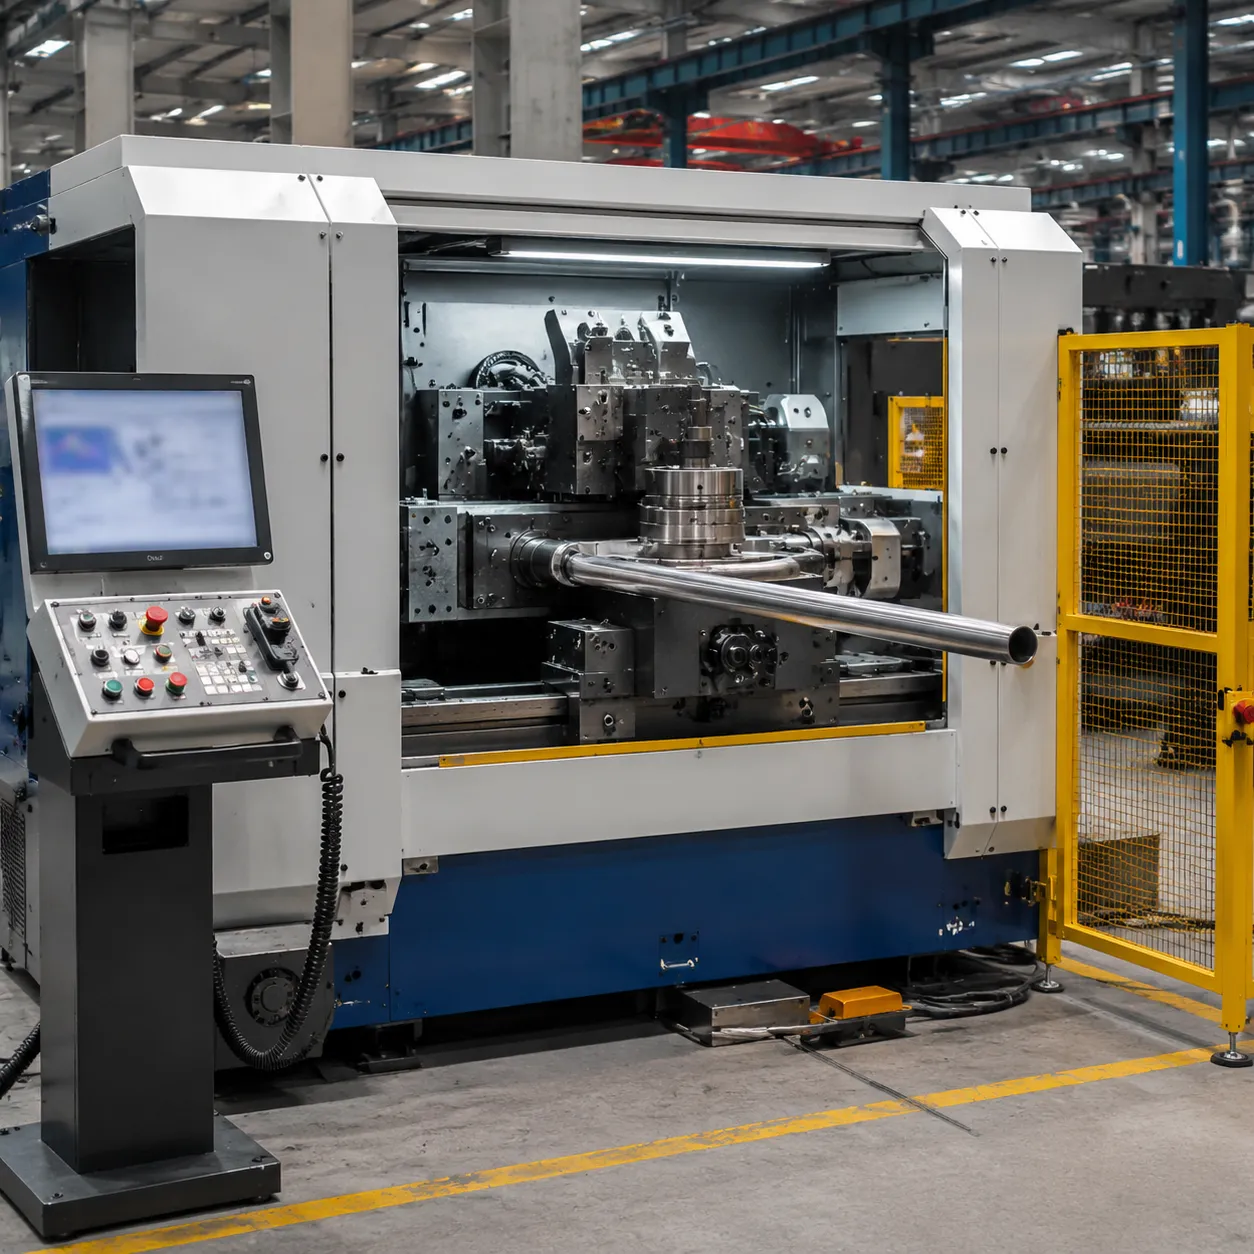
Systemy sterowania i integracja oprogramowania
- Kompatybilność kontrolerów przemysłowych: Wstępnie skonfigurowane do pracy od razu po wyjęciu z pudełka, bezproblemowo z kontrolerami zgodnymi z przemysłowymi standardami, w tym Delem, ESA, i Cybelec.
- Bezpośredni import plików CAD 3D: Załaduj STEP i IGES pliki 3D bezpośrednio do interfejsu, aby automatycznie generować precyzyjne sekwencje gięcia bez ręcznego programowania.
- Automatska kompensacja sprężystości: Inteligentne algorytmy obliczają sprężystość materiału w czasie rzeczywistym, blokując docelowe kąty przy pierwszym przejściu i eliminując odpady.
Systemy napędowe i efektywność energetyczna
- Elektryczna giętarka CNC serii napędy w liniach RCB-40 i RCB-100 zmniejszają zużycie energii nawet o 40% w porównaniu do ogniw wyłącznie hydraulicznych, zachowując powtarzalność ±0,3°.
- Giętarka do rur hydraulicznych poziomy (RCB-100 do RCB-1000 Heavy) dostarczają siłę o wysokim nacisku do grubościennych rur konstrukcyjnych i ciężkich giętarka profili profili.
- Hybrydowy serwo-hydrauliczny: łączy moment obrotowy giętarki do rur hydraulicznych z serwo-kontrolą kąta dla krytycznych pod względem sprężystości serii ze stali nierdzewnej i aluminium.
Automatyzacja i integracja z komórkami roboczymi dla obrabiarek do gięcia na zimno CNC z obrotem
Integracja z komórką roboczą on maszyn do obrotowego gięcia zimnego CNC łączy bezodpadowe cięcie obrotowe, ładowanie i zautomatyczny system produkcji rur moduły — zobacz automatycznej maszynie CNC do gięcia komórki, gdy wymagana jest robotyczna partia produkcyjna.
Zautomatyzowane systemy produkcji rur
- Cięcie obrotowe bez układów scalonych: Bezpośrednio współpracuje z jednostkami gięcia, zapewniając czyste, pozbawione zadziorów krawędzie bez wiórów metalowych lub zanieczyszczeń wewnętrznych ścianek.
- Automatyczne załadunek i rozładunek: Wytrzymałe pneumatyczne i robotyczne ramiona podają surowy materiał do maszyny i ciągłe wyjmują gotowe elementy.
Ciągłe komórki produkcyjne 24/7
- Robotyczny indeksator mocowania narzędzi: Bezpiecznie chwyta, obraca i przemieszcza złożone geometrie rur w trakcie procesu, nie tracąc punktów odniesienia.
- Produkcja bezobsługowa: Przeznaczona do pracy bez nadzoru 24/7, wspierając stałą wysokowydajną produkcję zakładu bez przestojów.
Koordynacja obrotowego indeksowania, stołu obrotowego z 4. osią i wyrównanie obróbki 5. osi
- obrotowy stół 4-osiowy indeksowanie obraca surową rurę między płaszczyznami gięcia bez utraty odniesienia enkodera — funkcjonalnie podobne do indeksatora mocowania narzędzi na wielopłaszczyznowych odcinkach wydechowych i podwoziach.
- Obróbka 5. osi koordynacja synchronizuje podawanie, obrót, gięcie i przesunięcie osi, aby złożone profile 3D dopasowały się do celów CAD już podczas pierwszego kwalifikowanego cyklu.
- Indeksator mocowania narzędzi Chwytaki mocują cienkościenne rury podczas obrotowych ruchów dwukierunkowych na ciągłych zautomatyczny system produkcji rur linii.
Sterowanie ruchem wieloosiowym
- Zsynchronizowane sterowanie 3-osiowe do 5-osiowego: Współrzędne podawania, obrotu, zginania oraz osi przesuwu pionowego/horyzontalnego jednocześnie.
- Wysoka powtarzalność prędkości: Zaawansowane napędy serwo utrzymują precyzyjne ustawienie ruchu na każdej osi, zapewniając identyczne profile zginania od pierwszej do ostatniej części.
Zastosowania maszyn do zginania obrotowego CNC na zimno
Te maszyn do obrotowego gięcia zimnego CNC spełniające rygorystyczne tolerancje w branżach motoryzacyjnej, HVAC, architektonicznej i lotniczej produkcja metalowych rur—przegląd jak działa maszyna do zaginania CNC dla podstawowych informacji o osiach i narzędziach na sąsiednich platformach do zginania.
Motoryzacja i Transport
- Systemy wydechowe i nadwozia: Precyzja rotacyjne gięcie rur i giętarka rur moduły do skomplikowanych rur wydechowych i ram nadwoziowych.
- Przewody hydrauliczne i hamulcowe: Z powtarzalnością wysoką zginanie małych średnic rur bez zmniejszenia grubości ścianek lub pęknięć.
HVAC i chłodnictwo
- Wielozwojowe rury spiralne: Szybkie, ciągłe zginanie na zimno dla miedzianych i aluminiowych spiral rurowych.
- Wąskie wymienniki ciepła: Gładkie zgięcia bez zagnieceń, zapewniające maksymalną wydajność przepływu czynnika chłodniczego.
Architektoniczne i konstrukcyjne metalowe prace
- Profile elewacyjne: Niestandardowe giętarka profili i giętarka o małym promieniu ustawienia do akcentów architektonicznych i łukowych ram.
- Ciężkie gięcie konstrukcyjne: Niezawodne zimne formowanie dla wysokowytrzymałych belek stalowych, kanałów i rur konstrukcyjnych o grubej ścianie.
Lotnictwo i Obrona
- Przewody hydrauliczne: Precyzyjne formowanie cienkościennych rur lotniczych z tytanu i stali nierdzewnej.
- Zestawy o wysokiej tolerancji: Ścisła dokładność kąta ±0,3° dla sieci dystrybucji płynów krytycznych dla misji.
Inżynieria OEM i wsparcie fabryczne dla maszyn CNC do zimnego gięcia obrotowego
Inżynieria fabryczna na maszyn do obrotowego gięcia zimnego CNC obejmuje niestandardowe stosy matryc, testy akceptacyjne i wsparcie instalacji na całym świecie dla zintegrowanych zautomatyczny system produkcji rur linii.
| Faza walidacji | Proces testowania | Standard wydajności |
|---|---|---|
| Kalibracja systemu | Wyrównanie osi, synchronizacja napędu i kalibracja czujników | Dokładność repositioningu do ±0,01 mm |
| Próba gięcia | Testowe gięcia z użyciem dokładnych profili CAD i materiałów | Tolerancje kąta utrzymane w granicach ±0,3° |
| Akceptacja w fabryce | Ciagłe testy cyklu i ciśnienia przed wysyłką | Podpis operacyjny 100% przed dostawą |
Niestandardowe inżynieria OEM i ODM
Niestandardowe ustawienia matryc narzędziowych i dostosowanie wymiarów maszyn do Twoich dokładnych wymagań produkcyjnych:
- Niestandardowe ślady: Wymiary ramy, długości stołów i prześwity osi zaprojektowane tak, aby pasowały do układu Twojej fabryki.
- Specjalistyczne narzędzia: Niestandardowe matryce wycieraczek, matryce ciśnieniowe i ustawienia giętarek na tuleje do precyzyjnego zimnego kształtowania.
- Dopasowana mechanika: Mechanizmy zaciskowe zmodyfikowane do ultra-cienkich ścianek, profili konstrukcyjnych o grubych ściankach lub delikatnych stopów.
Kompleksowa obsługa posprzedażowa na skalę globalną
Zespoły obsługi posprzedażowej pozostają w kontakcie długo po instalacji, aby utrzymać system automatycznego formowania rur w pełnej wydajności:
- Instalacja na miejscu: Technicy z fabryki zajmują się pełną instalacją maszyn, mocowaniem i integracją systemu.
- Szkolenie operatorów: Szczegółowe programy szkoleniowe dla zespołów operatorów obejmujące sterowanie wieloosiowe, wymianę matryc i import plików CAD.
- Wsparcie techniczne i części zamienne: Natychmiastowy dostęp do zdalnego rozwiązywania problemów i szybka dostawa oryginalnych części zamiennych OEM.
Podziel się zakresem średnicy zewnętrznej rury, harmonogramami gięcia i zakresem automatyzacji dla szczegółowej maszyn do obrotowego gięcia zimnego CNC wyceny—Skontaktuj się z ProMach z profilem STEP/IGES i preferencjami napędu.
Najczęściej zadawane pytania
Bezpośrednie odpowiedzi na pytania dotyczące formowania zimnego versus gorącego, kompensacji sprężynowania, materiałów oraz giętarka rur doboru dla maszyn do obrotowego gięcia zimnego CNC.
| Pytanie | Odpowiedź |
|---|---|
| Zimne gięcie obrotowe vs. gorące gięcie | Chłodne gięcie rur za pomocą obrotowego wyciągu wykorzystuje siłę mechaniczną w temperaturze otoczenia, zachowując integralność materiału i wykończenie powierzchni przy szybkim cyklu pracy. Termiczne gięcie na gorąco stosuje płomień lub indukcyjne nagrzewanie, co zwiększa ryzyko odkształceń, skali i zmian metalurgicznych przy wolniejszych cyklach nagrzewania i chłodzenia. |
| Jak działa automatyczna kompensacja sprężystości powrotnej | Pamięć metalu powoduje, że rury odkształcają się po zwolnieniu nacisku. Oprogramowanie sterujące bezpośrednio kontroluje sprężystość powrotną:
|
| Wybór giętarki do rur vs giętarki z wkładką | Okrągłe giętarka rur i rurki mandrelowe do zginania konfiguracje dzielą tę samą rotacyjne gięcie rur podstawę: ustawienia z wkładką trzymają giętarka o małym promieniu CLR do 1׌R; bez wkładki hydrauliczna giętarka do rur poziomy pasują do odcinków o 2׌R–3׌R na standardowej grubości ścianek. |
| Kompatybilne materiały dla maszyn CNC do chłodnego obrotowego gięcia rur | Te maszyn do obrotowego gięcia zimnego CNC tworzą szeroki zakres profili okrągłych, kwadratowych i wytłaczanych bez uszkodzenia materiału:
|
| Minimalny promień zgięcia bez odkształceń | Używając pełnej rurki mandrelowe do zginania konfiguracji, ustawienia rdzenia konsekwentnie osiągają zgięcie o małym promieniu do 1xDługość zewnętrzna (promień osiowy równy 1x średnicy zewnętrznej rury) bez spłaszczania, zapadania się lub marszczenia rury. Dla zastosowań bez rdzenia, promień 2xOD do 3xOD utrzymuje kształt strukturalny przy standardowych grubościach ścianek. Prześlij próbki materiałów i harmonogramy zaginania przez Skontaktuj się z ProMach w celu layoutu narzędzi rdzeniowych i walidacji czasu cyklu. |