
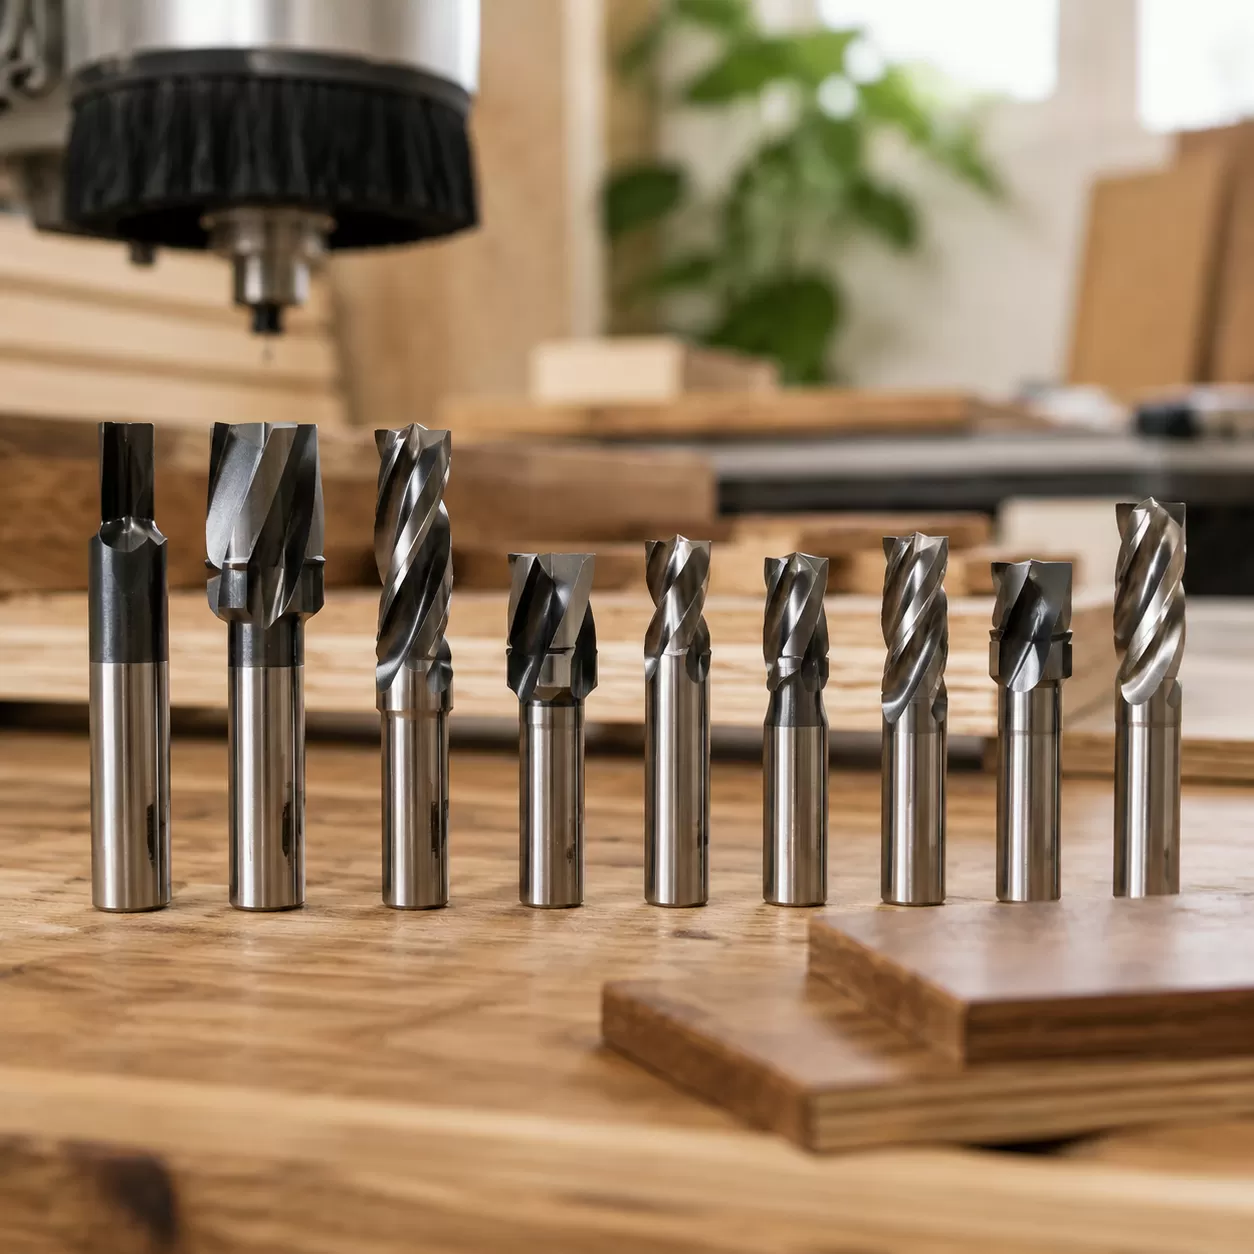
Matrice dei Materiali degli Strumenti
Quando si fresano legni duri come quercia, acero o noce, la scelta del materiale dello strumento determina se otterrai una finitura impeccabile o un pezzo rovinato. In qualità di produttore e fornitore specializzato di frese per router CNC per legno, testiamo quotidianamente questi strumenti. La scelta si riduce a due materiali principali: carburo solido e acciaio ad alta velocità (HSS).
Carburo Solido: lo Standard d'Oro per i Legni Duri
Per lavorazioni serie di legni duri, fresatrici a spirale in carburo solido sono lo standard assoluto del settore. Il legno duro è altamente abrasivo e ricco di fibre dense che affilano rapidamente i metalli più deboli. Il carburo solido è incredibilmente rigido e mantiene un filo di taglio affilato fino a quattro volte più a lungo rispetto all'acciaio. Questa rigidità riduce al minimo la deviazione dell'utensile, garantisce una qualità di finitura eccezionale e gestisce il calore elevato generato durante tagli profondi di profili.
Acciaio ad Alta Velocità (HSS)
Le frese in acciaio ad alta velocità sono più affilate appena uscite dalla scatola e costano meno rispetto al carburo. Tuttavia, l'HSS perde la tempera e si smagnetizza rapidamente quando sottoposto a frizione intensa e problemi di dissipazione del calore comuni nei legni densi. Mentre l'HSS funziona bene per legni morbidi o per brevi lavori fai-da-te, si usura troppo in freddi legni duri e gommosi, portando a bruciature sui bordi e strappi nella venatura.
La Sentenza
| Caratteristica | Frese in Carburo Solido | Frese in Acciaio ad Alta Velocità (HSS) |
|---|---|---|
| Durata degli Strumenti | Estrema (Dura 3-4 volte di più) | Breve (Si smagnetizza rapidamente nei legni duri) |
| Resistenza al Calore | Eccellente (Mantiene la durezza) | Scarso (Si ammorbidisce sotto alta temperatura) |
| Qualità del taglio | Costantemente pulito | Pulito inizialmente, si degrada rapidamente |
| Migliore utilizzo per | Esecuzioni di produzione, legni duri densi | Legni morbidi, lavori hobbistici leggeri |
La nostra raccomandazione: Investi sempre in carburo solido per la lavorazione di legni duri. La durata estesa dell'utensile e la superiore tenuta del filo compensano facilmente il costo iniziale più elevato riducendo i tempi di inattività della macchina e gli sprechi di materiale.
Decodifica delle geometrie delle frese per l'estrazione di legni duri
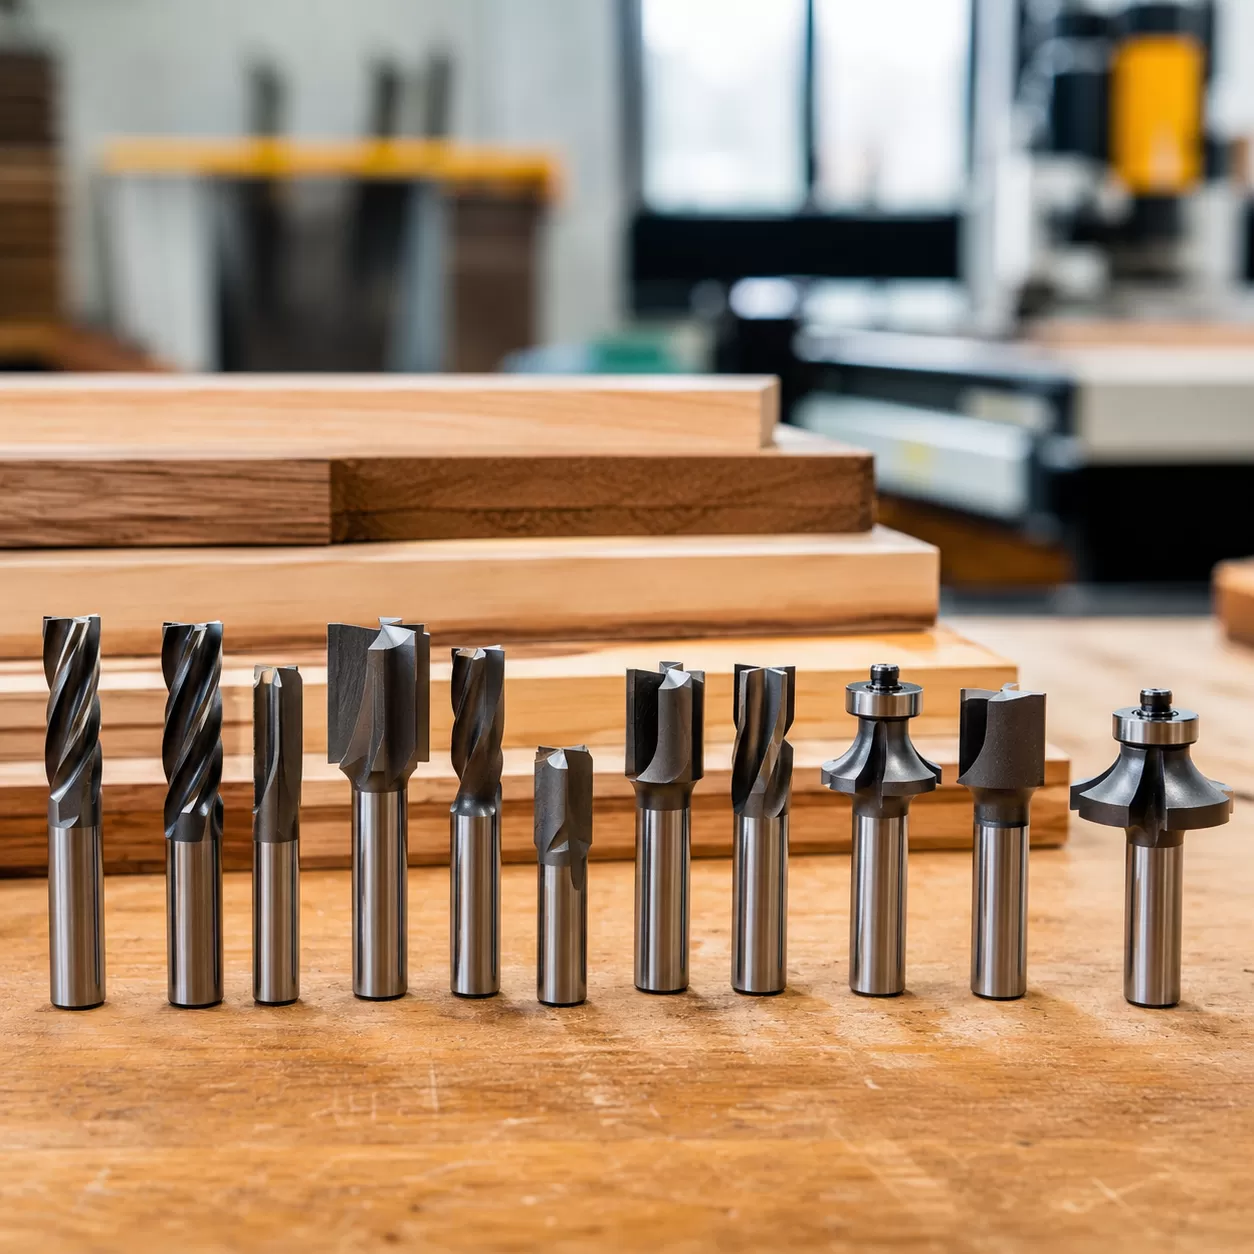
Scegliere la giusta geometria della fresa è la decisione più critica quando si determina quali punte CNC per legni duri offriranno il taglio più pulito. Il modo in cui una fresa è scanalata determina come vengono rimossi gli trucioli e come vengono tagliate le fibre del legno.
A. Due-frese vs. singola/multifrese
Per legni duri densi come quercia, acero e noce, una fresa a due-frese con taglio verso l'alto rappresenta l'equilibrio perfetto. Le frese a singola fresa non offrono abbastanza resistenza strutturale per i legni duri e possono deviare, mentre le frese a tre o quattro frese rimuovono gli trucioli troppo lentamente, causando attrito e bruciature immediate del legno. Due frese forniscono la valle di trucioli ideale per sollevare i residui di legno duro pesante fuori dal taglio a velocità di avanzamento ottimali.
B. Frese a spirale con taglio verso l'alto
Una fresa a spirale con taglio verso l'alto solleva gli trucioli di legno verso l'alto e fuori dal taglio, molto simile a una punta di trapano standard.
- Ideale Per: Profondità di tasche, rimozione di materiale pesante e fresatura di scanalature.
- Il Problema: Poiché tira verso l'alto, può causare scheggiature minori o strappi sulla superficie superiore del pezzo di legno duro.
- è spesso la scelta finanziaria superiore. Usa questo quando la finitura della superficie superiore non è prioritaria, o quando si eseguono tagli di profilo profondi dove il rischio di ostruzione delle trucioli è elevato.
C. Fresa a spirale con punta di avanzamento verso il basso
Una fresa a spirale con punta di avanzamento verso il basso fa esattamente il contrario—spinge le trucioli verso il basso, verso il piano della macchina.
- Ideale Per: Creare un bordo superiore impeccabilmente pulito su impiallacciature e scanalature poco profonde.
- Il Problema: Spingere le trucioli verso il basso significa che si compattano strettamente nel taglio. Se usate per canali profondi, l'attrito intrappolato brucerà il legno e rovinerà lo strumento.
- è spesso la scelta finanziaria superiore. Limitare le frese a spirale con punta di avanzamento verso il basso a passaggi poco profondi o a tagli finali di superficie perimetrale.
D. Frese di compressione (L'ibrido definitivo)
Le frese di compressione combinano il meglio di entrambi i mondi. La parte inferiore della fresa solleva le trucioli, mentre la parte superiore le spinge verso il basso, comprimendo le fibre del legno verso il centro del materiale.
- Ideale Per: Tagli di profilo a spessore completo su compensato con faccia in legno duro o legno massiccio.
- Il Risultato: Elimina completamente lo strappo sia sulla faccia superiore che su quella inferiore del pannello in un singolo passaggio.
E. Frese a doppelame dritto
Prima che le frese a spirale prendessero il sopravvento, la fresa a doppelame dritto era lo standard del settore.
- Caratteristiche: Queste frese presentano bordi di taglio dritti e verticali anziché a spirale.
- Ideale Per: Taglio di bordo semplice ed economico e fresatura superficiale.
- Prestazioni: Mancano dell'azione di taglio morbida delle opzioni a spirale, il che significa che colpiscono più duramente la superficie del legno duro e si usurano più rapidamente, ma rimangono un'ottima opzione economica per una profilatura semplice.
| Tipo di fresa | Direzione del truciolo | Qualità del Bordo Superiore | Qualità del Bordo Inferiore | Migliore Applicazione |
|---|---|---|---|---|
| Spirale a taglio verso l'alto | Verso l'alto | Propenso a strappo | Perfetto | Tasche profonde e fresature a incastro |
| Spirale a taglio verso il basso | Verso il basso | Perfetto | Propenso a strappo | Dado superficiale e rivestimenti sottili |
| Compressione | Facciante centrale | Perfetto | Perfetto | Profilatura a spessore completo |
| Fresa a spirale dritta | Neutrale | Onesto | Onesto | Taglio dei bordi del budget |
Se i componenti della tua macchina si usurano a causa della produzione intensiva di legno duro, mantenere la configurazione con qualità Parti di ricambio CNC garantirà che il tuo mandrino e le collette tengano queste geometrie ad alte prestazioni perfettamente rigide durante tagli intensi.
Bit specializzati per la lavorazione del legno duro
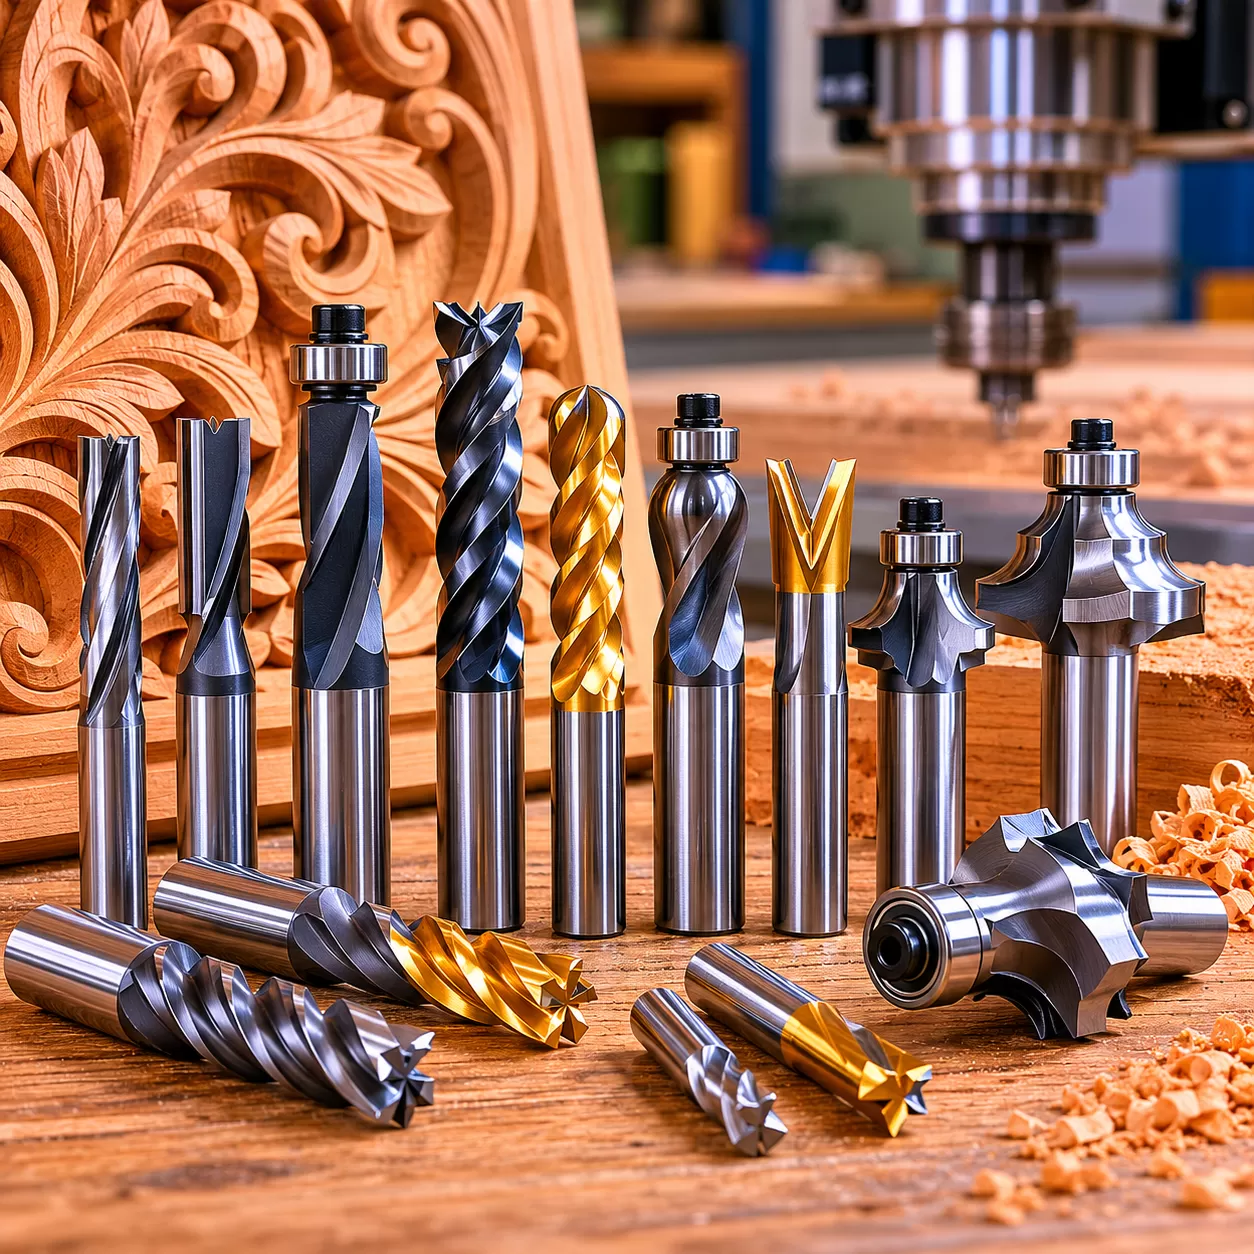
Quando sono necessari tagli profondi o intricate sculture 3D, le punte standard non sono sempre sufficienti. Specie dense come quercia, noce e acero richiedono geometrie specializzate per eliminare efficacemente le trucioli e mantenere una qualità di finitura superficiale impeccabile. In quanto produttore dedicato di macchinari industriali pesanti, inclusi sistemi avanzati tornio CNC per legno sappiamo esattamente come la scelta degli utensili influisce sul prodotto finale.
Fresatrici di sgrossatura (Punte a pannocchia)
Per la rimozione di materiale pesante, una punta standard può avere difficoltà a dissipare il calore in legni densi. È qui che entra in gioco la fresatrice di sgrossatura, spesso chiamata punta "pannocchia".
- Design con bordo scallopato: Le spigoli di taglio rotti frammentano le fibre di legno in trucioli piccoli e gestibili, anziché in lunghe filamenti.
- Carico ridotto: Riduce significativamente la forza di taglio e le vibrazioni della macchina, proteggendo il mandrino.
- Il flusso di lavoro: Utilizza una fresatrice di sgrossatura per rimuovere rapidamente la maggior parte del legno duro, lasciando un piccolo offset per un passaggio di finitura pulito con una punta standard in carburo di tungsteno a spirale.
Punte a sfera e V:
Per profilature dettagliate 3D, incisioni e smussi, sono necessari punte specializzate progettate per la precisione.
- Punte a sfera: Ideali per contorni 3D e superfici curve e lisce. La punta arrotondata elimina gli angoli interni acuti, offrendo una finitura superficiale liscia direttamente dalla macchina.
- Punte V (V-Groove): La scelta preferita per lettere nitide, angoli acuti e sculture complesse. Sono eccellenti per incidere linee profonde e drammatiche senza scheggiare la superficie del legno duro.
L'utilizzo degli strumenti specializzati giusti garantisce che il tuo router CNC funzioni in modo efficiente, prevenga la bruciatura dei bordi ed estenda la durata dei componenti della tua macchina.
Avanzamenti, Velocità e Carichi di Truciolo
Combattere il Nemico N. 1: il Calore
Quando si lavorano legni duri densi come quercia, acero o noce, il calore è il tuo nemico assoluto. A differenza del metallo, il legno non dissipa il calore attraverso i trucioli; invece, l'attrito si accumula proprio sul filo del tagliente del tuo fresatrici a spirale in carburo solido. Se la tua velocità di avanzamento è troppo lenta, la fresa sfrega contro il legno invece di tagliarlo, portando a bordi bruciati, fumo e utensili rapidamente smussati. Come produttore di lunga data di macchine per impieghi gravosi Macchine di fresatura CNC, sottolineiamo sempre che mantenere una velocità di avanzamento adeguata è l'unico modo per espellere il calore con i trucioli di legno.
Calcolare il Punto Ideale
Per ottenere una finitura superficiale di qualità impeccabile e prevenire la rottura dell'utensile, devi puntare al corretto calcolo del carico di truciolo. Il carico di truciolo è lo spessore effettivo del truciolo di legno tagliato da ogni tagliente per giro. Puoi calcolare i tuoi parametri target per il router CNC per legno utilizzando questa formula standard:
\text{Carico di Truciolo} = \frac{\text{Velocità di Avanzamento (pollici o mm al minuto)}}{\text{RPM} \times \text{Numero di Taglienti}}
Per legni duri densi, utilizzare queste configurazioni di base per trovare il tuo punto ideale:
| Diametro della Fresa | Carico di Truciolo Target (Legno Duro) | Numero di Taglienti Consigliato |
|---|---|---|
| 1/8" (3,175mm) | 0.003" - 0.005" | Fresa a due alette con taglio ascendente |
| 1/4" (6,35mm) | 0.009" - 0.011" | Fresa a due alette o fresatrici di compressione |
| 1/2" (12,7mm) | 0.016" - 0.018" | Fresa a due alette o fresa per sgrossatura |
Regola contemporaneamente la velocità del mandrino RPM e la velocità di avanzamento. Se noti polvere di legno fine invece di scaglie di legno distinte e pulite, aumenta immediatamente la portata o riduci la velocità del mandrino.
Fresatura a risalita vs. Fresatura convenzionale nei legni duri
La direzione in cui il bit interagisce con la venatura del legno influisce drasticamente sul risultato finale del bordo. Scegliere la giusta direzione di fresatura è un elemento chiave di prevenzione della scheggiatura:
- Fresatura a risalita: Il bit ruota con nella direzione dell'avanzamento. Questo crea una scheggia che inizia spessa e si assottiglia, offrendo una finitura della superficie eccezionalmente pulita e riducendo l'effetto fuzzing. È molto efficace per passaggi finali su configurazioni CNC rigide.
- Fresatura convenzionale: Il bit ruota contro la direzione dell'avanzamento. La scheggia inizia sottile e si ispessisce. Sebbene eserciti meno shock improvvisi su macchine più leggere, può tirare le venature instabili del legno, aumentando il rischio di scheggiature sulla vernice superiore.
Per i migliori risultati su venature dense, esegui un passaggio di sgrossatura usando la fresatura convenzionale, lasciando circa 0,02 pollici di materiale, e completa con un passaggio finale di finitura a profondità totale usando la fresatura a risalita.
Risoluzione dei problemi comuni con le macchine CNC per legni duri
Lavorare con legni duri densi come quercia, noce o acero su un fresatrici CNC offre risultati sorprendenti, ma mette anche alla prova i tuoi utensili e la tua macchina. Quando qualcosa va storto, di solito si tratta di una discrepanza tra la geometria della fresa, il carico del truciolo o la densità del materiale. Ecco come diagnosticare e risolvere immediatamente i tre problemi più comuni nella lavorazione di legni duri.
Problema: Bruciatura del bordo e fumo
Vedere fumo o bordi carbonizzati è un chiaro segno che il tuo utensile sfrega contro il legno invece di tagliarlo. Questa frizione genera calore estremo, che rovina la superficie del legno e distrugge rapidamente il temperamento del tuo fresa in carburo solido or acciaio ad alta velocità (HSS) bit.
- La causa: La tua velocità di avanzamento è troppo lenta, o la velocità del mandrino (RPM) è troppo alta. Questo crea una dimensione del truciolo incredibilmente piccola, trasformando il legno in polvere fine che intrappola il calore.
- La soluzione: * Aumenta la velocità di avanzamento: Muovi la macchina più velocemente attraverso il materiale in modo che la fresa prenda trucioli più grandi.
- Riduci i giri del mandrino: Diminuisci la velocità di rotazione per bilanciare il calcolo del carico del truciolo.
- Controlla l'accumulo di resina: Resina e pitch possono cuocere sulla fresa a due-frese con taglio verso l'alto or fresa a doppelame dritto. Pulisci la fresa con un detergente dedicato.
- Sostituisci le frese usurate: Un bordo usurato perde la capacità di taglio a cesoia e ricorre al taglio per attrito.
Problema: Strappo o scheggiature sulla Veneer superiore o sulla venatura
La rottura si verifica quando la forza verso l'alto della fresa solleva e frattura le fibre del legno lungo la venatura prima che possano essere tagliate pulitamente.
- La causa: Utilizzare il geometria della fresa sbagliata.
- La soluzione:
- Passa a una fresa a spirale discendente: Una fresa discendente spinge le fibre del legno verso il basso durante il taglio, lasciando una finitura superficiale superiore impeccabile.
- Usa frese a compressione: Per pezzi grezzi di legno duro o compensato impiallacciato, una fresa a compressione presenta una parte inferiore a spirale ascendente e una parte superiore a spirale discendente, che comprimono le fibre del legno per eliminare lo strappo su entrambi i lati.
- Cambia la direzione del percorso utensile: Alterna tra fresatura a spianatura e fresatura convenzionale. I legni duri spesso rispondono meglio alla fresatura a spianatura nell'ultimo passaggio per prevenire scheggiature.
- Applica un passaggio di intaglio: Programma un primo passaggio poco profondo (circa 0,5 mm di profondità) a una velocità di avanzamento più lenta per pre-tagliare la venatura.
Problema: Vibrazioni eccessive della macchina o deflessione della fresa
Le vibrazioni della macchina si manifestano come creste antiestetiche o "onde" sul bordo tagliato, accompagnate da un rumore forte e vibrante dal portale. La deflessione della fresa significa che le forze stanno piegando fisicamente la fresa del router, portando a dimensioni imprecise.
- La causa: Spingere troppo lo strumento, usare una fresa troppo lunga o far funzionare una macchina che manca di rigidità.
- La soluzione:
- Riduci la profondità di taglio (DOC): Non superare una profondità pari al diametro della tua fresa per passata quando tagli legni densi. Se stai usando una fresa da 6 mm, taglia in strati da 3 mm o 4 mm.
- Usa un diametro di codolo maggiore: Sostituisci una fresa da 1/4 di pollice con una fresa in carburo pieno da 1/2 pollice. Il nucleo più spesso aumenta notevolmente la rigidità.
- Usa una fresa per sgrossatura: Per tagli di profilo profondi, usa una fresa per sgrossatura "a pannocchia" per rompere i trucioli e alleviare la pressione di taglio prima di eseguire un passaggio di finitura con una fresa standard a due taglienti standard.
- Accorciare l'estensione: Assicurarsi che il bit sia inserito il più profondamente possibile nel colletto in modo sicuro per minimizzare la leva e la flessione.
Domande frequenti sui bit per fresatrici CNC per legni duri
Qual è il diametro migliore del bit per tagliare querce o noce densa?
Per la rimozione di materiale pesante in legni duri come quercia o noce, un bit di diametro 1/4 di pollice o 1/2 di pollice è la scelta ideale. Diametri più grandi offrono la rigidità strutturale necessaria per prevenire la deviazione del bit e gestire la resistenza di pattern a grana stretta. Se il tuo progetto prevede dettagli intricati o angoli interni stretti, passa a un bit di 1/8 di pollice o inferiore specificamente per le passate di dettaglio dopo aver rimosso la maggior parte del materiale con uno strumento più grande. Come produttore di router CNC per legno, spindle industriali, progettiamo i nostri mandrini per gestire efficacemente questi bit in carburo solido di diametro maggiore senza perdere passi.
Quanti flauti sono necessari per la fresatura di legno duro?
A configurazione a due flauti è il punto ideale per la fresatura di legno duro. Offre il perfetto equilibrio tra spazio di evacuazione delle schegge e qualità della finitura del bordo. Mentre un bit a singolo flauto rimuove le schegge rapidamente, può causare vibrazioni in legni densi. Al contrario, bit a tre o quattro flauti hanno valli più piccole tra le lame di taglio, che intrappolano la polvere di legno, causano attrito e bruciano il legno. Usa due flauti per mantenere ottimizzato il carico di schegge e ottenere tagli puliti.
Posso usare un bit a taglio verso il basso per tagli profondi in legno duro?
No, l'uso di un bit a spirale a taglio verso il basso per tagli profondi o tasche profonde in legno duro è fortemente sconsigliato. I bit a spirale a immersione a taglio verso il basso spingono le schegge verso il basso lungo la linea di taglio. In una scanalatura profonda, quelle schegge non hanno modo di uscire, portando a un immediato riscaldamento, intasamento e potenziale rottura del bit. Riserva i bit a taglio verso il basso per dado poco profondi o lo strato superiore di laminati. Per tagli profondi, usa sempre un bit a spirale a taglio verso l'alto o un tagliatore di compressione per garantire un'evacuazione corretta delle schegge.
Come posso impedire al mio legno di bruciare sulla macchina CNC?
La bruciatura del legno è causata dall'attrito quando la fresa sfrega contro il materiale invece di tagliarlo. Per eliminare la bruciatura sulla tua macchina CNC, applica queste regolazioni:
- Aumenta la velocità di avanzamento: Sposta il carro più velocemente in modo che la fresa trascorra meno tempo sfregando su un singolo punto.
- Riduci i giri del mandrino: Riduci la velocità del dial per diminuire il calore di attrito generato al secondo.
- Controlla gli utensili usurati: Sostituisci le frese usurate con frese in carburo solido di alta qualità che tagliano nettamente le fibre del legno duro.
- Rimuovi la polvere: Utilizza un sistema di raccolta polvere potente o un assistente d'aria per evitare di ricutare le schegge vecchie.


