
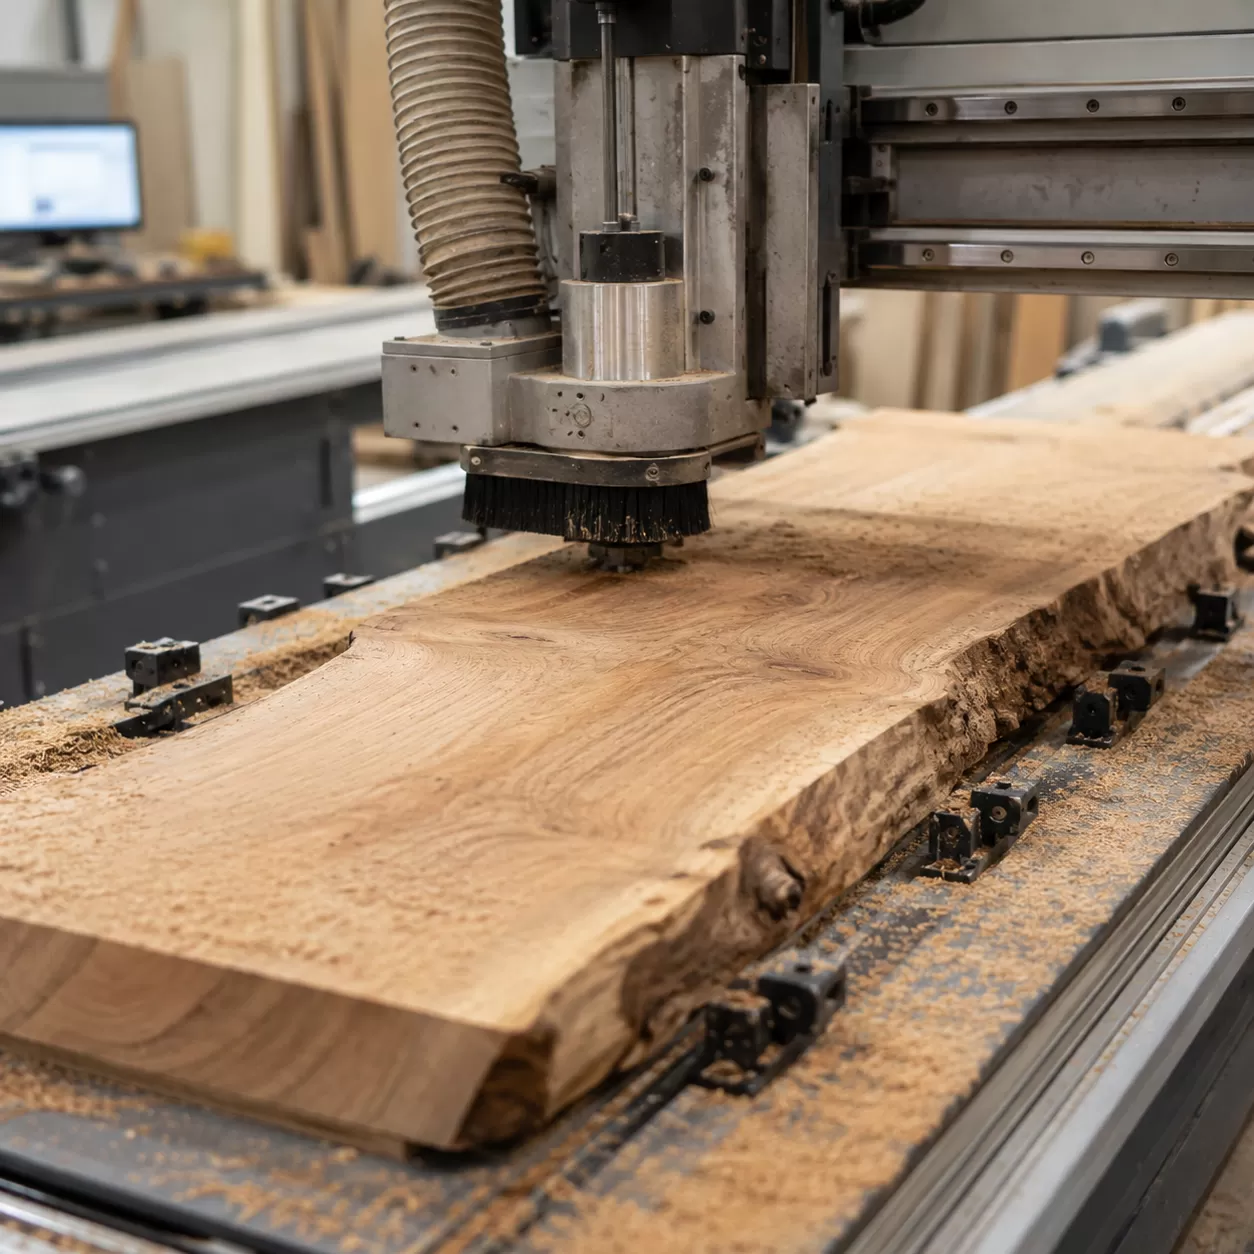
Mentre lastre con bordi vivi ampi e legname altamente figurato sembrano incredibili, sono note per distruggere i piallatrici di spessore tradizionali con gravi strappi della venatura.
Ecco dove entra in gioco la tua fresatrice CNC.
Quando programmata correttamente, la tua macchina funge da sistema di spessore di altissima precisione. Ma ottenere una superficie di riferimento perfettamente piatta e coplanare richiede più di semplicemente mettere una tavola sul letto e premere start. Devi capire l'interazione precisa tra allineamento della macchina, utensili specializzati e fissaggi intelligenti.
In questa guida completa alla lavorazione, noi di ProMach analizziamo il flusso di lavoro tecnico esatto per come appiattire il legno su una fresatrice CNC. Imparerai come eliminare il problema del "rocking" con spessori strategici, scegliere il bit per fresatrice a fresa volante, ottimizzare i parametri del software CAM e eliminare le creste degli utensili.
Andiamo subito al piano tecnico.
Lista di controllo prima della lavorazione
Prima di montare una lastra con bordo vivo deformato o un pezzo grezzo di legno sulla tua macchina, devi assicurarti che la base della macchina sia assolutamente precisa. Fresatura del piano di appoggio CNC è il punto di partenza letterale di ogni progetto di appiattimento di successo. Se il piano di appoggio non è perfettamente parallelo agli assi X e Y della tua macchina, non otterrai mai un pezzo perfettamente piatto, non importa quanto siano avanzati i tuoi percorsi utensili.
La base della planarità
Un taglio piatto richiede una superficie di riferimento perfettamente piatta. Col tempo, umidità, uso intensivo e stress meccanici causano deformazioni o compressioni del piano di appoggio CNC. Inizio sempre controllando l'integrazione stretta della tavola sacrificiale con il letto della macchina. Se il piano di appoggio si muove anche di una frazione di millimetro sotto la pressione di taglio di un grande spianatura lastra CNC operazione, lo spessore finale del tuo legno risulterà irregolare.
Il colpevole nascosto delle creste
Hai mai finito un passaggio di spianatura solo per trovare minuscole creste a gradino lungo le linee del percorso utensile? Non è un problema del tuo legno; è un problema di allineamento strutturale noto come mandrino non allineato (untrammed spindle).
Quando il tuo mandrino è leggermente inclinato rispetto al piano della macchina, un ampio bit per fresatrice a fresa volante or fresa per piano di lavoro taglierà più in profondità da un lato rispetto all'altro. Invece di una superficie perfettamente liscia e piana, otterrai una serie di micro-gradini. Anche una frazione di grado fuori asse rovinerà una lastra di legno duro di pregio.
Come controllare e correggere l'allineamento
Perfetto l'allineamento del mandrino significa che il tuo mandrino è esattamente a 90 gradi perpendicolare al piano di lavoro in entrambe le direzioni X e Y.
- Il test meccanico: Inserisci un'asta piegata o uno strumento dedicato per il controllo dell'allineamento con comparatore nel pinza del mandrino. Ruota manualmente il mandrino a mano per spazzare un ampio cerchio sul piano.
- Identifica i punti alti: Misura la variazione tra i punti anteriore, posteriore, sinistro e destro della spazzata.
- Regolazione dell'asse Z: Allenta il supporto del mandrino e utilizza spessori di precisione o viti di regolazione integrate per correggere l'inclinazione.
- Passaggio di verifica: Una volta che il comparatore segna zero sull'intera spazzata, blocca il mandrino ed esegui un leggero passaggio di sgrossatura con la tua fresa per spianatura per fresatrice CNC creare un piano di riferimento perfettamente piatto.
Selezionare lo Strumento Definitivo
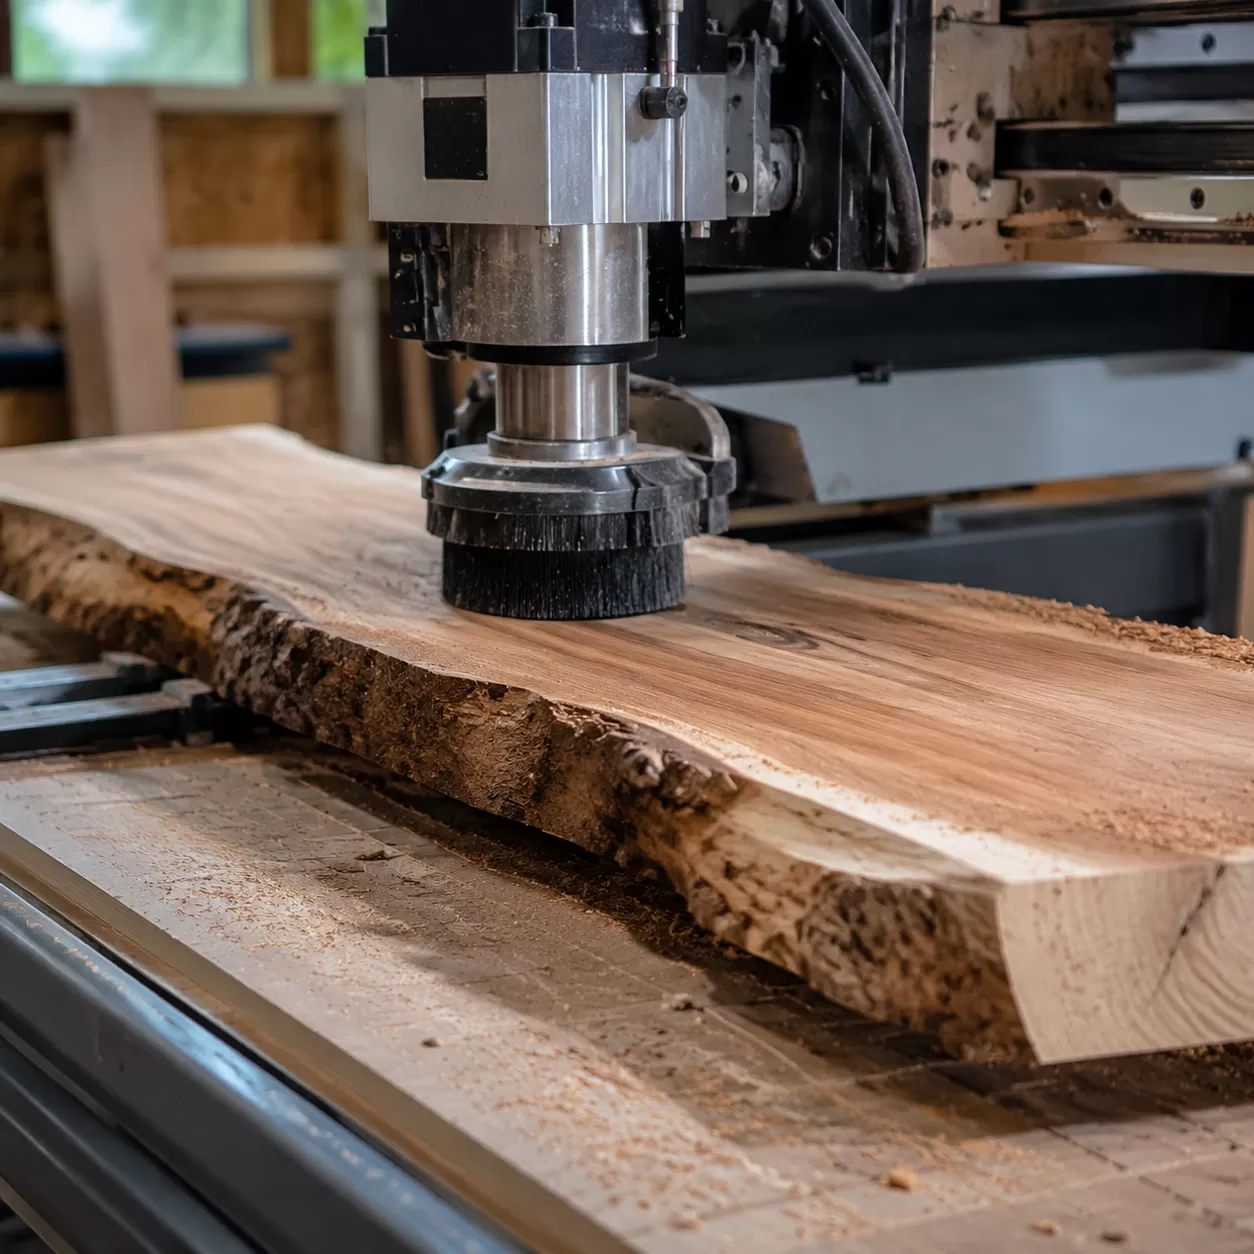
Scegliere il taglierino giusto fa la differenza tra una finitura liscia come il vetro e una lastra di legno duro rovinata. Quando impari come appiattire il legno su una fresatrice CNC, la tua scelta di un fresa per superficie CNC indica le tue velocità di avanzamento, le limitazioni di passaggio e la quantità di carteggiatura post-machining necessaria.
Anatomia di una Fresa per Superficie CNC
Un fresa per piano di lavoro or bit per fresatrice a fresa volante presenta una geometria unica progettata specificamente per la sgrossatura inferiore. A differenza delle frese standard, queste punte presentano più inserti in carburo posizionati a un angolo di rake negativo per tagliare le fibre di legno orizzontalmente anziché tirarle verticalmente. Questa geometria previene il strappo su venature complicate, rendendole essenziali per operazioni di livellamento di lastre CNC su materiali di alto valore con bordo vivo.
Abbinare il Mandrino e il Diametro alla Potenza del Mandrino
Devi bilanciare il diametro di taglio della tua fresa per sgrossatura inferiore con la capacità rigida della struttura della macchina e la potenza del motore del mandrino. Per mandrini industriali pesanti, l'utilizzo di Parti di ricambio CNC come le pinze bilanciate robuste garantisce che gli utensili di grande diametro operino senza indurre armoniche distruttive.
| Potenza del Mandrino | Diametro del Mandrino Consigliato | Diametro massimo dell'utensile | Applicazione Ideale |
|---|---|---|---|
| Bassa Potenza (1,5 kW – 2,2 kW) | 1/2 pollice (12,7mm) | 1,5 pollici – 2,0 pollici | Piccole tavole, Fresatura del piano di appoggio CNC |
| Potenza media (3,0 kW – 4,5 kW) | 1/2 pollice o 12mm | 2,0 pollici – 2,5 pollici | Tavoli di medie dimensioni, livellamento di lastre con bordo vivo |
| Alta Potenza (6,0 kW+ / Industriale) | 3/4 pollice o oltre 20mm | 3,0 pollici – 4,0 pollici | Legname di grandi dimensioni, produzione ad alto volume |
ProMach Pro-Tip: Mai sovradimensionare il diametro dello strumento per risparmiare tempo se il mandrino manca di coppia. Un bit sovradimensionato causa una diminuzione del regime RPM del mandrino sotto carico, portando a segni di bruciatura, linee di cresta severe e guasti prematuri del carburo. Per risultati ottimali, attenersi a un diametro dello strumento che consenta di mantenere costanti avanzamenti e velocità per l'rasatura del legno.
Strategie di fissaggio e stabilizzazione per legno storto
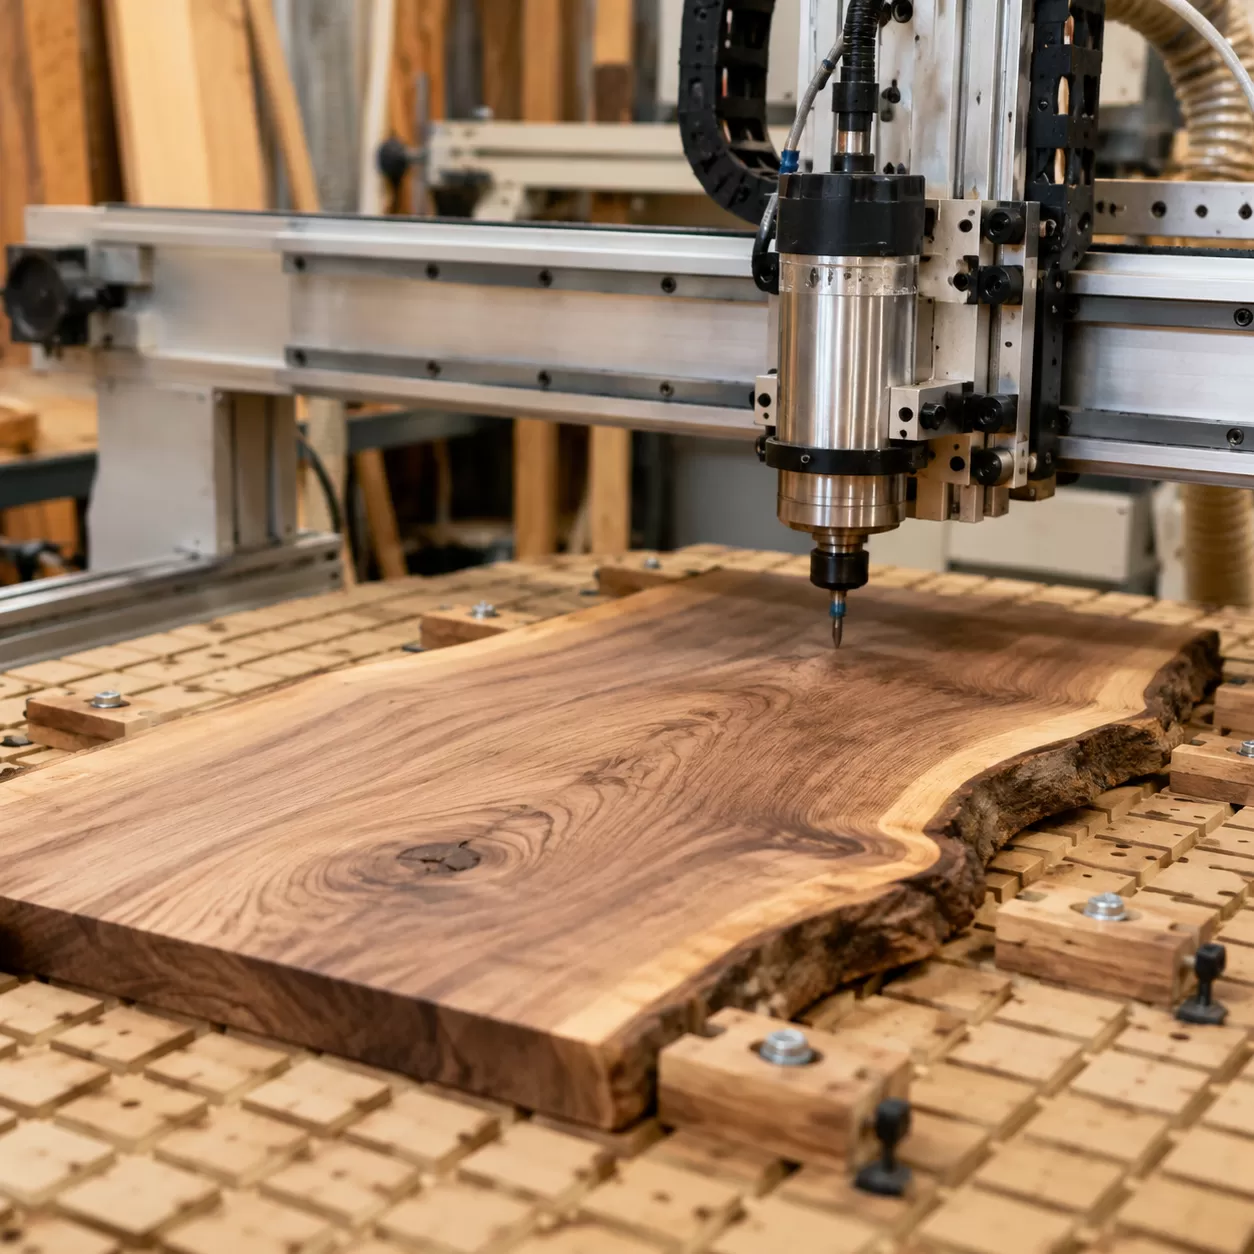
L'rasatura di lastre con bordo vivo o di legno torsionato richiede un approccio strategico al fissaggio. Se si blocca una tavola deformata in modo errato, si rovina il taglio prima ancora che il mandrino inizi a ruotare.
La Trappola del Sovraccinamento Meccanico
Forzare una tavola torsione o concava contro il piano di appoggio CNC usando morsetti ad alta pressione è un errore critico. Quando si applica una forza verso il basso eccessiva, il legno si flette temporaneamente in piano. Nel momento in cui il percorso utensile termina e si rilasciano i morsetti, il legno ritorna alla sua forma originale deformata. Ti rimane un pezzo con uno spessore uniforme ma completamente deformato.
L'Analisi "Stop-The-Rock"
Prima di fissare il pezzo, posizionalo sul letto e individua i punti più alti e più bassi. Premi sugli angoli per vedere dove si muove. L'obiettivo del lavoro CNC di livellamento delle lastre è eliminare completamente questo movimento senza alterare la posizione di riposo naturale del legno.
Il Processo di Shimmying
Per stabilizzare una scheda problematica, inserisci spessori di plastica o legno sotto le fessure e i punti bassi identificati durante l'analisi.
- Trova i vuoti tra il legno e la superficie di appoggio.
- Fai scorrere gli spessori in posizione fino a quando il movimento oscillatorio si ferma.
- Fissa gli spessori con colla calda o nastro adesivo blu da pittore in modo che non si spostino durante la lavorazione.
Flussi di lavoro per schede di supporto
Per pezzi gravemente deformati, piccoli o irregolari, la pinzatura standard fallisce. Nel nostro laboratorio, ci affidiamo a un flusso di lavoro con scheda di supporto sacrificabile.
- Fissa il materiale deformato su un pezzo piatto di MDF o compensato usando colla calda e spessori.
- Fissa questa scheda di supporto secondaria al tuo fresatrice CNC per legno a 3 assi usando morsetti da tavolo standard o una griglia a vuoto.
- Macchina Faccia Una superficie completamente piatta.
- Gira il pezzo, rimuovi la scheda di supporto e confronta la faccia appena appiattita direttamente contro la tua tavola di appoggio principale per completare il progetto.
Programmazione Software CAM & Strategia di Percorso Utensile per l'Appiattimento del Legno su una CNC Router
Quando si impara come programmare una macchina CNC per l'appiattimento di lastre, la strategia del software è altrettanto critica quanto la configurazione fisica. La corretta scelta del percorso utensile previene il distacco del materiale, risparmia tempo e protegge il bit di superficie.
Scegliere il Percorso Utensile di Finitura CNC
Per l'appiattimento di lastre di legno, un percorso utensile raster ( zig-zag) o un strategia di percorso utensile a tasca CNC sono le due migliori opzioni.
- Percorso utensile raster: Ideale per la sgrossatura allineata alla venatura. Programma la macchina per tagliare parallelamente alla venatura del legno per minimizzare lo strappo e ottenere la finitura più liscia.
- Percorso utensile a tasca (Offset): Si muove dall’interno verso l’esterno o viceversa. Pur essendo efficiente, costringe il cutter a transitare frequentemente attraverso la venatura finale, il che può causare piccoli scheggiature sui bordi dei progetti di appiattimento di lastre con bordo vivo.
La regola di ingresso/uscita sicura
Mai immergere un cutter per piano di taglio di grande diametro direttamente nel materiale grezzo. Programma sempre una rampa di ingresso o un percorso di avvio esterno ai limiti del materiale. Entrare nel legno orizzontalmente o con un angolo poco acuto previene la deflessione del mandrino, elimina le tracce di bruciatura e prolungano la vita dello strumento.
Ottimizzazione della percentuale di sovrapposizione CNC
La percentuale di sovrapposizione determina quanto lo strumento si sovrappone ad ogni passaggio. Per una superficie pulita e senza creste, bilancia velocità e qualità della finitura:
- Sovrapposizione raccomandata: 30% a 40% della diametro totale dell’utensile.
- Perché è importante: Una sovrapposizione eccessiva lascia creste non tagliate (linee di testimonianza), mentre una troppo bassa spreca tempo e causa bruciature dovute all’attrito. Per un bit da fresatrice a volo di $2,5 pollici, una sovrapposizione tra $0.75 e $1 pollice è ideale.
Determinazione della profondità di taglio (DOC)
Il legno storto richiede una profondità di taglio conservativa per gestire punti elevati imprevedibili.
- Massima DOC: Mantieni la profondità tra $0.03\text{-pollici}$ ($0.8\text{ mm}$) e $0.06\text{-pollici}$ ($1.5\text{ mm}$) per passaggio.
- La Strategia: È sempre più sicuro ed efficiente eseguire due passaggi rapidi e poco profondi piuttosto che forzare il mandrino a scavare attraverso un carico pesante e irregolare in un singolo passaggio.
Calcolo di avanzamenti, velocità e direzione di taglio per la levigatura di lastre
Impostare correttamente gli avanzamenti e le velocità fa la differenza tra scaglie di legno pulite e una lastra bruciata o rovinata. Quando appiattisci il legno su un router CNC, devi mantenere il carico di scaglie corretto per mantenere il cutter fresco e prolungare la durata dell'utensile.
La Formula per Scaglie Pulite
Per evitare che il legno bruci o si strappi in modo fuzzy, calcola il carico di scaglie usando questa formula standard per CNC:
$$\text{Velocità di avanzamento} = \text{RPM} \times \text{Numero di eliche} \times \text{Carico di scaglie}$$
Per un tipico utensile rotante di grande diametro, si mira a un carico di scaglie pesante ($0.003\text{ a }0.005\text{ pollici per dente}$) per garantire che il bit stia effettivamente tagliando il legno piuttosto che sfregando contro di esso e generando calore.
Tabella di riferimento dei parametri di base
Queste impostazioni di base funzionano in modo efficiente per mandrini standard da 2,2 kW a 4 kW che utilizzano un utensile di superficie CNC da $2\text{-pollici}$ a $2.5\text{-pollici}$:
| Tipo di Legno | Velocità del Mandrino (RPM) | Avanzamento (IPM) | Profondità di Taglio (DOC) | Passo di sovrapposizione % |
|---|---|---|---|---|
| Legni Teneri (Pino, Cedro) | 12.000 – 14.000 | 200 – 250 | Fino a $0.125\text{ pollici}$ | 40% – 50% |
| Legni duri (Quercia, Noce) | 10.000 – 12.000 | 150 – 180 | $0.040\text{ a }0.060\text{ pollici}$ | 30% – 40% |
| Esotici / Molto figurati | 10,000 | 120 – 140 | Massimo $0.030\text{ pollici}$ | 25% – 30% |
Taglio in salita vs. fresatura convenzionale
Scegliere la direzione di taglio corretta previene la rottura del bordo e migliora la finitura complessiva della superficie sui grandi lavori di appiattimento di assi con bordo vivo.
- Taglio a risalita: Lo strumento ruota con nella direzione dell'alimentazione. Questo crea un profilo di trucioli da spesso a sottile, riducendo l'effetto fuzziness e lasciando una superficie superiore incredibilmente liscia. È il metodo preferito per l'ultimo passaggio.
- Fresatura convenzionale: Lo strumento ruota contro la direzione dell'alimentazione. Costringe la scheda da sottile a spesso, il che può causare sollevamenti e strappi lungo i bordi granulosi, ma esercita meno stress su materiali rigidi Macchine di fresatura CNC durante la rimozione di materiale pesante.
Per i migliori risultati su venature di legno imprevedibili, esegui le passate di sgrossatura utilizzando la fresatura convenzionale per rimuovere il materiale deformato, quindi passa a una passata di taglio in salita leggera per gli ultimi $0.010\text{ inches}$ per ottenere una finitura impeccabile.
Esecuzione
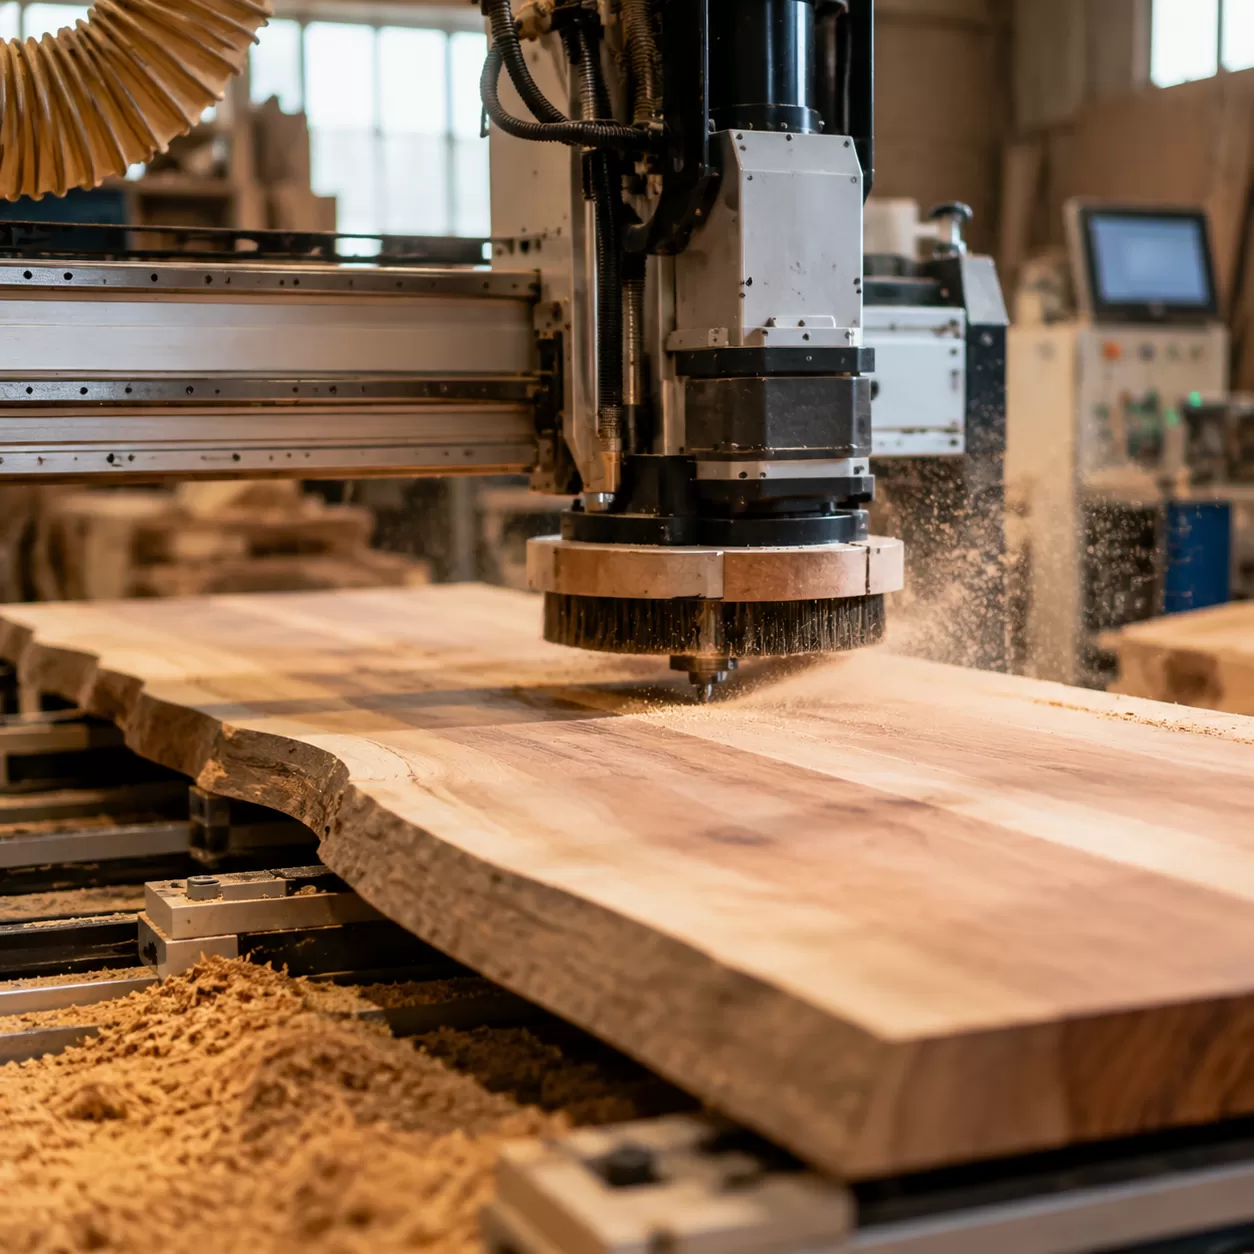
Con la tua configurazione CNC ottimizzata, è ora di eseguire il processo di spianatura delle tavole con la CNC. Seguire una sequenza rigorosa garantisce sicurezza, protegge i tuoi utensili e assicura un risultato perfettamente parallelo su entrambe le facce del tuo materiale.
Passo 1: Scansione per rilevamento metalli
Prima di avviare il tuo fresatrici CNC per metalli o mandrino per la lavorazione del legno, passa un metal detector portatile su tutta la superficie del legno. Chiodi nascosti, graffette da recinzione o viti rotte rovineranno istantaneamente una costosa fresa di spianatura in carburo e possono rappresentare un serio pericolo per la sicurezza.
Passo 2: Sonda asse Z
Imposta gli zeri X e Y della tua macchina nell'angolo di partenza. Per l'asse Z, individua il punto più basso sulla tavola di legno deformata per impostare il tuo riferimento iniziale se vuoi assicurare una pulizia totale, oppure sonda il punto più alto se hai bisogno di fare passate leggere e incrementali per evitare di sovraccaricare il mandrino.
Passo 3: Esecuzione Faccia A
Fissa saldamente il legno utilizzando la tua strategia di cunei e avvia il percorso utensile di spianatura della CNC. Tieni la mano vicino all'arresto di emergenza durante la prima passata per monitorare come la fresa interagisce con il materiale. Lascia che la macchina pulisca l'intera superficie superiore fino a quando la Faccia A non sarà completamente piana e liscia.
Passo 4: Ribaltamento e lavorazione parallela Faccia B
Aspira tutti i trucioli di legno, rilascia il sistema di bloccaggio e ribalta la tavola sul tuo piano di supporto piano della CNC. Poiché la Faccia A è ora perfettamente piana contro il piano, non avrai più bisogno di cunei. Blocca il materiale direttamente ed esegui il percorso utensile sulla Faccia B. Questa seconda operazione crea uno spessore uniforme su tutta la tavola, lasciandoti con due facce perfettamente parallele.
Condizionamento superficiale post-CNC
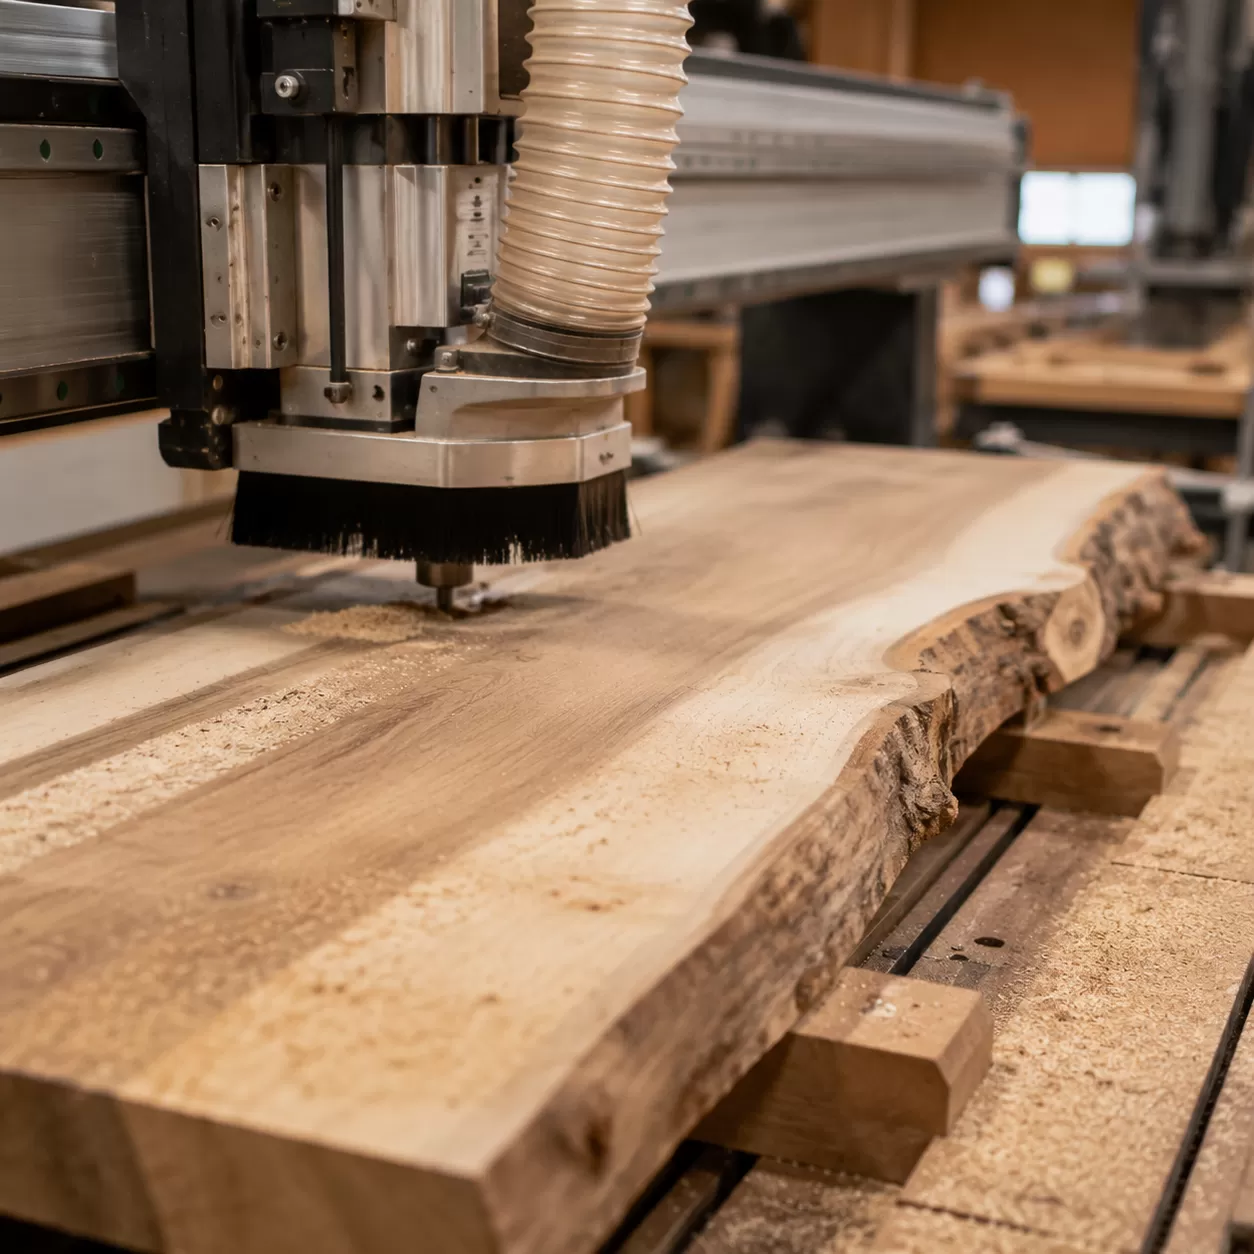
Anche con una macchina perfettamente calibrata, la spianatura del legno su un router CNC lascerà spesso deboli tracce visive o texture minori sulla superficie del legno. Queste linee di testimonianza sono completamente normali e segnano la transizione tra le passate del percorso utensile. Ottenere una finitura impeccabile, di qualità da showroom, richiede una progressione di levigatura post-lavorazione deliberata per cancellare questi artefatti senza alterare la planarità appena ottenuta.
Cancellare le linee di testimonianza
Le linee di testimonianza sono solitamente profonde solo una frazione di millimetro. Se la centratura del tuo mandrino è stata accurata, queste linee risulteranno completamente lisce al tatto ma rimarranno visibili all'occhio.
- Evita una forte pressione manuale: Spingere troppo forte su una levigatrice orbitale casuale può creare punti bassi, rovinando la precisione del tuo lavoro di spianatura tavole con CNC.
- Utilizza un platorello rigido: Una piastra di carteggiatura rigida mantiene l'abrasivo piatto sulle creste anziché affondare nelle valli.
- Controlla con illuminazione a bassa angolazione: Indirizza una torcia o una luce da officina piatta sulla superficie del legno per proiettare ombre su eventuali tracce di utensile rimanenti.
Progressioni di carteggiatura
Il segreto per un'efficiente condizionamento della superficie è non saltare mai una sequenza di grane. Per i legni duri levigati con una punta di finitura di alta qualità, inizia la progressione con una grana abbastanza grossa da tagliare le linee ma abbastanza fine da preservare il piano piatto.
| Fase di carteggiatura | Livello di grana | Scopo |
|---|---|---|
| Pulizia iniziale | 80 - 100 Grit | Rimuove rapidamente tracce di utensili CNC, lanugine e linee di testimonianza. |
| Lisciatura della superficie | 120 - 150 Grit | Cancella i graffi della passata iniziale e prepara il legno per un'assorbimento uniforme. |
| Preparazione finale | 180 - 220 Grit | Chiude perfettamente le fibre del legno per oli, finiture a film o colate di epoxypoli. |
Vacuum sempre la polvere di legno tra una grana e l'altra. I residui più grossi possono rimanere intrappolati sotto la levigatrice durante la fase successiva, creando profonde tracce a spirale che richiedono di ripetere l'intero processo.
Manutenzione degli utensili e sicurezza in officina per la levigatura del legno su una fresatrice CNC
Mantenere la macchina e gli utensili in condizioni ottimali è l'ultimo passo, non negoziabile, quando impari come levigare il legno su una fresatrice CNC. Trascurare la manutenzione rovina le punte costose, rovina i pezzi di lavoro e crea seri rischi in officina.
Rimozione di resina e pece
Le specie di legno come pino, ciliegio e noce lasciano accumuli di resina e pece sui tuoi utensili da taglio per superfici. Questo residuo cotto aumenta l’attrito, intrappola il calore e opacizza prematuramente le inserti in carburo.
- La soluzione: Spruzza il bit con un apposito smacchiatore per pece o un detergente a base di agrumi.
- L’azione: Lascia agire per alcuni minuti, quindi strofina via il residuo con una spazzola di ottone. Mai usare spazzole di filo d’acciaio, poiché possono scheggiare i bordi affilati del carburo.
Coppia e Indicizzazione
La maggior parte dei bit di livellamento di alta qualità utilizza inserti in carburo indicizzabili. Quando un bordo si opacizza, ruoti l’inserto per usarne un lato nuovo. Tuttavia, un’installazione errata provocherà tagli irregolari e creste sul legno.
- Pulizia delle tasche: Prima di inserire un nuovo inserto o uno ruotato, usa aria compressa per eliminare eventuali polveri dalla tasca. Anche una singola particella di polvere può far disallineare leggermente l’inserto.
- Coppia corretta: Usa una chiave dinamometrica per serrare le viti dell’inserto secondo le specifiche esatte del produttore. Stringere troppo può scheggiare il carburo, mentre stringere troppo poco permette all’inserto di spostarsi durante il taglio.
Controllo Polvere
Livellamento di grandi lastre di legno o superficie di un piano di lavoro pesante fresatrice CNC per legno generano una grande quantità di polvere fine e trucioli pesanti. Senza un’estrazione adeguata, questi detriti si accumulano nel percorso di taglio, causando al bit di rifare i trucioli, surriscaldarsi e potenzialmente prendere fuoco.
Avviso di sicurezza: Utilizza sempre un sistema di raccolta polveri ad alto volume con un’aspirazione correttamente installata. Per operazioni di livellamento di lastre massicce, indossare una mascherina antiparticolato ben aderente è essenziale per proteggere i polmoni dalle particelle fini in sospensione nell’aria.


