
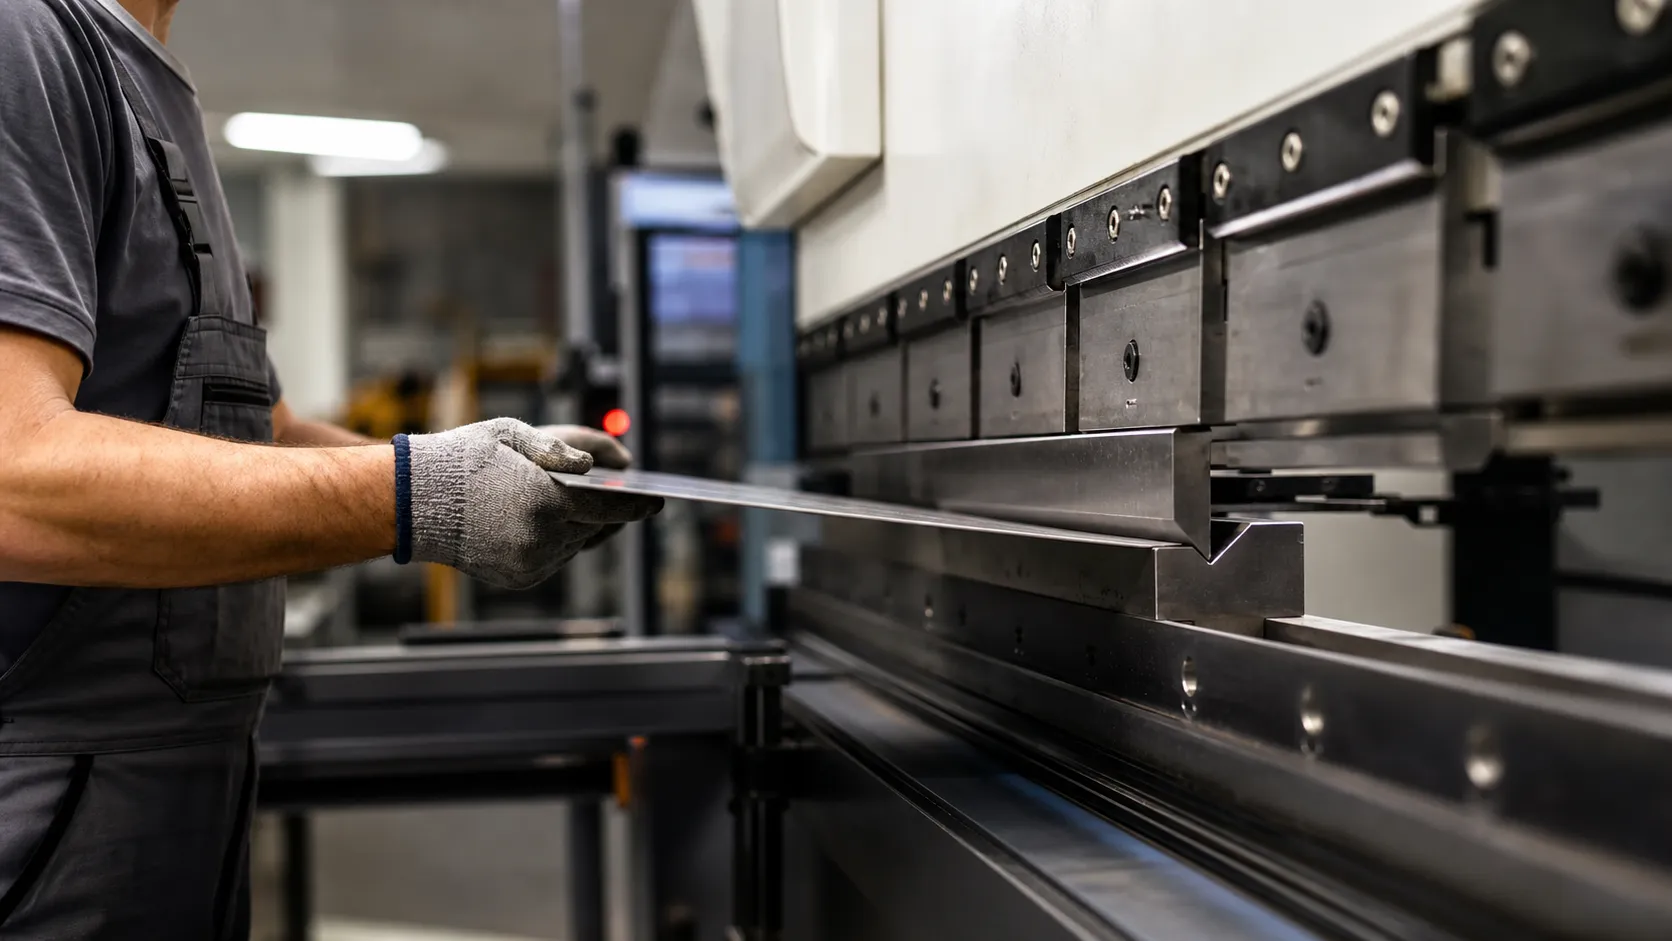
A macchina piegatrice CNC (CNC piegatrice) automatizza la piegatura a freddo del metallo spingendo un punzone in una matrice a V sotto controllo numerico computerizzato—formando precise angolazioni di piega e forme geometriche in lavorazione della lamiera.
Cosa fa una pressa piegatrice CNC? In un ciclo:
- Programma: Importa dati CAD/CAM e calcola tonnellaggio, avanzamento e sequenza.
- Posiziona: Imposta il retrofermo e meccanismo di bloccaggio per ogni flangia.
- Forme: Applica controllata deformazione tramite punzone e matrice contatto (aria, fondo, o coniatura).
- Compensa: Regola la corsa per il ritorno elastico per raggiungere il raggio di piegatura desiderato raggio di curvatura.
Come funziona una pressa piegatrice CNC: Principio di funzionamento
Cos'è una pressa piegatrice CNC? In linguaggio comune, cos'è una pressa piegatrice CNC si riferisce alla stessa classe di CNC piegatrice automatizza formatura di lamiera utilizzando controllo numerico computerizzato per applicare una forza calcolata, sagomando lamiere metalliche in forme precise forme geometriche con alta precisione.
Il principio fondamentale di funzionamento: Punch nel Lower Die
Nel suo cuore, il concetto operativo è semplice. Una pressa piegatrice CNC utilizza due componenti principali di utensili per modellare il metallo:
- Punzone superiore: Fissato al pistone mobile, questo utensile scende dall'alto.
- V-Die inferiore: Posizionato staticamente sul letto, questo utensile tiene il materiale.
Quando si avvia un ciclo, il sistema di controllo numerico computerizzato (CNC) spinge il pistone superiore verso il basso con calcoli precisi tonnellaggio[1]. Il punzone forza il foglio di metallo nella scanalatura a V del lower die. Controllando l'esatta profondità di penetrazione del punzone nel die, il sistema raggiunge l'angolo di piega desiderato angolo di piega.
Meccanica di formatura a freddo del metallo: deformazione plastica senza calore
La piegatura CNC è un processo di formatura a freddo del metallo. Non sono necessari torce, laser o pre-riscaldamenti. Al contrario, la macchina si basa interamente sulla fisica meccanica per modificare la struttura del metallo.
Ecco come avviene la deformazione all'interno del materiale:
- Fase elastica: Quando il punzone tocca per primo il metallo, lo flessiona leggermente. Se rilasciato in questa fase, il foglio torna immediatamente piatto.
- Punto di snervamento: Man mano che il sistema di trasmissione aumenta la forza, lo stress supera il punto di snervamento del metallo punto di snervamento.
- Deformazione plastica: Il metallo si piega permanentemente lungo la linea di piega. Il raggio interno subisce compressione, mentre il raggio esterno si allunga.
Superando il limite elastico in una zona controllata, si ottengono forme permanenti e pulite mantenendo l'integrità strutturale del pezzo.
Tecniche chiave di piegatura: Piegatura ad aria, Piegatura a fondo e Coining
In base alla precisione desiderata, allo spessore del foglio e alla forza richiesta, le presse piegatrici CNC eseguono tre principali metodi di formatura della lamiera:
| Tecnica | Come Funziona | Forza richiesta | Precisione e flessibilità |
|---|---|---|---|
| Piegatura ad aria | Il punzone preme il metallo nello stampo senza toccare il fondo. La profondità del punzone determina l'angolo di piega. | Minore | Elevata flessibilità; un set di utensili produce più angoli. |
| Piegatura a fondo | Il foglio di metallo viene pressato completamente contro le pareti angolate della V inferiore. | Medio (3–4 volte la Piegatura ad aria) | Altamente coerente; riduce gli effetti di rimbalzo. |
| Coining | Il punzone penetra profondamente nel letto di metallo sotto forza estrema, imprimendo il profilo esatto dello stampo nel foglio. | Massimo (fino a 10x Piegatura ad Aria) | Precisione estrema; elimina completamente il rimbalzo, ma causa un'usura pesante degli utensili. |
Per la maggior parte dei moderni lavorazione della lamiera configurazioni, Macchina CNC per piegatura lamiera uso delle linee piegatura della lamiera abbinata a controllo CNC multi-asse. Offre la massima versatilità riducendo l'usura sui componenti della macchina.
Componenti della piegatrice CNC per la formatura della lamiera
Per capire come funziona una macchina piegatrice CNC, guarda le parti principali che gestiscono l'applicazione della forza e i calcoli di posizionamento.
Ecco i sei componenti essenziali che guidano un sistema automatizzato di pressa piegatrice CNC :
1. Struttura e banco della macchina ad alta rigidità
La base di tutto il lavorazione della lamiera processo. Una struttura in acciaio resistente, sottoposta a rilassamento da stress, impedisce alla macchina di flettersi sotto pressione estrema. Senza un banco rigido, si perde precisione immediatamente quando la forza dell'utensile superiore colpisce il metallo.
2. Controllore CNC e Interfaccia HMI
Questo è il cervello dell'operazione. Il controllo numerico computerizzato[2] (CNC) touchscreen prende le tue integrazione del software CAD/CAM file e li traduce in movimenti precisi. Gli operatori possono simulare il piegatura del metallo sequenza in 3D prima che il punzone tocchi mai il metallo.
3. Sistema di trasmissione (Idraulico, Servo-Elettrico o Ibrido)
Il muscolo che costringe il foglio di metallo a piegarsi. In base agli obiettivi di produzione della tua officina, consideriamo tre tipi principali:
| Tipo di azionamento | Vantaggio Principale | Ideale per |
|---|---|---|
| Sistema idraulico | Alta capacità di tonnellaggio a un costo inferiore | Piegatura di piastre pesanti e di spessore elevato |
| Servo-Elettrico | Velocità estrema, efficienza energetica e bassa manutenzione | Parti sottili ad alta velocità e alta precisione |
| Ibrido | Combina potenza idraulica con controllo azionato da servo | Massima precisione con basso consumo di olio |
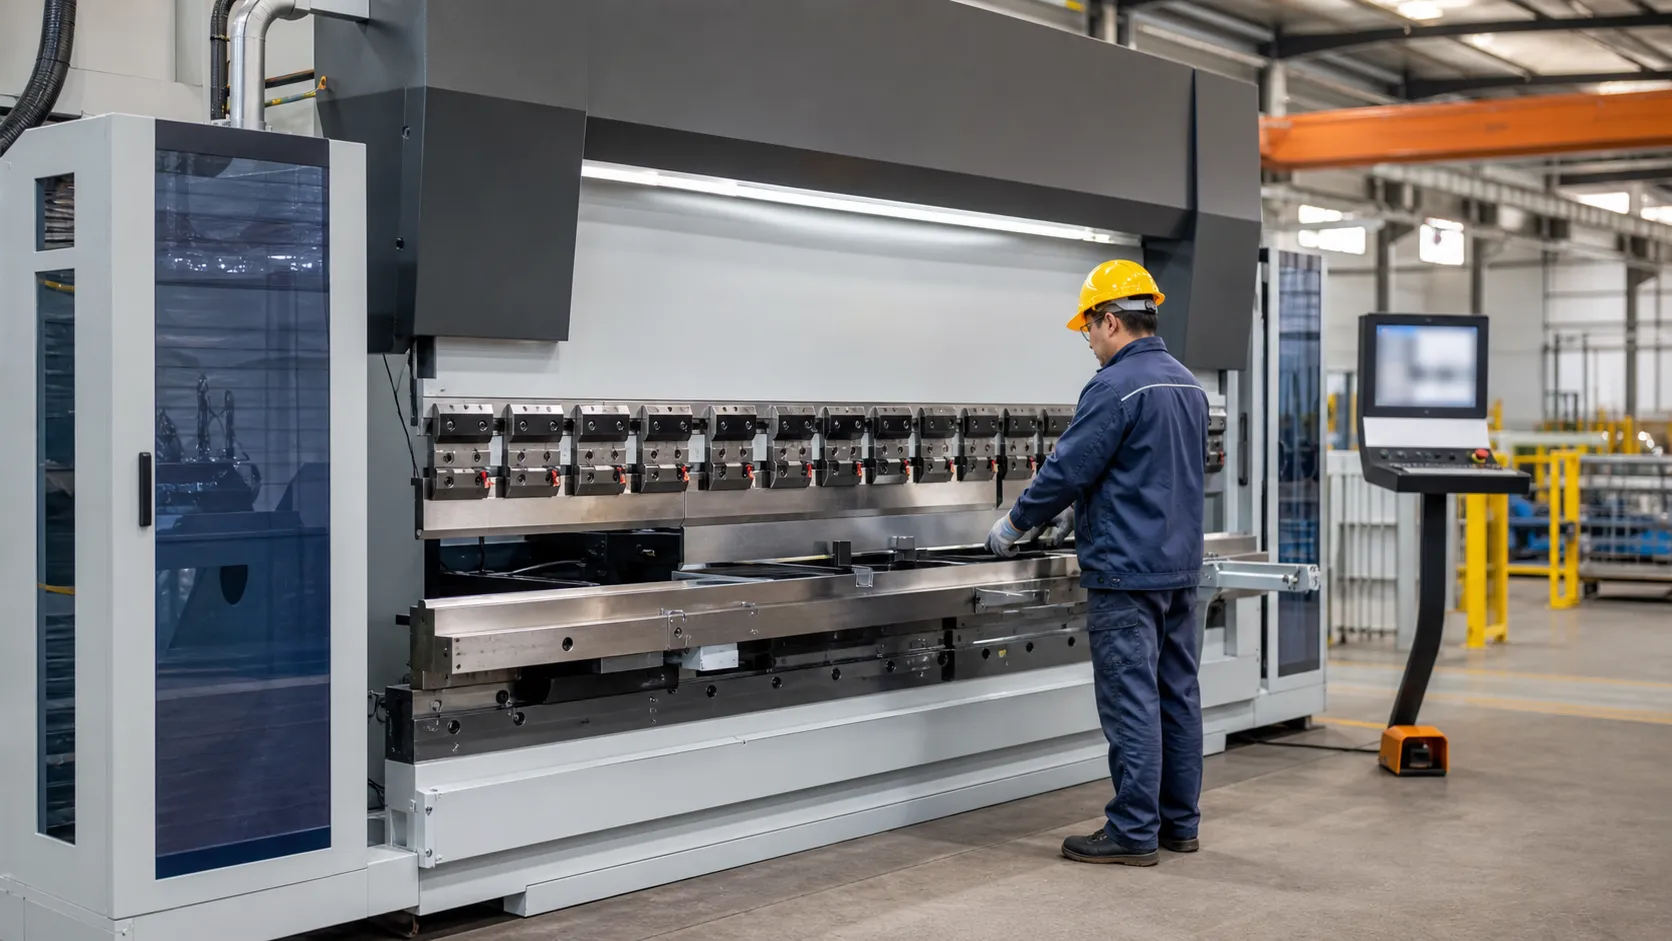
4. Utensaggi di punzonatura e matrici di precisione
Il punzone e matrice impostano direttamente il tuo risultato finale forme geometriche. Il punzone superiore pressa il materiale nella matrice a V inferiore. L'acciaio temprato garantisce il raggio di curvatura rimane coerente per migliaia di cicli senza usura.
5. Sistema di posizionamento multi-asse del contropiega
Non puoi ottenere precisione formatura di lamiera senza una perfetta disposizione del pezzo. L'automazione retrofermo si muove istantaneamente lungo più assi ($X$, $R$, $Z1$, $Z2$) per fermare il foglio di metallo alla profondità e altezza esatte richieste per la piega successiva.
6. Sistema di coronamento automatico e compensazione della deflessione
Quando si pressano fogli larghi, il centro della macchina tende naturalmente a flettersi verso l'alto, causando un effetto canoa sul pezzo lavorato. Un sistema di coronamento automatico contrasta questa deflessione regolando fisicamente il piano inferiore, garantendo una distribuzione uniforme angolo di piega lungo tutta la lunghezza del pezzo.
Flusso di lavoro passo-passo della macchina per piegature CNC
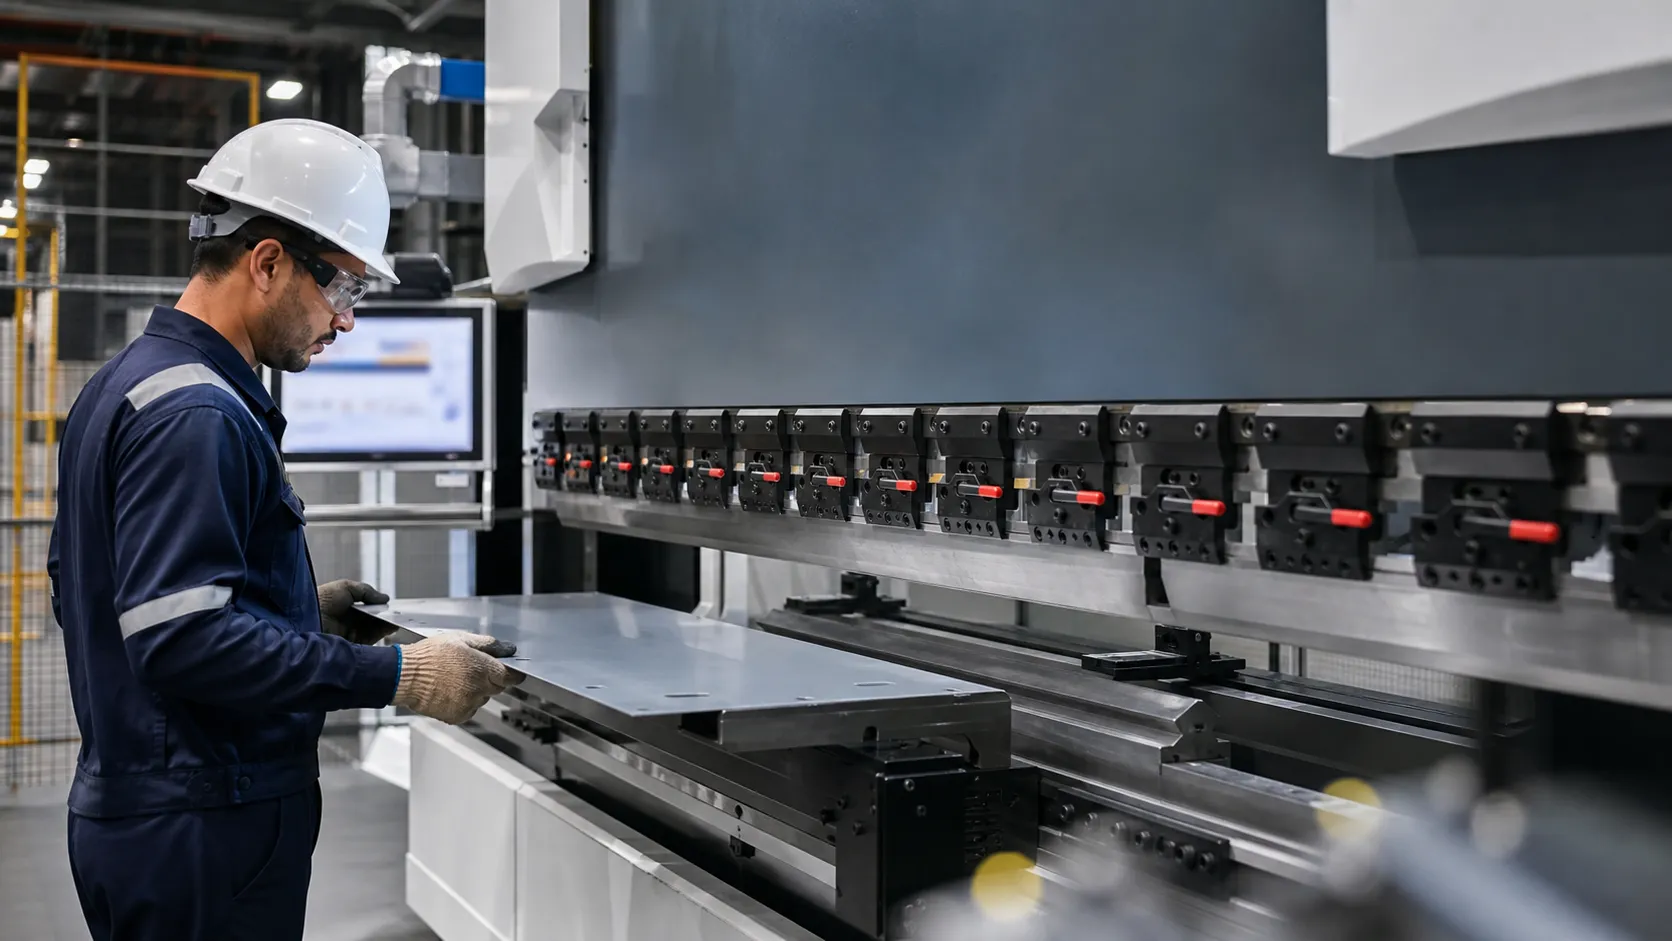
Comprendere come funziona una macchina piegatrice CNC si riduce a osservare una sequenza impeccabile e automatizzata. Ecco esattamente cosa succede dal momento in cui si carica un file fino al pezzo finito.
Ciclo di piegatura CNC passo-passo
- Inserimento dati CAD/CAM: Il controllo numerico computerizzato il sistema importa il file del pezzo, calcola l'angolo di piega, la sequenza e tonnellaggio.
- Caricamento del materiale e contropiega: L'operatore posiziona il foglio; il retrofermo allinea il pezzo per il prossimo piegatura del metallo operazioni.
- Bloccaggio e discesa del pistone: Il meccanismo di bloccaggio tiene il pezzo mentre il pistone superiore avvicina il punzone allo stampo inferiore.
- Penetrazione controllata: Il punzone e matrice la coppia forma il target angolo di piega; il controller applica la compensazione di ritorno elastico.
- Retrattile & prossima piega: Il pistone si ritrae, il pezzo si rilascia, e il retrofermo indica per la prossima flange nella sequenza di pieghe multiple.
Fattori che influenzano la precisione della piega e la tonnellata
Raggiungere angoli precisi su un pressa piegatrice CNC dipende dalla padronanza della fisica dei metalli prima che inizi l'applicazione della forza sul pistone superiore. Diverse variabili fisiche influenzano direttamente il tuo tonnellaggio calcolo e la precisione finale del pezzo.
Proprietà del materiale: Resistenza alla trazione, Punto di snervamento e Direzione dei grani
I diversi metalli reagiscono in modo unico alla piegatura a freddo.
- Resistenza alla trazione & Punto di snervamento: Metalli con maggiore resistenza alla trazione come l'acciaio inossidabile richiedono una tonnellata significativamente superiore rispetto all'acciaio dolce o all'alluminio. Il punto di snervamento indica quando inizia la deformazione plastica permanente del metallo a foglio inizia.
- Direzione delle Fibre: Piegare parallelamente alla direzione dei grani del metallo aumenta il rischio di crepe sulla parte esterna. raggio di curvatura. Piegare trasversalmente o diagonalmente rispetto ai grani garantisce una superiore integrità strutturale.
Spessore del foglio & larghezza dell'apertura della V-die: l'impatto della regola 8x
Selezionare il corretto utensili per punzonatura e stampaggio è fondamentale per la coerenza formatura di lamiera.
| Spessore del foglio (T) | Apertura raccomandata della V-matrice (V) | Rapporto Standard | Requisito di Tonnellaggio |
|---|---|---|---|
| Spessore Sottile (< 3mm) | Spessore 6x a 8x | Regola 8x | Linea di Base |
| Piastra Media (3mm – 8mm) | Spessore 8x a 10x | Standard di settore | Moderato |
| Piastra Pesante (> 8mm) | Spessore 10x a 12x | Dado Largo | Alto |
La Regola 8x: Per la piegatura ad aria standard dell'acciaio dolce, impostare la larghezza di apertura del dado a V circa 8 volte lo spessore del foglio. Passare a un dado a V più piccolo aumenta drasticamente la forza richiesta e restringe l'angolo interno raggio di curvatura.
Raggio di Curvatura e Fattore K: Equilibrio tra Trazione e Integrità Strutturale
Quando una pressa piegatrice CNC forma una flangia, il metallo esterno si allunga mentre la superficie interna si comprime.
- Raggio di piega: Un raggio troppo stretto rispetto allo spessore del materiale porta a crepe o angoli di piega irregolari.
- Fattore K: Questo rapporto definisce la posizione dell'asse neutro dove il metallo non si espande né si contrae.
- Sviluppo della piega: Il calcolo di valori accurati del fattore K garantisce che il layout CAD compensi l'allungamento del materiale prima del taglio, garantendo dimensioni finali precise.
Perché la precisione è importante nelle attrezzature di piegatura CNC
Quando investi in alta gamma piegatura del metallo tecnologia, macchina piegatrice CNC l'ingegneria di precisione è la differenza tra produzione costante e costosi tempi di fermo. Comprendere come funziona una pressa piegatrice CNC a un livello strutturale profondo rivela perché la qualità integrata della macchina è importante per i tuoi profitti.
Integrità strutturale: telai in acciaio trattato per distensione
A pressa piegatrice CNC sottopone la sua struttura principale a centinaia di tonnellate di forza ad ogni turno. Senza un'ingegneria rigorosa, i telai delle macchine si flettono in modo non uniforme, degradando l'accuratezza della piega nel tempo.
- Caldature trattate per distensione: Trattiamo termicamente e sottoponiamo a distensione ogni telaio in acciaio per impieghi gravosi per prevenire la fatica del metallo interno e la deformazione a lungo termine del telaio.
- Deflessione minima: Le solide basi della macchina resistono all'applicazione della forza, mantenendo il martello superiore perfettamente allineato con la matrice inferiore sotto carichi di tonnellaggio massimo.
- Ripetibilità a lungo termine: L'integrità stabile del telaio garantisce che il sistema di posizionamento del controtelaio rimanga preciso a frazioni di millimetro anno dopo anno.
Prontezza all'automazione: Caricatori robotici e integrazione ATC
Le officine di produzione moderne si affidano a automazioni intelligenti per ridurre i colli di bottiglia nella formatura di lamiera.
| Caratteristica | Impatto sulla Produzione | Vantaggio Chiave |
|---|---|---|
| Caricatori robotici | Gestione automatizzata dei materiali | Esegue produzione senza operatore con zero fatica |
| Cambio utensile automatico (ATC) | Cambia utensili di punzonatura e matrici in pochi secondi | Riduce i tempi di preparazione del lavoro fino al 70% su parti complesse |
| Connettività CAD/CAM | Programmazione offline diretta | Invia sequenze di piegatura multi-asse direttamente alla macchina |
Conformità agli standard: Certificazione ISO9001 e CE di sicurezza
Le apparecchiature di piegatura CNC industriale sono costruite per rispettare gli standard internazionali di qualità e sicurezza sul lavoro.
- Certificazione ISO9001[4]: Garantisce un rigoroso controllo di qualità durante la produzione, la lavorazione del telaio e l'assemblaggio idraulico.
- Conformità alla sicurezza CE[3]: Include barriere ottiche luminose integrate, interruttori di emergenza e pedali protetti per tutelare gli operatori durante la discesa rapida del rullo.
Domande frequenti sulla piegatura CNC
Qual è la differenza tra una piegatrice manuale e una piegatrice CNC?
Mentre entrambe le macchine modellano il metallo utilizzando un set di punzone e matrice, i sistemi di controllo sottostanti e i livelli di precisione differiscono significativamente. Una piegatrice manuale si basa interamente sulla competenza dell'operatore per posizionare il contropunta, impostare la profondità della corsa e regolare le variazioni del materiale. Al contrario, una pressa piegatrice CNC automatizza questi parametri tramite il controllo numerico computerizzato, offrendo una maggiore ripetibilità, controllo multi-asse (Y1, Y2, X, R, Z) e compensazione automatica del ritorno elastico.
| Caratteristica | Piegatrice Manuale | Piegatrice CNC |
|---|---|---|
| Sistema di Posizionamento del Contropunta | Stop meccanici manuali | Controllo CNC multi-asse |
| Tempo di configurazione | Alto (richiede misurazioni manuali) | Basso (caricamento automatico del programma) |
| Precisione dell'angolo | Variabile in base alla competenza dell'operatore | Alta precisione (penetrazione automatizzata del punzone) |
| Piegature multiple complesse | Lenta, soggetta a errori cumulativi | Veloce, sequenza a passaggio singolo senza soluzione di continuità |
Come gestisce una macchina per piegature CNC il ritorno elastico del materiale?
Quando si piega il metallo, il materiale tenta naturalmente di tornare alla sua forma piatta originale una volta rimosso la forza. Le moderne macchine CNC per la piegatura calcolano e tengono conto di compensazione del rimbalzo del materiale in tempo reale:
- Ricerca nel database: Il controller CNC valuta le proprietà del materiale memorizzate, inclusi resistenza a trazione e punto di snervamento, per stimare il recupero elastico.
- Strategia di Sovraccarico: Il piatto superiore spinge il utensili per punzonatura e stampaggio leggermente oltre l'angolo di piegatura target in modo che lo stato finale rilassato corrisponda alla geometria richiesta.
- Sensori di Angolo Laser/Ottici: Sensori di feedback avanzati misurano l'angolo di piegatura in tempo reale durante il ciclo della pressa e regolano istantaneamente la profondità per la coerenza del lotto.
Cosa determina la richiesta di tonnellaggio nella piegatura dei metalli?
Calcolare il necessario tonnellaggio assicura una deformazione pulita della lamiera senza superare i limiti della macchina o degli utensili. Tre variabili principali influenzano la richiesta di forza:
- Resistenza a trazione del materiale: Metalli più duri come l'acciaio inossidabile richiedono forze significativamente maggiori rispetto all'acciaio dolce o all'alluminio.
- Spessore del foglio: La forza aumenta esponenzialmente con l'aumentare dello spessore della lamiera.
- Larghezza dell'apertura della V-die: Un'apertura più piccola della V-die crea una raggio di curvatura più stretta ma richiede una forza complessiva superiore; l'aumento della larghezza dell'apertura della matrice riduce il tonnellaggio richiesto.


