
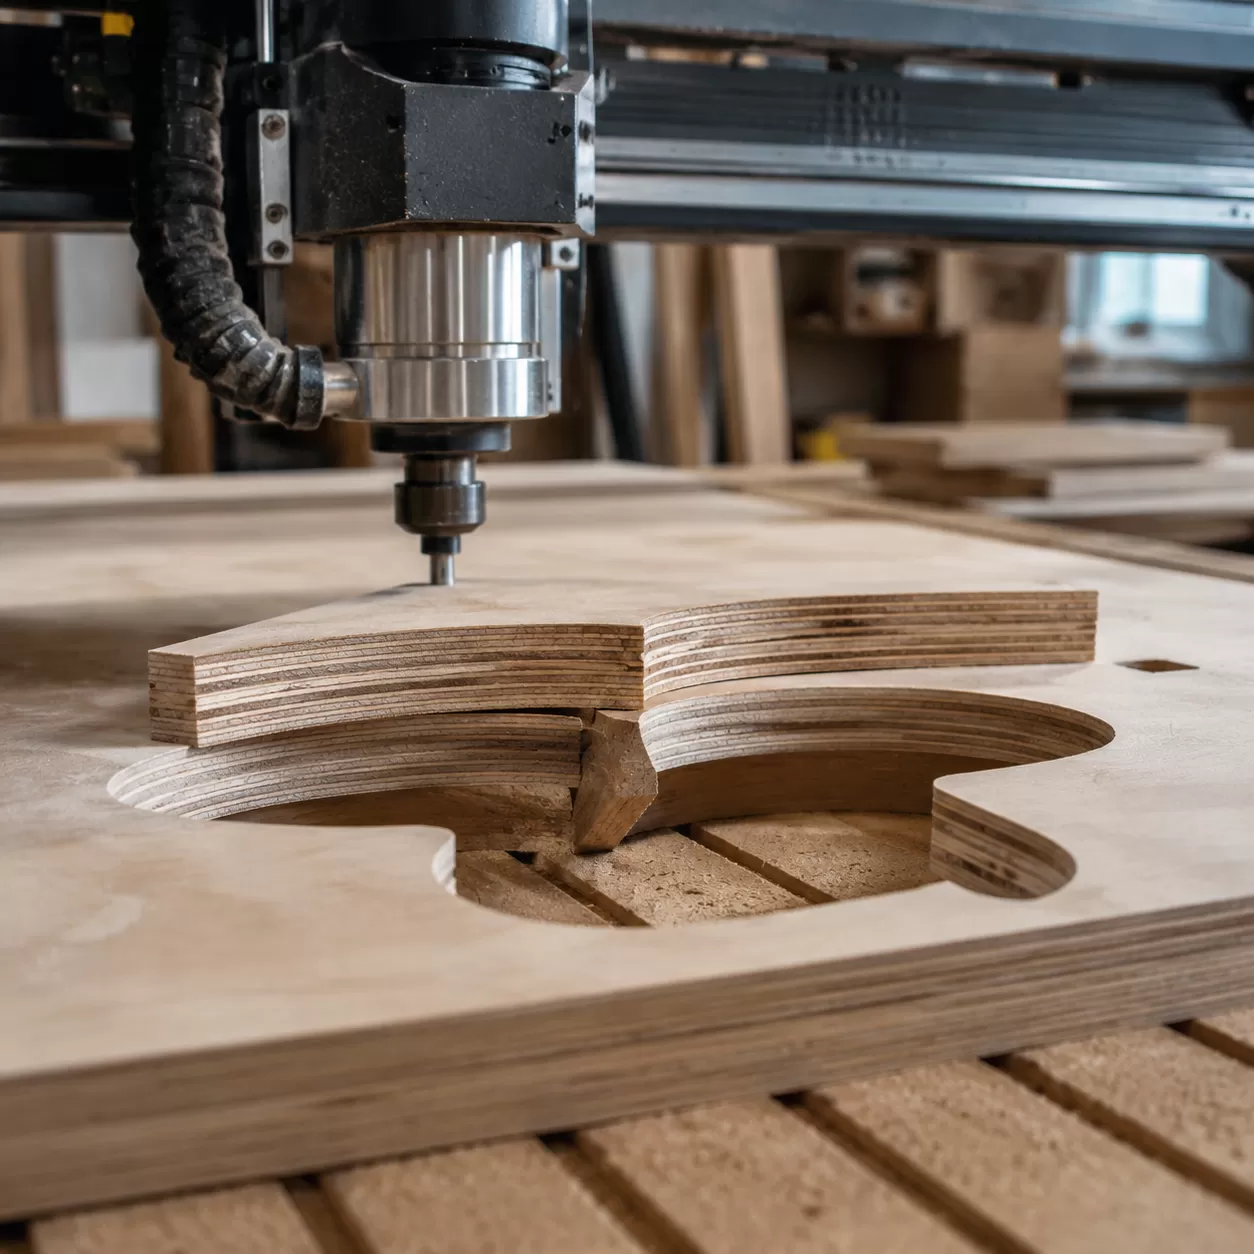
Un router CNC può tagliare completamente attraverso legno da 3/4? Sì—i pannelli da 3/4 di pollice in compensato di betulla baltica o in legno massiccio sono obiettivi di taglio completo di routine quando la potenza dello spindle, la scelta della punta del router e la profondità di passaggio corrispondono alla classe della tua macchina. I router CNC industriali per il legno con abbastanza potenza dello spindle spesso tagliano un stock da 3/4 di pollice in un solo passaggio; le configurazioni desktop e Maslow CNC adottano invece una strategia con profondità di taglio conservativa e velocità di avanzamento regolata. Le sezioni sottostanti coprono la selezione di punte a spirale e a compressione, il calcolo del carico di trucioli, le opzioni di sistema di aspirazione sottovuoto e la tecnica di.
Un router CNC può tagliare completamente attraverso legno da 3/4 di pollice?
Che tu stia lavorando con compensato di betulla baltica per l'installazione di mobili o la modellatura di legni duri spessi, il taglio di un pannello da 3/4 di pollice è prassi standard nell'artigianato moderno del legno. Tuttavia, ottenere un taglio pulito e preciso dipende interamente dalle capacità della tua macchina e dalla strategia di taglio adottata.
Come produttore di router CNC, vediamo in prima persona come diverse configurazioni gestiscono materiali pesanti. L'approccio cambia completamente in base all'hardware:
- Router CNC industriali: Macchine commerciali robuste e rigide possono facilmente attraversare compensato da 3/4 di pollice in un singolo passaggio mantenendo un'alta velocità di avanzamento. Sono dotate della potenza dello spindle e della massa strutturale necessarie per gestire forze estreme senza sforzo.
- Configurazioni per hobbisti e fai-da-te: Unità desktop o kit di livello base (come un Maslow CNC) richiedono una strategia di passaggi multipli con riduzione progressiva. Tentare un taglio in un solo passaggio su queste macchine causerà deviazioni dello strumento, blocco del motore o danni ai pezzi lavorati.
Per garantire il successo, la profondità di taglio per passaggio deve essere in linea con la rigidità della tua macchina e con la punta del router specifica che scegli.
| Classe della macchina | Profondità di passaggio tipica per legno da 3/4\ | Strategia richiesta |
|---|---|---|
| Industriale / Commerciale | Intera profondità di 0,75 pollici | Passaggio singolo, alta velocità di alimentazione |
| Gamma media / Prosumer | Da 0,25 a 0,375 pollici | 2-3 passaggi, carico del chip ottimizzato |
| Appassionato / Desktop | da 0,0625 a 0,125 pollici | Riduzione a più passaggi, velocità di avanzamento conservativa |
Mentre qualsiasi router capace può attraversare il materiale, eseguire il taglio in modo pulito richiede di bilanciare la velocità di avanzamento, la potenza del mandrino e la scelta degli utensili.
Cavallo motore dell'albero, rigidità e profondità di passaggio per legno da 3/4 di pollice
Quando chiedi Un router CNC può tagliare completamente attraverso legno da 3/4 di pollice, la risposta è sì—ma la configurazione della tua macchina determina esattamente come ci si arriva.
Potenza dell'albero e coppia del motore
Taglio profondo in densità legni duri richiede significativamente più muscolo rispetto alla fresatura di legni teneri o schiuma. La potenza dell'albero influisce direttamente su quanto bene il Fresa per fresatrice CNC per legno resiste alla resistenza strutturale. Se il tuo mandrino manca di coppia, l'utensile si bloccherà, causando il blocco del motore o la bruciatura del legno. Per tagli continui di 3/4 di pollice, sono essenziali mandrini industriali robusti per mantenere una velocità costante sotto carichi pesanti.
Rigidità della macchina e qualità costruttiva
Una costruzione del telaio in acciaio pesante o ghisa è fondamentale per eliminare le vibrazioni e il chiacchiericcio che si verificano naturalmente durante il taglio a piena profondità. Un fresatrice CNC per legno a 3 assi mantiene il utensile che segue perfettamente una linea retta, garantendo che i tuoi bordi verticali rimangano squadrati anziché assottigliarsi.
La regola empirica per la profondità di passaggio
Non sempre puoi tagliare un pezzo di 3/4 di pollice in un singolo passaggio. La linea guida standard per la lavorazione del legno si basa su rapporti calcolati profondità di passaggio rapporti:
- Regola standard: La profondità di taglio assiale per passaggio dovrebbe essere uguale a 0,5x a 1x il diametro della punta del router.[1]
- Fresa da 1/4 di pollice: La profondità di passaggio sicura è tra 1/8 di pollice e 1/4 di pollice di profondità per passaggio.[1]
- Fresa da 3/8 di pollice o 1/2 di pollice: Consente passaggi molto più profondi, riducendo il numero totale di passaggi necessari per liberare il materiale.
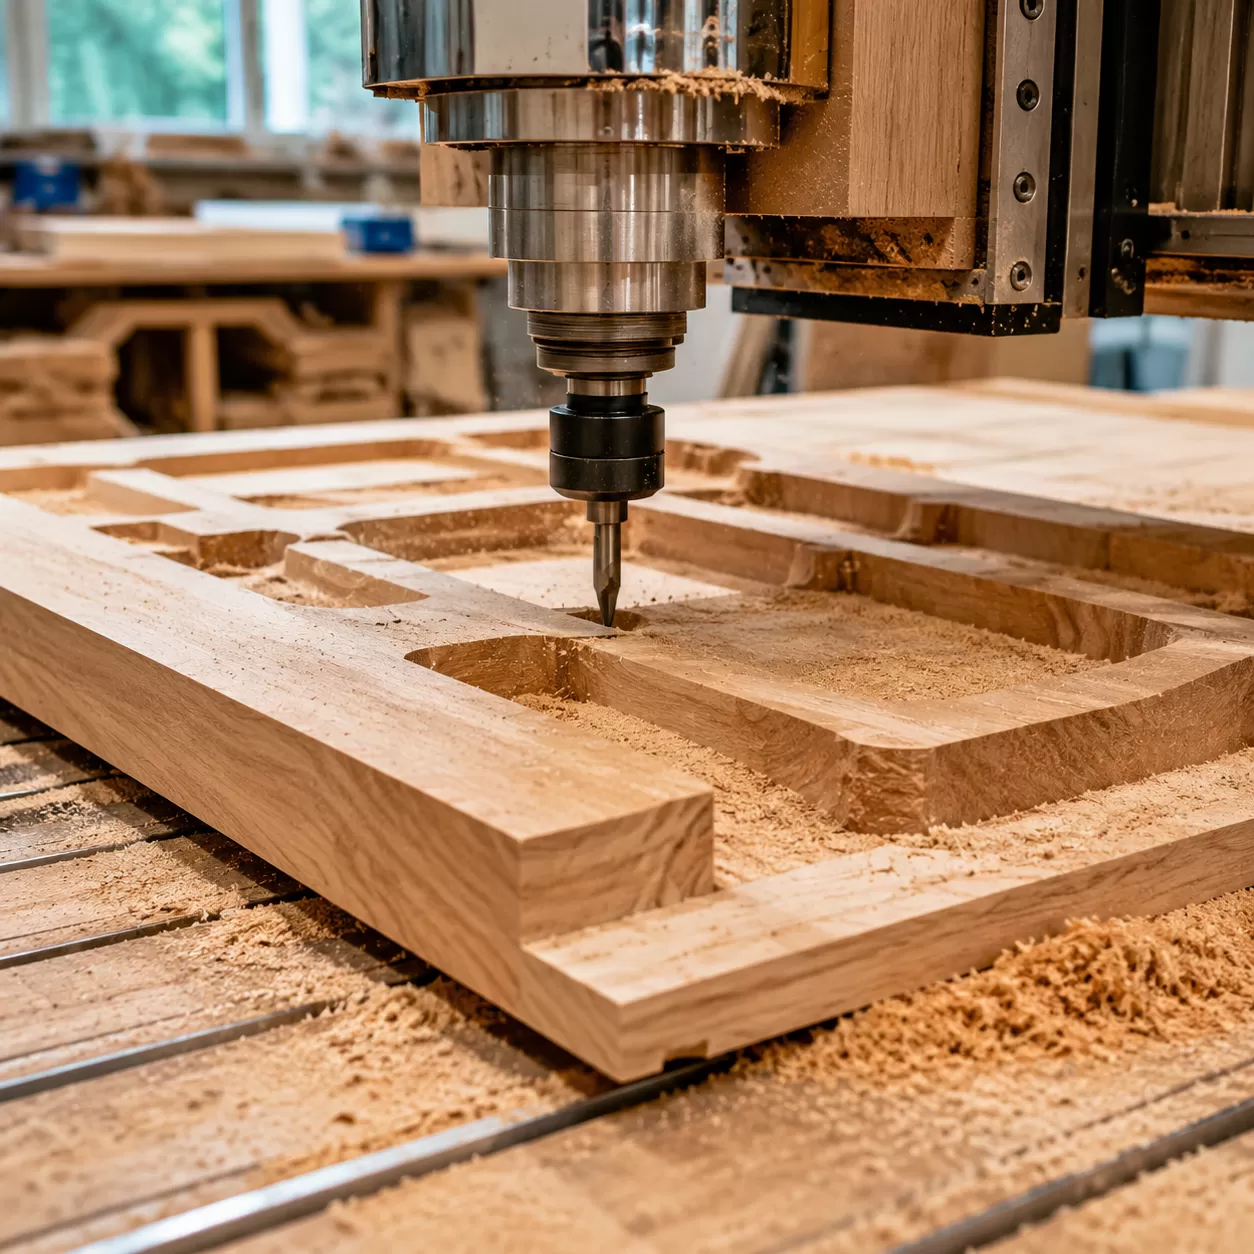
Superare questi limiti esercita una pressione laterale eccessiva sull'utensile, portando a rottura delle punte o a danni ai pezzi lavorati.
Selezionare la fresa giusta per la lavorazione del legno da 3/4"
Diametro della punta e lunghezza della gola
Per tagliare completamente un pannello da 3/4 di pollice (19,05 mm), il tuo utensile deve avere una lunghezza di taglio—o lunghezza utile della gola—di almeno 7/8 di pollice (22,2 mm). Questo extra di 1/8 di pollice garantisce che la punta superi il fondo del materiale e entri nel piano di appoggio senza che il gambo senza scanalature sfiori il bordo superiore del taglio. Un diametro di 1/4 di pollice o 3/8 di pollice è ideale qui; qualsiasi cosa più sottile si piegherà troppo sotto il carico profondo e si romperà, mentre le punte più spesse richiedono una potenza massiccia allo spindle. Per profilature profonde e pesanti, scegliere frese specializzate frese per CNC in legno duro garantisce che l'utensile possa resistere al calore continuo e alle forze laterali.
Fresa a spirale con scanalatura a spirale ascendente
Una fresa a spirale con scanalatura ascendente solleva e rimuove le schegge verso l'alto dalla zona di taglio, simile a una normale punta da trapano. Questa evacuazione aggressiva delle schegge previene l'intasamento all'interno di scanalature profonde da 3/4 di pollice, mantenendo il utensile fresco. Lo svantaggio è che l'azione di sollevamento verso l'alto tende a sfilacciare o scheggiare lo strato superiore di compensato e impiallacciature.
Fresa a spirale con scanalatura a spirale discendente
Una fresa a spirale con scanalatura discendente spinge le schegge verso il basso, verso il fondo del materiale. Questa azione forza le fibre superiori del legno verso il basso, lasciando una superficie superiore incredibilmente pulita. Tuttavia, compatta la segatura nella trincea profonda da 3/4 di pollice, il che può causare accumulo di calore o ricontrollo delle schegge se non si utilizzano getti d'aria potenti o un sistema di raccolta polveri ad alta velocità.[6]
Fresa dritta
Le frese dritte utilizzano bordi verticali piatti anziché una spirale. Sono un'opzione molto conveniente per lavori di scanalatura di base e tagli dritti. Tuttavia, mancano dell'efficienza degli strumenti a spirale, il che significa che hanno difficoltà con la rimozione delle schegge in profondi scomparti e richiedono velocità di avanzamento più lente per evitare bruciature.
Fresatrici di compressione
Per produzioni di alta qualità su materiali come compensato di betulla baltica, MDF o melaminico su entrambi i lati, le frese di compressione sono lo standard del settore. Questi strumenti combinano geometrie a spirale ascendente e discendente su un'unica scanalatura. La parte inferiore della fresa solleva le schegge, mentre la parte superiore le spinge verso il basso. Quando si tagliano pannelli da 3/4 di pollice, questa geometria a doppia azione comprime le fibre del legno verso l'interno, offrendo bordi perfettamente puliti e privi di schegge sia sulla faccia superiore che su quella inferiore contemporaneamente.[5]
Ottimizzazione di velocità, avanzamento e carico di schegge per legno da 3/4"
Calcolare il Punto Ideale
Per evitare surriscaldamenti dell'utensile e sovraccarichi del motore, è necessario mirare al corretto carico di schegge—lo spessore effettivo della scheggia di legno che ogni bordo di taglio rimuove.[2]
- RPM troppo veloci / Velocità di avanzamento troppo lenta: La fresa sfrega contro il legno invece di tagliarlo, creando attrito estremo, calore e brutti segni di bruciatura.
- RPM troppo lente / Velocità di avanzamento troppo veloce: La fresa si impenna nel materiale troppo aggressivamente, causando deviazioni dell'utensile, tagli grezzi o rottura della punta del router.
Matrice delle impostazioni del materiale
Diversi tipi di legno si comportano in modo diverso sotto una testa CNC. La densità e la creazione di polvere determinano come si devono regolare le impostazioni per una profondità di taglio di 3/4 di pollice:[3]
| Tipo di Materiale | Velocità di avanzamento raccomandata | Intervallo RPM della testa | Caratteristiche di rimozione delle schegge |
|---|---|---|---|
| Legni Teneri (Pino, Cedro) | Alto | 16,000 - 18,000 | Produce schegge più grandi; facile da rimuovere da canali profondi. |
| Legni duri (Quercia, Acero) | Moderato | 14,000 - 16,000 | Richiede velocità di alimentazione più lenta per evitare il blocco del motore e l'accumulo di calore. |
| MDF e Truciolare | Alto | 18,000 - 20,000 | Genera polvere fine e abrasiva; richiede un'estrazione eccellente per evitare l'inceppamento del taglio.[4] |
| Compensato di betulla baltica | Moderato-Alto | 16,000 - 18,000 | Gli strati di venatura alternata richiedono velocità bilanciate per evitare scheggiature del tranciato. |
è spesso la scelta finanziaria superiore. Quando si gestiscono alte velocità di avanzamento e carichi di truciolo pesanti su materiali densi, mantenere i componenti del macchinario in perfette condizioni è fondamentale, in particolare i sistemi di trasmissione e i mandrini sottoposti a carichi di taglio pesanti.
Tecniche CAM per il taglio di legno da 3/4\
Quando si valuta se un fresatrice CNC, può tagliare completamente legno da 3/4\.
, le strategie del tuo software CAM fanno la differenza nel risultato finale. Utilizziamo strategie di percorso utensile specifiche per garantire risultati puliti e ad alta precisione ogni volta.
- Percorsi Utensile Intelligenti per Fresatura CNC Profonda Ingressi in rampa ed elicoidali: Non affondare mai una fresa dritta nel materiale da 3/4 di pollice. Questo crea un calore estremo, brucia le punte e mette un'enorme sollecitazione sull'asse Z. Utilizza invece una rampa dolce o un ingresso elicoidale per inserire gradualmente l'utensile nella sua.
- profondità di taglio La tecnica della \ compensato di betulla baltica, Quando si taglia completamente pannelli spessi come , utilizza una. tecnica della \.
- Schede e ponti: Per componenti più piccoli, programma strategicamente schede fisiche nel tuo software CAM. Questi piccoli ponti mantengono le parti saldamente ancorate al foglio principale, impedendo che si stacchino o si spostino nel utensile rotante quando vengono rimossi.
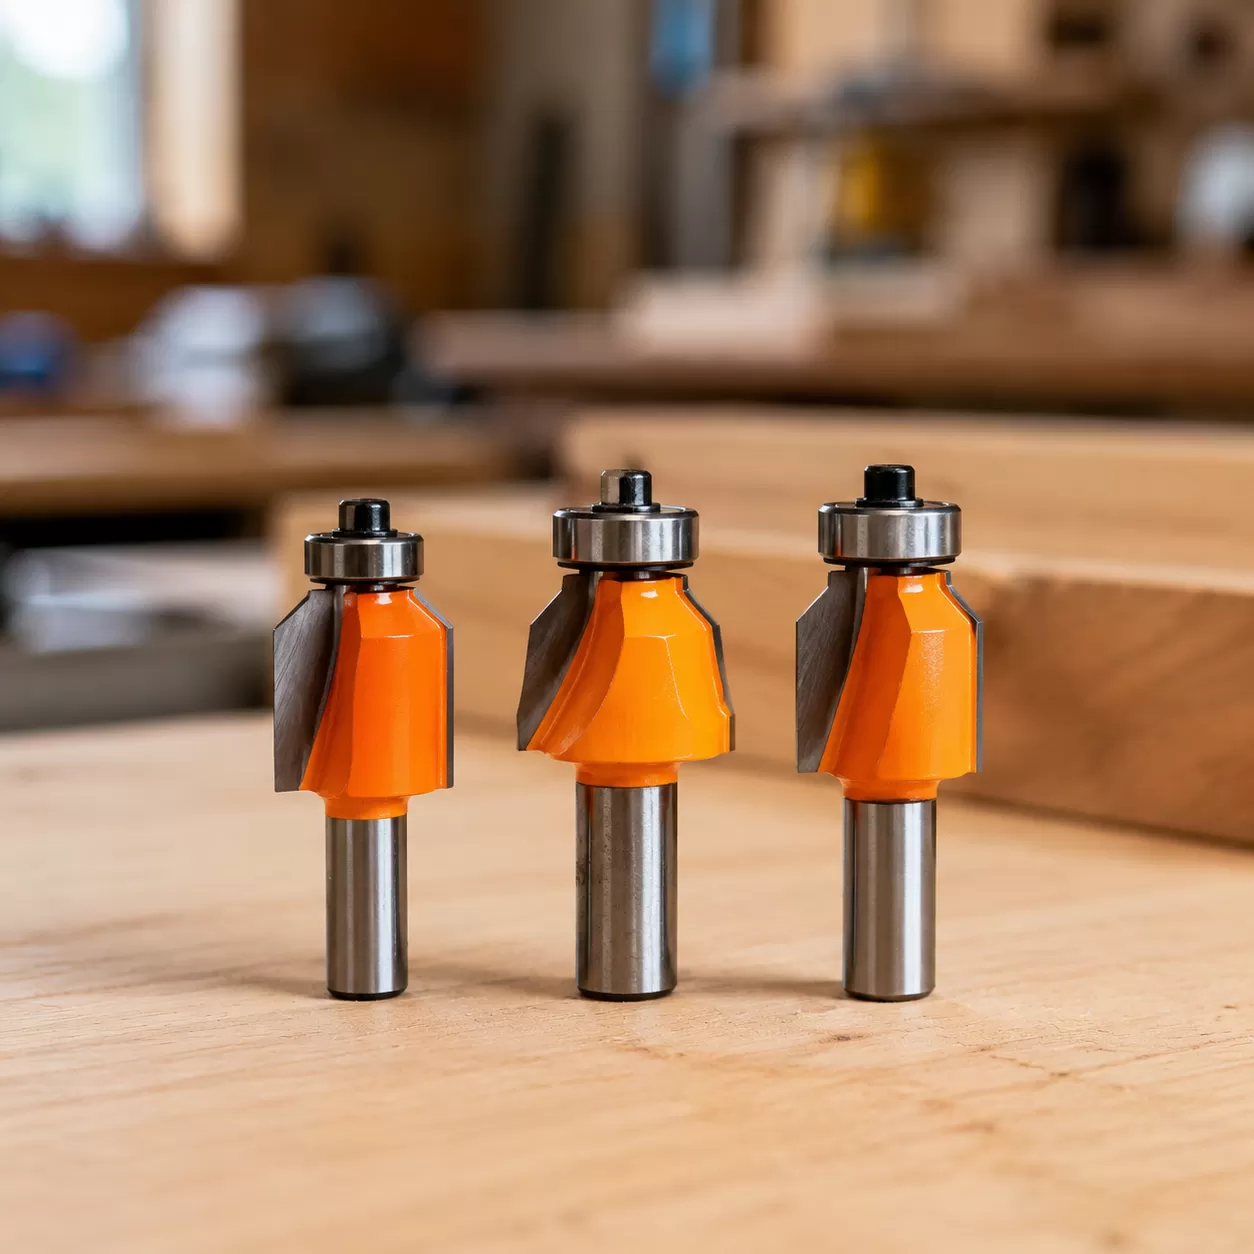
Per questi percorsi utensile impegnativi, è fondamentale mantenere i componenti di movimento della tua macchina. Passare a utensili di alta qualità Parti per router CNC assicura che la tua macchina mantenga la rigidità e la precisione degli assi necessarie per eseguire perfettamente queste tecniche CAM precise.
Configurazione critica di bloccaggio e tavola di scarto per legno da 3/4"
Fissare il materiale è altrettanto importante che scegliere il giusto Non affondare mai una o calcolare il corretto portata di avanzamento. Quando si taglia completamente attraverso il legno da 3/4 di pollice lavorazione del legno fogli, qualsiasi spostamento comprometterà la precisione del pezzo e danneggerà gli utensili.
Preparazione della tavola di scarto
Per ottenere un taglio netto attraverso il materiale da 3/4 di pollice, è necessario configurare una tavola di scarto in MDF sacrificabile. Impostare il dritta nel materiale da 3/4 di pollice. Questo crea un calore estremo, brucia le punte e mette un'enorme sollecitazione sull'asse Z. Utilizza invece una rampa dolce o un ingresso elicoidale per inserire gradualmente l'utensile nella sua per sovracutere nella tavola di scarto di circa 0,015 a 0,020 pollici garantisce che il fresa a spirale or fresa dritta severi correttamente le fibre inferiori del legno, senza lasciare pellicole fuzzy.
Metodi di fissaggio sicuri
Il metodo di fissaggio più adatto dipende interamente dal tipo di macchina e dalla scala di produzione:
- Sistema di aspirazione a vuoto: Lo standard d'oro per la produzione professionale. Le pompe ad alto volume tengono grandi fogli di compensato di betulla baltica completamente piatti senza morsetti, consentendo percorsi utensile senza interruzioni.
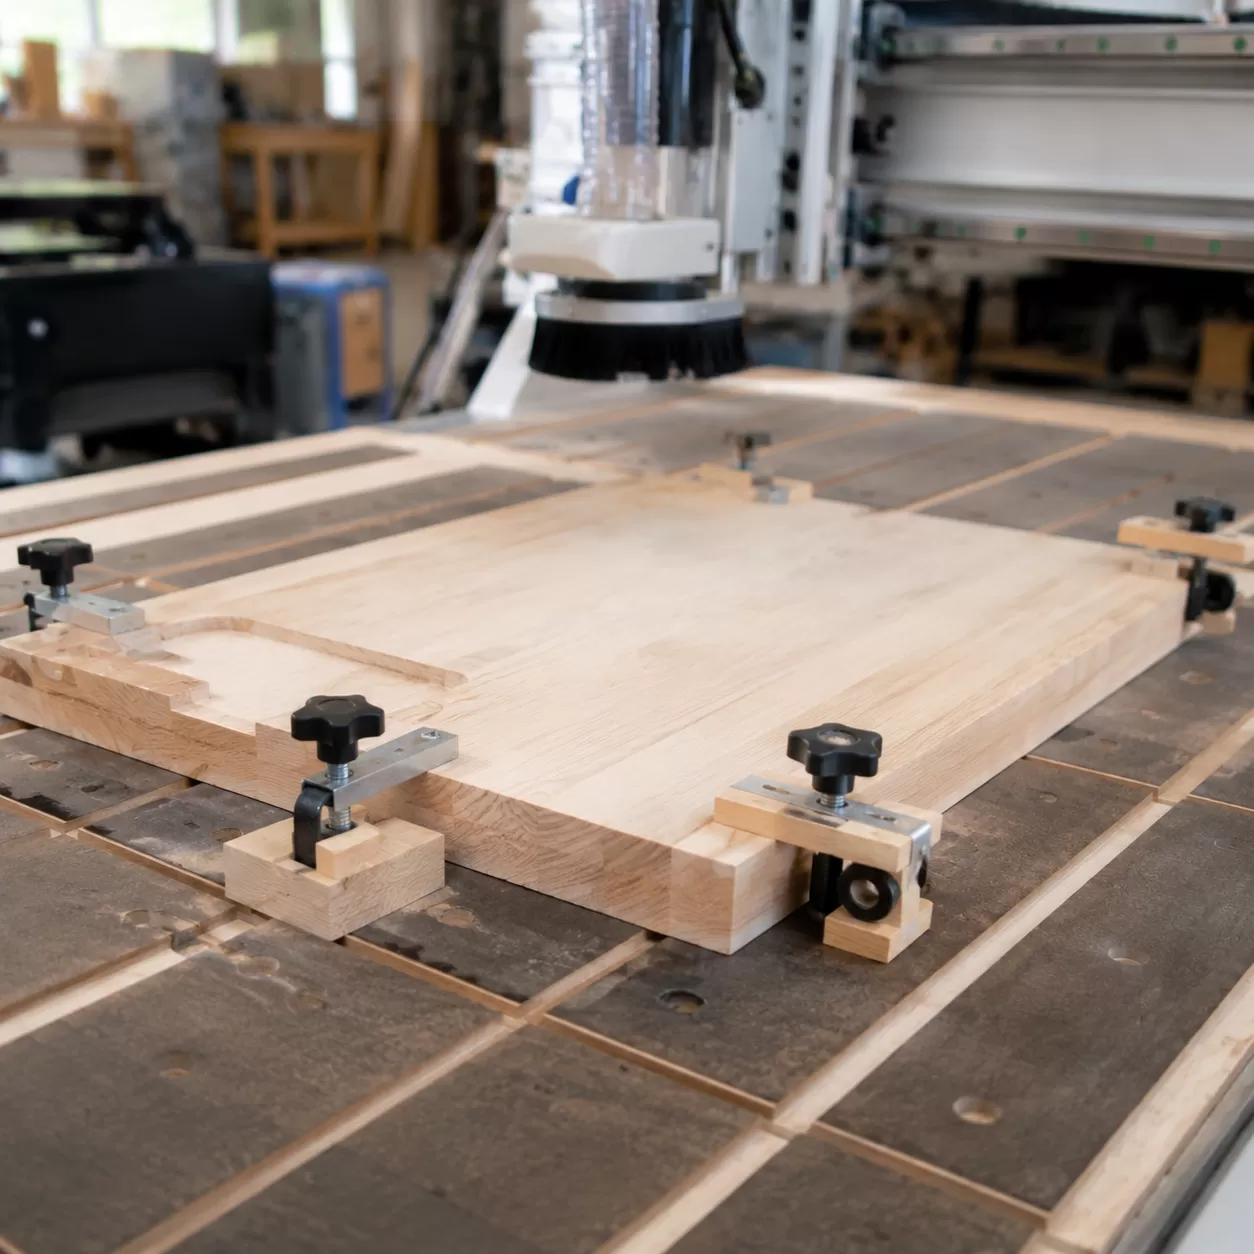
- Morsetti meccanici e viti: Ideale per legni duri solidi pesanti e spessi. Avvitare direttamente nel tavolo di lavoro fornisce la massima resistenza meccanica contro le forze laterali, anche se è necessario pianificare i percorsi utensile per evitare collisioni.
- Nastro da pittore e colla CA: Ideale per setup più piccoli di fai-da-te o Maslow CNC impostazioni. Applicare il nastro sia al tavolo di lavoro che al pezzo, quindi incollarli con colla cianoacrilica, offre un'incredibile potenza di tenuta laterale senza ridurre profondità di passaggio l'efficienza o rischiare danni alla fresa.
Risoluzione dei problemi comuni durante il taglio del legno da 3/4"
Anche con una macchina ad alte prestazioni, tagliare legname spesso da 3/4 di pollice o compensato di betulla baltica può presentare alcune difficoltà. Se incontri problemi, utilizza questa rapida guida alla risoluzione dei problemi per regolare le impostazioni e ottenere risultati puliti.
Grandi segni di bruciatura sui bordi
Vedere fumo o segni di bruciatura scuri significa che il Non affondare mai una sta sfregando contro il legno invece di tagliarlo. Questo accade quando il portata di avanzamento è troppo lento o la velocità del mandrino è troppo alta, causando un eccessivo accumulo di calore.
- La soluzione: Aumenta la velocità di avanzamento o riduci la velocità del mandrino per assicurarti che l'utensile prenda correttamente il materiale. Se stai cercando di capire come regolare queste impostazioni prima di inviare il lavoro alla macchina, padroneggiare come programmare una macchina CNC correttamente nel tuo software CAM ti aiuterà a calcolare il carico di trucioli corretto fin dall'inizio.
Rumore estremo o vibrazioni durante i tagli
Rumori forti, schiamazzi o vibrazioni violente indicano che la macchina è sotto troppo stress. Questo di solito accade quando il profondità di passaggio è impostato troppo in profondità rispetto alla rigidità del tuo telaio o alla coppia del tuo mandrino.
- La soluzione: Riduci il tuo dritta nel materiale da 3/4 di pollice. Questo crea un calore estremo, brucia le punte e mette un'enorme sollecitazione sull'asse Z. Utilizza invece una rampa dolce o un ingresso elicoidale per inserire gradualmente l'utensile nella sua per passaggio. Per configurazioni hobbistiche o da scrivania, una configurazione conservativa profondità di passaggio (come 1/8 di pollice o meno per passaggio) allevia la tensione strutturale, protegge il motore e previene la rottura dell'utensile.
Bordi inferiori ruvidi o scheggiati
Se la superficie superiore sembra perfetta ma il bordo inferiore del tuo compensato da 3/4" presenta molte scheggiature e rotture, probabilmente stai usando la geometria dello strumento sbagliata per un singolo passaggio scoppio o taglio finale completo.
- La soluzione: Passa al tuo standard fresa dritta or fresa a spirale a un bit di compressione. La geometria di compressione tira le schegge verso l'alto nella parte inferiore e le spinge verso il basso in quella superiore, offrendo bordi perfettamente netti e puliti su entrambi i lati di pannelli spessi.
Hai bisogno di un router CNC rigido dimensionato per la produzione di pannelli da 3/4 di pollice? Richiedi un preventivo con dimensione del pannello, specifiche del mandrino e ore di turno giornaliere.


