
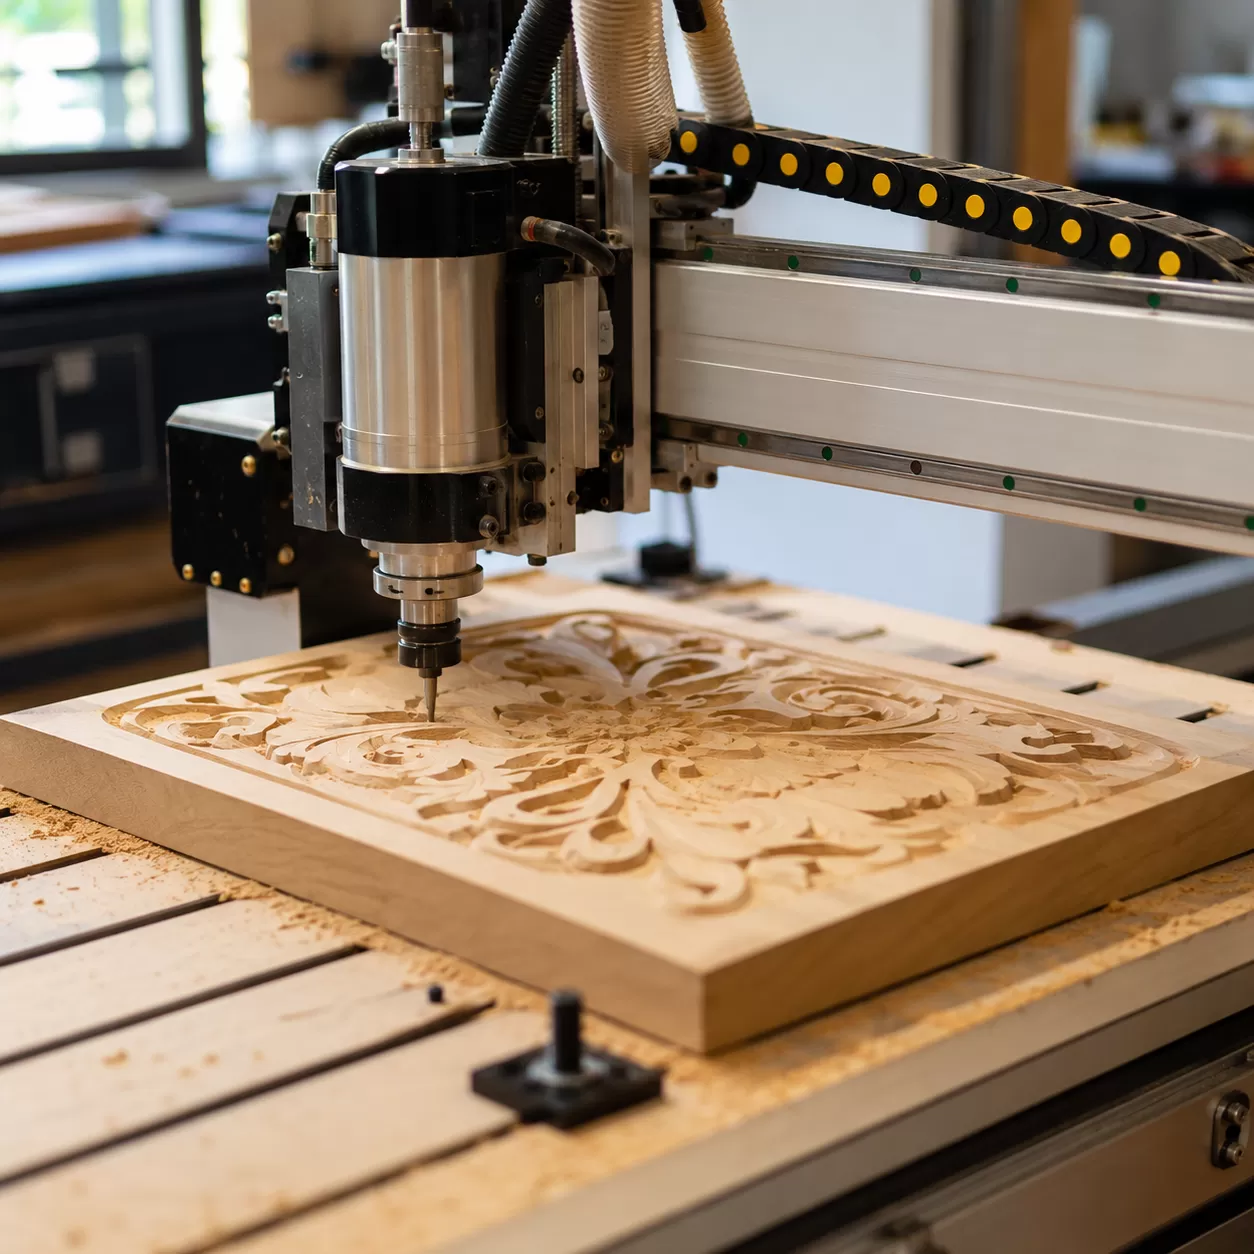
Quando si entra nel mondo della scultura del legno con CNC, la frustrazione più comune che sentiamo dai falegnami è perdere un bel pezzo di legno a metà percorso di un taglio di quattro ore perché la macchina non ha retto la tensione. Raggiungere una scultura 3D impeccabile dipende completamente dalla scelta dell'attrezzatura. Se la tua macchina si piega anche di un millimetro sotto carico, lo noterai immediatamente sotto forma di superfici ruvide, punte rotte e pezzi rovinati.
CNC per hobbisti vs. produzione di livello industriale
Scegliere uno strumento di fresatura controllato da computer richiede una valutazione realistica della rigidità strutturale, dell'ingombro e dei requisiti di alimentazione.
- Kit CNC per hobbisti: Generalmente costruiti con telai in estruso di alluminio leggero e alimentati da prese di corrente standard da 110V. Ottimi per spazi ridotti e incisioni leggere, mancano della massa necessaria per assorbire le vibrazioni durante la scolpitura 3D profonda e multi-asse.
- Macchine di produzione di livello industriale: Costruite con telai in acciaio saldato pesante e stress-relieved, utilizzano alimentazione trifase da 220V o 480V. La loro grande impronta e peso sono intenzionali—assorbono le forze meccaniche affinché lo strumento di taglio rimanga perfettamente sulla traiettoria.
Il cuore della macchina
Per mantenere la precisione durante la scolpitura di rilievi complessi, la meccanica di trasmissione e il motore di taglio devono offrire prestazioni costanti e inesorabili.
| Caratteristica | Motori di livello base / Fresa | Spindle industriale vero |
|---|---|---|
| Tipo di Motore | Fresa tradizionale a spazzola | Spindle brushless ad alta frequenza |
| Raffreddamento | Aria forzata (rumorosa, soffia polvere) | Ventilato a liquido o con ventola sigillata (silenzioso, funzionamento continuo) |
| Cuscinetti | Cuscinetti di consumo standard | Cuscinetti di precisione a contatto angolare |
| Meccanismi di trasmissione | Vite di avanzamento o cinghie (propense al gioco) | Vite a sfera (alta precisione) o cremagliera e pignone (velocità + potenza) |
Per incisioni 3D complesse, sistemi di azionamento a vite a sfera offrono la massima precisione sull'asse Z, mentre i sistemi premium cremagliera e pignone forniscono la coppia necessaria per muovere grandi assiemi di portale attraverso ampie distanze X e Y senza perdere passi.
Vantaggio ProMach
Abbiamo progettato la nostra serie di fresatrici CNC per legno ProMach specificamente per risolvere le debolezze strutturali che affliggono le macchine da incisione standard.
- Rigidità ottimizzata del telaio: Utilizziamo acciaio strutturale di grado aeronautico con pareti spesse, trattato termicamente per eliminare le tensioni interne prima dell'assemblaggio. Questa base massiccia elimina completamente il risonanza armonica.
- Passaggi di sgrossatura 3D pesanti: Quando il percorso utensile di finitura richiede passaggi di sgrossatura profondi attraverso legni duri come quercia o noce, i nostri spindel industriali ad alta coppia tagliano il materiale senza rallentare.
- Portale senza deflessione: Abbiniamo guide lineari sovradimensionate con configurazioni di motori a doppio azionamento, garantendo che la testa di taglio rimanga perfettamente verticale, prevenendo la deflessione dell'utensile che rovina i dettagli verticali fini e le lettere.
Comprendere gli utensili
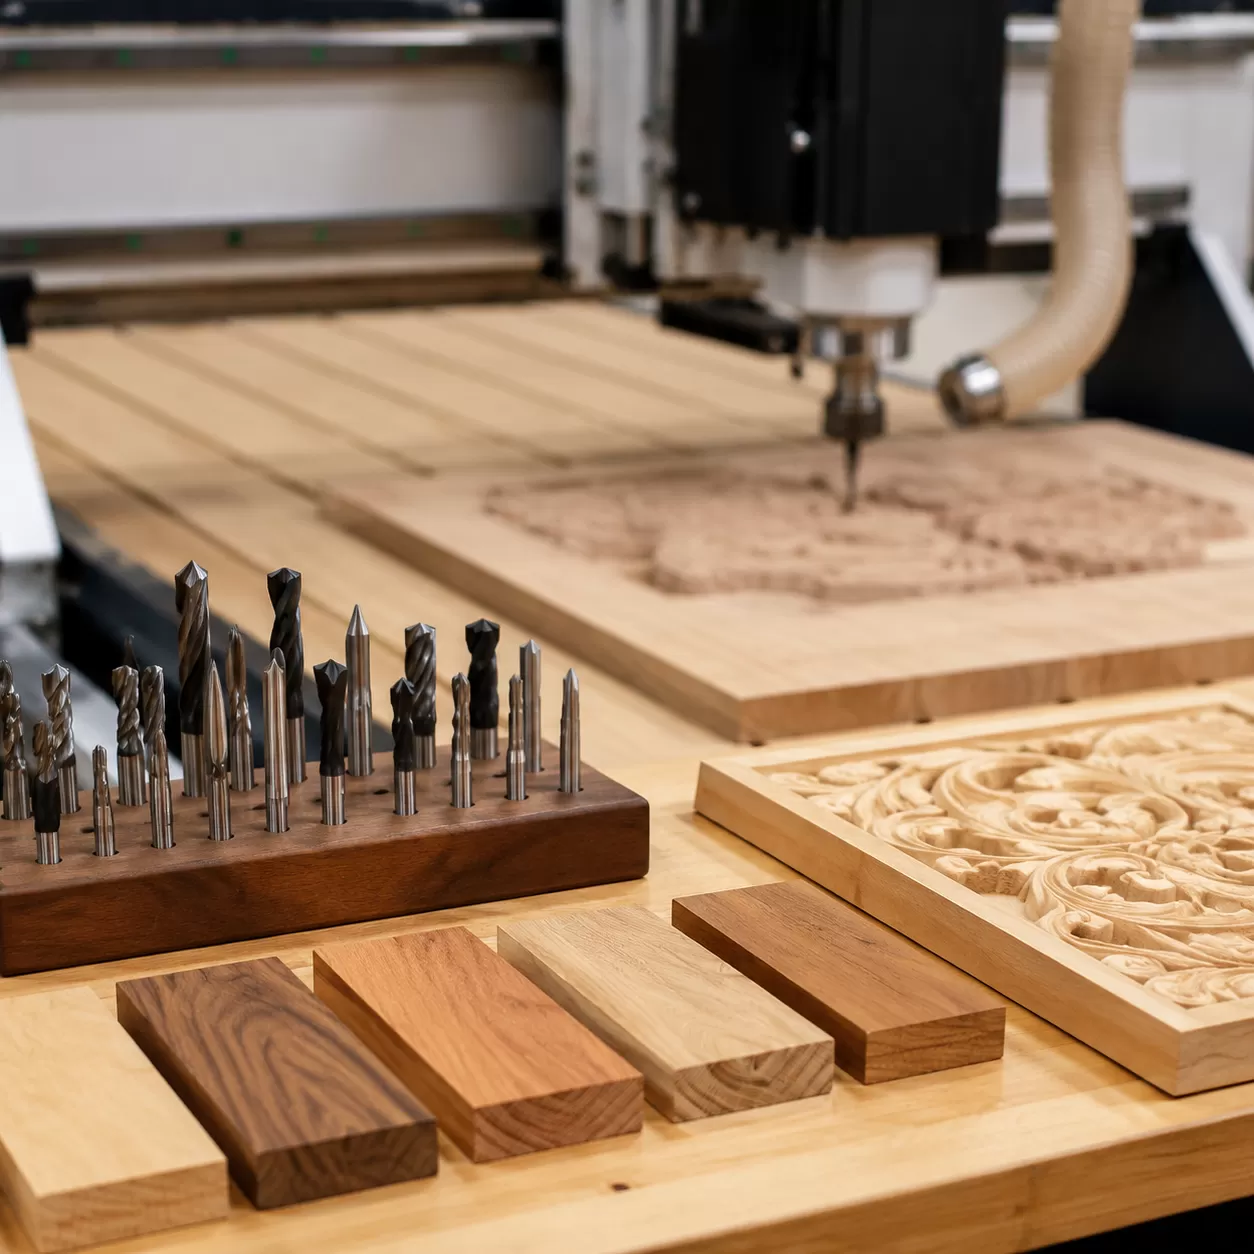
Scegliere il tagliente giusto determina il successo della tua incisione 3D progetti. La geometria delle vostre frese determina la pulizia con cui la macchina rimuove il materiale, la quantità di levigatura che dovrete affrontare in seguito e se si verificherà uno strappo del legno.
La Geometria delle Frese per Intaglio
Diversi stili di intaglio richiedono forme di fresa distinte per ottenere risultati puliti su un router controllato da computer:
- Fresatrici a taglio ascendente: Queste frese tirano i trucioli verso l'alto fuori dal taglio. Sono eccellenti per la rapida rimozione del materiale durante una passata di sgrossatura, ma possono lasciare bordi sfilacciati sulla superficie superiore del legno.
- Fresatrici a taglio discendente: Queste spingono i trucioli verso il basso, lasciando un bordo superiore perfettamente pulito. Sono ideali per tasche poco profonde, taglio con dima e impiallacciature sottili, sebbene l'evacuazione dei trucioli sia più limitata nelle scanalature profonde.
- Punte a sfera: Con una punta arrotondata, la fresa a sfera è lo strumento obbligatorio per contorni 3D organici e lisci scultura a rilievo. Elimina l'aspetto a gradini lasciato dalle frese a candela piatte.
- Bit a V: Disponibili in angoli di 60, 90 e 120 gradi, questi sono lo standard del settore per scritte nitide, dettagliate incisioni e tagli, e smussi decorativi.
Integrità del Materiale: Carburo vs. Acciaio ad Alta Velocità (HSS)
Quando si selezionano gli utensili per un fresatrice CNC per legno, la composizione dell'utensile influisce direttamente sui costi di produzione e sulla qualità della finitura.
| Caratteristica | Frese in Carburo Solido | Acciaio ad Alta Velocità (HSS) |
|---|---|---|
| Durezza | Estremamente alta; mantiene un filo tagliente fino a 4 volte più a lungo. | Moderato; si smorza rapidamente sotto attrito. |
| Resistenza al Calore | Sublime; gestisce alte velocità e avanzamenti senza ammorbidirsi. | Scarso; soggetto a surriscaldamento e bruciature del legno. |
| Migliore utilizzo per | Legni duri densi (Quercia, Noce, Acero) e produzione continua. | Legni morbidi, plastiche o applicazioni leggere per hobbisti. |
Per intaglio professionale del legno, è necessario utilizzare utensili in carburo solido per prevenire il degrado del filo a metà percorso di un percorso di finitura complesso. Utilizzare un percorso utensile di finitura. L'uso di carburo di alta qualità garantisce tagli puliti e prestazioni stabili su macchinari industriali, come i nostri sistemi di fresatrice CNC per legno 1530.
Workflow Digitale
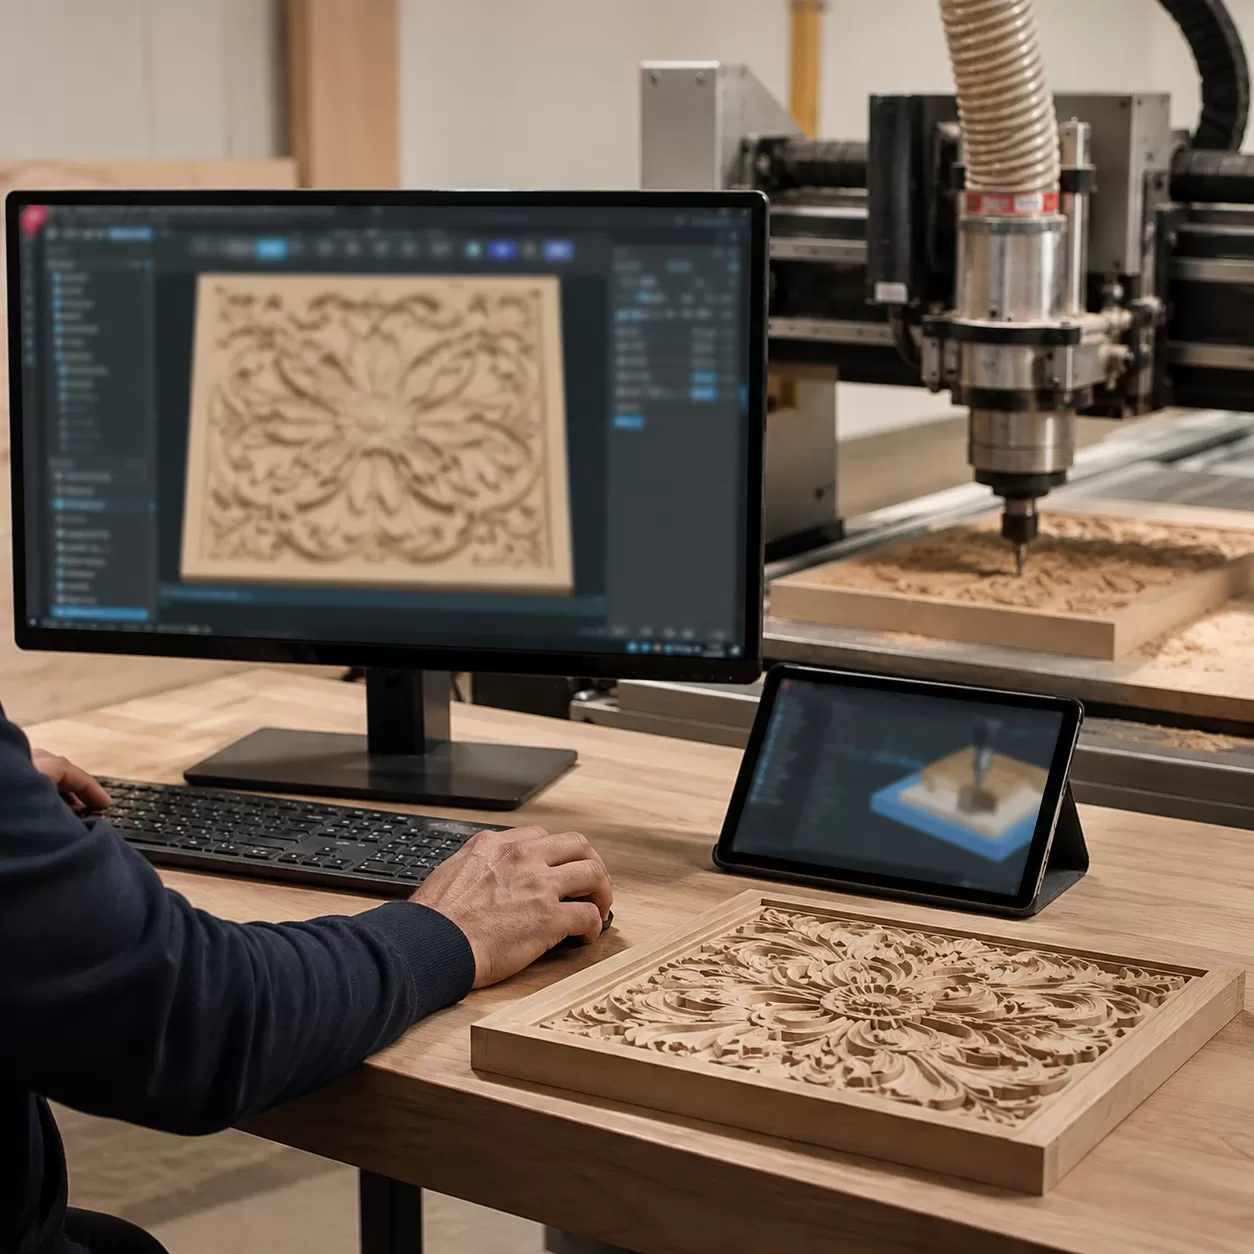
Come produttori di fresatrici CNC per il legno, sappiamo che l'hardware ad alte prestazioni è efficace solo quanto le istruzioni che riceve. Questa fase colma il divario tra la tua visione creativa e l'esecuzione fisica attraverso una pipeline software in tre fasi.
Fase 1: CAD (Progettazione Assistita da Computer) – Dare Vita alla Visione
Ogni progetto inizia nel software CAD, dove crei o importi la geometria per il tuo utensile a controllo numerico.
- File vettoriali vs. Mesh 3D: Per tagli 2D, lavorazioni a tasca o incisioni semplici, utilizza formati vettoriali come DXF, SVG o AI. Per incisioni 3D complesse, lavori organici e rilievi, sarà necessario usare mesh 3D come file STL o OBJ.
- Ottenimento e preparazione dei file di rilievo 3D: Quando importi modelli 3D, assicurati che il gradiente del modello sia uniforme. Bordi irregolari o mesh poco ottimizzate creano percorsi frastagliati, che si traducono in segni di chatter indesiderati sul pezzo di legno.
Fase 2: CAM (Manufacturing Assistito da Computer) – Mappatura dei Percorsi Utensile
Una volta finalizzato il progetto, devi tradurre quel modello in movimenti specifici dello strumento utilizzando software dedicato https://cncmachinecn.com/resources/cnc-softwarehttps://cncmachinecn.com/resources/cnc-software/\.
- Configurazione dello Spazio di Lavoro & Coordinate: Definisci le dimensioni fisiche del materiale nel software e stabilisci le coordinate zero X, Y e Z (tipicamente la superficie superiore o il centro del pezzo).
- Passaggio di sgrossatura: Questo primo passaggio utilizza una fresa a testa grande per rimuovere rapidamente la maggior parte del materiale di scarto, lasciando un'approximationa scalettata e ridotta della forma finale.
- Percorso utensile di finitura: Una fresa a sfera più piccola segue il passaggio di sgrossatura, utilizzando percentuali di passo strette (spesso tra 8% e 12% del diametro dell'utensile) per eliminare i gradini e lasciare una superficie liscia e dettagliata.
Fase 3: Post-processore e generazione del G-code
L'ultima fase del flusso di lavoro digitale trasforma i percorsi visivi degli utensili nel linguaggio della macchina.
Cos'è il G-code? Il G-code è il linguaggio di programmazione universale utilizzato dalle macchine CNC, composto da linee di coordinate e comandi che indicano velocità, avanzamenti e direzioni di movimento.
Per garantire che la tua macchina interpreti correttamente questi percorsi, devi selezionare la configurazione corretta del post-processore per il controller specifico della tua macchina durante la generazione del G-code fase. Il file G-code esportato viene quindi caricato direttamente nell'interfaccia del router CNC, pronto all'esecuzione.
Preparazione del materiale
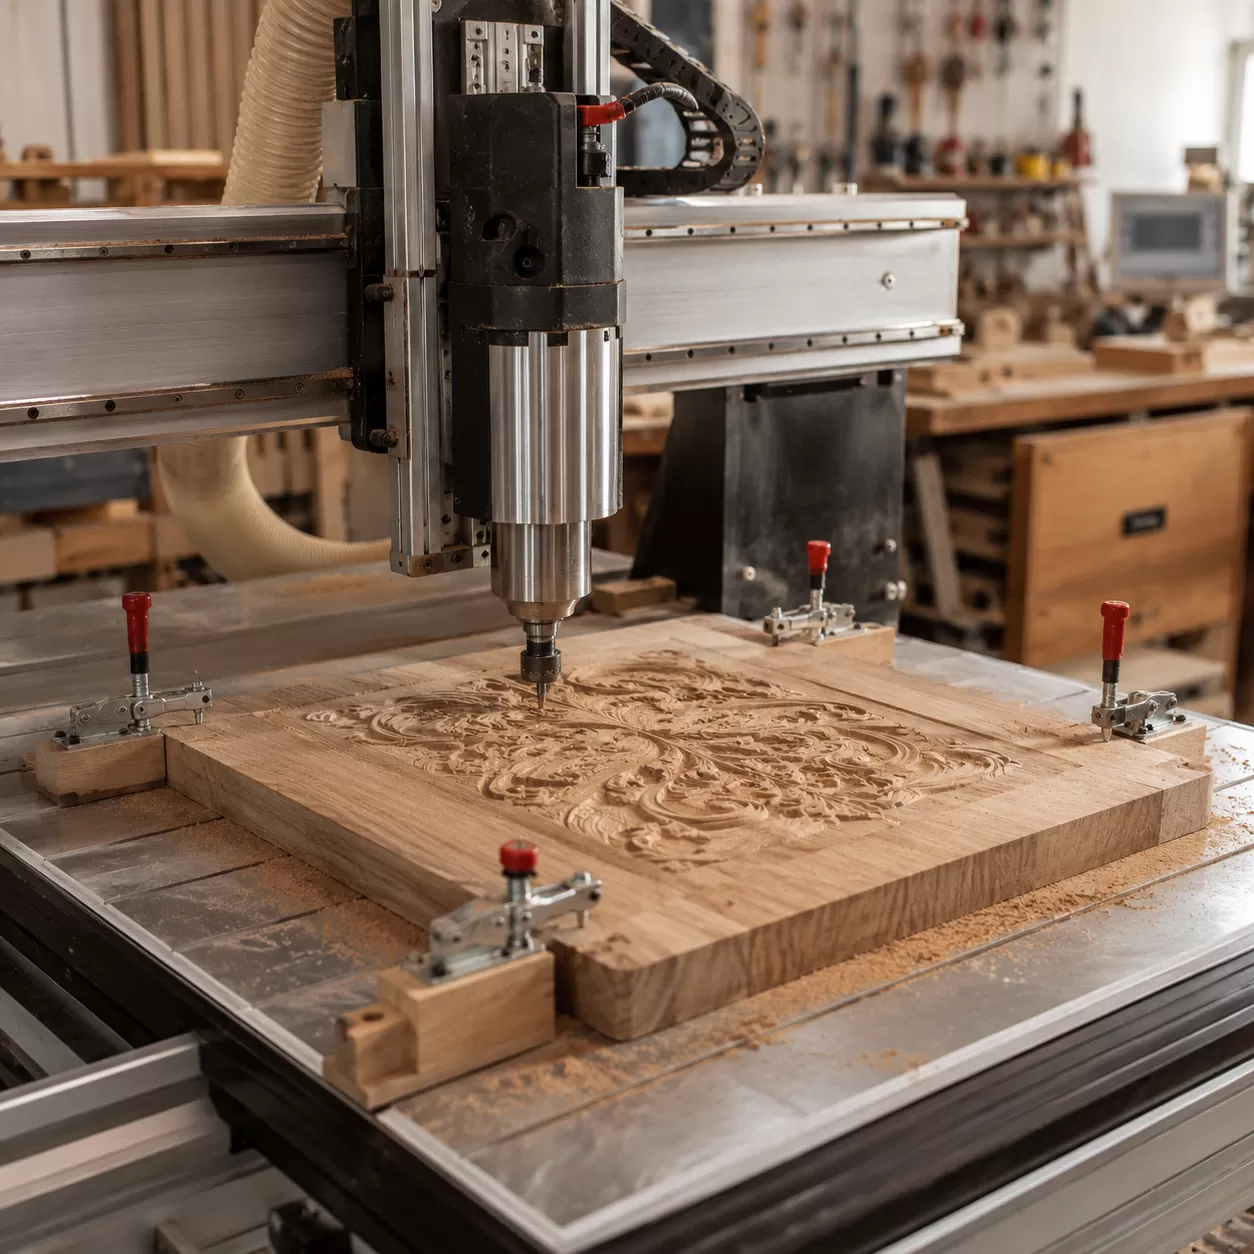
Quando si calcola come scolpire il legno con un router CNC, la scelta del materiale determina le tue velocità di avanzamento, la durata della fresa e la nitidezza dei dettagli finali.
Comportamenti del legno duro vs. legno tenero
Le diverse specie di legno reagiscono in modo diverso a una fresa ad alta velocità. La scelta del legno giusto previene il distacco e garantisce definizione pulita nelle sculture in rilievo.
- Legni duri densi (ciliegio, acero, noce, quercia): Questi sono lo standard d'oro per incisioni intricate fresatrice CNC per legno I progetti. Ciliegio e Acero presentano strutture di grano strette e uniformi che mantengono i dettagli fini perfettamente senza scheggiature. Noce offre un contrasto di alta qualità, mentre Rovere fornisce una texture bellissima ma richiede percorsi utensile accurati per gestire il suo grano aperto.
- Legni teneri (Pino, Cedro): Sebbene siano economici, i legni teneri sono soggetti a fuzzing e strappi. Il Pino contiene una forte resina (sapal) che può surriscaldarsi e incollare le punte di taglio. Se usi legni teneri, aumenta la velocità del mandrino e utilizza punte affilate a taglio verso il basso per pulire i bordi.
Contenuto di umidità e stress interno
Mai scolpire legname umido o stagionato in modo improprio. Il legno con un alto contenuto di umidità introduce stress interni severi. Mentre il router controllato da computer rimuove materiale da un lato, gli sbilanciamenti di tensione si spostano, causando deformazioni, incurvature o torsioni del pezzo durante o subito dopo il completamento. Usa sempre legname essiccato in forno con un contenuto di umidità tra 6% e 8% per garantire la stabilità dimensionale.
Strategie di fissaggio del pezzo di lavoro
Devi abbinare il metodo di fissaggio alla geometria del tuo materiale.
| Metodo di Fissaggio | Migliore utilizzo per | Vantaggi | Svantaggi |
|---|---|---|---|
| Morsetti meccanici | Tavole spesse, passaggi di sgrossatura | Potere di tenuta robusto, riutilizzabile | I morsetti possono bloccare il percorso utensile; rischio di collisione con la punta |
| Nastro adesivo e supercolla | Materiale sottile, tagli di profilo, rilievi piatti | Nessun morsetto fisico in mezzo; tiene piccoli pezzi | Richiede superfici pulite; tempo di pulizia |
| Sistemi T-Track | Blank di forma quadrata o rettangolare standard | Regolabile, altamente sicuro | Limitato alla serratura sul bordo esterno |
| Tavoli a vuoto | Grandi fogli, incastonatura ad alta produzione | Bloccaggio istantaneo, nessun ostacolo al pezzo | Richiede alta potenza e grande superficie |
Per intaglio 3D standard su una macchina di livello produttivo Fresatrice CNC per legno 1325, combinare un sistema T-track con morsetti meccanici offre la presa più affidabile per passaggi di sgombero pesanti. Per lavori delicati e sottili in rilievo, dove i morsetti potrebbero colpire il mandrino, il metodo con nastro da pittore e colla cianoacrilica (CA) mantiene la superficie superiore completamente libera.
Esecuzione passo passo
Eseguire un intaglio 3D impeccabile richiede una preparazione accurata e un monitoraggio in tempo reale per prevenire sprechi di materiale e rotture degli utensili.
Lista di controllo per l'ispezione pre-volo
Prima di accendere il tuo router controllato da computer, esegui un protocollo pre-avvio rigoroso per garantire la sicurezza della macchina e dell'operatore:
- Pulire lo spazio di lavoro: Rimuovere tutti gli strumenti sciolti, detriti e trucioli dal piano del router.
- Verificare i limiti degli assi: Verificare manualmente che il carro si muova liberamente e non colpisca gli stop fisici.
- Ispeziona il Colletto e l'Asse: Controlla l'accumulo di resina o detriti all'interno del colletto. Assicurati che il bit di intaglio sia inserito abbastanza profondamente e serrato secondo le specifiche.
Impostazione delle Coordinate di Lavoro (G54)
Stabilire una posizione zero localizzata accurata garantisce che il tuo fresatrice CNC per legno intaglio avvenga precisamente dove previsto.
- Allineamento Manuale: Abbassa il bit fino a sfiorare appena un pezzo di carta sulla superficie del pezzo di lavoro per impostare l'asse Z, quindi allinea X e Y ai segni di registrazione fisici.
- Piastre di Contatto Elettroniche: Usa una sonda di contatto elettronica per la massima precisione. Questo automatizza il processo di zeroing dell'asse Z, che è critico quando si passa da uno strumento di sgrossatura a uno di finitura. fresa a sfera.
Impostazione di Velocità e Avanzamenti
Bilanciare la velocità del motore dell'asse e la velocità di avanzamento del movimento mantiene gli strumenti freschi e i tagli puliti. Impostazioni errate causano attrito, portando a venature del legno rovinate e usura prematura degli strumenti.
| Fattore | Troppo Veloce | Troppo Lento |
|---|---|---|
| RPM dell'Asse | Causa attrito e brucia il legno | Causa vibrazioni intense e scheggiature |
| Velocità di Avanzamento | Rischia di rompere bit di intaglio delicati | Sfrega il materiale invece di tagliarlo, creando fumo |
Calcola la tua velocità di avanzamento target in base alla specie di legno. Se noti scolorimento o fumata durante la lavorazione, aumenta immediatamente la velocità di avanzamento o riduci i giri al minuto del mandrino per evitare bruciature.
Monitoraggio della Taglio in Tempo Reale
Non lasciare la macchina incustodita durante il funzionamento. Gli operatori esperti si affidano a segnali uditivi e visivi per monitorare la salute del taglio:
- Il Suono Giusto: Una macchina sana incisione 3D un'operazione produce un ronzio coerente, nitido o un suono di taglio stabile.
- Segni di Stress: Urla acutissime o chiacchiere pesanti indicano che la macchina sta spingendo troppo o che il pezzo sta vibrando.
- Produzione di trucioli: La macchina dovrebbe produrre trucioli di legno puliti e distinti piuttosto che polvere fine e polverosa, il che indica sfregamento dello strumento.
Se stai cercando ispirazione pratica o configurando un nuovo flusso di lavoro, consulta questi successi progetti di lavorazione del legno per vedere come questi bilanci di alimentazione e velocità si traducono in prodotti finiti.
Post-Processing
Una volta che il tuo fresatrice CNC per legno completa il suo passaggio finale, le tecniche di post-elaborazione corrette trasformeranno un taglio grezzo della macchina in un capolavoro impeccabile. L'esecuzione corretta durante e dopo il taglio riduce significativamente il lavoro manuale.
Riduzione della fase di carteggiatura
Il modo migliore per ridurre il tempo di carteggiatura è ottimizzare il tuo Utilizzare un percorso utensile di finitura direttamente nel tuo software di progettazione.
- Riduci Stepover: Mantenere il stepover tra 8% e 10% quando si utilizza un fresa a sfera lascia meno tracce dello strumento e piccole creste.
- Fresatura convenzionale vs. fresatura a risalita: Eseguire un'ultima passata di pulizia leggera utilizzando la fresatura a scalare riduce i fibramenti e il distacco lungo la venatura del legno.
- Fresatura di rifinitura: Utilizzare percorsi utensile mirati per eliminare gli angoli stretti invece di passare un piccolo tratto sull'intero progetto.
Finitura manuale di fessure dettagliate
Anche i 3D più puliti scultura a rilievo richiedono alcune rifiniture manuali mirate per evidenziare i dettagli più fini.
| Tipo di utensile | Migliore utilizzo per | Consiglio per l'applicazione |
|---|---|---|
| Grane di carteggiatura progressive | Aree piane e pendii ampi | Iniziare con carta a grana 150 per rimuovere le linee dello strumento, poi passare a quella a grana 220. |
| File e raspe per dettagli | Valli acute e sottosquadri stretti | Raschiare delicatamente il fibramento fuzzy senza alterare la geometria scolpita. |
| Spazzole abrasive in nylon | Superfici organiche 3D complesse | Montare su un utensile rotante o trapano per lucidare rapidamente le fessure profonde. |
Finitura per contrasto
Applicare la finitura giusta valorizza la profondità del tuo incisione 3D e mette in risalto l'orientamento naturale della venatura.
- Oli Penetranti: Il noce o il ciliegio beneficiano di olio danese o tung, che scurisce naturalmente le profonde cavità e conferisce un aspetto ricco e opaco.
- Coloranti in Gel: Perfetti per look ad alto contrasto. Applicare un colorante in gel scuro su tutta la superficie, quindi pulirlo dalle superfici rialzate in modo che il pigmento scuro rimanga intrappolato nei dettagli scolpiti più bassi.
- Vernici Trasparenti di Finitura: Spruzzare una vernice satinata o opaca protegge i dettagli intricati dei tuoi incisioni e tagli progetti senza creare problemi di accumulo nelle profonde scanalature.
Protocolli di Sicurezza e Manutenzione per Ambienti CNC
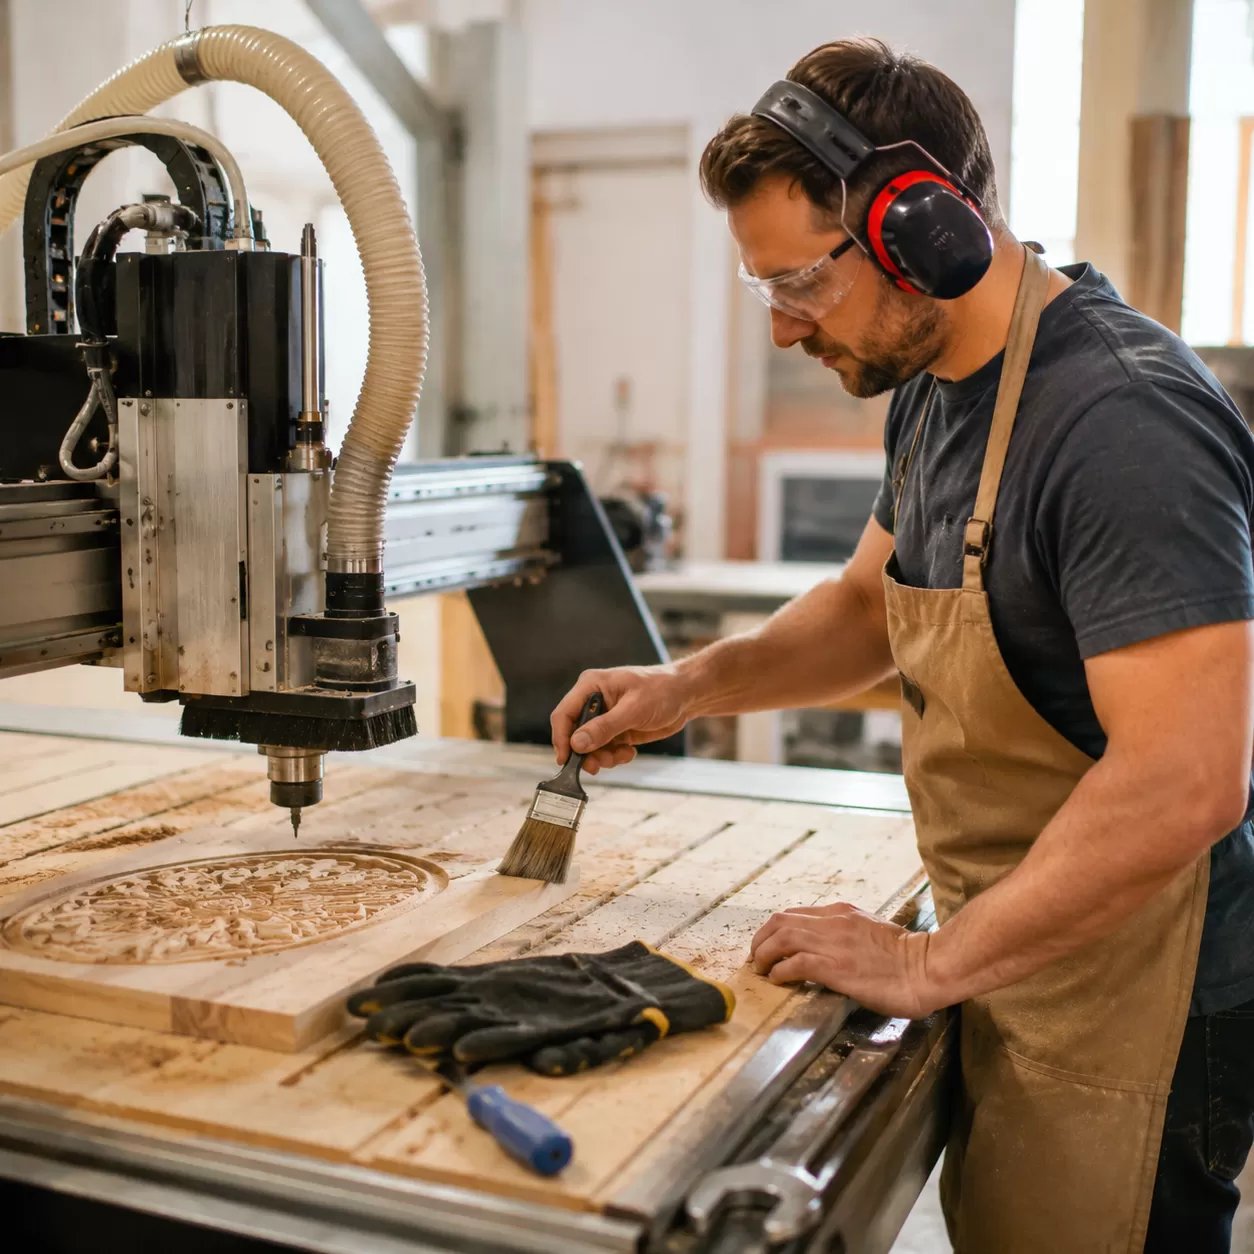
Operare un fresatrice CNC per legno richiedono rigorosa aderenza ai controlli ambientali e cure preventive. La lavorazione del legno genera alte quantità di particolato fine e rischi operativi che possono compromettere sia l'utente che le macchine se non gestiti correttamente.
Controllo della Polvere e Filtrazione dell'Aria:
La polvere di legno rappresenta un serio rischio respiratorio e una potenziale fonte di innesco. Implementare una strategia di contenimento robusta è imprescindibile per qualsiasi laboratorio.
- Scarpe per Polvere ad Alta Velocità: Utilizzare una scarpa per polvere dedicata che circonda il mandrino per catturare le trucioli direttamente alla fonte del taglio.
- Filtrazione delle Particelle: Collegare la scarpa per polvere a un raccoglitore ad alto volume dotato di un filtro con classificazione in micron per eliminare la polvere fine presente nell'aria.
- Purificatori d'Aria per Spazi di Lavoro: Far funzionare continuamente sistemi di filtrazione dell'aria ambientale durante e dopo un lavoro di scolpitura 3D per mantenere la qualità dell'aria.
Sicurezza del Mandrino e Consapevolezza dei Rischi:
Le alte velocità di rotazione di un router controllato da computer richiede vigilanza costante e l'uso di dispositivi di protezione individuale (DPI) adeguati.
- Protezione degli occhi e dell'udito: Indossare sempre occhiali di sicurezza resistenti agli urti e protezioni acustiche per ridurre il fischio ad alta frequenza dell'asse.
- Mitigazione del rischio di incendio: Inserti opachi o avanzamenti e velocità errati possono causare calore da attrito, portando a scintille di trucioli di legno. Non lasciare mai una macchina in funzione incustodita.
- Interruttori di Emergenza: Assicurarsi che il pulsante di arresto di emergenza fisico sia completamente sgombro da ostacoli e sempre a portata di mano.
Durata della macchina e manutenzione quotidiana
La manutenzione di routine previene l'usura prematura, preserva la precisione di taglio e protegge il vostro investimento. Tenere a portata di mano pezzi di ricambio garantisce tempi di inattività minimi durante le operazioni di manutenzione; si consiglia di reperire fornitori affidabili Parti per router CNC per sostituire prontamente i componenti usurati.
| Compito di Manutenzione | Frequenza | Componenti di riferimento |
|---|---|---|
| Pulizia dei detriti | Dopo ogni taglio | Viti a sfera, guide lineari e interruttori di limite |
| Lubrificazione | Quotidiano / Settimanale | Cuscinetti delle guide lineari e viti di avanzamento (utilizzando olio approvato dal produttore) |
| Ispezione del colletto | Settimanale | Colletto dell'asse e dadi di copertura dell'asse (controllare accumulo di pitch o bave) |
| Controllo delle cinghie e delle viti di fissaggio | Mensile | Cinghie di trasmissione, bulloni del ponte e connessioni del cablaggio |
Domande frequenti (FAQ)
Perché il mio router CNC brucia il legno?
La combustione del legno avviene quando il calore generato dall'attrito non riesce a dissiparsi. Questo di solito accade perché la velocità di avanzamento è troppo lenta o i giri al minuto dello spindle sono troppo alti, causando l'attrito tra l'utensile e il materiale anziché tagliare chip puliti. Per risolvere, aumenta la velocità di avanzamento o riduci la velocità dello spindle. L'uso di frese usurate o il taglio contro la direzione delle venature del legno può anche causare attrito intenso e segni di bruciatura.
Qual è il miglior legno per la scultura in rilievo 3D su un CNC?
I legni duri densi con strutture di grano strette e uniformi sono le scelte migliori per lavori intricati router CNC 3D lavoro. Ciliegio, Acero e Noce mantengono dettagli incredibili senza scheggiarsi o sfilacciarsi. Mentre il Rovere è un legno duro resistente, la sua venatura aperta può a volte sembrare scheggiata sui dettagli molto fini. I legni teneri come Pino o Cedro sono soggetti a rotture e accumulo di resina, rendendoli meno ideali per sculture complesse in rilievo.
Come posso evitare che il mio pezzo di legno si muova durante una lavorazione?
Una strategia di bloccaggio sicuro del pezzo di lavoro è fondamentale per sicurezza e precisione. Per pannelli piatti e materiali in fogli, una soluzione affidabile tavolo a vuoto offre la presa più rapida e uniforme. Se non si dispone di un sistema a vuoto, si può usare una combinazione di morsetti meccanici a T e metodo nastro e supercolla (applicando del nastro adesivo per imbianchini sia sulla tavola di appoggio che sul pezzo di lavoro, quindi incollandoli con adesivo cianoacrilato) per eliminare qualsiasi sollevamento o spostamento durante le passate di sgrossatura pesante.
Quale percentuale di stepover dovrei usare per una finitura liscia?
La percentuale di stepover ideale dipende interamente dal tipo di percorso utensile che si sta eseguendo:
- Passaggio di sgrossatura: Usa un stepover da 40% a 50% con una fresa a candela robusta per rimuovere rapidamente il materiale in eccesso.
- Percorso di finitura: Usa un stepover da 8% a 12% con una punta sferica di alta qualità.
Mantenere il passaggio di finitura basso minimizza le linee visibili dello strumento (scallops), riducendo drasticamente la fase di carteggiatura manuale e preservando i bordi nitidi della tua scultura 3D.


