Aperçu
manuel pdf de plieuse cnc lot de fichiers manuel d’utilisation chapitres, schémas électriques et instructions de programmation pour les contrôleurs Delem, ESA, Cybelec et ProMach SmartCNC.
Qui a besoin de ces manuels ? Ingénieurs de maintenance et opérateurs en mise en service plieuse hydraulique ou lignes de presse plieuse servo fabrication de tôles dans.
Qu'est-ce qui est inclus ? Guide d'utilisation de la presse plieuse étapes de configuration, guide de réglage des outillages listes de contrôle, instructions de maintenance, tableaux d'alarmes, et procédures d'exploitation sécurité au format PDF consultable.
Séries de machines applicables et systèmes de commande CNC
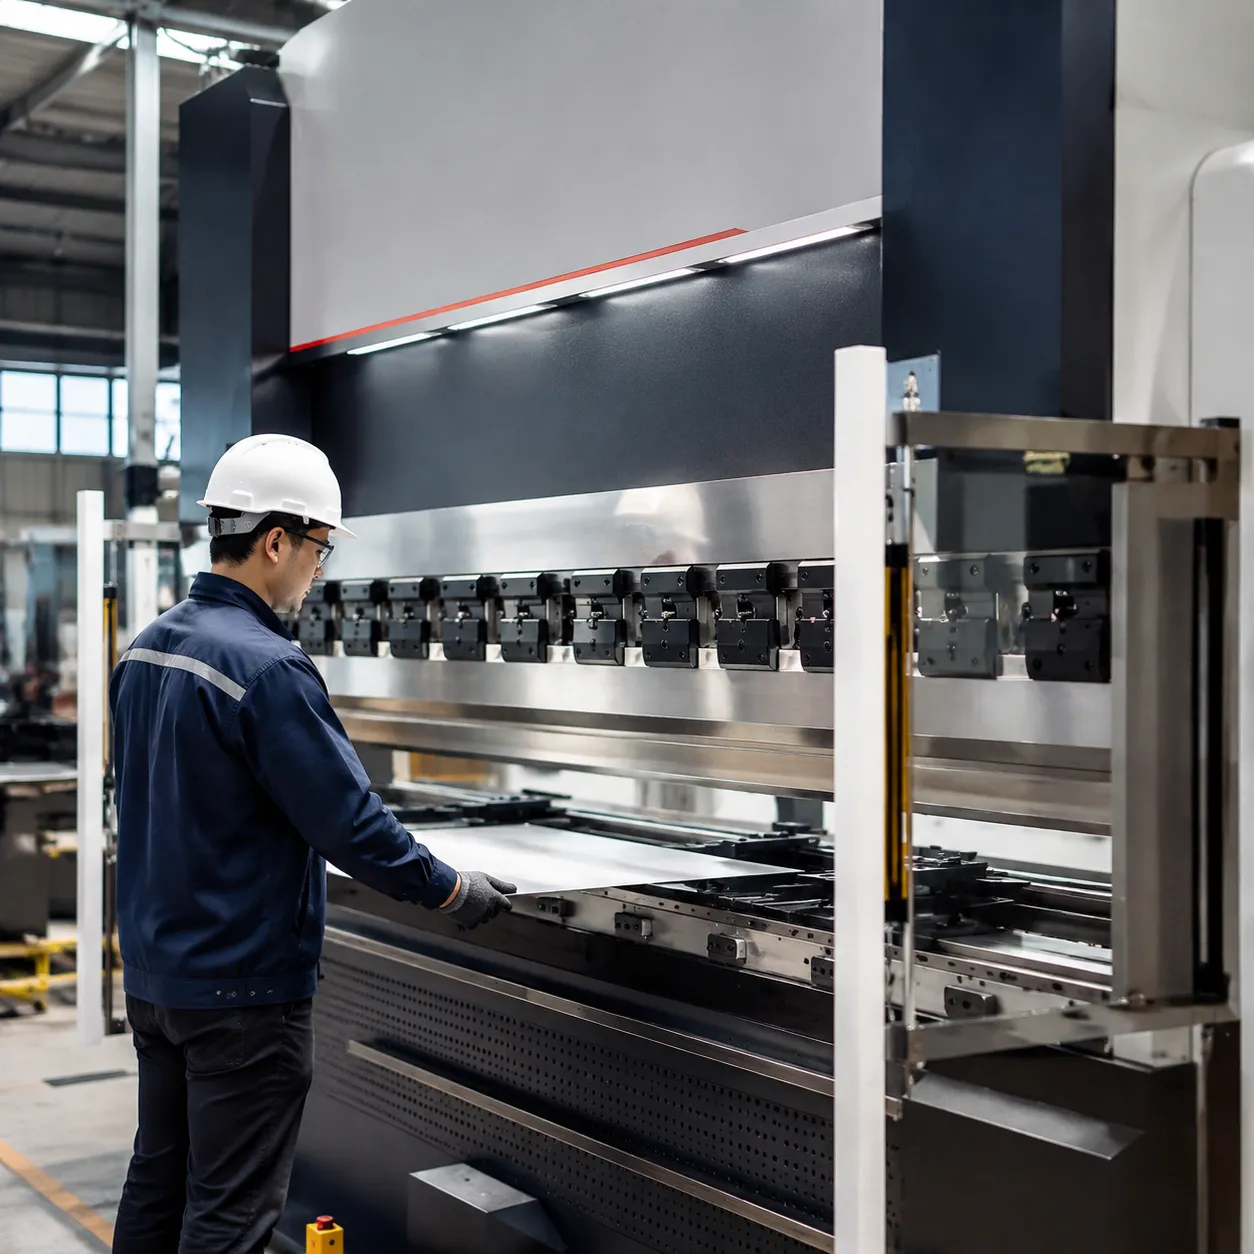
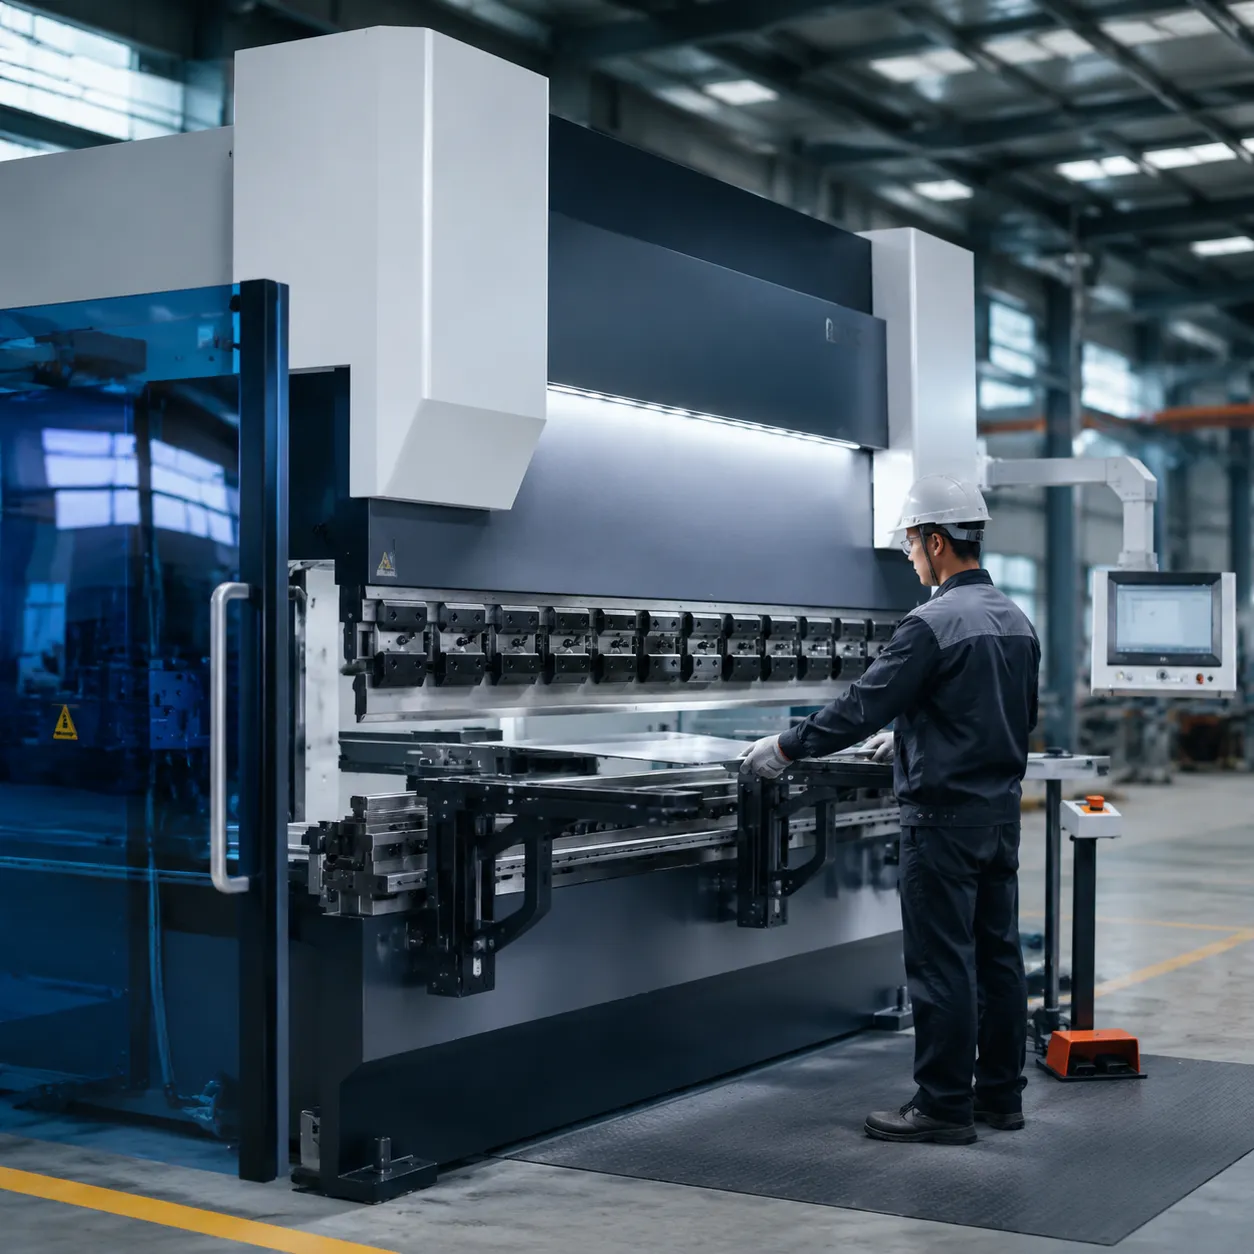
Les ensembles de manuels sont alignés avec le machine de pliage CNC centre produit et couvrent les lignes de presse plieuse électro-hydrauliques et entièrement électriques.
Ce manuel PDF de machine de pliage CNC (pdf de presse plieuse cnc) la ressource couvre notre gamme complète d'équipements de formage des métaux à haute précision, des unités d'atelier standard aux presses plieuses industrielles sur mesure de forte capacité.
- Modèles de machines pris en charge : Presses plieuses électro-hydrauliques servo et presses plieuses entièrement électriques servo (capacité de 40T à 1000T+).
- Compatibilité du système de commande :
- Delem : Contrôleurs multi-axes DA-50T, DA-60T et DA-69T.
- ESA : Commandes à écran tactile série S600.
- Cybelec : Interfaces CybTouch et ModEva.
- ProMach SmartCNC : Interface tactile native pour le contrôle de position multi-axes.
Métadonnées et normes de conformité de la documentation officielle
Chaque guide utilisateur de presse plieuse et le manuel technique de notre système respecte des normes internationales strictes de fabrication.
| Paramètre technique | Norme de spécification |
|---|---|
| Norme de documentation | Système de documentation certifié ISO9001 |
| Conformité de sécurité | Certification de conformité à l'export CE |
| ID de révision | Rév. 2026-v4.2 |
| Livraison du document | Format PDF imprimable et consultable |
Portail de téléchargement direct de PDF techniques
Téléchargez des fichiers techniques vérifiés directement pour l'installation, l'exploitation quotidienne et le dépannage d'urgence :
- Manuel d'utilisation complet de la machine de pliage CNC : Configuration complète du système, programmation des matériaux et protocoles de maintenance.
- Guide de démarrage rapide : Procédures accélérées pour la mise à zéro des axes, l'installation des outils et le réglage initial de l'angle.
- Schéma électrique de la machine de pliage CNC PDF : Schémas complets de câblage de l'armoire de commande, exigences d'alimentation et dispositions des cartes E/S.
Classes de manuels des équipements adjacents
- Système de contrôle de pliage de tubes : Les manuels de plieuse de tuyaux CNC à deux et trois axes couvrent MANUAL-1/MANUAL-2 et les modes de programmation graphique parallèles aux contrôleurs de presse-plieuse.
- Machine à cintrer les profils : Cintrage de profilés et machine à cintrer les profilés Les PDFs documentent le mode de fonctionnement manuel, les préréglages d'angle et la configuration des axes de roue pour les rouleaux de structure.
- Plieuse de barres d'acier : Plieuse à barres d'armature et plieuse de barres d'acier Les PDFs opérateurs ajoutent l'alimentation en bobine et la programmation de longueur de coupe en dehors du périmètre standard de la presse-plieuse.
Les vérifications de sécurité sur le terrain supposent la portée du contrôleur et la révision du PDF indiquées dans la section série applicable.
Protocoles de sécurité industrielle et vérifications pré-opérationnelles
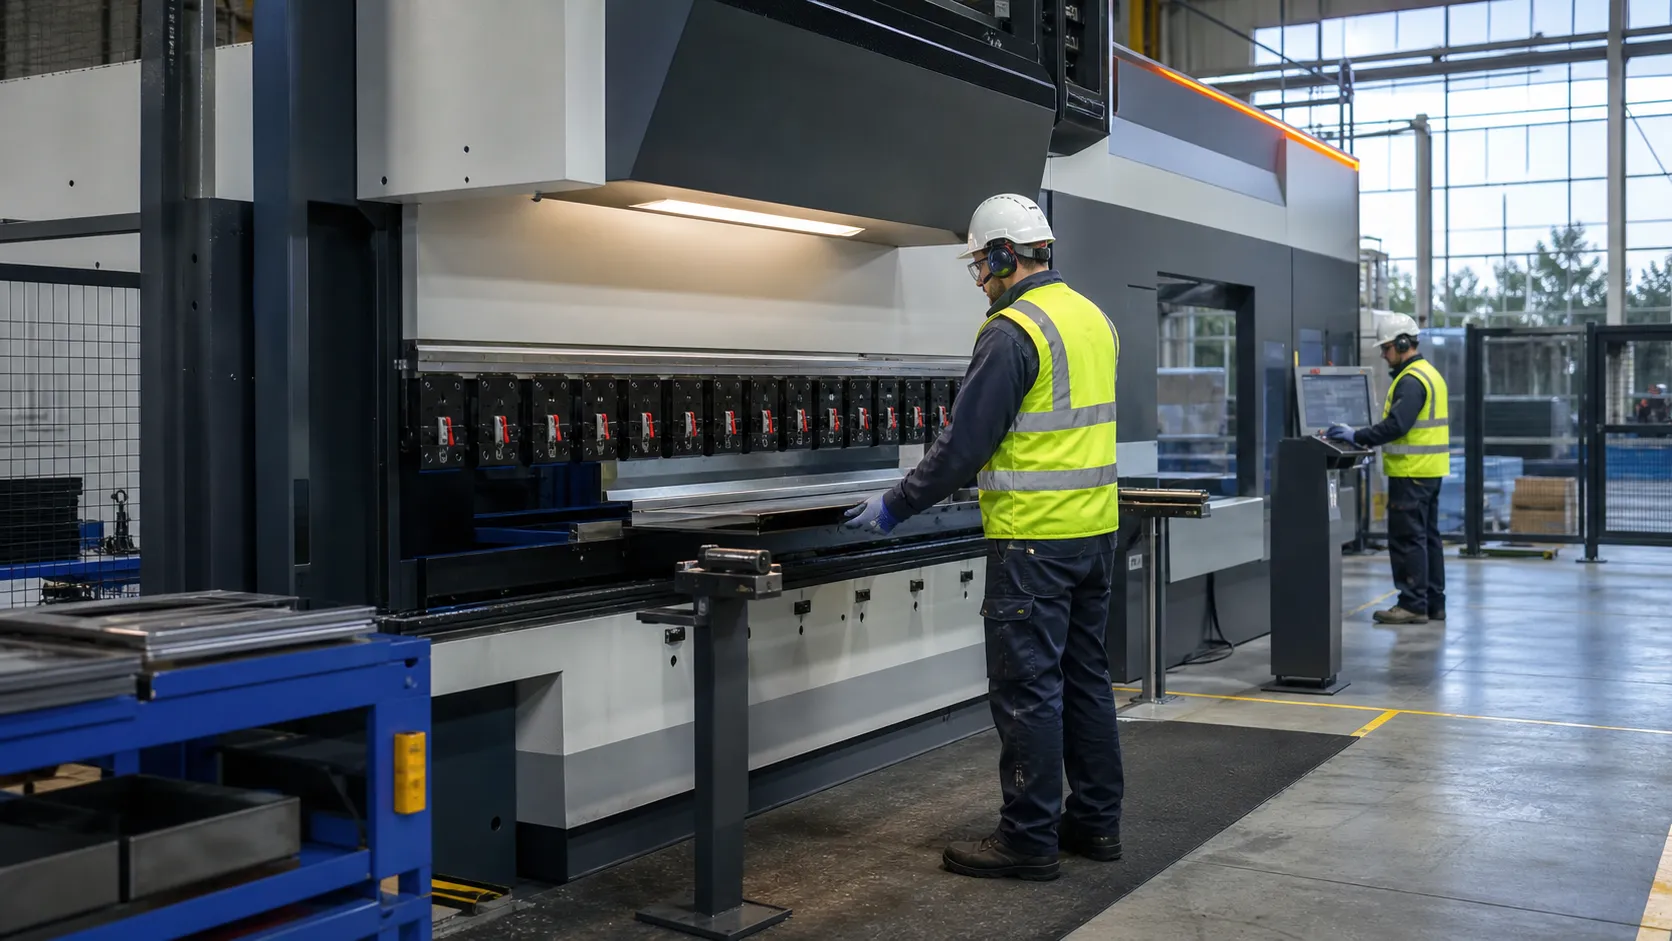
Haute capacité équipements de formage des métaux nécessitent une révision quotidienne de procédures d'exploitation sécurité dans le manuel PDF de machine de pliage CNC.
Équipements de protection individuelle obligatoires et normes de formation des opérateurs
Chaque opérateur travaillant à proximité de machines de pliage en fonctionnement doit porter un équipement de protection certifié et suivre une formation opérationnelle stricte.
- Lunettes de sécurité : Portez en permanence des lunettes homologuées ANSI Z87.1 avec protections latérales.
- Chaussures : Portez des bottes de travail à embout d'acier conformes à la norme ASTM F2413 pour vous protéger contre les tôles tombantes et les outillages lourds.
- Protection des mains : Utilisez des gants résistants aux coupures de niveau ANSI A4 (ou supérieur) lors de la manipulation de bords de tôle tranchants et de poinçons coupants.
- Règles vestimentaires : Interdire les vêtements amples, les chaînes autour du cou, les bagues et les cheveux longs non attachés à proximité de l'axe du coulisseau ou de l'axe du butoir arrière.
- Formation certifiée : Autoriser uniquement le personnel formé ayant maîtrisé la guide utilisateur de presse plieuse et la configuration du contrôleur à faire fonctionner la machine.
Systèmes d'arrêt d'urgence et étalonnage du rideau lumineux DSP
Votre système de protection optique est votre principale ligne de défense contre les blessures graves par point de pincement. Testez ces systèmes avant de faire fonctionner le coulisseau.
- Vérification de l'arrêt d'urgence : Press each Emergency Stop palm button—located on the main console, foot pedal, and controller panel—to confirm immediate power shutoff.
- Test quotidien du rideau lumineux : Exécutez le test du faisceau optique en utilisant le bloc de test d'alignement spécifié dans le machine à cintrer les feuilles cnc pdf.
- Calibration de la protection DSP : Vérifiez que la ligne laser du rideau lumineux DSP s'aligne précisément avec la pointe du poinçon supérieur.
- Vérification du point de désactivation : Confirmez que le mouvement du vérin à grande vitesse passe automatiquement à une vitesse de pliage lente à 6 mm au-dessus de la surface de la tôle.
NOTE DE SÉCURITÉ CRITIQUE : Ne jamais contourner, relier ou modifier le câblage du capteur optique. L'utilisation d'une machine avec un rideau lumineux désactivé annule instantanément la conformité et met les opérateurs en danger extrême.
Procédures de consignation pour machines à tôle
Effectuez cette Procédures de consignation pour machines à tôle séquence obligatoire avant de changer les outils, de dégager les blocages ou d'effectuer la maintenance de routine dans la zone à risque :
| Étape | Point d'action | Procédure opérationnelle |
|---|---|---|
| 1 | Arrêt du système | Abaissez complètement le vérin ou placez-le en sécurité sur des blocs mécaniques de sûreté. Éteignez la commande. |
| 2 | Isolement de l'alimentation | Basculez la poignée de l'isolateur électrique principal sur la porte de l'armoire en position OFF. |
| 3 | Application du verrouillage et de l'étiquette | Fixez un cadenas de consignation personnel et une étiquette d'avertissement remplie au disjoncteur principal. |
| 4 | Dégazage de la pression | Dégonflez la pression résiduelle des conduites hydrauliques à l'aide de la vanne de décharge manuelle. |
| 5 | Test zéro-énergie | Tentez de mettre la machine sous tension pour vérifier l'isolement électrique et hydraulique total avant de commencer les travaux. |
Points de pincement et placement des cales de sécurité
La profondeur de gorge, la zone d'outillage et le butoir arrière multi-axes sont des zones de danger actives. Gérez ces zones à risque par des barrières physiques strictes et des supports mécaniques.
- Sensibilisation aux points de pincement : Gardez les mains complètement à l'écart de l'emplacement de fermeture entre la matrice supérieure et la matrice en V inférieure pendant le fonctionnement. Utilisez des supports de tôle pour les plaques larges.
- Risques liés au butoir arrière : N'atteignez jamais l'arrière de la zone d'outillage pendant que les axes X, R ou Z du coulisseau arrière sont en mouvement.
- Bloc de sécurité Placez des verrous mécaniques de sécurité certifiés entre le vérin supérieur et le lit inférieur chaque fois que vous effectuez l'installation, l'entretien ou le nettoyage à l'intérieur de la zone de matrice.
- Zone de travail dégagée Maintenez le sol autour de la pédale au pied propre et exempt d'huile, de copeaux métalliques et de chutes d'usinage afin d'éviter des pressions accidentelles sur la pédale.
La mise à niveau de la fondation et le raccordement électrique précèdent le démarrage du contrôleur et la configuration de la bibliothèque de matériaux.
Livraison de la machine, gréage et exigences d'installation
Un gréement et une préparation de fondation corrects préviennent la torsion structurelle sur plieuse hydraulique installations.
gréage et levage de machinerie lourde
Déplacer un objet lourd plieuse hydraulique nécessite un équipement d'élingage certifié adapté au poids total de la machine.
- Vérifier les points d'accroche Soulevez toujours en utilisant les trous de levage prévus pour la grue aérienne ou les passages désignés pour le chariot élévateur marqués sur le châssis. Ne placez jamais de sangles autour de l'axe du butoir arrière, des rideaux lumineux ou des vérins hydrauliques.
- Capacités de charge : Vérifiez la plaque signalétique de la caisse d'expédition. Les poids des équipements varient de 8 000 lb (modèles 40 tonnes) à plus de 90 000 lb (modèles 1000 tonnes). Assurez-vous que les câbles et manilles de la grue supportent un indice de sécurité minimal de 1,5×.
- Déballage : Retirez immédiatement la bâche plastique de protection à l'arrivée. Inspectez toutes les surfaces peintes, les guides linéaires et les armoires de commande pour détecter toute humidité ou tout dommage de transit avant de desserrer le cadre du patin de transport.
Spécifications de la fondation en béton et de la mise à niveau
Une fondation stable garantit la longévité Contrôleur de position CNC la précision et empêche la flexion du châssis lors des pliages à pleine tonne.
| Paramètre | Machine standard (Jusqu'à 150 T) | Machine robuste (200 T à 1000 T et plus) |
|---|---|---|
| Épaisseur du béton | Minimum 6 pouces (150 mm) | Minimum 10–12 inches (250–300 mm) |
| Classe de béton | Renforcé à 3 000 PSI | Renforcé par treillis/armature à plus de 4 000 PSI |
| Tolérance de mise à niveau | 0,05 mm / 1 000 mm (axes X et Y) | 0,02 mm / 1 000 mm (axes X et Y) |
| Isolation | Supports en caoutchouc anti-vibrations | Fosse de fondation isolée dédiée |
- Utilisez des niveaux de mécanicien de précision sur la surface du lit. Ajustez les boulons vérins de mise à niveau sous le châssis du lit jusqu’à ce que les quatre coins soient parfaitement de niveau avant de serrer les boulons d’ancrage.
Raccordement électrique et câblage de l’armoire
Connectez vos lignes électriques en suivant les codes électriques nationaux et nos guide utilisateur de presse plieuse schémas.
- Stabilité de la tension : Les unités standard nécessitent du 480V AC, triphasé, 60Hz (ou 230V AC selon la configuration du modèle). La fluctuation de tension doit rester dans ±5%. Installez un stabilisateur de tension externe si l'alimentation réseau fluctue au-delà de cette marge.
- Mise à la terre : Connectez un fil de mise à la terre en cuivre dédié (minimum 10 AWG) directement au barreau principal de mise à la terre à l'intérieur de l'armoire électrique. Ne pas mettre à la terre sur les canalisations d'eau de l'atelier ou les colonnes en acier structurel.
- Alignement des phases : Câblez les principaux conducteurs d'alimentation (L1, L2, L3) au disjoncteur principal. Mettez l'alimentation brièvement sous tension pour vérifier le sens de rotation du moteur principal. Si la pompe hydraulique tourne bruyamment ou ne parvient pas à générer de pression, inversez immédiatement deux phases quelconques pour corriger le sens de rotation du moteur.
Raccordement des lignes hydrauliques et pneumatiques
Terminez les procédures de connexion des fluides et de l'air avant de démarrer la mise en service initiale.
- Amorçage du système hydraulique : Remplissez le réservoir principal avec du fluide frais et filtré ISO VG 46 (pour des températures ambiantes standard) ou ISO VG 32 (pour environnements d'atelier froid) huile hydraulique filtrée à travers un chariot filtre de 10 microns. Purger l'air des points hauts sur les vérins hydrauliques Y1/Y2 via les vis de purge supérieures avant la mise en pression complète.
- Serrage pneumatique : Connecter de l'air comprimé propre et sec au régulateur d'entrée pneumatique à déconnexion rapide. Régler la pression de la ligne d'air d'atelier entre 6,0 à 8,0 bar (87 à 116 PSI) pour les systèmes de serrage pneumatique par poinçonnage et les accessoires de support arrière de tôle.
Les angles programmés dépendent de l'alignement poinçon-matrice et de la compensation de voûte dans la section outillage.
Guide de configuration et d'utilisation du contrôleur CNC
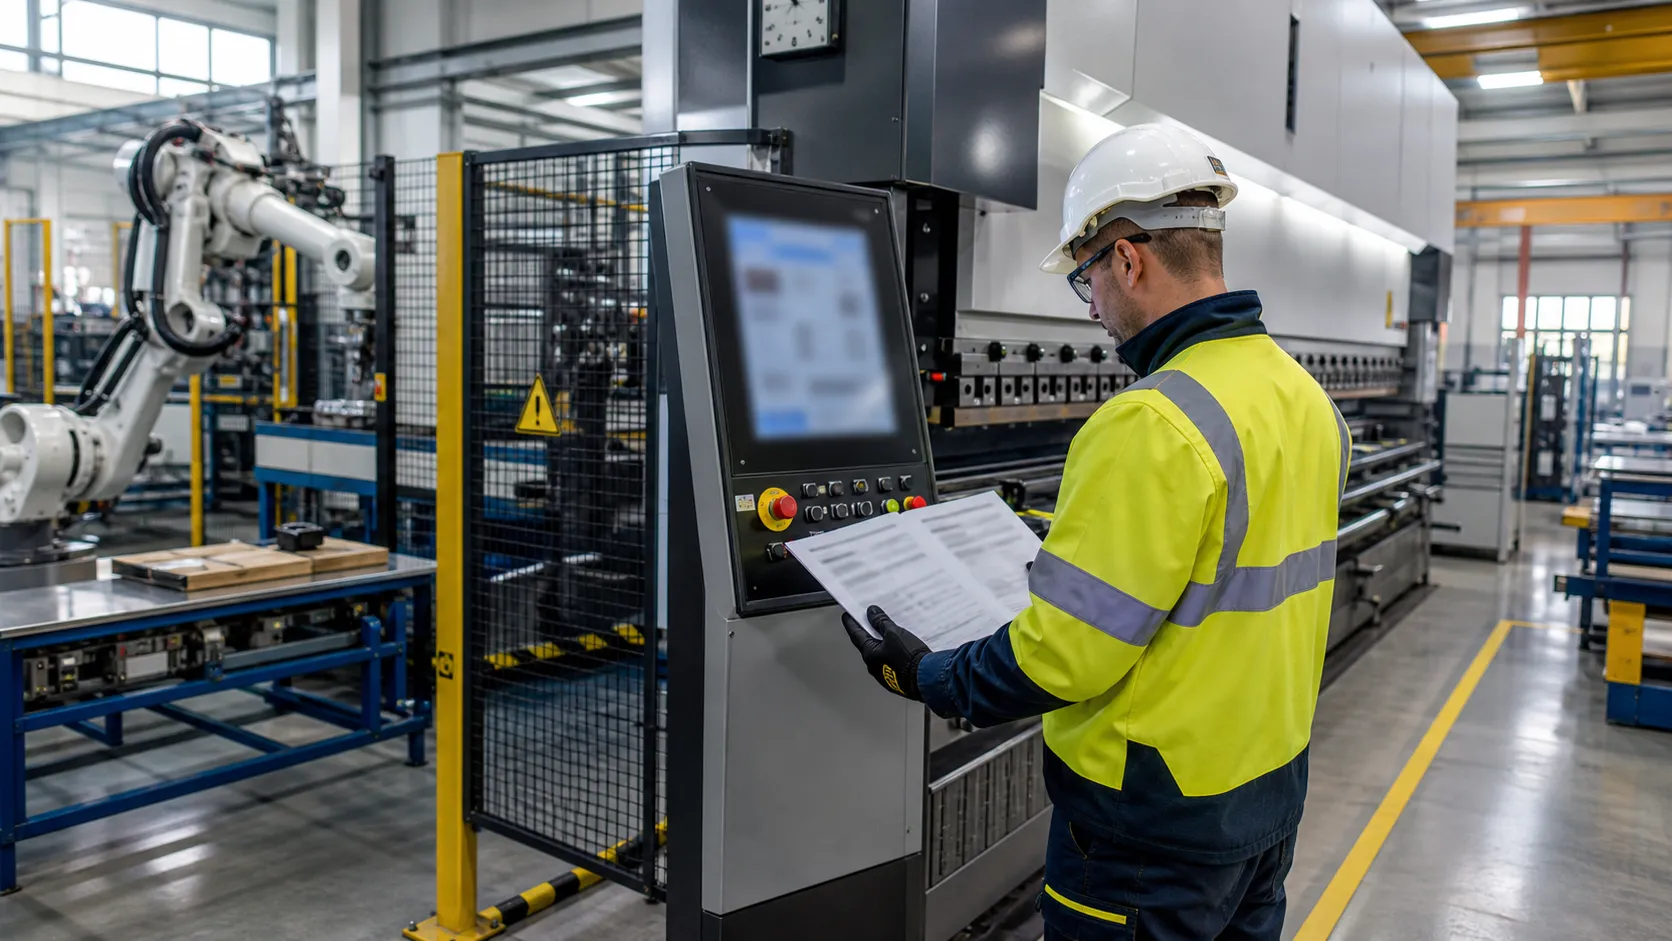
Les flux de programmation reflètent comment fonctionne une machine de pliage CNC pour les cycles poinçon-matrice avant l'importation des programmes DXF ou graphiques.
Les étapes de démarrage du contrôleur, de la bibliothèque de matériaux et d'importation de programmes suivent la manuel d’utilisation séquence pour chaque interface Delem, ESA ou Cybelec.
Démarrage du système et calibrage des axes
Allumer le contrôleur et compléter la routine de mise à zéro avant d'initialiser toute manuel d’utilisation routines :
- Mise sous tension : Coupez l'interrupteur du tableau électrique principal et démarrez le terminal CNC.
- Réinitialisation du circuit de sécurité : Réinitialisez tous les boutons d'arrêt d'urgence et remettez à zéro le circuit de la barrière immatérielle.
- Étalonnage de la référence des axes : Appuyez sur le bouton de démarrage du système pour lancer l'auto-homing automatique des axes Y1, Y2, X, R, Z1 et Z2.
- Vérification de la position zéro : Vérifiez la position physique des axes par rapport aux relevés d'affichage sur l'interface graphique de programmation.
Configuration de la bibliothèque de matériaux
Des données précises des matériaux évitent la surcharge structurelle et les pliages hors-axe dans fabrication de tôles:
- Épaisseur de la tôle : Saisissez l'épaisseur mesurée précise à l'aide d'un pied à coulisse plutôt que l'indication nominale de l'épaisseur.
- Paramètres de traction et de limite d'élasticité : Saisissez les valeurs matérielles exactes (par ex. acier doux à 420 MPa, inoxydable à 650 MPa, aluminium à 200 MPa).
- Direction des fibres : Définissez l'orientation de la pliure par rapport au sens de laminage pour optimiser les calculs automatiques de retours élastiques.
Modes de programmation et importation de fichiers CAO
Contrôleur instructions de programmation couvrent la saisie manuelle, l'interface graphique de programmation le dessin et les parcours d'importation DXF.
Choisissez le mode d'entrée approprié en fonction de la complexité de la production :
| Mode de programmation | Application optimale | Méthode de configuration |
|---|---|---|
| Angle direct numérique | Courses rapides à pli unique et prototypes d'atelier | Saisissez l'angle cible, la longueur de l'aile et la largeur de la matrice en V. |
| Interface graphique 2D/3D | Profils structurels complexes à multiples pliures | Dessinez la géométrie directement à l'écran avec pliage visuel. |
| Importation de fichier DXF | Lancements de production depuis les systèmes CAO | Chargez les fichiers vectoriels via USB ou réseau pour extraire automatiquement les lignes de pliage. |
Séquençage des pliages et détection de collision
Le calcul automatisé du chemin protège les outils et le matériel de l’opérateur :
- Optimisation automatique de la séquence : Le contrôleur CNC évalue la géométrie de la pièce et calcule la séquence de pliage optimale pour minimiser le retournement de la tôle.
- Prévention des collisions en 3D : Le logiciel simule le mouvement du coup pour signaler les collisions potentielles entre la tôle, les poinçons supérieurs, les matrices en V inférieures et les butées arrière.
- Réglage de la vitesse des butées arrière : Réduisez la vitesse d’entraînement des butées arrière pour les grandes tôles fines afin d’éviter le déplacement du matériau avant le serrage complet.
L’usure des outils et l’état des fluides sont directement liés aux intervalles de maintenance décrits dans le chapitre d’entretien.
Configuration poinçon-matrice, cambrage compensé et réglage d’angle
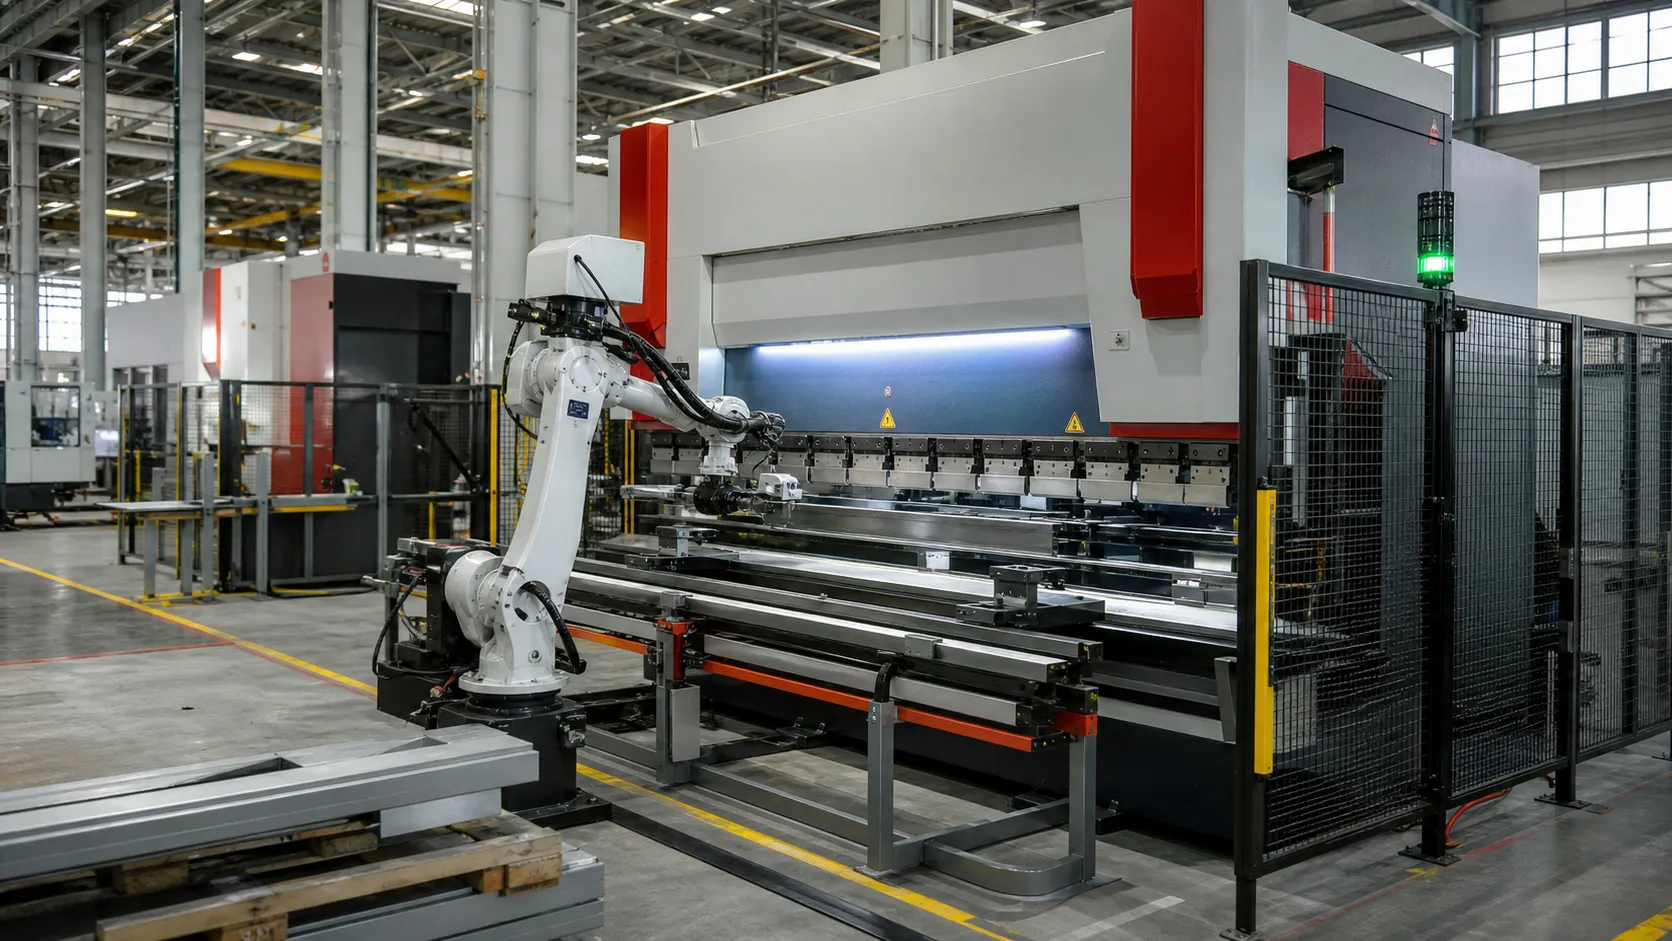
Des pliages précis nécessitent l’alignement des outils, le cambrage compensé et la procédure de réglage de l’angle dans le guide de réglage des outillages.
Sélection d’outillage : systèmes de serrage Promecam vs Trumpf/Wila
ProMach équipe les machines d’interfaces de serrage flexibles pour correspondre à l’inventaire d’outillage de l’atelier :
| Fonctionnalité | Promecam / Style européen | Trumpf / Style Wila |
|---|---|---|
| Mécanisme de serrage | Plaques à serrage rapide manuel ou serrées par boulons | Verrouillage automatisé hydraulique ou pneumatique par bouton-poussoir |
| Chargement de l'outil | Chargement latéral ou encliquetage frontal | Auto-alignement et auto-centrage vertical |
| Meilleure application | Fabrication standard en tôlerie pour ateliers de sous-traitance | Production industrielle à forte variété et à mise en place rapide |
Installation et alignement du poinçon supérieur et de la matrice en V inférieure
Suivez cette procédure étape par étape guide de réglage de poinçon et matrice pour presse plieuse pour aligner vos outils correctement avant chaque série de production:
- Nettoyer les surfaces de contact Essuyez la glissière supérieure de la rampe, le banc de matrice et les tiges des outils pour enlever les bavures, la poussière métallique et les dépôts d'huile.
- Monter le poinçon supérieur : Insérez les segments de poinçonnage dans la barre de serrage supérieure. Engagez les goupilles de rainure de sécurité et verrouillez légèrement les pinces.
- Position de la matrice en V inférieure Placez le bloc en V sur le rail inférieur du berceau, en vous assurant qu'il repose à plat.
- Centrer l'alignement de l'axe : Abaissez la tige en mode déplacement à basse vitesse jusqu'à ce que la pointe de la matrix entre dans la rainure en V inférieure.
- Serrer les éléments de fixation : Serrez les brides supérieures et les vis de verrouillage du berceau inférieur en partant du centre et en allant vers l'extérieur pour atteindre les spécifications de couple égales.
Ajustement mécanique de voilage des systèmes de presse plieuse
Les longues opérations de pliage provoquent une flexion naturelle de la tige, entraînant des angles de pliage plus faibles au centre de la tôle ("effet canoë"). Le contre-voilement automatisé corrige ce problème en utilisant une compensation de voilage automatisée :
- Contre-voilement hydraulique : Utilise des vérins hydrauliques à l'intérieur du berceau inférieur pour pousser vers le haut, en s'adaptant à la tonnage de pliage en temps réel.
- Contre-voilement mécanique motorisé : Des cales anti-fléchissement contrôlées par CNC glissent horizontalement pour créer une courbe parabolique ascendante le long de la longueur du berceau.
- Calcul automatique CNC : Le contrôleur ajuste automatiquement le contre-voilement en fonction de l'épaisseur de la tôle, de la limite d'élasticité du matériau et de la longueur de pli indiquées dans le programme.
Compensation de reprise élastique et correction d'angle de la presse plieuse
Les différents degrés de métal réagissent différemment lorsqu'ils sont libérés de la pression. Suivez cette consigne directe procédure de réglage de l’angle pour maintenir la précision sur l'ensemble de votre lot :
Note de sécurité critique : Calculez toujours le ressortage en utilisant des pièces d'essai du même lot de matériau exact avant de lancer des séries de production complètes.
- Facteur de ressortage : Le ressortage du matériau augmente avec une résistance à la traction plus élevée, des rayons de pliage intérieurs plus grands et une tôle plus fine.
- Logique de compensation de base du ressortage : Angle corrigé = Angle cible - Angle de ressortage
- Exécution de la correction d'angle CNC :
- Effectuez un pli d'essai sur de la chute du matériau cible.
- Mesurez l'angle résultant avec un inclinomètre numérique étalonné.
- Saisissez l'angle mesuré directement dans l'écran de correction d'angle du contrôleur CNC.
- Le contrôleur recalcule automatiquement la profondeur de course Y1/Y2 pour atteindre l'angle exact au pli suivant.
Lorsque l'entretien programmé ne supprime pas une anomalie, utilisez les tableaux d'alarme de la section diagnostique.
Protocoles de maintenance de routine et guide de longévité des équipements
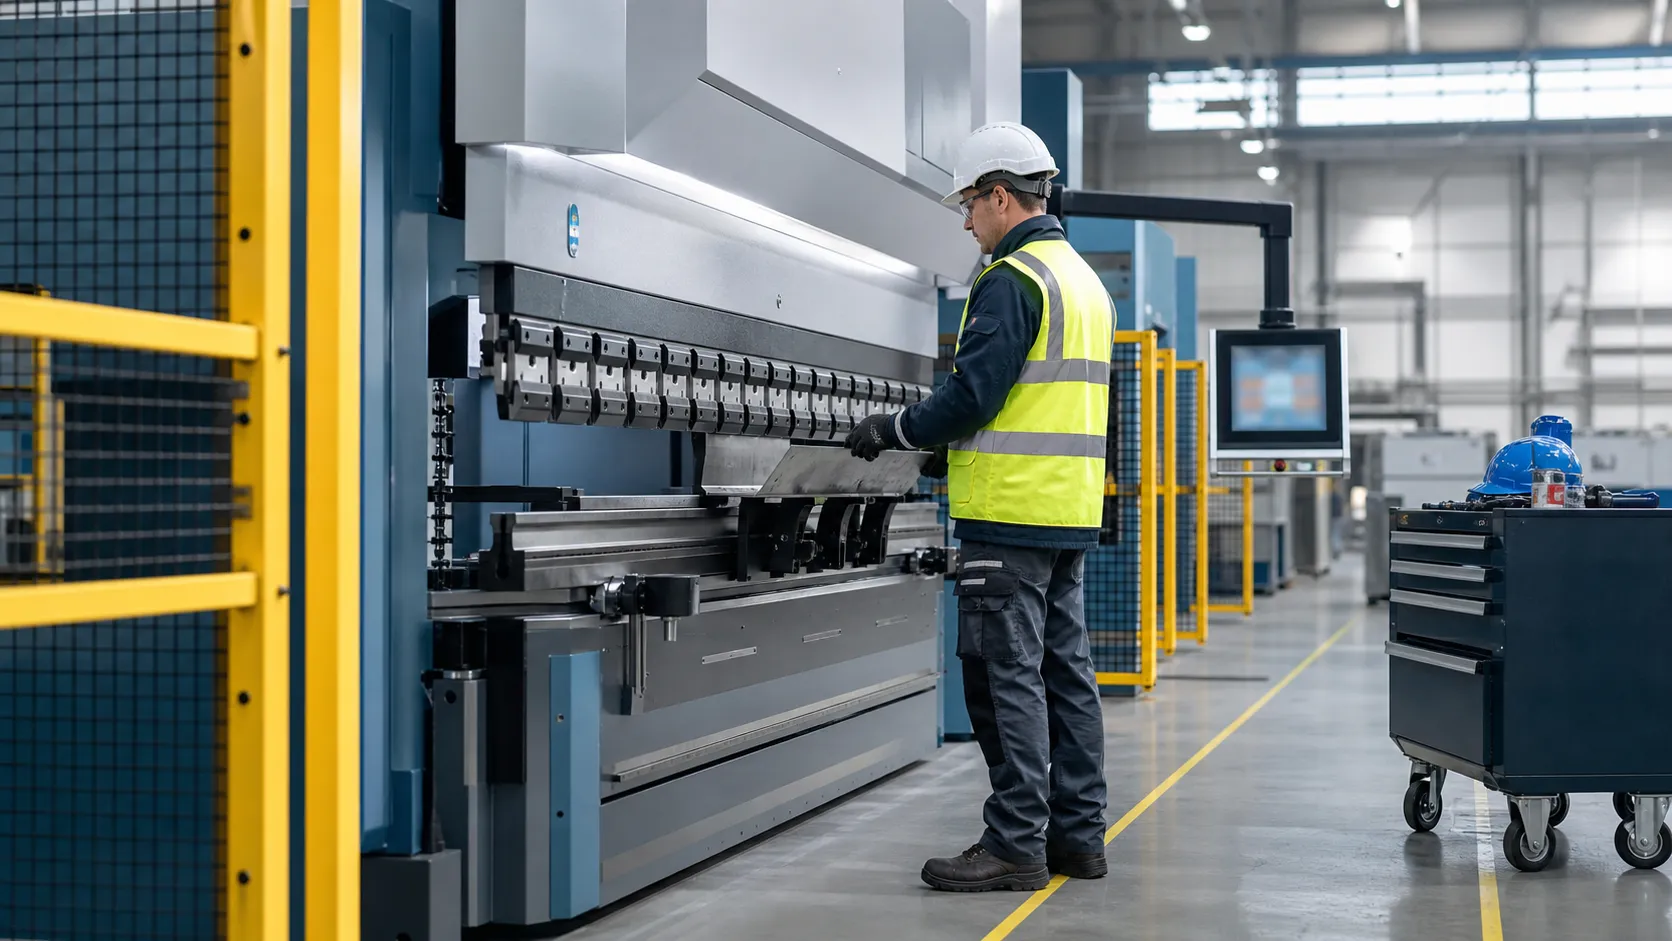
Discipliné instructions de maintenance dans le PDF protéger la répétabilité au micron au cours des équipes de production.
AVIS DE SÉCURITÉ CRITIQUE : Engagez toujours les protocoles de consignation/étiquetage (LOTO) et positionnez des cales de sécurité mécaniques sous le vérin avant d'effectuer toute maintenance, lubrification ou nettoyage à l'intérieur de la zone de matrice.
Points de contrôle quotidiens pour la préparation opérationnelle
Commencez chaque équipe par une inspection rapide de 5 minutes avant d'alimenter le contrôleur et de lancer les pièces en tôle :
- Niveau d'huile hydraulique : Vérifiez la vitre d'observation du réservoir. Les niveaux d'huile doivent rester entre les repères médian et supérieur.
- Contrôle de la pression du système : Surveillez les manomètres du système au démarrage pour vérifier que la pression de travail se stabilise dans les paramètres d'usine.
- Arrêt d'urgence et tests de sécurité : Testez tous les boutons d'arrêt d'urgence, les interrupteurs de pédale et les rideaux lumineux de sécurité pour une interruption immédiate du mouvement des axes.
- Propreté des outils : Nettoyez les embouts de poinçon, les fentes en V et les ensembles de serrage. Essuyez l'échelle de laminage, la rouille et les débris pour éviter l'usure des outils et les angles de pliage incorrects.
Programmes d'entretien hebdomadaires et mensuels
Une lubrification régulière et des contrôles de filtration empêchent l'usure des composants de backgauge à haute précision et des vannes de commande hydraulique.
| Fréquence | Composant cible | Action de maintenance | Lubrifiant / Spécification |
|---|---|---|---|
| Hebdomadaire | Rails de guidage linéaire | Nettoyez les pistes de guidage et appliquez une nouvelle graisse le long des axes X, R et Z | Graisse au lithium (grade NLGI 2) |
| Hebdomadaire | Conduites et raccords hydrauliques | Inspectez toutes les connexions de tuyaux pour détecter des suintements de fluide ou l'abrasion de la gaine | N/A (serrer ou remplacer les raccords) |
| Mensuel | Vis à billes du backgauge | Dégraissez les vis motrices, vérifiez le jeu et regarnissez les écrous à billes | Huile de glissière ISO VG 68 / Graisse au lithium |
| Mensuel | Armoire électrique et filtres à air | Nettoyez les filtres d'admission d'air du ventilateur ; vérifiez les indicateurs du filtre de retour hydraulique | Purge à l'air comprimé / Remplacer la cartouche |
Entretien annuel du système et étalonnage
Effectuer un entretien annuel approfondi pour rétablir la précision d'usine et prévenir la fatigue des composants :
- Remplacement de l'huile hydraulique : Rincer et vidanger complètement le réservoir. Nettoyer le bouchon de vidange magnétique et remplir avec un liquide neuf conforme aux spécifications d'huile hydraulique ISO VG 46 (ou VG 32 pour les installations en climat froid).
- Étalonnage des valves proportionnelles : Réaligner/étalonner à nouveau les valves proportionnelles Y1 et Y2 en utilisant la guide utilisateur de presse plieuse procédure pour assurer une synchronisation précise du piston sur toute la course.
- Inspection du couple des boulons structurels : Vérifiez les boulons d'assemblage du châssis à haute résistance, la quincaillerie de montage des cylindres et les supports du butoir arrière avec une clé dynamométrique étalonnée afin d'assurer la rigidité structurelle.
Inventaire recommandé de pièces de rechange
Conservez ces pièces de rechange essentielles dans la salle de maintenance de votre atelier pour résoudre immédiatement les problèmes d'usure :
- Joints hydrauliques et joints toriques : Kits de joints de piston pour vérin haute pression, jeux d'étanchéité de gland et joints du collecteur de valves.
- Éléments filtrants : Cartouches de filtre d'huile de ligne de retour, bouchons de reniflard et mousses filtrantes pour prise d'air de boîtier.
- Composants électriques : Capteurs de proximité du butoir arrière, relais de commande 24 V CC, câbles de pédale et jeux de fusibles de rechange.
- Quincaillerie de serrage d'outils : Goupilles ressort à serrage rapide, vis de réglage à coin sectionnel et cales de précision.
Manuel PDF de la presse plieuse CNC : Guide de diagnostic des pannes courantes
Arrêt imprévu sur un plieuse hydraulique commence par des contrôles d'alarme de l'axe, de l'hydraulique et du contrôleur dans ce chapitre de diagnostic.
Correction des erreurs de positionnement d'axe et de la défaillance de synchronisation Y1/Y2
- Tremblements d'axe et angles de pliage inexacts : Nettoyez les encodeurs optiques en verre sur les deux montants latéraux à l'aide d'une lingette alcoolisée. L'accumulation de poussière déforme la rétroaction de position.
- Défaillance de synchronisation Y1/Y2 : Inspectez les cartes amplificatrices de la vanne proportionnelle pour câblage desserré. Recalibrez les points de référence directement via l'interface du contrôleur CNC.
- Erreurs de positionnement de l'axe du butoir arrière : Vérifiez les vis à billes de l'axe X et de l'axe R pour détecter des débris. Essuyez, appliquez de la graisse neuve et vérifiez les points zéro mécaniques.
Surchauffe hydraulique, chutes de pression et bruit du système
- Hydraulic System Overheating (Above 60°C / 140°F): Vérifiez l'alimentation du ventilateur du refroidisseur d'huile et nettoyez les ailettes de l'échangeur thermique obstruées. Une chaleur élevée dégrade huile hydraulique ISO VG 46 et endommage les joints internes.
- Chute de pression soudaine : Inspectez la vanne proportionnelle principale de pression pour détecter la présence de copeaux métalliques piégés. Rincez le corps de la vanne, inspectez les joints toriques internes et vérifiez les seuils de pression de la pompe.
- Bruit excessif de cavitation de la pompe : Vérifiez immédiatement le miroir de niveau d'huile hydraulique. Faites l'appoint du réservoir et inspectez l'élément du filtre d'aspiration pour détecter un encrassement.
Codes d'alarme du contrôleur Delem et actions correctives
| Code d'alarme système | Cause première suspectée | Action corrective immédiate |
|---|---|---|
| E-2010 (Défaut de synchronisation) | Mismatch de position d'échelle Y1/Y2 dépassant la limite de tolérance. | Nettoyez les encodeurs optiques, vérifiez la rétroaction de la vanne proportionnelle et relancez le calibrage d'origine des axes. |
| A-4022 (Délai d'attente de pression) | La pression cible n'a pas été atteinte dans le temps prédéfini. | Vérifiez le relais de la pompe principale, inspectez le niveau d'huile hydraulique et nettoyez la vanne de pression principale. |
| E-1050 (Limite d'axe) | La butée arrière de l'axe X a atteint la fin de course mécanique ou électronique. | Ramenez manuellement l'axe dans la zone sûre ; vérifiez les entrées d'épaisseur du matériau. |
| E-3001 (Arrêt d'urgence) | Le bouton d'arrêt d'urgence est enfoncé ou le faisceau du rideau lumineux est interrompu. | Réinitialisez le circuit d'arrêt d'urgence ; alignez Rideau lumineux DSP les unités émettrice et réceptrice. |
Isolation des défauts de l'armoire électrique : onduleurs et signaux E/S
- Inspection des erreurs d'onduleur de fréquence : Lisez le code de diagnostic sur l'affichage du variateur. Vérifiez que la tension d'alimentation triphasée entrante correspond aux spécifications de l'armoire et recherchez des défauts de mise à la terre du moteur.
- Diagnostic des signaux de la carte E/S : Parcourez les boucles de signal de contrôle 24 V CC à l'aide d'un multimètre numérique. Vérifiez que les LED d'entrée s'allument sur les modules E/S du contrôleur lorsque les fins de course s'activent.
- Vérification des bornes desserrées : Effectuez un test d'arrachement physique sur toutes les connexions des barres de terminaison toutes les 500 heures de fonctionnement pour éviter les pertes de signal intermittentes causées par les vibrations de la machine.
Spécifications techniques de la pliuse CNC ProMach
Équipements ProMach de formage des métaux pour répondre aux tolérances strictes des ateliers d'exportation et aux exigences de production. Voici le détail technique de notre gamme de plieuses de tôles CNC, correspondant aux paramètres de base de notre official manuel PDF de machine de pliage CNC.
Comparaison des systèmes d'entraînement : Servo électro-hydraulique vs Servo entièrement électrique
Deux principales plateformes d'entraînement pour correspondre à la vitesse, l'énergie et aux besoins de force de votre atelier :
| Paramètre | Presse plieuse servo électro-hydraulique | Presse plieuse servo entièrement électrique |
|---|---|---|
| Source d'énergie | Moteur servo hybride + pompe hydraulique | Moteur servo électrique à entraînement direct et système de courroie |
| Plage de tonnage | 100 tonnes à plus de 1000 tonnes | 40 tonnes à 150 tonnes |
| Consommation d'énergie | Faible (moteur au ralenti lorsque la tige s'arrête) | Ultra-Low (40%–60% savings over standard hydraulics) |
| Précision de positionnement | ±0,01 mm | ±0,005 mm |
| Entretien du fluide | Requis (ISO VG 46 / VG 32) | Aucun huile hydraulique nécessaire |
Matrice de capacité de la machine
Notre matrice de capacité standard couvre le travail de tôlerie de précision léger jusqu'à la fabrication structurelle lourde :
- Plage de tonnage : 40 tonnes à 1000+ tonnes
- Longueur de pliage : 1 500 mm à 6 100 mm (1,5 m à 6,1 m)
- Profondeur d'alésage : 320 mm à 500 mm standard (options personnalisées d'ouverture profonde disponibles)
- Ouverture d'éclairement (Hauteur ouverte) : 400 mm à 650 mm
- Course : 150 mm à 350 mm
Configurations de butées arrière multi-axes et systèmes de voilage
Le pliage de précision nécessite un positionnement exact de la tôle et une compensation de la déflexion en temps réel. ProMach équipe les machines jusqu'à 6 butées arrière CNC axes ainsi que des systèmes de voilage dynamiques :
- Axes Y1 / Y2 : Commande servo électro-hydraulique en boucle fermée indépendante pour la mise à niveau de la rampe et le pliage en tapers.
- Axe X : Vis à billes haute vitesse pour un positionnement précis de la profondeur de la butée arrière.
- Axe R : Réglage automatique CNC de la hauteur des doigts de la butée arrière verticale.
- Axes Z1 / Z2 : Mouvement latéral indépendant gauche/droite pour le pliage multi-postes.
- Systèmes de courbure : Automatisé réglage de courbure mécanique ou autocompensation hydraulique pour éliminer la déviation de la ligne centrale et maintenir des angles uniformes sur toute la longueur de pliage.
Paramètres du système hydraulique
Pour garantir la stabilité thermique et la pression maximale du système, respectez ces spécifications de fluide exactes décrites dans notre guide d'utilisation de la machine de pliage hydraulique:
- Seuil de pression du système : Évalué pour une pression de fonctionnement continue maximale jusqu'à 315 Bar (4 560 PSI).
- Capacité du réservoir : Varie de 120 litres (31 gal) sur les modèles 100T jusqu'à 800+ litres (211 gal) sur des unités de forte tonnage.
- Spécifications de l'huile hydraulique ISO VG 46 : Use high-grade anti-wear ISO VG 46 hydraulic oil for standard ambient shop temperatures (50°F to 104°F / 10°C to 40°C).
- Spécifications de l'huile hydraulique ISO VG 32 : Use ISO VG 32 for cold or unheated shop environments consistently operating below 50°F (10°C).
Support mondial ProMach, pièces de rechange et personnalisation
Les lignes automatisées documentées dans la machine de pliage CNC automatique brochure partagent les mêmes chemins de révision PDF du contrôleur.
Les temps d'arrêt machine, les composants manquants ou les opérations de pliage complexes ralentissent-ils l'atelier ? ProMach soutient chaque machine ProMach avec un support technique direct d'usine, des pièces de rechange rapides et une ingénierie sur mesure pour maintenir votre fabrication de tôles à son rendement maximal.
Diagnostic à distance au-delà du manuel PDF de votre plieuse CNC
Lorsque les problèmes sur le terrain dépassent les étapes de dépannage standard dans le manuel PDF de machine de pliage CNC, nos ingénieurs de télé-service interviennent. Les équipes de télé-service se connectent directement à votre contrôleur Delem, ESA ou ProMach SmartCNC via des connexions réseau sécurisées pour résoudre les pannes système en temps réel.
- Ajustement des paramètres en direct : Réglage à distance de la calibration des axes, des paramètres de courbure (crowning) et du calage des valves hydrauliques.
- Traçage des signaux E/S PLC : Identification directe des capteurs défectueux, des défauts de câblage d'armoire ou des alarmes d'entraînement.
- Mises à jour du firmware : Installation à distance des correctifs du contrôleur et des bibliothèques mises à jour sur le ressort des matériaux.
Commande de pièces d'origine et expédition rapide
ProMach maintient un stock régional de pièces de rechange pour un envoi instantané de pièces de rechange ProMach d'origine. Commandez les composants standard directement pour minimiser les temps d'arrêt opérationnels.
| Catégorie de composants | Pièces OEM incluses | Délai d'expédition |
|---|---|---|
| Composants hydrauliques | Blocs de valves, éléments de filtre à huile, joints principaux, unités de pompe | Même jour / 24 heures |
| Électricité et commandes | Relais, capteurs de proximité, entraînements servo, cartes E/S | Même jour / 24 heures |
| Systèmes de sécurité | Unités optiques de rideau de sécurité DSP/Lazersafe, boutons d'arrêt d'urgence | 24 heures |
| Outillage et mécanique | Matr’ices/embouts trempés, vis à billes, blocs de guidage linéaire | 24 - 48 heures |
Solutions de pliage OEM/ODM sur mesure
Les configurations machines standard ne conviennent pas toujours aux lignes de production spécialisées. Les périmètres OEM conçoivent et fabriquent des systèmes conçus sur commande plieuse hydraulique systèmes adaptés à vos exigences d'application spécifiques.
- Géométrie de châssis sur mesure : Pliantes sur mesure allant de 40T à plus de 1000T avec courses prolongées, profondeurs d'âme accrues et ouvertures de jour agrandies.
- Intégration d'automatisation robotique : Cellules de pliage robotisées clés en main équipées de chargeurs de tôles automatisés, de préhenseurs magnétiques et de bras robotisés 6 axes.
- Kits d'outillage spécialisés : Matrices inférieures multi-V personnalisées, poinçons rayon lourds et systèmes de verrouillage rapide pneumatiques.
Les dossiers PDF d'usine couvrent le type de contrôleur, la classe de tonnage et la cartographie des tensions pour pdf de presse plieuse cnc mise en service—contact ProMach avec le modèle de machine et l’identifiant du contrôleur Delem/ESA/Cybelec pour le dernier lot de révision.