
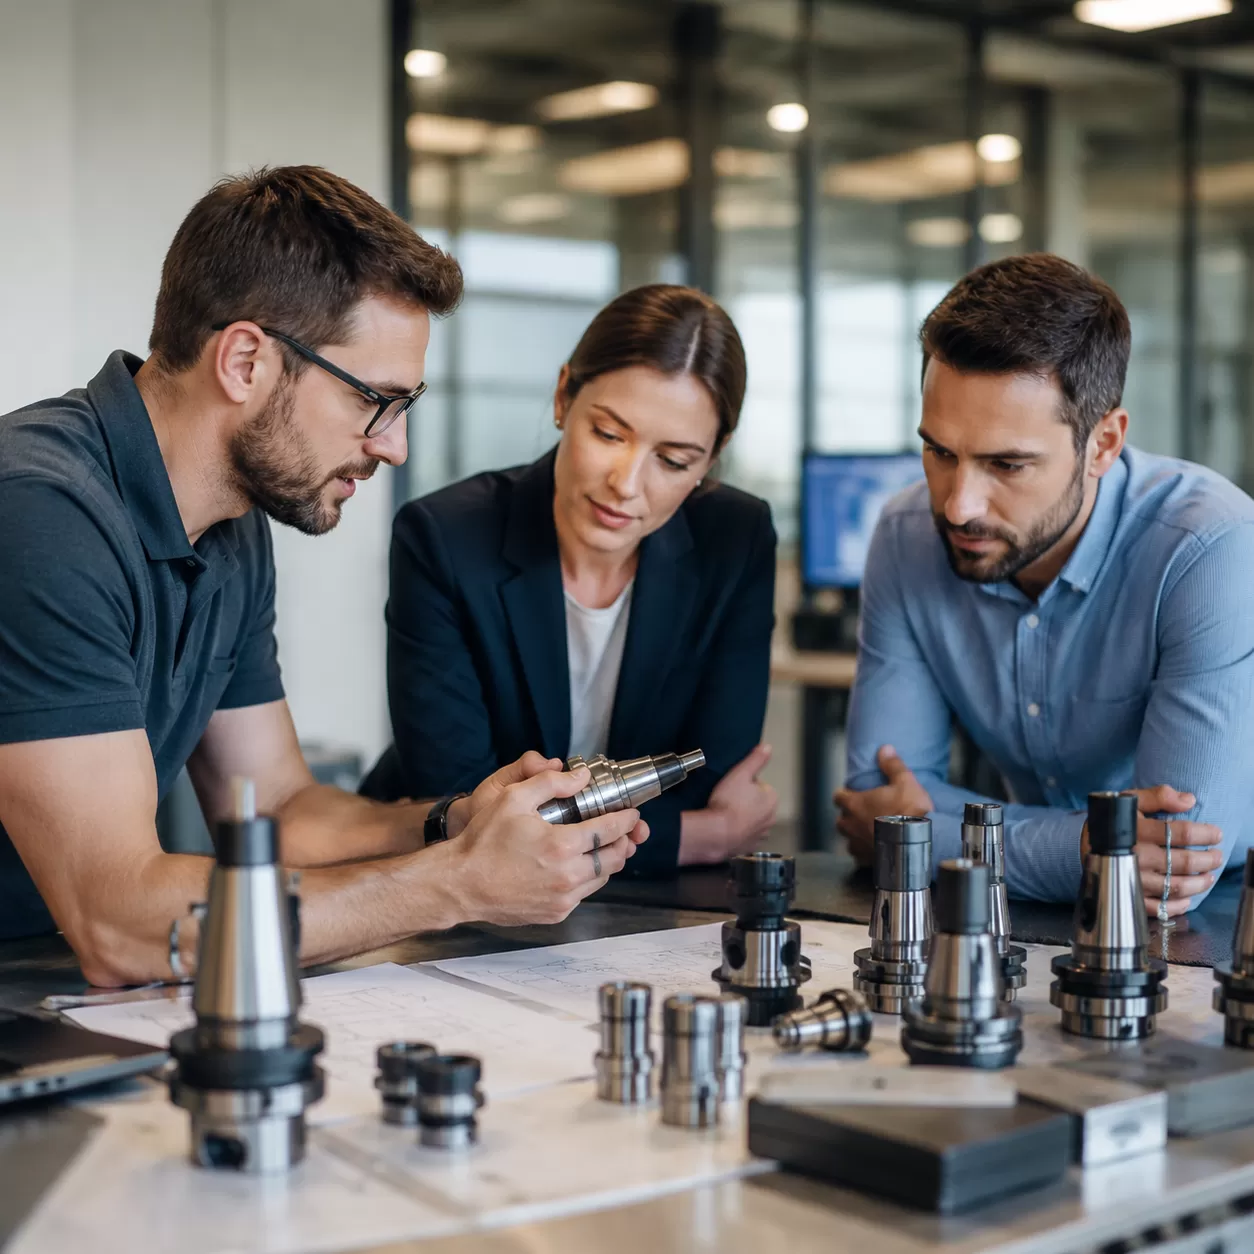
Anatomia di un Mandrino ATC
Nella produzione di fresatrici CNC per legno ad alta efficienza, il meccanismo di Cambio Utensile Automatico (ATC) è ciò che rende possibile una produzione senza interruzioni. Ma per affidarsi a un sistema automatizzato con i tuoi bit per fresatrici ad alta velocità, devi capire esattamente cosa succede nel cuore del mandrino CNC.
Il mandrino ATC non è solo un motore; è un dispositivo di bloccaggio meccanico di precisione. Si basa su una pila perfettamente sincronizzata di componenti interni per mantenere i portautensili con assoluta rigidità a velocità fino a 24.000 RPM. Analizziamo il mandrino e osserviamo i componenti principali che costituiscono questo sistema di bloccaggio affidabile.
Il Portautensile & L’asta del Tagliente
Nei sistemi ATC, non blocchiamo direttamente i bit della fresatrice nell’albero del mandrino. Invece, lo strumento di taglio viene fissato in un portautensile di precisione (tipicamente ISO30, HSK63F o BT30) usando una colletto ER o SY.
| Caratteristica del Componente | Standard Industriale / Impatto |
|---|---|
| Interfaccia a Taper | Macchinato con precisione per adattarsi perfettamente alla taper interna del mandrino. |
| Concentricità | Garantisce la concentricità dei bit della fresatrice per eliminare i segni di vibrazione sui pannelli di legno. |
| Impugnatura dell’asta | Blocca rigidamente l’asta dello strumento di taglio per prevenire il distacco dello strumento sotto elevate velocità di alimentazione. |
Il Perno di Trazione / Manopola di Ritenzione
Situato in cima al portautensile, è chiamato spesso perno di trazione. Questo piccolo componente in acciaio temprato è la maniglia letterale su cui si aggrappa il meccanismo interno del mandrino.
- Geometria Progettata: L’angolo specifico della testa del perno di trazione deve corrispondere esattamente alle dita di presa interne del mandrino.
- Forza di Ritenzione Massiccia: Resiste a migliaia di libbre di forza di trazione per mantenere lo strumento saldamente inserito sotto carichi di fresatura assiali e radiali elevati.
- Punto di usura: Poiché subisce un costante ingaggio meccanico, monitorare la forza di serraggio della manopola di ritenzione e verificare l'usura è un'abitudine di sicurezza fondamentale.
Molle a disco Heavy-Duty (Molle Belleville)
Come fa un mandrino a mantenere una forza di serraggio meccanica stretta senza affidarsi a pressione d'aria o elettricità continue? Il segreto risiede in una pila di molle a disco heavy-duty compressa strettamente, comunemente conosciute come molle Belleville.
- Stato predefinito meccanico: Queste molle forniscono la forza meccanica che tira verso l'alto il tirante interno, bloccando lo strumento nel cono del mandrino di default.
- Design di sicurezza: Se il vostro laboratorio dovesse subire un'improvvisa perdita di energia elettrica o una diminuzione della pressione del sistema pneumatico, la forza meccanica di queste molle a disco mantiene lo strumento bloccato in modo sicuro all'interno del mandrino.
- Pressione costante elevata: Esercitano una forza di serraggio continua e massiccia che impedisce qualsiasi movimento assiale o micro-movimenti durante tagli di nesting pesanti e annidati.
Il tirante interno e le dita di presa (Artigli del colletto)
Attraversa il centro dell'albero del mandrino CNC il tirante del mandrino CNC. Alla fine inferiore di questo meccanismo si trova l'elemento di serraggio effettivo: il colletto (a volte chiamato informally artigli del colletto in descrizioni non tecniche).
[Albero del tirante]
│
▼ (La forza della molla tira SU per applicare la forza di serraggio)
[Artigli del colletto / Dita di serraggio] ──► Il design segmentato si contrasta radialmente quando viene tirato nel cono
│
▼ (Blocca su)
[Manopola di ritenzione / Perno di trazione]
Quando le molle a disco tirano verso l'alto il tirante, il colletto viene tirato verso l'alto nel cono del mandrino. Ciò provoca la contrazione radiale del colletto segmentato, che afferra saldamente la manopola di ritenzione. Il sistema genera quindi una forza di serraggio assiale elevata, tirando l'intero portautensili verso l'alto fino a sedersi saldamente e con precisione nel cono del mandrino.
L'unità di sgancio pneumatico
Per scambiare gli strumenti, la macchina deve superare la forza meccanica massiccia delle molle a disco Belleville. È qui che entra in gioco l'unità di sgancio pneumatico, posizionata in cima all'assemblaggio del mandrino.
- Azionamento a Pressione d'Aria: Quando viene attivato un comando di cambio utensile M06, un cilindro pneumatico pesante si attiva verso il basso.
- Superare la Forza della Molla: Il pistone del cilindro colpisce fisicamente la parte superiore della barra di traino interna, spingendola verso il basso contro la pila di molle a disco.
- Rilascio dell'Utensile: Spingendo la barra di traino verso il basso si rilassano le dita del gripper ( artigli del portautensili), liberando la presa sul pulsante di ritenzione e permettendo al portautensili di scendere dolcemente dal cono del mandrino.
La Coreografia Passo-Passo di un Ciclo di Cambio Utensile ATC
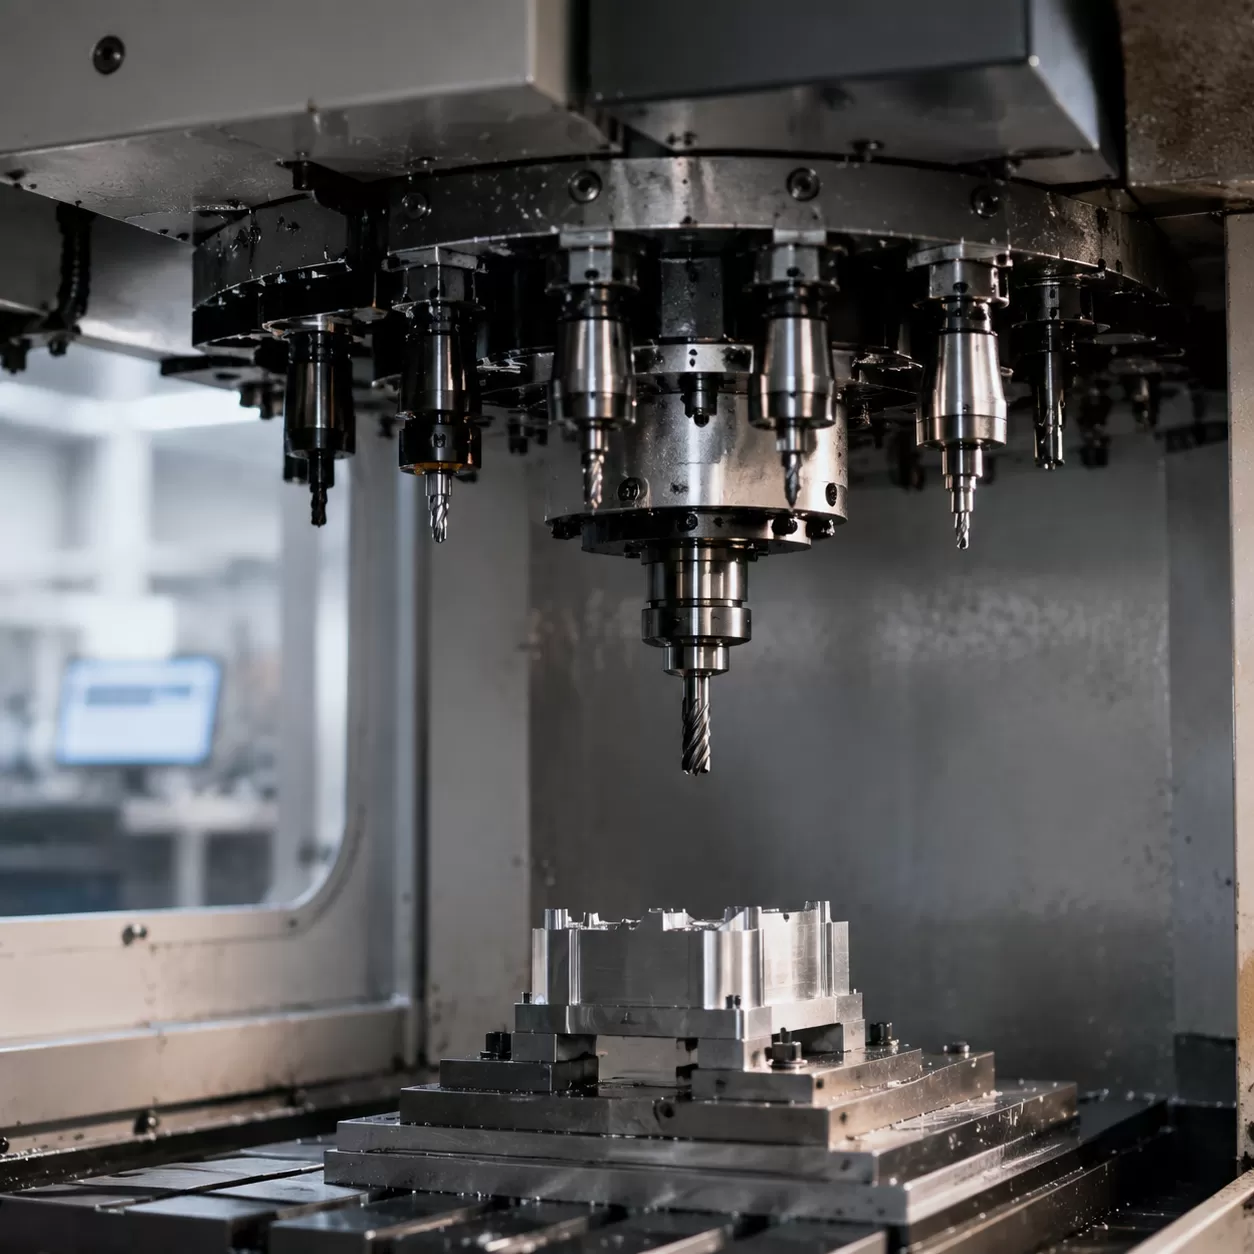
Comprendere come funziona il portautensili CNC ATC richiede l'osservazione dell'automazione senza soluzione di continuità del meccanismo di Cambio Utensile Automatico. Durante operazioni di lavorazione ad alta velocità, un cambio utensile è una danza meccanica altamente coordinata eseguita in secondi per mantenere al massimo l'efficienza della produzione.
Fase 1: Il Trigger del G-Code (Comando M06)
L'intera sequenza inizia all'interno del controller. Quando il software di esecuzione raggiunge un comando M06 (ad esempio, M06 T2), il router CNC si ferma sulla sua traiettoria di taglio attiva.
- Il mandrino si ritrae in modo sicuro lungo l'asse Z.
- Il sistema legge i dati di geometria dell'utensile per la selezione in arrivo.
- La macchina ordina al meccanismo azionato da servo o al carosello di posizionare il nuovo portautensili per il prelievo.
Fase 2: Frenatura dell'albero e Orientamento della Posizione
Prima che possa avvenire qualsiasi rilascio meccanico, l'albero del CNC deve arrestarsi perfettamente, senza movimento.
- Frenatura Dinamica: Le resistenze rallentano rapidamente l'albero rotante fino a zero RPM.
- Orientamento dell'albero: L'albero ruota lentamente fino a una posizione angolare precisa e predefinita. Questo garantisce che i denti di trasmissione sulla punta dell'albero siano perfettamente allineati con le tacche sul portautensili in ingresso portautensili CNC ATC.
Fase 3: Azionamento Pneumatico & La Compressione di Sbloccaggio Meccanico
Una volta posizionato, il unità di sblocco pneumatico situata in cima all'albero entra in azione.
- Aria ad alta pressione spinge un pistone verso il basso contro le molle Belleville di alta resistenza.
- Questo movimento assiale spinge il tirante interno verso il basso, costringendo le dita di presa ( artigli del colletto) ad espandersi verso l'esterno.
- La presa meccanica sul pomello di ritenzione dello strumento si rilassa, liberando completamente lo strumento attuale in modo che la forca del cambio possa farlo scorrere fuori dal cono dell'albero.
Fase 4: Seduta del cono dello strumento & Ritorno della Forza di Bloccaggio di Sicurezza Meccanica
Con il vecchio strumento memorizzato, l'albero si sposta sul nuovo portautensili, immergendo il cono dell'albero direttamente sull'asta del nuovo strumento di taglio.
[Rilascio della Pressione Pneumatica] ➔ [Rilascio delle Molle Belleville] ➔ [Ritrattamento del Tirante] ➔ [Blocco delle Dita di Presa sul Pomello di Ritenzione]
Il sistema pneumatico quindi scarica la pressione dell'aria. Immediatamente, l'enorme energia meccanica immagazzinata nelle molle Belleville fa scattare il tirante verso l'alto. Questo ritorno ad alta velocità costringe le dita di presa a chiudersi saldamente attorno al pomello di ritenzione dello strumento, tirando il taper profondamente nella presa con migliaia di libbre di forza di serraggio. Questo meccanismo di ritorno di sicurezza garantisce che il bit del router mantenga un'assoluta concentricità e zero deviazioni assiali, anche se la fabbrica perde completamente la pressione dell'aria durante la lavorazione.
Sistemi di Sicurezza Integrati & Monitoraggio in Tempo Reale
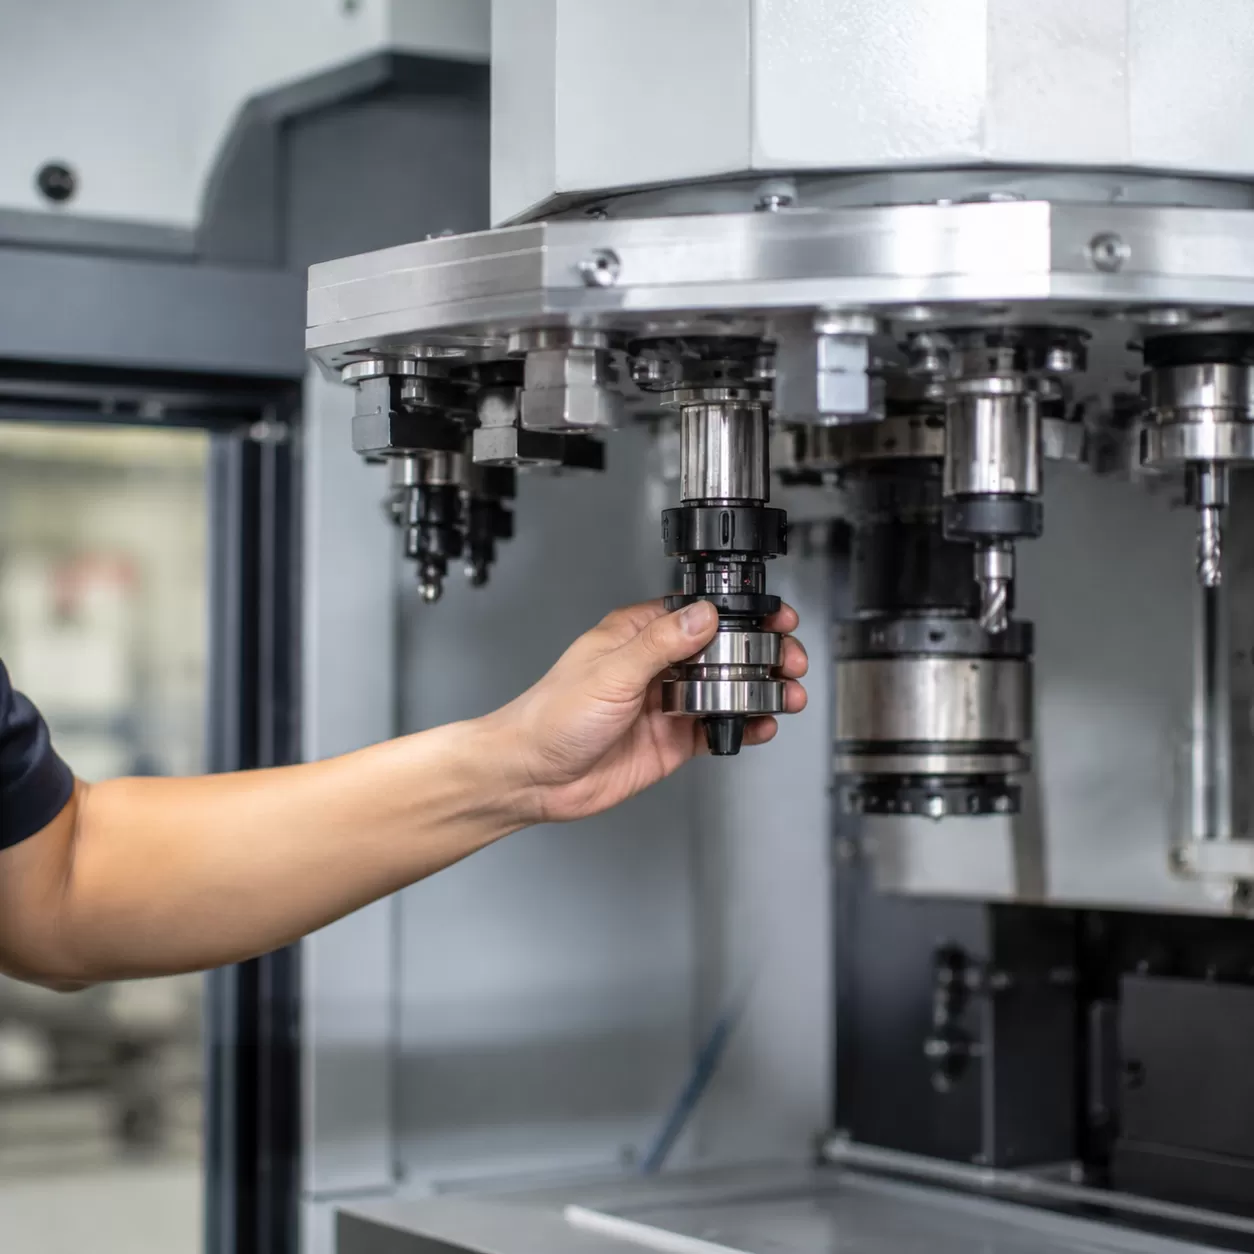
Le operazioni di lavorazione ad alta velocità richiedono precisione assoluta, specialmente quando un meccanismo di cambio utensile automatico cicla tra gli utensili. Per prevenire fallimenti catastrofici, i nostri router CNC per legno integrano salvaguardie elettroniche e pneumatiche di monitoraggio in tempo reale direttamente nell'assemblaggio del mandrino.
Sensori di Monitoraggio Posizione Barra di Trazione
La barra di trazione del mandrino CNC si basa su sensori di prossimità altamente calibrati per verificare il suo stato fisico esatto durante un cambio utensile. Questi sensori monitorano costantemente la distanza di viaggio della barra di trazione per rilevare tre condizioni distinte:
- Utensile Sbloccato: Conferma che le dita della pinza abbiano rilasciato completamente il pulsante di ritenzione in modo che il carosello possa rimuovere in sicurezza il portautensili.
- Utensile Bloccato: Verifica che il gambo del portautensili sia correttamente inserito e bloccato con la forza di serraggio corretta.
- Nessun Utensile Presente: Allerta il sistema se il mandrino esegue un comando di serraggio senza un utensile nel cono, impedendo alla macchina di funzionare a vuoto.
Se i sensori rilevano una posizione errata della barra di trazione, il controllore attiva immediatamente un arresto di emergenza per fermare l'operazione prima che il mandrino possa accelerare.
Sensori di Vibrazione
Il monitoraggio avanzato utilizza sensori di accelerometro interni per tracciare l'equilibrio dinamico in tempo reale. Un elevato disallineamento assiale o un gambo di fresatrice mal inserito causeranno micro-vibrazioni ad alte RPM. Quando queste vibrazioni superano una soglia rigorosa, il sistema di sicurezza rallenta o interrompe il ciclo di taglio. Questa risposta immediata protegge i cuscinetti del mandrino di precisione dall'usura prematura e garantisce tagli puliti e senza risonanze sui pezzi di lavoro.
Interblocchi di Caduta Pressione
L'unità pneumatico di sgancio richiede aria ad alta pressione costante per superare le molle a disco Belleville di grande capacità durante il rilascio dell'utensile. Le nostre macchine sono dotate di interblocchi di caduta pressione integrati che leggono continuamente la pressione della linea pneumatica in ingresso. Se la pressione dell'aria scende sotto il limite di sicurezza, il sistema di interblocco blocca il ciclo del cambio utensile. Ciò impedisce all'attuatore pneumatico di tentare un rilascio parziale, assicurando che il portautensili non rimanga bloccato o cada durante lo spostamento.
I Nemici Definitivi dell'Automazione degli Utensili
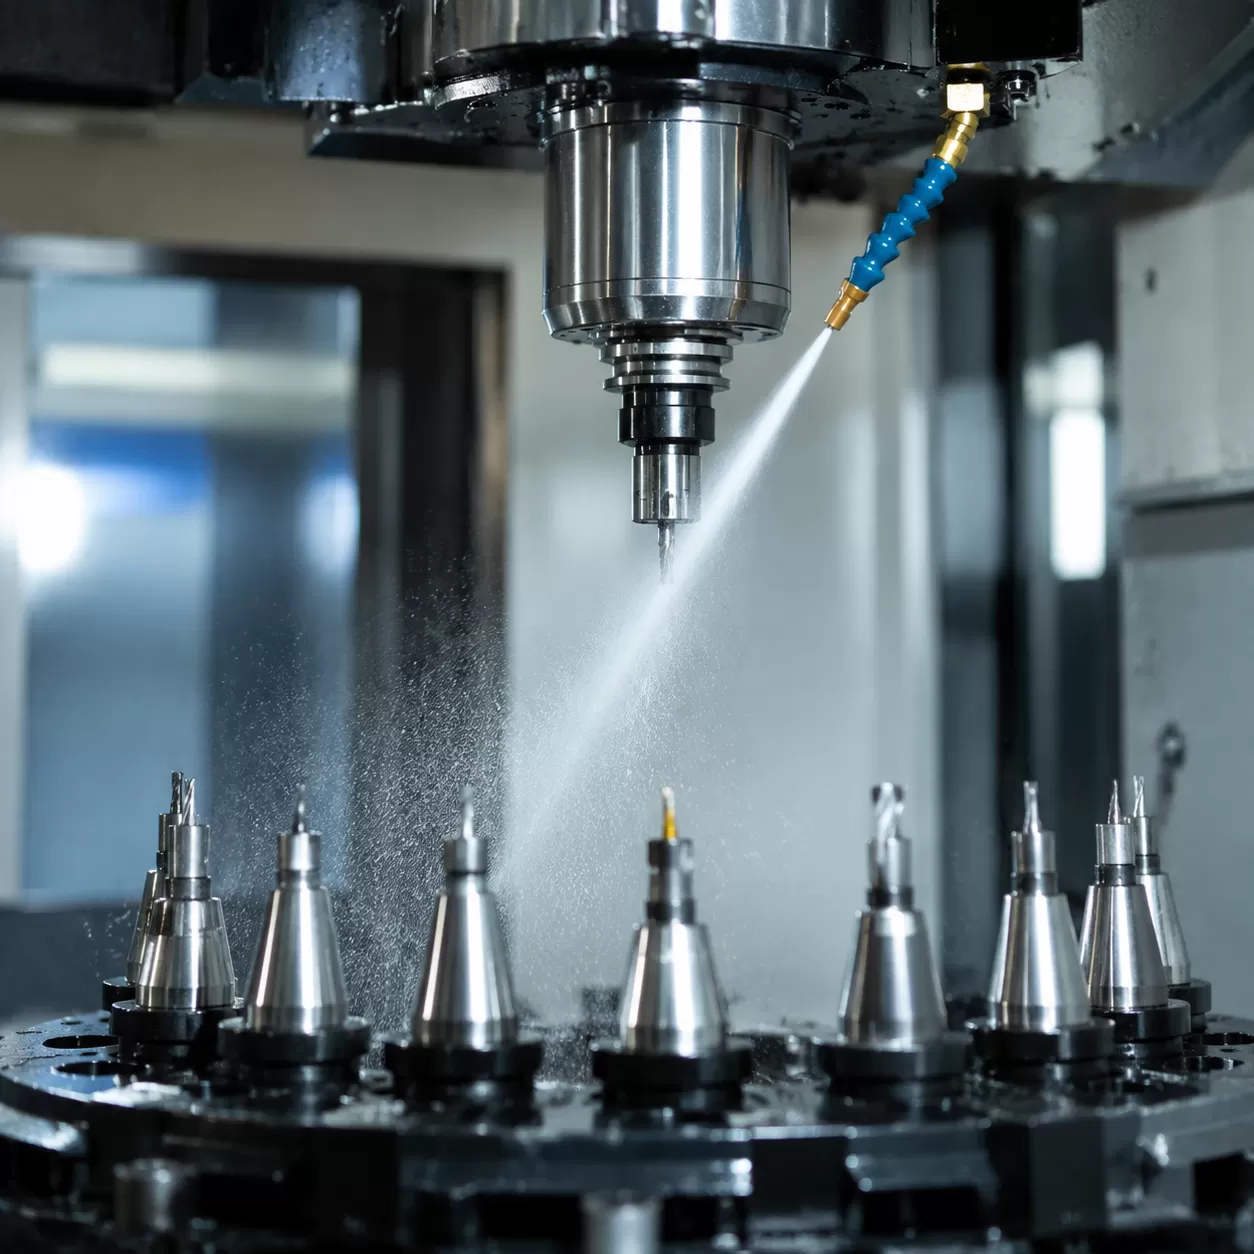
Nelle operazioni di lavorazione ad alta velocità, la precisione è tutto. Quando si utilizza un sistema di cambio utensili automatico (ATC), anche uno strato microscopico di detriti può interrompere l'intero ciclo di produzione. La contaminazione e il disallineamento assiale sono i silenziosi killer della longevità del mandrino e della qualità del taglio.
Il Pericolo di Polvere di Legno e Resina
Gli ambienti di lavorazione del legno sono intrinsecamente difficili. La polvere di legno fine e la resina appiccicosa sono costantemente presenti nell'aria durante la fresatura pesante. Se queste particelle penetrano nel mandrino del CNC o si depositano sul cono del portautensili, creano una barriera fisica.
Questa micro-strato di contaminazione causa diversi problemi critici:
- Disallineamento: Il portautensili non si inserisce perfettamente nel cono del mandrino, portando ad un aumento del disallineamento assiale.
- Vibrazioni e Graffi: Anche solo pochi micron di runout causeranno vibrazioni nelle frese, rovinando la finitura superficiale del pezzo e accelerando l'usura dello strumento.
- Riduzione della Forza di Bloccaggio: L'accumulo di resina sulle dita del gripper (chele della colletto) o sul pulsante di ritenzione può impedire alla barra di traino di raggiungere la sua piena forza di bloccaggio, creando un rischio di sicurezza enorme.
Per i negozi che eseguono produzioni ad alto volume su un Fresatrice CNC per legno 1325, mantenere questa interfaccia in condizioni ottimali fa la differenza tra bordi perfetti e materiale sprecato.
La Difesa Progettata di ProMach
Per eliminare completamente questo problema, le nostre macchine utilizzano un meccanismo di difesa attivo e ingegnerizzato: Purga d'Aria a Pressione Positiva.
[Alimentazione di Aria Compressa] ──> [Canali Interni dell'Asse] ──> [Flusso d'Aria Attraverso l'Asse / Area del Taper]
│
(Aiuta a prevenire l'ingresso di polvere e l'accumulo di resina)
Invece di affidarsi esclusivamente a una tenuta passiva, il sistema fornisce continuamente aria compressa pulita e asciutta attraverso passaggi interni dell'asse e intorno all'area del naso dell'asse. Questo crea un ambiente a pressione positiva che aiuta a ridurre l'ingresso di polvere e umidità vicino all'interfaccia dello strumento. Quando il sistema pneumatico di sgancio si attiva durante un ciclo di cambio strumento, un ulteriore getto d'aria aiuta a pulire l'interfaccia del taper dell'asse e del portastrumenti. Ciò riduce il rischio di accumulo di polvere o resina sulle superfici di accoppiamento, contribuendo a mantenere una precisione costante nell'alloggiamento dello strumento e migliorando l'affidabilità complessiva delle frese CNC e l'efficienza della produzione.
Migliori Pratiche di Manutenzione per la Massima Durata dell'ATC
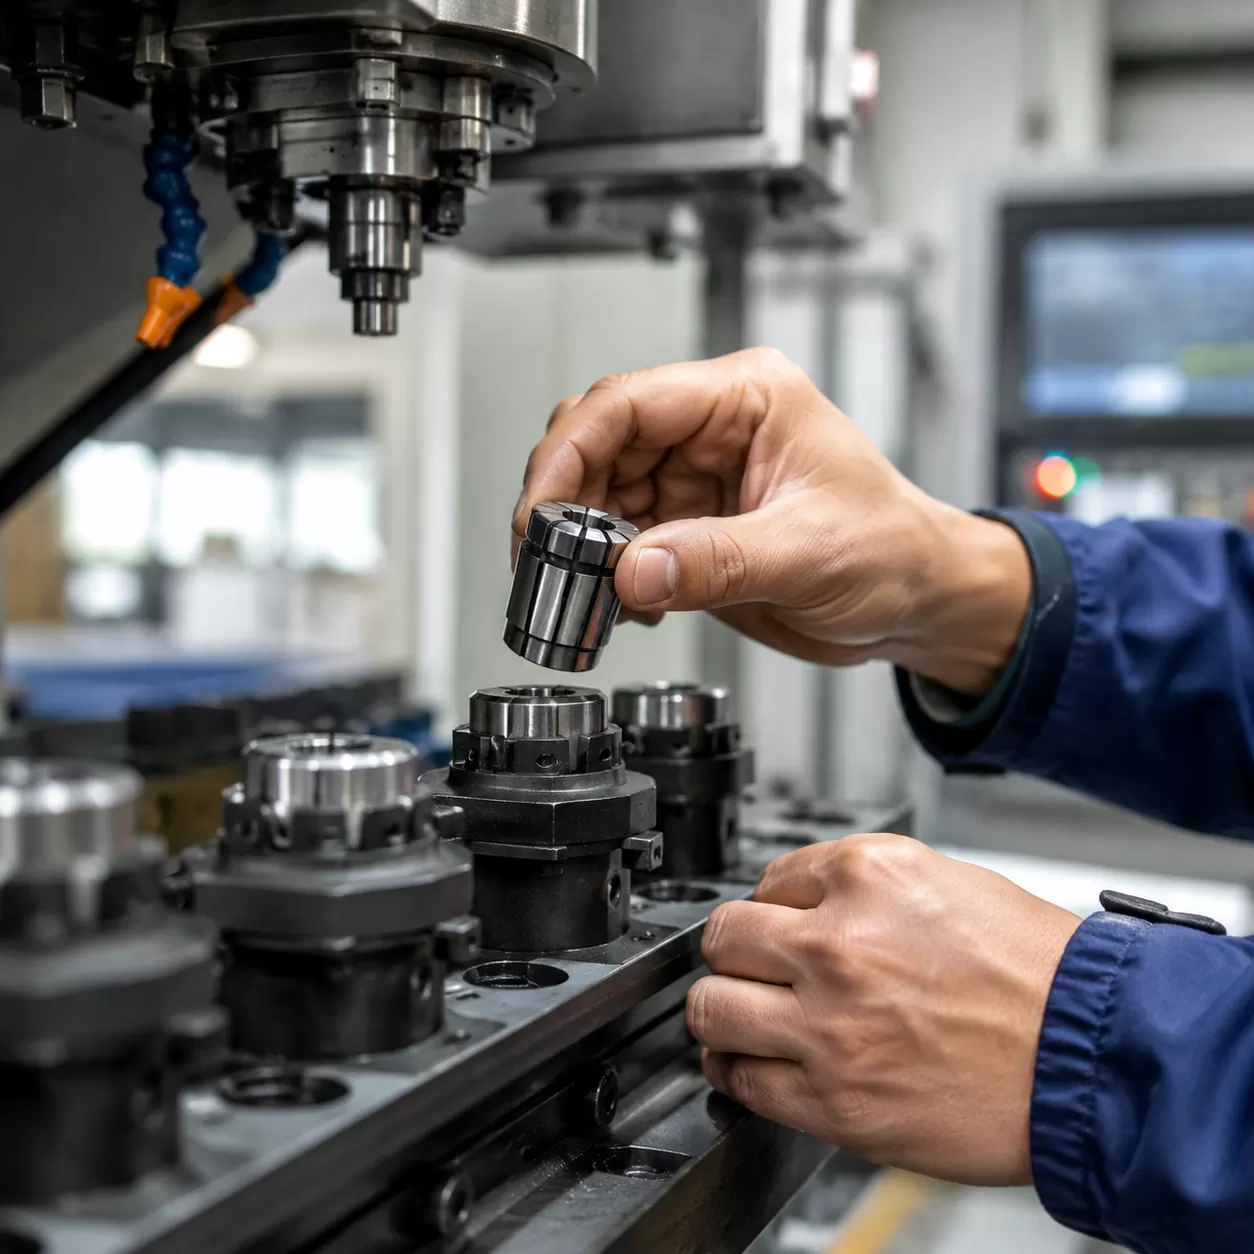
Mantenere un meccanismo di cambio utensili automatico in perfetta efficienza richiede un approccio proattivo. Nella produzione di frese CNC, l'efficienza dipende direttamente dall'affidabilità dell'interfaccia tra l'asse e il portastrumenti. La trascuratezza della manutenzione di base porta a usura precoce, strumenti caduti e costosi tempi di inattività.
Gestione della Qualità dell'Aria
L'unità di sgancio pneumatico si basa completamente su aria pulita e completamente asciutta per azionare la barra di traino dell'asse CNC. L'umidità e i detriti all'interno del sistema pneumatico sono le cause principali di corrosione interna e risposta meccanica lenta.
- Controlli di Umidità Quotidiani: Svuotare tutti i filtri dell'aria compressa e le trappole d'acqua prima di iniziare le operazioni di lavorazione.
- Filtrazione Multistadio: Implementare un essiccatore d'aria dedicato e un separatore di olio/acqua a micron sub-mento immediatamente a monte della macchina CNC.
- Stabilità della pressione: Assicurarsi che la linea pneumatica in ingresso mantenga una pressione stabile per prevenire cicli incompleti di rilascio dell'utensile.
Protocollo di Pulizia Quotidiana del Taper
La polvere di legno, la resina e le particelle fini trovano facilmente il loro percorso nel taper del mandrino durante tagli ad alta velocità. Anche uno strato microscopico di contaminazione interrompe l'allineamento del portautensili, causando deviazioni assiali e riducendo la concentricità delle frese.
- Pulizia Manuale: Al termine di ogni turno, utilizzare un panno senza lanugine e un leggero detergente sgrassante per pulire il taper interno del mandrino e le coni del portautensili.
- Bastoncini per la Pulizia del Taper: Utilizzare spazzole specializzate per la pulizia del taper o panni in pile per rimuovere in modo sicuro l'accumulo di resina ostinato senza graffiare le superfici di precisione.
- Prevenzione della Ruggine: Applicare uno strato ultra sottile di olio per mandrini di alta qualità sul taper per prevenire l'ossidazione, specialmente in ambienti di lavoro ad alta umidità.
Calibrazione della Forza di Trazione del Tirante:
Le molle a disco Belleville all'interno del mandrino forniscono la forza di serraggio critica necessaria per mantenere il dado di ritenzione saldamente in posizione a alte velocità di rotazione. Nel corso di milioni di cicli, queste molle possono affaticarsi, portando a una diminuzione della forza di trazione che mette a rischio sia la sicurezza che la precisione dei pezzi.
| Intervallo di Manutenzione | Voce d'azione | Target Metric / Utensile |
|---|---|---|
| Ogni 3 mesi | Ispezionare i dadi di ritenzione per usura, screpolature o deformazioni. | Sostituire immediatamente eventuali dadi danneggiati. |
| Semestralmente | Misurare la forza di trazione del tirante utilizzando un apposito manometro digitale per la forza di serraggio. | Deve rispettare le specifiche del produttore (tipicamente 4.000–10.000+ N a seconda della dimensione del taper). |
| Annualmente | Verificare la calibrazione dei sensori di monitoraggio del tirante e controllare il degrado della pila di molle. | Riadattare la posizione del sensore o ricostruire la pila di molle se la forza scende sotto il 90% delle specifiche. |
Una calibrazione regolare garantisce che le dita della pinza ( artigli del colletto) mantengano una presa ferma sul portautensili, eliminando la deviazione assiale e proteggendo il mandrino della macchina da guasti catastrofici.
Domande frequenti sui meccanismi del colletto del cambio utensili CNC ATC
Perché il mio ATC lascia cadere gli utensili durante un cambio utensile?
Quando un meccanismo di cambio utensili automatico lascia cadere un portautensili, di solito è un segno di un calo critico in forza di bloccaggio del pomello di ritenzione. Col tempo, le molle a disco Belleville possono affaticarsi o fratturarsi, riducendo la loro capacità di tirare saldamente il tirante.
Un altro colpevole frequente è una pressione d'aria insufficiente che entra nel unità di sblocco pneumatico, che impedisce alle dita della pinza (artigli del colletto) di aprirsi o chiudersi completamente al momento giusto. Questo problema è comune in ambienti di produzione intensivi che utilizzano avanzate tecnologie ad alta velocità Centri di lavorazione CNC per impiallacciature pesanti.
- Artigli usurati: Ispezionare le dita interne della pinza per usura fisica o scheggiature.
- Accumulo di detriti: La polvere di legno mescolata con grasso può bloccare meccanicamente le unghie del colletto.
- Disallineamento del sensore: Assicurarsi che sensori di monitoraggio della barra di traino stiano leggendo la posizione corretta prima che il mandrino si muova.
Quanto spesso dovrei testare la forza di bloccaggio della barra di traino?
Consigliamo di testare la forza di bloccaggio della tua barra di traino del mandrino CNC ogni 150 a 200 ore di funzionamento, o almeno una volta al mese. Perché la sicurezza e la prevenzione del runout assiale dipendono interamente da questa connessione meccanica, affidarsi al caso può rovinare sia il pezzo che i cuscinetti del mandrino.
| Livello di utilizzo | Frequenza di turno | Intervallo di test | Voce d'azione |
|---|---|---|---|
| Leggero | Turno singolo (parziale) | Ogni 2 mesi | Controllo visivo + test con manometro |
| Medio | Turno completo singolo (giornaliero) | Mensile | Test di taper pulito + calibrazione della forza |
| Pesante | Produzione multi-turno / 24/7 | Ogni 2 settimane | Pulizia profonda + calibrazione della forza |
Il monitoraggio regolare previene una perdita improvvisa di concentricità delle frese per router, preservando la tua efficienza di produzione di router CNC in legno.
Quale pressione dell'aria serve per un'unità pneumatico di sgancio?
La maggior parte dei sistemi standard unità di sblocco pneumatico richiedono un'alimentazione di aria pulita e asciutta a 0,6 a 0,7 MPa (6 a 7 Bar, o circa 85 a 100 PSI).
Mantenere questa finestra di pressione precisa è fondamentale per il tempo di ciclo delle operazioni di lavorazione. Se la pressione dell'aria è troppo bassa, il pistone pneumatico non riuscirà a comprimere completamente il carico pesante molle a disco Belleville, impedendo un rilascio pulito dello strumento. Se la pressione è troppo alta, provoca impatti inutili e un'usura accelerata sui componenti interni del mandrino durante il cambio utensile. Combinalo sempre con un sistema di purge dell'aria a pressione positiva per mantenere le superfici di accoppiamento libere da contaminazioni.


