
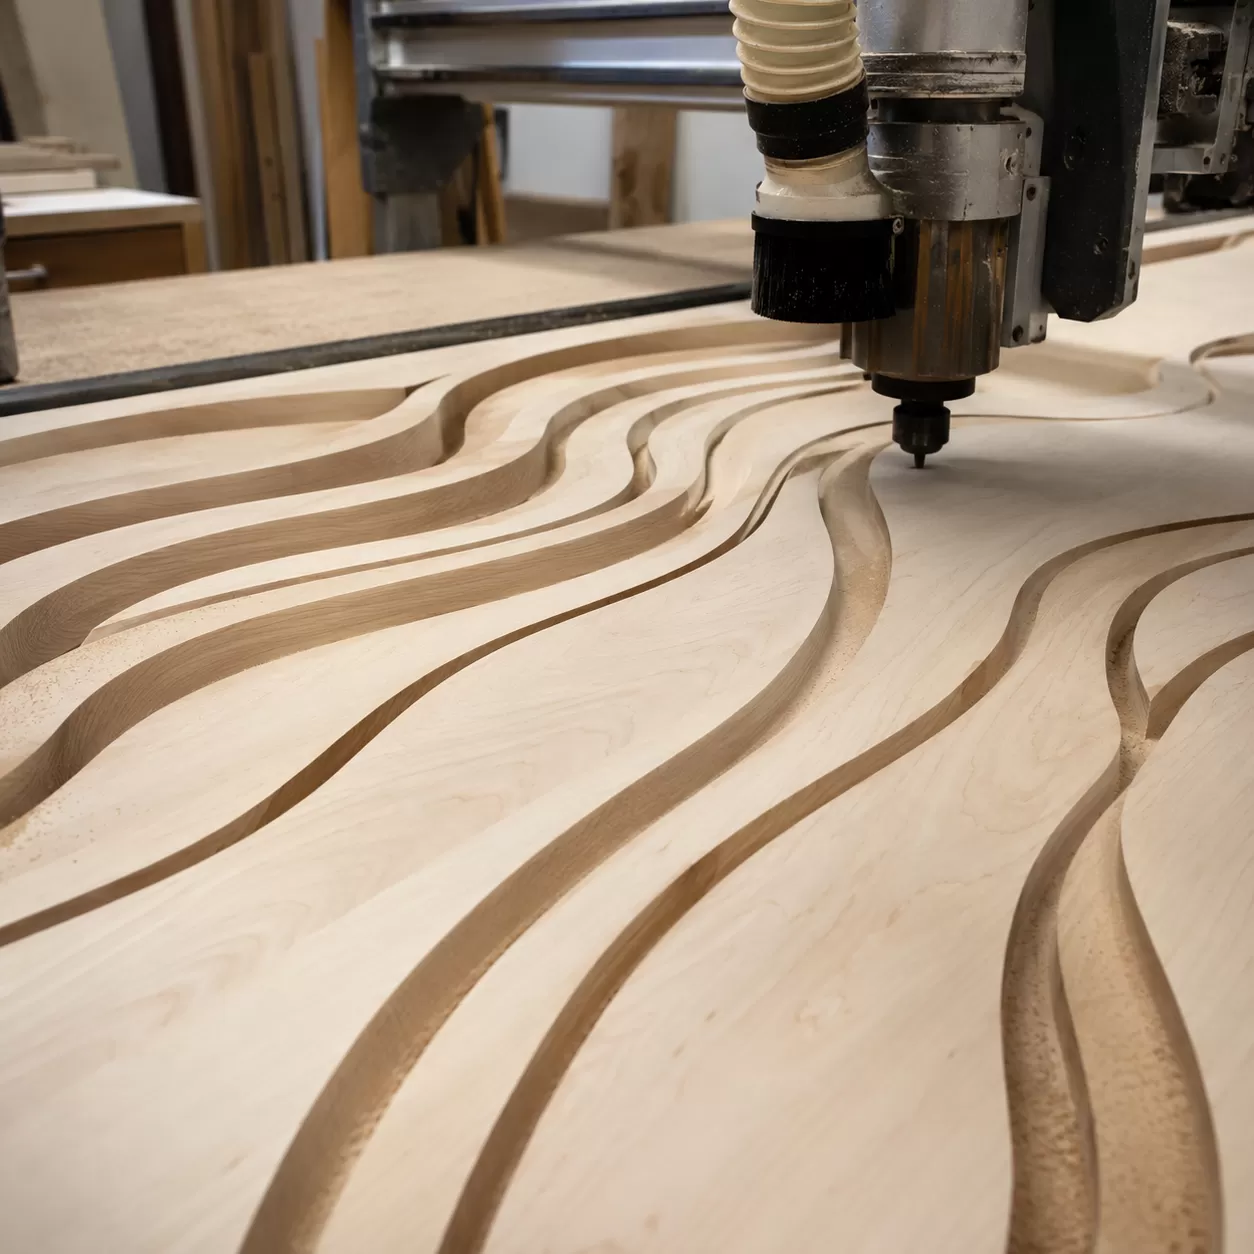
Come un Fresatore CNC Trasforma le Curve
Per ottenere archi lisci da un progetto digitale a un pezzo di legno fisico, la macchina si affida a un processo di traduzione impeccabile. Tutto inizia nel software di progettazione e termina con l'esecuzione precisa dei comandi del motore.
Costruzione del Vettore: Software CAD/CAM e Curve di Bezier
Ogni taglio curvo inizia come un percorso vettoriale all'interno del tuo percorsi utensili CAD/CAM software. Invece di usare pixel, questi programmi utilizzano curve di Bezier—formule matematiche definite da punti di ancoraggio e maniglie di controllo.
- Fase di Progettazione: Disegni una linea liscia e continua.
- Fase CAM: Il software calcola le coordinate spaziali esatte di quella linea. Determina come deve muoversi il centro del bit del router per replicare quella forma senza scavare nel legno.
Comandi G-Code: Arcate Vere vs. Curve Frastagliate
Una volta finalizzato il progetto, il software CAM compila le linee visive in G-code, il linguaggio universale delle macchine CNC. Come questo codice viene generato determina se il bordo sarà perfettamente liscio o avrà l'aspetto di un segnale di stop frastagliato.
| Comando G-Code | Azione di taglio | Risultato visivo |
|---|---|---|
| G02 / G03 | Comandi di arco vero (Orario / Antiorario) | Perfettamente fluido, continuo archi lisci |
| G01 | Interpolazione lineare (Linee rette) | Spigoli frastagliati e irregolari composti da piccoli segmenti rettilinei |
I sistemi CNC ad alte prestazioni utilizzano veri comandi di arco (G02 per curve orarie e G03 per curve antiorarie). Invece di suddividere un cerchio in migliaia di piccoli segmenti rettilinei (G01 comandi), G02 e G03 indicano al sistema di controllo della macchina il punto centrale esatto e il raggio dell'arco. Questo permette agli assi X e Y di accelerare e decelerare in perfetta armonia, eliminando i gradini irregolari e offrendo un profilo di bordo impeccabile, pronto per la vendita, direttamente dal letto della macchina.
Selezione degli utensili giusti per tagli curvi CNC
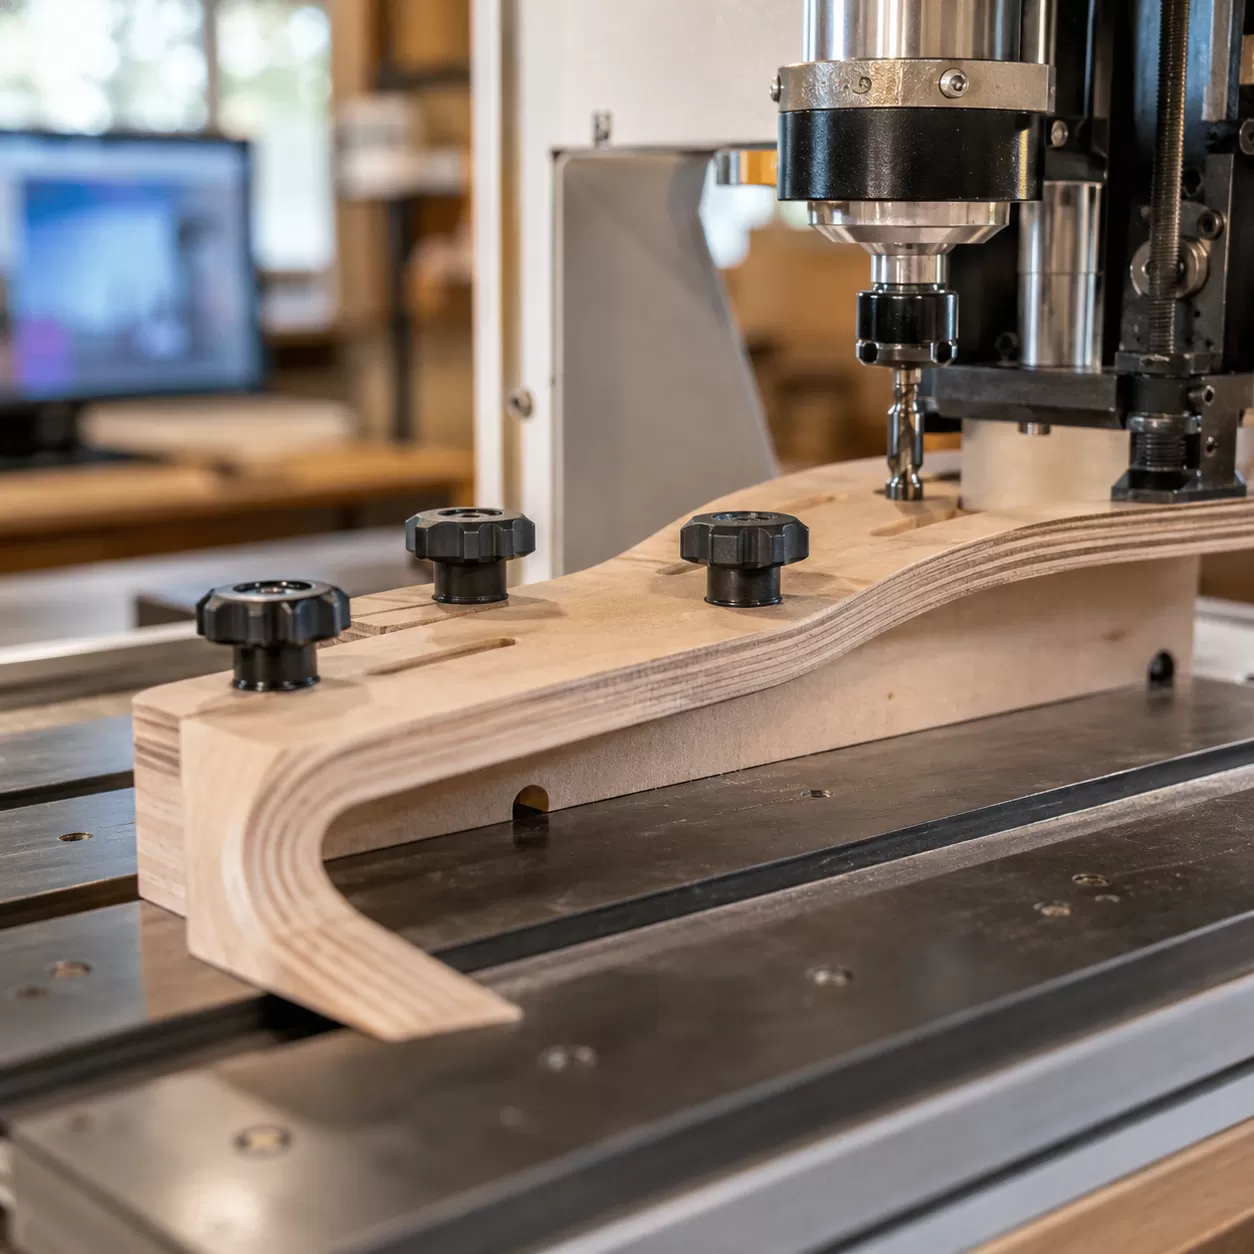
I tagli rettilinei standard sono più tolleranti, ma gli archi richiedono scelte specifiche di frese e strategie di percorso utensile per evitare segni di vibrazione e bordi ruvidi.
La strategia di sgrossatura vs. finitura
Un sistema a due passaggi è obbligatorio per curve perfette. Tentare di tagliare un raggio profondo in un solo passaggio devia la fresa, rovinando il profilo dell'arco.
- Passaggio di sgrossatura: Lascia una piccola quantità di materiale (circa 0,5 mm a 1 mm) utilizzando un percorso utensile aggressivo. Questo assorbe la maggior parte delle forze di taglio.
- Passaggio di finitura: Utilizza un utensile di finitura per rimuovere il materiale residuo a piena profondità, garantendo un arco perfettamente liscio e dimensionalmente preciso.
Fresa a spirale in su vs. fresa a toupie dritta
Scegliere tra una fresa a spirale in su e una fresa a toupie dritta dipende molto da come gestisci la clearance delle trucioli sui tagli con raggio profondo.
| Tipo di Punta | Prestazioni su curve | Caso d'uso migliore |
|---|---|---|
| Fresa a spirale in su | Eccellente. Tira i trucioli verso l'alto e fuori dalla scanalatura curva istantaneamente, prevenendo l'accumulo di calore. | Archi profondi, fresature di tasche e rimozione di materiale pesante. |
| Fresa a toupie dritta | Discreto. Fatica a liberare i trucioli nelle curve con raggio stretto, aumentando il rischio di bruciature. | Tagli poco profondi o profilature di base dove non è richiesta pressione verso il basso. |
Per produzione ad alto volume, utilizzare una qualità industriale fresatrice CNC per legno garantisce che la macchina mantenga la rigidità necessaria per gestire queste forze spiraliche senza flessione.
Utensili specializzati per profili
Le punte standard non possono gestire curve complesse e tridimensionali. Per profilature avanzate, è richiesta una geometria specializzata:
- Fresatrici a testa sferica: Essenziali per superfici 3D sagomate e curve fluide. Il naso arrotondato elimina gradini affilati tra le linee del percorso utensile.
- Opzioni di fresa a motivo e fresa di finitura: Utilizzate principalmente per rifinire tab o abbinare un modello di riferimento dopo l'operazione CNC principale.
Selezione di utensili specifici per materiale
I diversi materiali di base reagiscono in modo unico alle forze torsionali delle tagli curve.
- MDF: Altamente abrasivo ma privo di struttura a grana. Utilizzare frese a spirale a taglio verso il basso o a compressione con punta in carburo per mantenere i bordi nitidi e prevenire superfici superiori sfocate.
- Pannelli di compensato: Propensi a delaminazione e scheggiature lungo la venatura. Una fresa a compressione è ideale qui perché forza le stratificazioni superiore e inferiore verso il centro del pannello.
- Legni masselli: La direzione della venatura cambia costantemente lungo una curva. Utilizzare frese a spirale multi-lama affilate per tagliare pulitamente attraverso angoli di venatura variabili senza strappare le fibre di legno.
Superare la sfida della venatura del legno sulle curve
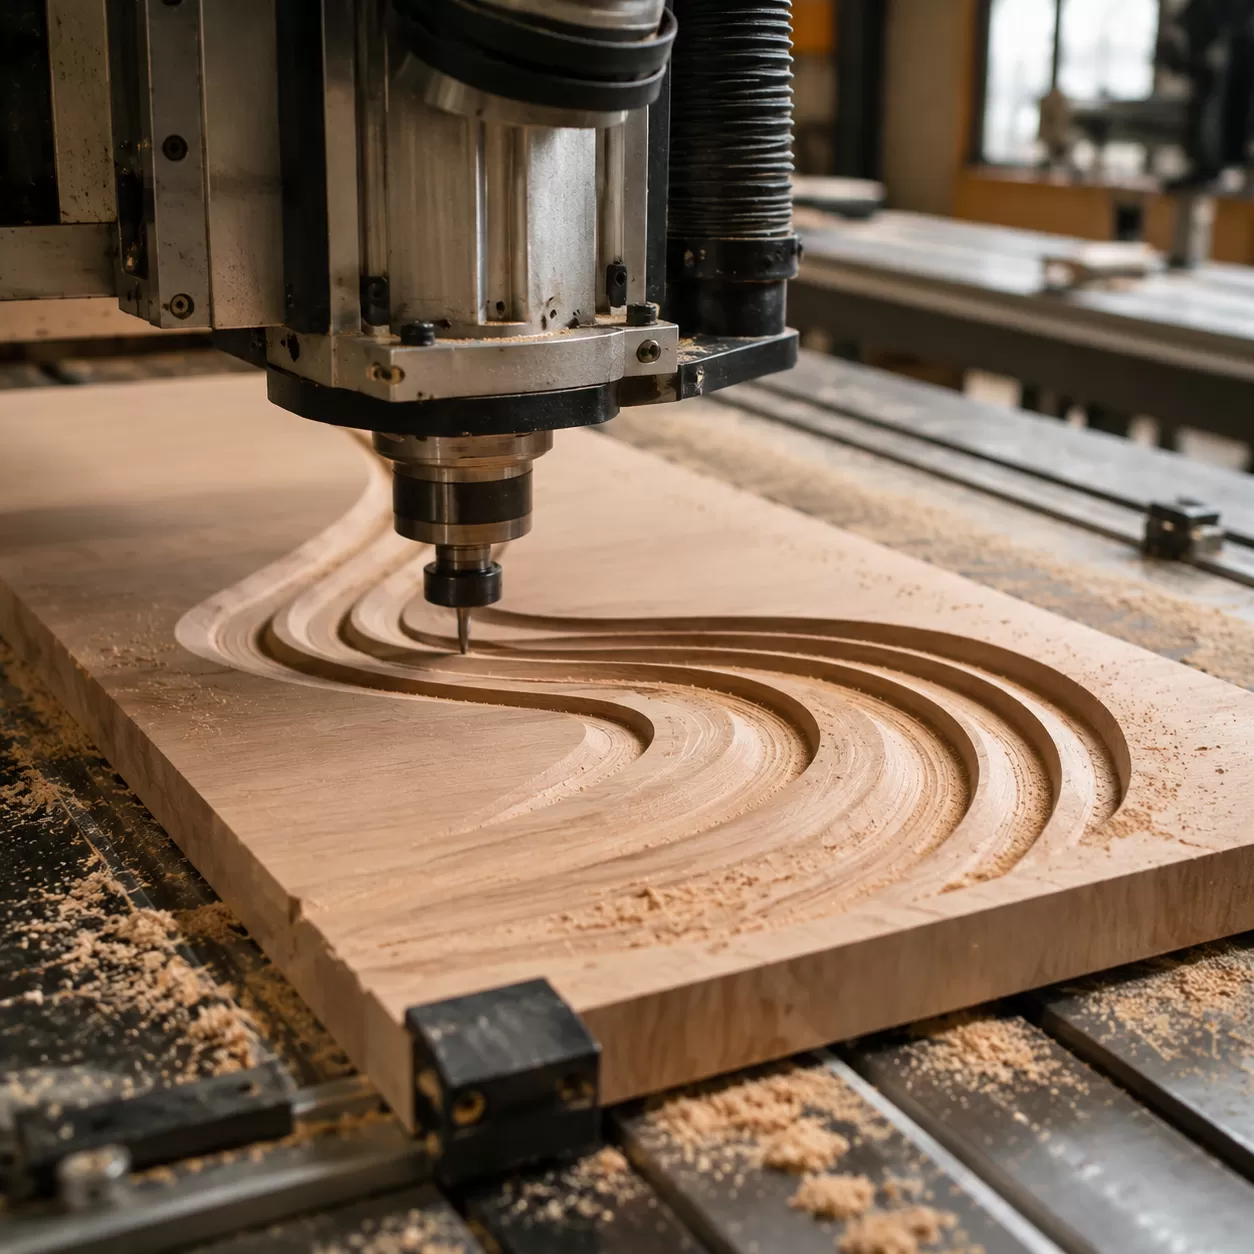
Tagliare una linea retta in legno è prevedibile, ma un percorso curvo costringe lo strumento a cambiare continuamente orientamento rispetto alle fibre di legno.
La geometria di una curva
Mentre un router CNC esegue un raggio, la fresa ruota continuamente attraverso tre strutture di venatura distinte:
- Grano del volto: La superficie stabile superiore dove la lama taglia facilmente le fibre.
- Grano laterale: Il profilo laterale dove le fibre corrono parallele al taglio.
- Legno di fine taglio: L'area vulnerabile in cui il bit colpisce aperto, fibre verticali simili a paglia che si dirigono frontalmente.
Poiché il percorso utensile passa rapidamente da venatura laterale a venatura di fine taglio, le forze di taglio cambiano istantaneamente. Se i parametri del percorso utensile o gli utensili sono errati, questa transizione provoca strappi severi e scheggiature lungo il raggio di uscita.
Prevenire il sfondamento del legno di fine taglio
Raggiungendo archi lisci senza spaccare il materiale richiede un approccio proattivo alla programmazione del percorso utensile e alla manutenzione degli utensili.
- Direzioni di taglio segmentate: Invece di tagliare un cerchio completo in un singolo ciclo continuo, programma i percorsi utensile CAD/CAM per dividere l'arco. Taglia in discesa lungo la venatura attraverso segmenti diversi per garantire che il filo del coltello sempre si tagli verso il basso sulle fibre supportate.
- Mantieni gli utensili affilati come un rasoio: Un bit smussato taglia il legno in modo approssimativo, mentre un cutter in carburo solido impeccabile taglia pulito. Per tornitura automatizzata e profili curvi specializzati, abbinare il lavoro con un tornio CNC per legno può anche produrre parti circolari altamente efficienti e prive di sfondamenti.
- Segna il confine: Usa un passaggio di taglio iniziale poco profondo per segnare il perimetro esterno della curva prima di immergerti nei passaggi di sgrossatura a piena profondità. Questo intrappola le fibre di legno e ne impedisce il sollevamento.
Velocità, avanzamenti e direzione di taglio per archi perfetti
Raggiungere archi lisci quando si può tagliare curve con il router in legno CNC richiede un controllo preciso dei percorsi utensile. La natura dinamica di una curva significa che la macchina cambia continuamente direzione, influenzando direttamente la qualità del bordo. Equilibrare la direzione di taglio e le velocità di avanzamento è l'unico modo per eliminare imperfezioni sulla superficie.
Taglio in salita vs. fresatura convenzionale su curve
Scegliere come il bit del router interagisce con il legno determina se si ottiene un bordo pulito o un pezzo di lavoro rovinato.
- Taglio a risalita: L'utensile rotante gira nella stessa direzione dell'alimentazione. Su profili curvi, questo riduce significativamente il legno a fine le schegge e produce una finitura superficiale superiore. Tuttavia, richiede una macchina rigida per evitare che l'utensile si trascini nel materiale.
- Fresatura convenzionale: L'utensile ruota contro la direzione di alimentazione. Sebbene offra maggiore stabilità su telai CNC più leggeri, spesso porta a bordi più ruvidi e segni di vibrazione mentre lo strumento attraversa direzioni di grano variabili su un raggio stretto.
| Strategia di Taglio | Vantaggi per le curve | Svantaggi per le curve | Migliore utilizzo per |
|---|---|---|---|
| Taglio a risalita | Elimina le schegge, lascia una finitura impeccabile | Richiede un'elevata rigidità della macchina | Profili esterni, passaggi di finitura finale |
| Fresatura convenzionale | Stabilizza lo strumento, riduce la deviazione | Alto rischio di scheggiature il legno a fine | Passaggi di sgrossatura, forature profonde |
Gestione della flessibilità della velocità di alimentazione
Quando una fresatrice CNC taglia una linea retta, mantenere costante velocità del mandrino e avanzamento è semplice. Tuttavia, quando si navigano curve strette interne, la velocità lineare della macchina rallenta mentre la velocità di rotazione del mandrino rimane invariata.
Questa decelerazione crea un problema importante: segni di sosta e bruciature sul legno. Poiché l'utensile resta troppo a lungo in un punto, l'attrito si accumula rapidamente. Avanzato percorsi utensili CAD/CAM deve utilizzare velocità di avanzamento adattive che abbassano automaticamente la velocità di avanzamento negli angoli stretti mentre regolano i giri del mandrino per mantenere costante il carico di truciolo, garantendo un bordo uniforme e senza bruciature durante tutta l'arco.
Strategie di bloccaggio del pezzo per parti arcuate e curve
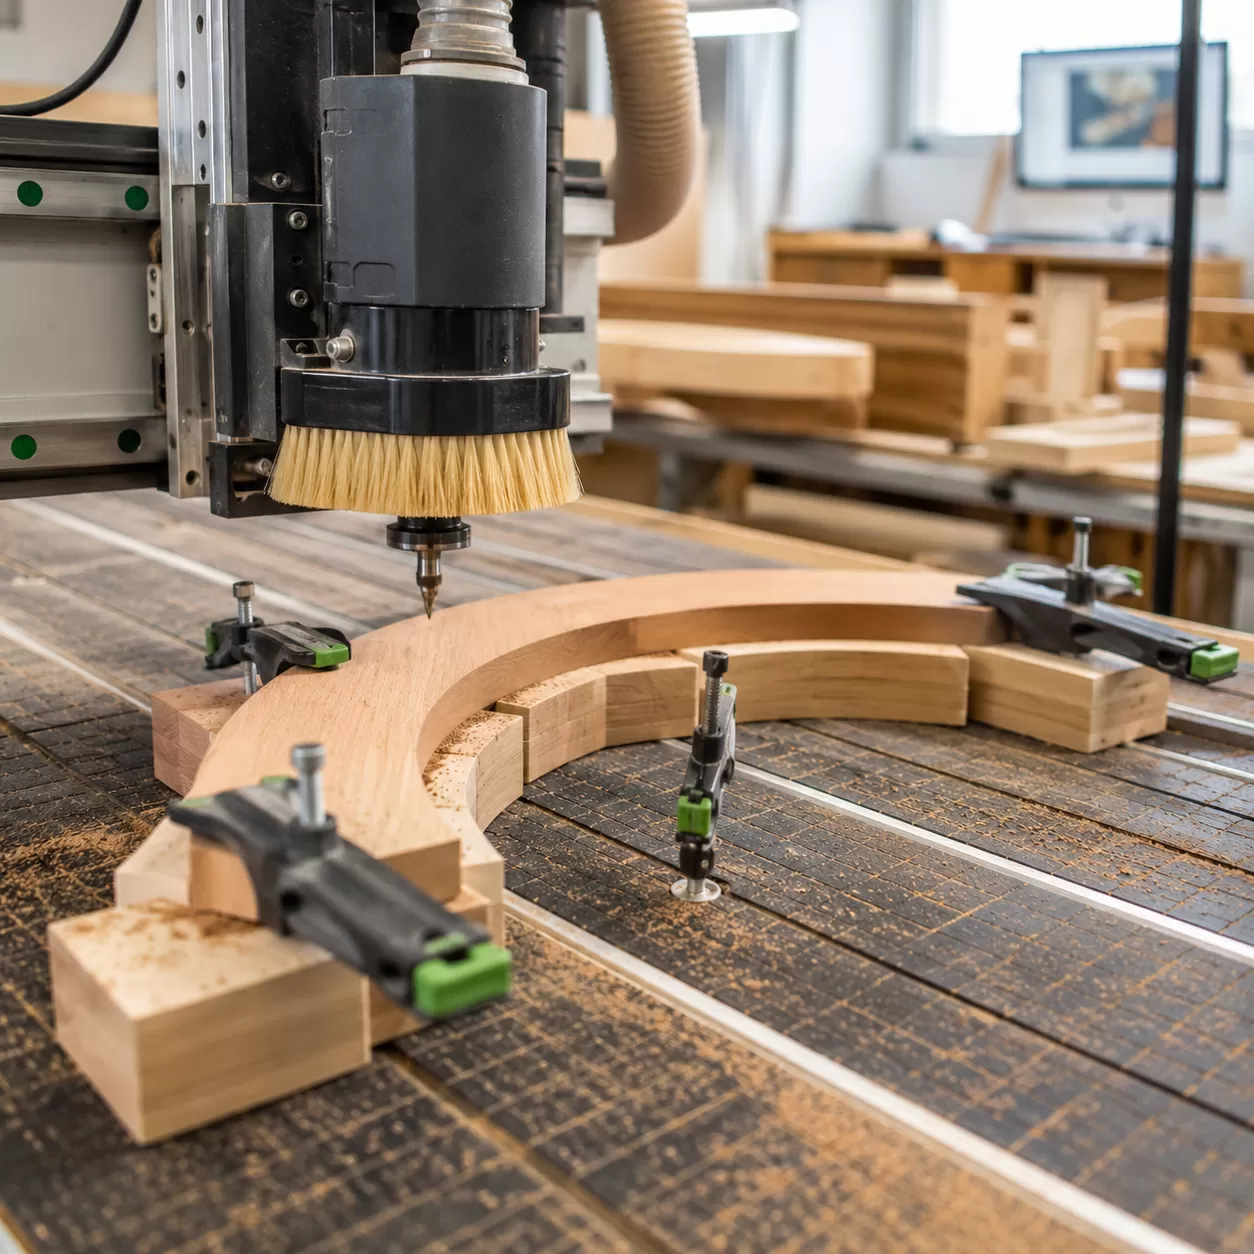
Il taglio di curve su una fresatrice CNC per legno introduce forze laterali uniche che possono facilmente spostare il materiale durante il taglio. La pinzatura standard spesso non basta quando si eseguono percorsi complessi con raggi radi, rendendo essenziali strategie di bloccaggio specializzate per mantenere precisione e sicurezza.
Il pericolo di rilascio del pezzo e di trucioli sottili
Quando una fresatrice CNC per legno taglia curve, il passaggio di sbucciatura o l'ultimo passaggio separano la parte principale dal materiale di scarto. Questi trucioli a forma di mezzaluna possono diventare immediatamente pericolosi se vengono catturati da un utensile in rotazione. Peggio ancora, se la parte principale si sposta anche di pochi millimetri prima che il percorso utensile finisca, l'intero pezzo viene rovinato. Un bloccaggio sicuro garantisce che sia la parte arcuata finita che il materiale di scarto rimangano completamente immobili.
Metodi professionali di fissaggio per tagli curvi CNC
Per ottenere archi puliti e senza interruzioni senza scontrarsi con morsetti fisici, gli operatori industriali si affidano a quattro tecniche principali di fissaggio:
- Pod a vuoto: Ideale per componenti curvi dedicati. Sollevano il pezzo dal tavolo principale, consentendo alla fresa di tagliare profili netti senza lasciare segni sulla tavola di supporto.
- Sbucciatura (Skinning): Questa strategia CAM lascia uno strato ultra sottile di materiale (circa 0,5 mm) nel primo passaggio. La pelle preserva il sigillo di vuoto e mantiene il pezzo stabile, richiedendo solo una rapida rifilatura con un coltello utility successivamente.
- Tab di bloccaggio: Piccoli ponti di legno strategicamente posizionati collegano la parte curva all'area di scarto. Mantengono il pezzo rigido durante la lavorazione ad alta velocità e sono facilmente levigabili in seguito.
- Nastro adesivo CNC a doppia faccia: Eccellente per curve più piccole e intricate o prototipi dove i dispositivi di aspirazione sono assenti. Offre un'alta resistenza allo taglio laterale contro le forze di taglio laterali.
Mantenere questi sistemi con qualità Parti per router CNC garantisce una pressione di vuoto costante e una serratura meccanica rigida, prevenendo il movimento del pezzo e garantendo bordi curvi impeccabili ogni volta.
Vantaggio ProMach
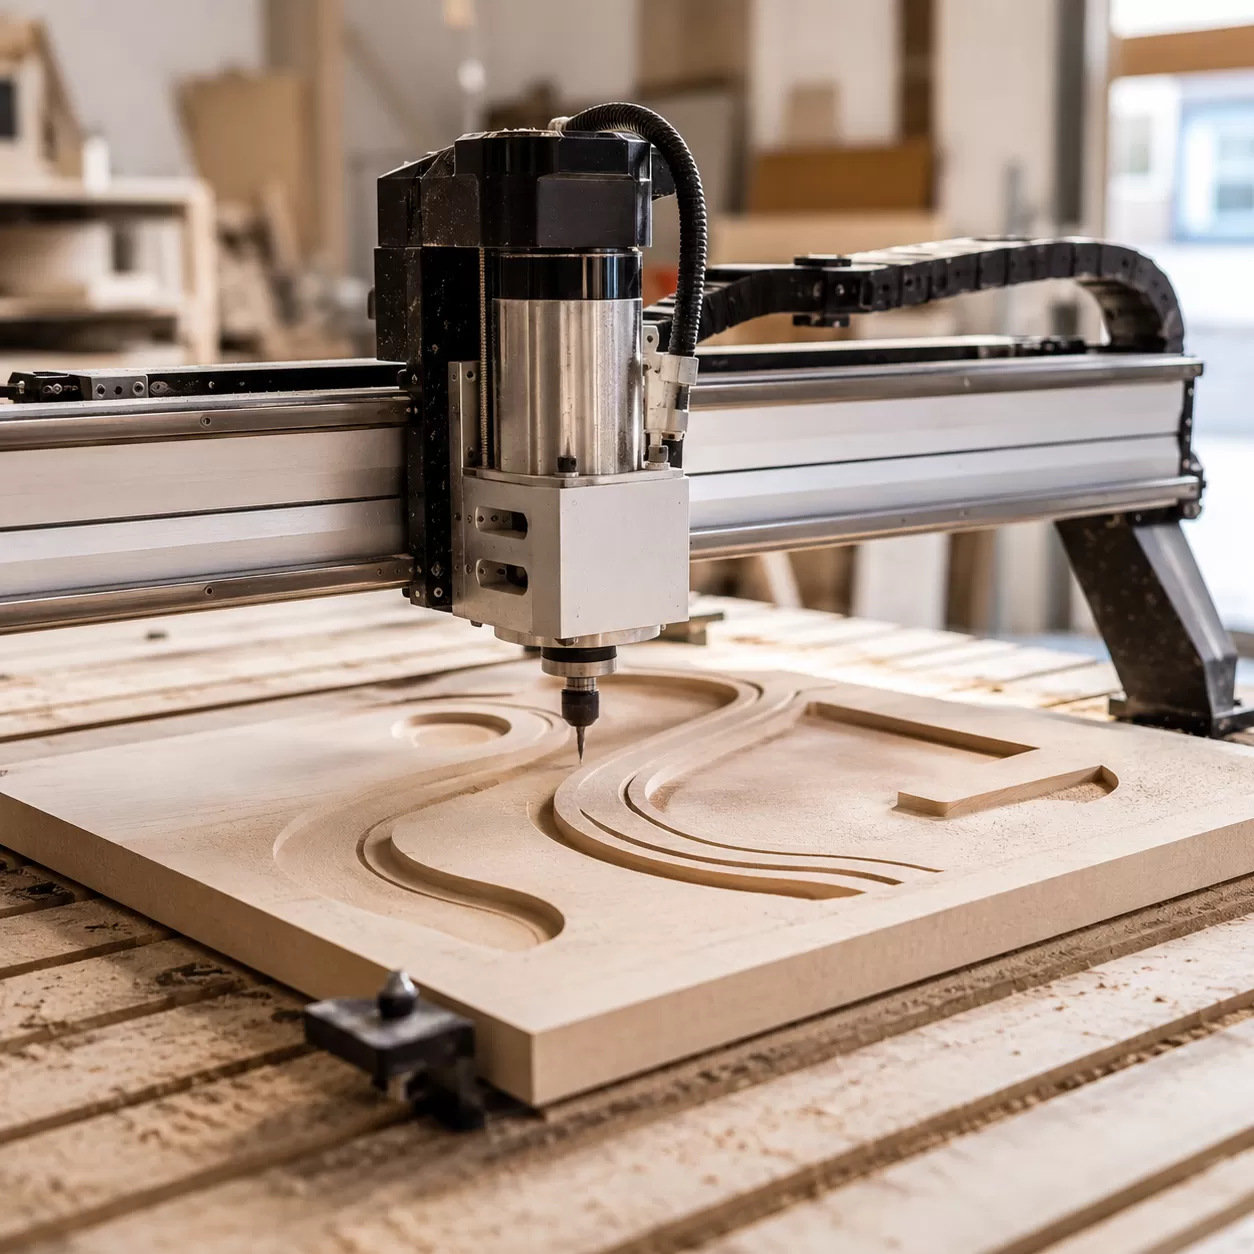
Quando hai bisogno di un CNC per fresatrici in legno per tagliare curve con precisione impeccabile, la rigidità della macchina è tutto. Tagliare una linea retta è relativamente semplice, ma interpolare un arco vero e morbido richiede una stretta coordinazione tra più assi. Qualsiasi debolezza strutturale nella macchina si manifesterà immediatamente come difetti nel lavoro finito in legno.
Perché la flessione del telaio della macchina rovina gli archi
Se una macchina CNC manca di massa strutturale, le forze fisiche generate durante i cambi di direzione causano la deviazione del telaio. Questa flessione del telaio introduce micro-vibrazioni e gradini ruvidi e frastagliati lungo i profili curvi. Invece di un movimento fluido e continuo, il percorso utensile si degrada in una serie di piccole superfici visibili che richiedono una levigatura manuale estesa per essere corrette.
Soluzioni di ingegneria ProMach
Progettiamo la nostra Centri di lavorazione CNC con telai in acciaio completamente saldati e rinforzati per eliminare completamente la flessione strutturale. Questa base rigida permette alle nostre attrezzature di mantenere un'eccezionale precisione anche durante lavorazioni ad alta velocità.
- Fresatrici con motori a elevata potenza: Forniscono coppia costante durante tutto il taglio, prevenendo le diminuzioni di RPM che portano al bruciato del legno o al rimbombo dell'utensile su geometrie a raggio stretto.
- Sistemi avanzati di controllo servo: Forniscono feedback in tempo reale a circuito chiuso, garantendo che gli assi X e Y si muovano in perfetta sincronizzazione per cerchi geometrici impeccabili e curve vettoriali complesse.
- Assorbimento delle vibrazioni: La massa stessa del telaio industriale assorbe le armoniche di taglio, mantenendo l'utensile del router perfettamente stabile durante le transizioni tra diverse direzioni delle venature del legno.
Domande frequenti sulla lavorazione di curve con un CNC per legno
Un CNC standard per fresatrici in legno può tagliare curve senza lasciare bordi frastagliati?
Sì, un fresatrice CNC per legno di alta qualità può tagliare archi perfettamente lisci senza lasciare bordi frastagliati o facettati. I bordi frastagliati di solito si verificano quando i disegni CAD vengono esportati come una serie di linee dritte brevi (comandi G01) invece di veri comandi di arco (G02/G03). Per ottenere curve impeccabili, assicurati che il software CAM produca veri archi e che la tua macchina possieda la rigidità strutturale per eliminare micro-vibrazioni durante i cambi di direzione.
Qual è il miglior utensile per fresare archi lisci nel compensato?
Per tagliare curve in compensato, la fresa a spirale in su o una fresa di compressione specializzata è la scelta migliore. Una fresa dritta tende a trattenere calore e trucioli in raggi stretti, mentre un design a spirale tira continuamente i trucioli verso l'alto fuori dal taglio. Se si lavorano curve complesse 3D o profili sagomati, una fresa a testa sferica o una fresa dedicata utensile di finitura produrranno superfici lisce e ridurranno al minimo il lavoro di assemblaggio dopo la levigatura.
Come posso evitare che il legno si bruci durante il taglio CNC di curve strette?
Il legno si brucia quando l'utensile resta troppo a lungo in un punto, generando attrito eccessivo. Quando un router CNC rallenta per navigare curve interne strette, è necessario regolare il velocità del mandrino e avanzamento.
Per evitare bruciature su materiali densi come MDF o legni duri massicci, utilizza queste strategie:
- Riduci la Velocità del Mandrino: Abbassa i giri al minuto quando la macchina decelera in prossimità degli angoli.
- Usa Percorsi a Loop: Programma l'utensile per passare oltre l'angolo piuttosto che fermarsi bruscamente.
- Assicurati di usare utensili affilati: Le punte smussate generano calore immediatamente; utilizza sempre frese affilate e pulite.
Devo usare il taglio a risalita o la fresatura convenzionale per profili curvi?
Per ottenere il miglior finitura del bordo su parti di legno curve, una combinazione di entrambi i metodi funziona meglio.
| Metodo di taglio | Migliore utilizzo per | Vantaggi sulle curve |
|---|---|---|
| Taglio a risalita | Passaggi di finitura sulla maggior parte delle venature del legno | Elimina il legno a fine strappi e lascia un arco liscio. |
| Fresatura convenzionale | Passaggi di sgrossatura e rimozione profonda | Riduce la deflessione dell'utensile e stabilizza il taglio in materiali pesanti. |
Quando si fresano forme complesse, l'esecuzione di un passaggio di sgrossatura con fresatura convenzionale seguita da un passaggio di finitura di 0,5 mm utilizzando la fresatura in controfresatura garantisce una finitura impeccabile senza segni di vibrazione. Per la produzione dedicata di mobili, l'utilizzo di router CNC per mobili configurazioni specializzate con percorsi utensile ottimizzati fornirà i risultati più puliti in tutte le direzioni della venatura.


